При шлифовании шлицов после термообработки — Шлицевое шлифование используется в тех случаях, когда деформация, вызванная термообработкой, точность формы зубьев или состояние поверхности не могут быть оставлены на уровне процесса предварительной закалки. Оно требует планируемого заготовочного материала, стабильных базовых точек и контроля после шлифования, поэтому его следует применять только тогда, когда функциональный допуск оправдывает чистовую обработку.
Для шлифовка шлицов после термообработкиНаиболее надежной спецификацией является та, которую проектировщик, покупатель, производитель и инспектор могут интерпретировать одинаково. В дальнейшем обсуждении основное внимание уделяется измеримым параметрам чертежа, условиям сборки и практическим проверкам, а не универсальным показателям крутящего момента, посадки или срока службы, которые невозможно определить без полных данных о геометрии и условиях эксплуатации.
Почему может потребоваться финишная обработка
Почему может потребоваться финишная обработка Следует рассмотреть этот вопрос в контексте шлифовки шлицов после термообработки. Необходимо определить сопрягаемый компонент, функцию работы и элемент чертежа, на которые влияет это решение. Требование должно быть измеримым и связанным с посадкой, передачей крутящего момента, выравниванием, износом или другими определенными потребностями сборки.
Принимая решение, учитывайте состояние материала, последовательность изготовления и доступ для осмотра. Если деталь является заменой, сравните геометрию неповрежденной детали с сопрягаемым элементом, а не копируйте повреждения. Для новых конструкций сохраняйте гибкость в выборе технологических процессов, если только конкретный процесс сам по себе не требуется для данной конструкции. В рамках этой темы свяжите это решение с сопрягаемым компонентом и версией чертежа, использованной для запроса коммерческого предложения. В случае использования шлифовки шлицов после термообработки примените эту проверку к конкретному интерфейсу шлифовки шлицов после термообработки, показанному на текущем чертеже.
Деформация после цементации или закалки
Деформация после цементации или закалки Это влияет на износостойкость, усталостную прочность, деформацию и последовательность чистовой обработки. Цементация, индукционная закалка и закалка-отпуск создают различные состояния материала, поэтому их не следует рассматривать как взаимозаменяемые способы достижения значения твердости.
Укажите твердость в определенном месте и, при необходимости, глубину закалки или состояние сердцевины. Если термообработка может изменить прямолинейность или соотношение элементов, спланируйте восстановление базовых параметров и окончательный контроль после термической обработки. Для критически важных цапф или поверхностей зубьев может потребоваться чистовая обработка, если необходимо восстановить жесткие допуски. В данном обзоре полезным критерием приемки является тот, который можно отследить до функциональной характеристики чертежа. В случае использования шлифовки шлицов после термообработки примените эту проверку к конкретному интерфейсу шлифовки шлицов после термообработки, показанному на текущем чертеже.
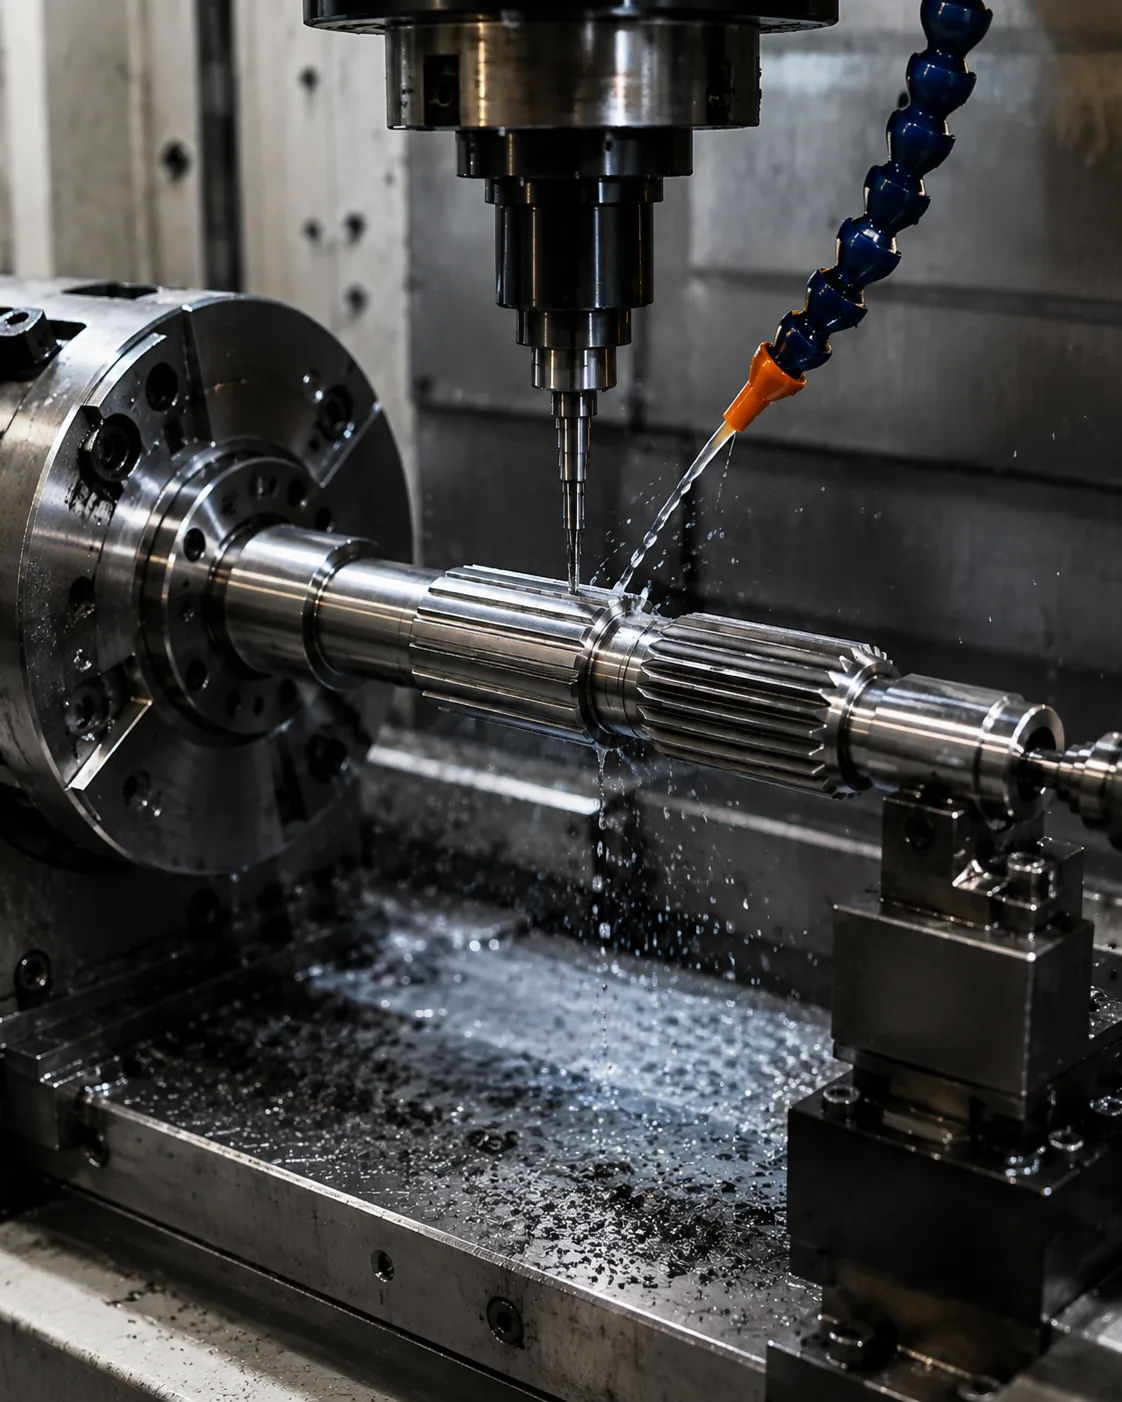
Шлифовальный заготовок и восстановление базовой линии
Шлифовальный заготовок и восстановление базовой линии Определяет положение шлицевого вала относительно элементов, обеспечивающих вращение. Функциональные базовые точки обычно выбираются из диаметров цапф, направляющих отверстий, выступов или других поверхностей, которые фиксируют компонент в сборке. Допуск должен воспроизводить это соотношение во время контроля.
Избегайте использования геометрических допусков в качестве отдельных показателей качества. Определите допустимое отклонение сборки, укажите базовую систему координат и уточните контролируемый элемент. Термическая обработка и окончательная отделка могут изменить это соотношение, поэтому измерение следует проводить на этапе производства, соответствующем готовой детали. При повторных заказах сохраняйте ту же базовую систему координат и основу измерения, если требования к сборке не меняются. При использовании шлифовки шлицов после термической обработки зафиксируйте результирующие требования на чертеже или в спецификации на закупку, чтобы они оставались неизменными при повторных заказах.
Целостность поверхности
Целостность поверхности Следует рассмотреть этот вопрос в контексте шлифовки шлицов после термообработки. Необходимо определить сопрягаемый компонент, функцию работы и элемент чертежа, на которые влияет это решение. Требование должно быть измеримым и связанным с посадкой, передачей крутящего момента, выравниванием, износом или другими определенными потребностями сборки.
Принимая решение, учитывайте состояние материала, последовательность изготовления и доступ для осмотра. Если деталь является заменой, сравните геометрию неповрежденной детали с сопрягаемым элементом, а не копируйте повреждения. Для новых конструкций сохраняйте гибкость в выборе технологических процессов, если только конкретный процесс сам по себе не требуется для данной конструкции. При изменении режима работы или сопрягаемого элемента вернитесь к этому вопросу, вместо того чтобы придерживаться предыдущего предположения. При проверке шлифовки шлицов после термообработки возвращайтесь к этому вопросу всякий раз, когда изменяется сопрягаемый компонент, состояние материала или режим работы.
Коррекция профиля и потенциальных клиентов
Коррекция профиля и потенциальных клиентов Следует рассмотреть этот вопрос в контексте шлифовки шлицов после термообработки. Необходимо определить сопрягаемый компонент, функцию работы и элемент чертежа, на которые влияет это решение. Требование должно быть измеримым и связанным с посадкой, передачей крутящего момента, выравниванием, износом или другими определенными потребностями сборки.
Принимая решение, учитывайте состояние материала, последовательность изготовления и доступ для осмотра. Если деталь является заменой, сравните геометрию неповрежденной детали с сопрягаемым элементом, а не копируйте повреждения. Для новых конструкций сохраняйте гибкость в выборе технологических процессов, если только конкретный процесс сам по себе не требуется для данной конструкции. В рамках этой темы свяжите это решение с сопрягаемым компонентом и версией чертежа, использованной для запроса коммерческого предложения. При рассмотрении шлифовки шлицов после термообработки возвращайтесь к этому вопросу всякий раз, когда изменяется сопрягаемый компонент, состояние материала или режим работы.
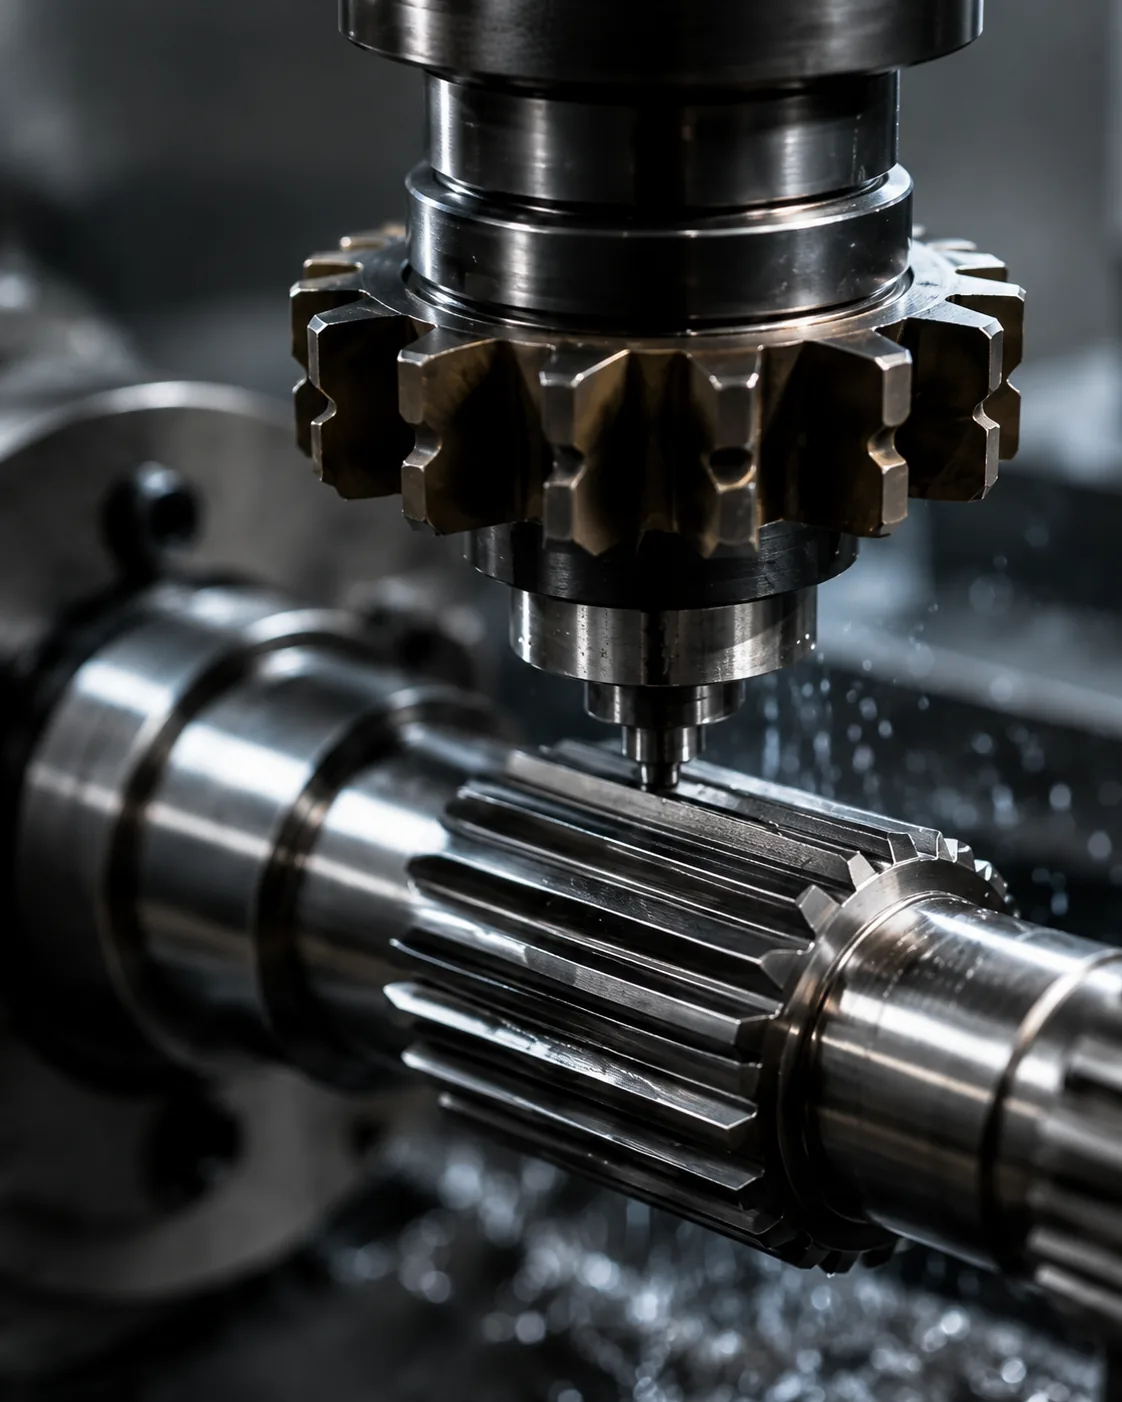
Контроль рисков ожогов и технологических процессов
Контроль рисков ожогов и технологических процессов Следует рассмотреть этот вопрос в контексте шлифовки шлицов после термообработки. Необходимо определить сопрягаемый компонент, функцию работы и элемент чертежа, на которые влияет это решение. Требование должно быть измеримым и связанным с посадкой, передачей крутящего момента, выравниванием, износом или другими определенными потребностями сборки.
Принимая решение, учитывайте состояние материала, последовательность изготовления и доступ для контроля. Если деталь является заменой, сравнивайте геометрию неповрежденной детали с сопрягаемым элементом, а не копируйте повреждения. Для новых конструкций сохраняйте гибкость в выборе технологических процессов, если только конкретный процесс сам по себе не требуется для данной конструкции. В данном обзоре полезным критерием приемки является тот, который можно отследить до функциональной характеристики чертежа. В запросе предложений по шлифованию шлицев после термообработки этот критерий должен быть привязан к сопрягаемому элементу, базовой схеме и методу приемки готовой детали.
Последовательность практических обзоров
Практическая проверка начинается с определения сопрягаемого компонента и пути приложения крутящего момента, затем подтверждается зубчатая система, зацепление и особенности вала, определяющие положение соединения. Далее определяются материал и термообработка, функциональная обработка поверхности, а также любые требования к биению или положению. При повторных работах следует сохранять ту же базовую точку и основу измерения, если требования к сборке не меняются. В случае использования шлифовки шлицов после термообработки, результирующие требования следует зафиксировать на чертеже или в спецификации на закупку, чтобы они оставались неизменными при повторных заказах.
Завершите согласованием метода контроля качества, количества и документации на первый образец. Такой порядок предотвращает принятие решений по технологическому процессу или допускам до того, как будет понят функциональный интерфейс, и упрощает сравнение предложений, поскольку каждому поставщику предоставляются одни и те же проектные данные. При изменении назначения или сопрягаемого элемента следует вернуться к этому пункту, а не использовать предыдущее предположение. В случае использования шлифовки шлицов после термообработки, зафиксируйте результирующие требования на чертеже или в спецификации на закупку, чтобы они оставались неизменными при повторных заказах.
Проверка после шлифовки
Проверка после шлифовки Это производственное решение, зависящее от геометрии зубьев, доступа, состояния материала, объема производства и требуемой точности. Для наружных и внутренних шлицов часто требуются разные стратегии обработки, а уступы или смежные диаметры могут ограничивать доступ инструмента.
Сначала определите конечную геометрию зуба и метод приемки, затем выберите квалифицированный процесс, который позволит эффективно их достичь. Термическая обработка может изменить последовательность: грубая или мягкая резка может проводиться до закалки, в то время как шлифовка или другой метод чистовой обработки зарезервированы для элементов, требующих коррекции после термической деформации. В рамках этой темы свяжите это решение с сопрягаемым компонентом и версией чертежа, использованной для запроса коммерческого предложения. В разделе «Когда шлифовка шлицев после термической обработки» зафиксируйте результирующее требование на чертеже или в спецификации закупки, чтобы оно оставалось неизменным при повторных заказах.
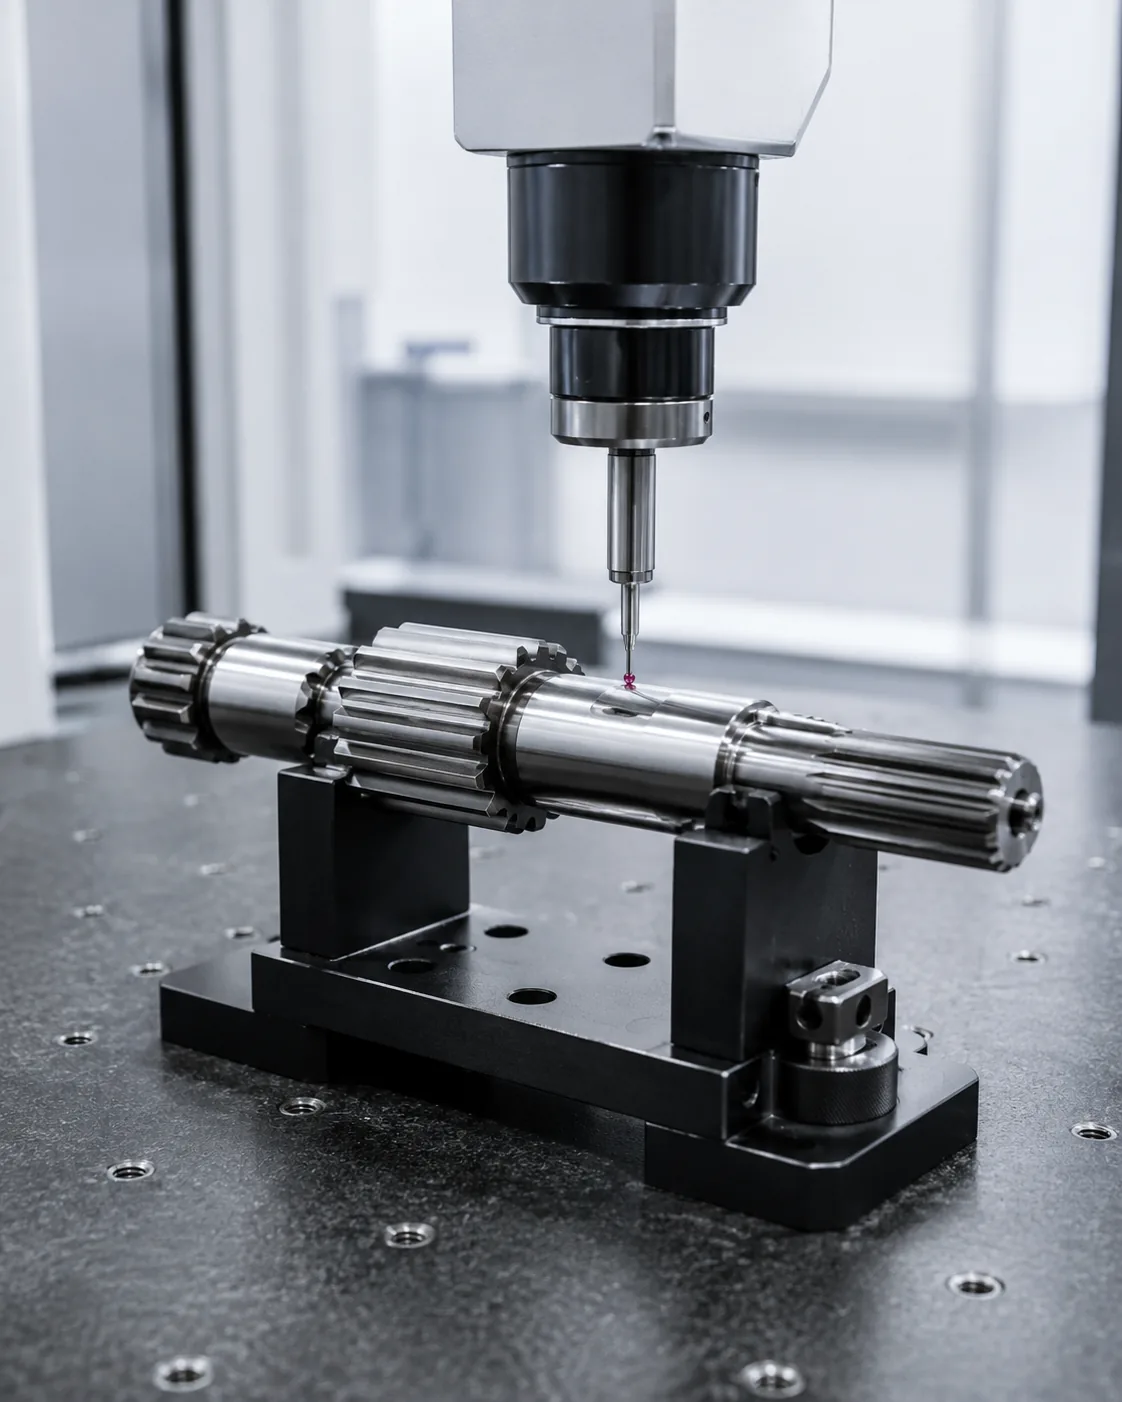
Когда шлифовка не нужна
Когда шлифовка не нужна Это производственное решение, зависящее от геометрии зубьев, доступа, состояния материала, объема производства и требуемой точности. Для наружных и внутренних шлицов часто требуются разные стратегии обработки, а уступы или смежные диаметры могут ограничивать доступ инструмента.
Сначала определите конечную геометрию зуба и метод приемки, затем выберите подходящий процесс, позволяющий эффективно их достичь. Термическая обработка может изменить последовательность действий: грубая или мягкая резка может проводиться до закалки, а шлифовка или другой метод чистовой обработки используются для элементов, требующих коррекции после термической деформации. В данном обзоре полезным критерием приемки является тот, который можно соотнести с функциональной характеристикой чертежа. При рассмотрении шлифовки шлицев после термической обработки следует возвращаться к этому вопросу всякий раз, когда изменяется сопрягаемый компонент, состояние материала или режим работы.
Распространенные ошибки, которых следует избегать
Распространенные ошибки при шлифовке шлицев после термообработки возникают из-за того, что одно номинальное значение рассматривается как определяющее всю поверхность контакта. Отсутствие угла зацепления, нечеткие базовые точки, скопированные размеры износа, неуказанное местоположение твердости и несоответствие методов контроля могут привести к тому, что детали будут выглядеть правильно на бумаге, но не будут собираться должным образом.
Более тщательный анализ начинается с пары деталей, определяет путь приложения нагрузки и элементы крепления, а затем связывает геометрию, состояние материала и контроль качества с этими функциями. Закройте открытые вопросы на чертеже до начала производства и сохраните согласованную интерпретацию с изменениями для повторных заказов. Для повторных работ сохраняйте ту же базовую точку и основу измерения, если требования к сборке не меняются. Для случая «При использовании шлифовки шлицов после термообработки» примените эту проверку к конкретному интерфейсу шлифовки шлицов после термообработки, показанному на текущем чертеже.
Краткое изложение решения
| Область принятия решений | Что подтвердить | Почему это важно |
|---|---|---|
| Геометрия сочленения | Система зубьев, диаметры, зацепление и посадка | Совместимость элементов управления и контакт с боковыми поверхностями |
| Расположение | Базовые точки, журналы, плечи и биение | Контролирует выравнивание в сборке. |
| Материальное состояние | Марка стали, термообработка, твердость и отделка. | Определяет конечное механическое состояние и состояние износа. |
| Долг | Крутящий момент, скорость, удар, движение и окружающая среда | Связывает описание детали с условиями эксплуатации. |
| Проверка | Контролируемые характеристики и метод измерения | Обеспечивает согласованность приемки между поставщиком и покупателем. |
Контрольный список технических характеристик
- Сопрягаемый компонент и ориентация зуба снаружи/внутри
- Модуль или система шага, количество зубьев, угол зацепления и большой/малый диаметры.
- Эффективное зацепление, посадка или допуск, а также осевое перемещение при необходимости.
- Материал, термообработка, определение твердости и функциональная обработка поверхности.
- Базовые параметры, диаметры подшипников или направляющих, биение и требования к осевому расположению.
- Крутящий момент, скорость, ударная или реверсивная нагрузка, смазка и условия эксплуатации.
- Количество, требования к первому образцу и согласованная документация по проверке.
Используйте Ассортимент продукции для шлицевых валов для сравнения доступных конфигураций и Контрольный список чертежей для запроса коммерческого предложения Подготовьте полный отчет. При изменении типа обрабатываемого элемента или сопряженной детали вернитесь к этому пункту, вместо того чтобы использовать предыдущее предположение. В случае использования шлифовки шлицов после термообработки примените эту проверку к конкретному интерфейсу шлифовки шлицов после термообработки, показанному на текущем чертеже.
Инженерная спецификация для шлифовки шлицов после термообработки.
Используйте этот рабочий лист, чтобы перевернуть При шлифовании шлицов после термообработки к решениям, которые можно отобразить на чертеже, проверить во время составления сметы и подтвердить на первом этапе разработки. Начнем с Почему может потребоваться финишная обработка и Деформация после цементации или закалки, поскольку эти два параметра обычно определяют либо геометрию сопряжения, либо состояние материала, которое должна поддерживать остальная часть процесса. Затем проведите проверку. Шлифовальный заготовок и восстановление базовой линии, Целостность поверхности и Коррекция профиля и потенциальных клиентов сравнивать с фактической сборкой, а не рассматривать их как независимые каталожные значения.
Принимая решение о технологическом процессе, следует исходить из геометрии готового зуба и условий доступа. Необходимо определить, является ли шлицевое соединение внешним или внутренним, сквозным или глухим, расположенным близко к упору, интегрированным с шестерней или ограниченным соседними диаметрами. Эти ограничения влияют на подход инструмента, крепление заготовки и практический выбор между процессами. Объемы производства и состояние материала влияют на экономику, но характеристики вытяжки остаются целевым показателем качества. При оценке шлифовки шлицев после термообработки следует возвращаться к этому вопросу всякий раз, когда изменяется сопрягаемый компонент, состояние материала или режим работы.
Постройте процесс передачи контроля качества вокруг шлифовального материала и восстановления базовых параметров. Определите базовую конфигурацию, этап измерения и требования к отчетности до выпуска первого изделия. Термическая обработка может изменять положение элементов относительно друг друга, поэтому биение, шаг зуба, толщина зуба или соотношение отверстий могут потребовать проверки после завершения процесса, а не на заготовке, обработанной без дополнительной обработки. Там, где используются измерительные приборы, согласуйте, что они проверяют и какие аналитические проверки остаются необходимыми.
Последовательность проверки чертежей
Перед заказом на изготовление проверьте чертеж в том же порядке, в котором выполняется сборка: система сопряженных зубьев, эффективное зацепление, опорные точки, смежные шейки или упоры, материал и термообработка, функциональная отделка и метод контроля качества. шлифовка шлицов после термообработкиПорядок действий имеет значение, поскольку последующие решения, такие как выбор процесса или выбор измерительного прибора, должны поддерживать интерфейс, а не переопределять его.
| Пункт рабочего листа | Вопрос, на который нужно ответить | Выход запроса предложений (RFQ) |
|---|---|---|
| Почему может потребоваться финишная обработка | Какую функцию сборки контролирует этот элемент? | Размер, допуск или ссылка на сопряжение |
| Деформация после цементации или закалки | Какого конечного состояния необходимо достичь? | Указание материала / термообработки / отделки |
| Шлифовальный заготовок и восстановление базовой линии | Как будет проверяться данная характеристика? | Метод проверки или протокол осмотра |
| Целостность поверхности | Как взаимодействует противоположный участник? | Информация о частях тела для спаривания и о помолвке |
| Коррекция профиля и потенциальных клиентов | Какая из этих точек определяет функциональное местоположение? | Взаимосвязь между базовой точкой и биением |
Передача информации о закупках перед публикацией первого образца.
Удобный пакет для закупок При шлифовании шлицов после термообработки Содержит контролируемый чертеж, количество, материал и условия термообработки, информацию о сопряжении и характеристики приемки, требующие указания. Если предоставлена 3D-модель, 2D-чертеж должен по-прежнему содержать допуски, базовые точки, примечания по термообработке и требования к контролю качества. Укажите текущую редакцию в запросе предложений, чтобы производство и контроль качества не работали с разными версиями.
Если характеристика еще не определена, отметьте ее для уточнения технических требований, а не вводите удобное значение. При шлифовке шлицов после термообработки часто остаются открытыми следующие вопросы: зацепление, посадка, расположение твердости, биение до соседнего вала, доступ к внутренним элементам или состояние изношенного сопрягаемого компонента. Решение этих вопросов до изготовления первого образца снижает количество ненужных доработок и упрощает контроль за выполнением последующих повторных заказов.
Контрольный список перед выпуском
- Уточните, почему может потребоваться финишная обработка непосредственно сопрягаемого компонента.
- Подтвердите наличие деформации после цементации или закалки в готовом состоянии.
- Определите, как будет осуществляться контроль за заготовкой для шлифовки и восстановлением базовой точки.
- Проверьте целостность поверхности в условиях, предусмотренных для сборки.
- Соотнесите коррекцию профиля и электродов с функциональной базовой структурой.
- Укажите количество, уровень доработки и любые требования к документации для первого образца.
- Для повторных заказов регистрируйте изменения в режиме работы, смазке или сопрягаемых деталях.
Часто задаваемые вопросы
Что мне следует уточнить относительно причин, по которым после термообработки может потребоваться финишная обработка шлицевого соединения?
Сначала объясните, почему может потребоваться финишная обработка, сопоставив это с сопрягаемым компонентом и функцией сборки. Укажите измеримое требование на чертеже и включите противоположный элемент, если совместимость зависит от обеих деталей. В случае использования шлифовки шлицов после термообработки это предотвратит замену номинальной маркировки геометрии, которая фактически определяет посадку и передачу крутящего момента.
Что мне следует уточнить относительно деформации после цементации или закалки при шлифовании шлицов после термообработки?
Подтвердите деформацию после цементации или закалки в готовом состоянии, включая любые изменения материала, термообработки, поверхности или размеров, которые могут произойти после обработки. Если требование зависит от местоположения или базовой точки, укажите это явно, чтобы производство и контроль использовали одну и ту же точку отсчета.
Что мне следует уточнить относительно заготовок для шлифовки и восстановления базовой точки при шлифовке шлицов после термообработки?
Выберите метод контроля, измеряющий характеристику, указанную на чертеже. Функциональное измерение, аналитическое измерение шлицов, проверка на координатно-измерительной машине, контроль биения, измерение шероховатости и измерение твердости отвечают на разные вопросы. Укажите, какой результат необходим для приемки, вместо того, чтобы запрашивать общий отчет о проверке. При проверке шлифовки шлицов после термообработки, возвращайтесь к этому моменту всякий раз, когда изменяется сопрягаемый компонент, состояние материала или режим работы.
Что следует проверить относительно целостности поверхности после термообработки при шлифовке шлицов?
Проверьте целостность поверхности, сравнив ее с реальной сопрягаемой деталью и предполагаемыми условиями сборки. Эффективность зацепления, зазор, осевое перемещение, температура и износ в заменяемой ступице — все это может влиять на поведение соединения. Новый вал не следует принимать или отклонять только на ощупь, если имеются измеримые требования к посадке.
Что мне следует уточнить относительно коррекции профиля и шага при шлифовке шлицов после термообработки?
Скорректируйте профиль и шаг элементов, определяющих вращение в сборке. На чертеже должны быть четко указаны базовые точки и любые биения или соотношения положения. Если термообработка или чистовая обработка могут сместить элемент, проверьте соотношение на этапе, соответствующем готовой детали.
От принятия инженерных решений до управления производством
После согласования интерфейса переведите каждое функциональное решение в характеристику чертежа, пригодную для изготовления и контроля. Избегайте указания ключевых взаимосвязей только в электронных письмах. Размеры, базовые точки, условия термообработки и требования к приемке должны контролироваться в соответствии с изменениями, чтобы производственная и контрольная группы работали в рамках одного и того же определения. При повторных работах сохраняйте те же базовые точки и основу измерения, если требования к сборке не меняются. Для параметра «При использовании шлифовки шлицов после термообработки» примените эту отметку к конкретному интерфейсу шлифовки шлицов после термообработки, показанному на текущем чертеже.
Для первых образцов в приоритетном порядке следует учитывать характеристики, подтверждающие совместимость сборки: геометрию зубьев, сопряжение, расположение относительно опорных шеек или упоров, условия термообработки и любое критическое биение. Метод измерения следует записывать вместе с результатом. При повторных заказах использование одной и той же базовой конфигурации и подхода к измерению упрощает выявление изменений тенденций и снижает количество споров, вызванных различными интерпретациями результатов контроля. При изменении типа обрабатываемого элемента или сопряженной детали следует вернуться к этому моменту, а не использовать предыдущее предположение. В запросе предложений по шлифованию шлицов после термообработки этот момент следует привязывать к сопряженной детали, базовой схеме и методу приемки готовой детали.
При изменении условий эксплуатации следует повторно провести техническую экспертизу, а не предполагать, что старая спецификация по-прежнему подходит. Более высокий крутящий момент, усиленные удары, более частые реверсы, другая смазка или новый сопрягаемый компонент могут изменить контакт и износ, даже если номинальный размер шлицов остается неизменным. Чертеж должен меняться в соответствии с фактическими требованиями к сборке. В данном случае следует связать это решение с сопрягаемым компонентом и версией чертежа, использованной для запроса коммерческого предложения. В случае использования шлифовки шлицов после термообработки, следует зафиксировать полученные требования на чертеже или в спецификации закупки, чтобы они оставались неизменными при повторных заказах.
Подготовьте запрос предложений (RFQ).
- Текущий 2D-чертеж и его доработка.
- Определение компонента сопряжения и сплайна
- Материалы, термообработка и функциональная отделка
- Крутящий момент, скорость, режим работы и окружающая среда
- Количество и необходимая инспекционная документация
Комплексное исследование включает в себя чертеж, сопряжение, состояние материала, назначение, количество и требования к контролю качества. Когда эти параметры определены на раннем этапе, поставщики могут планировать оснастку, термообработку, отделку и измерения, исходя из одних и тех же функциональных требований, сокращая циклы уточнения до выпуска первого образца. В данном обзоре полезным критерием приемки является тот, который можно отнести к функциональной характеристике чертежа. Для проверки «При использовании шлифовки шлицов после термообработки» примените эту проверку к конкретному интерфейсу шлифовки шлицов после термообработки, показанному на текущем чертеже.
Превратите руководство в запрос на коммерческое предложение (RFQ).
Для технической проверки предоставьте чертеж, информацию о сопряжении, состоянии материалов и условиях эксплуатации.
Запросить ценовое предложение
























