熱処理後にスプライン研削を行う場合 スプライン研削は、熱処理による歪み、歯形精度、表面状態などを焼入れ前の段階で改善できない場合に用いられます。研削には、計画的な研削ストック、安定した基準点、研削後の検査が必要となるため、機能的な公差が硬質仕上げを正当化する場合にのみ指定すべきです。
のために 熱処理後のスプライン研削最も信頼性の高い仕様とは、設計者、購入者、製造者、検査員の全員が同じように解釈できる仕様です。以下の説明では、完全な形状データと使用状況データがなければ判断できない、普遍的なトルク、嵌合、寿命といった数値ではなく、測定可能な図面入力、組立条件、実地検査に焦点を当てます。
ハードフィニッシングが必要となる理由
ハードフィニッシングが必要となる理由 熱処理後のスプライン研削の観点から検討する必要があります。この決定が制御する相手部品、動作機能、および図面上の特徴を特定してください。要求事項は測定可能であり、嵌合、トルク伝達、アライメント、摩耗、またはその他の定義された組立ニーズに関連している必要があります。
材料の状態、製造手順、検査へのアクセスを考慮して決定してください。部品が交換部品の場合は、損傷をコピーするのではなく、摩耗していない形状と相手部品を比較してください。新規設計の場合は、特定のプロセス自体が設計で要求されない限り、オープンなプロセス選択肢を柔軟にしてください。このトピックについては、その決定を相手部品とRFQに使用された図面改訂版に関連付けてください。熱処理後にスプライン研削を使用する場合は、現在の図面に示されている特定の熱処理後のスプライン研削インターフェースにこのチェックを適用してください。
浸炭または焼入れ後の歪み
浸炭または焼入れ後の歪み 耐摩耗性、疲労挙動、歪み、および仕上げ加工の順序に影響を与えます。浸炭、高周波焼入れ、および焼入れ焼戻し処理はそれぞれ異なる材料状態を作り出すため、同じ硬度を実現するための代替手段として扱うべきではありません。
硬度は、場所と、必要に応じて浸炭深さまたはコアの状態とともに指定します。熱処理によって真直度や形状関係が変わる可能性がある場合は、熱処理後の基準点回復と最終検査を計画します。厳しい公差を回復する必要がある場合は、重要なジャーナルや歯面には仕上げ材が必要になる場合があります。このレビューでは、機能的な図面特性に遡って追跡できるものが有用な合格基準となります。熱処理後にスプライン研削を使用する場合は、このチェックを、現在の図面に示されている熱処理後のスプライン研削の特定のインターフェースに適用します。
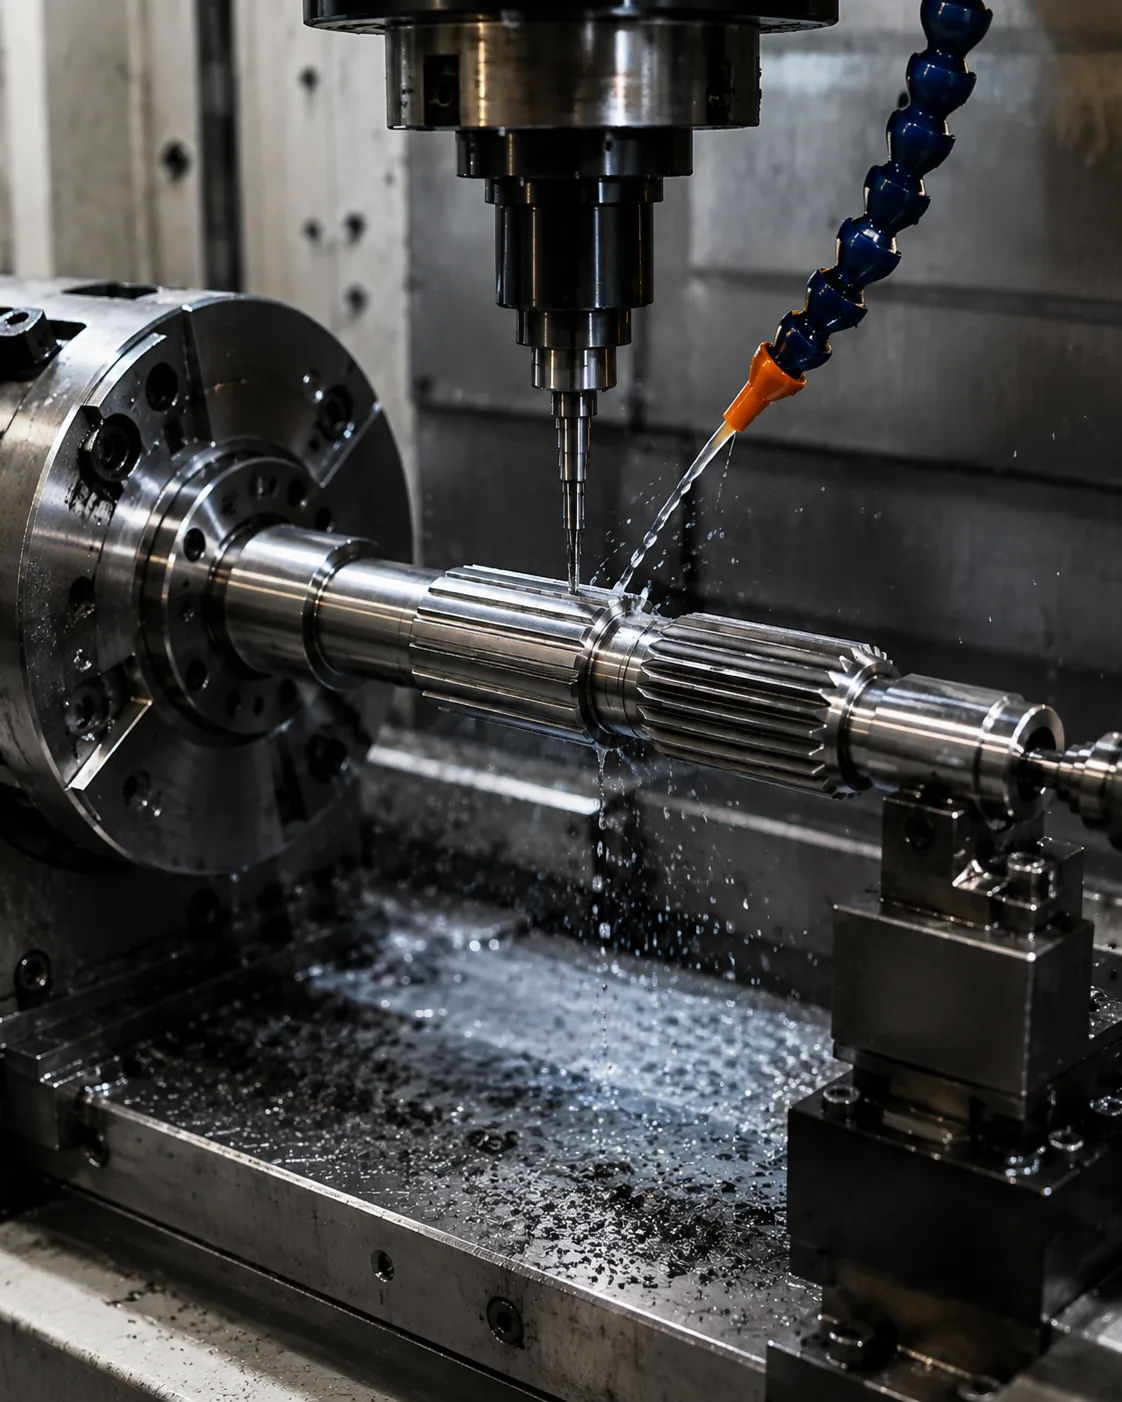
研削材と基準点の回収
研削材と基準点の回収 スプラインが回転を支えるフィーチャーに対してどの位置にあるかを決定します。機能的な基準面は通常、ジャーナル、パイロット径、肩部、またはアセンブリ内でコンポーネントの位置を決定するその他の面から選択されます。公差は、検査時にその関係性を再現する必要があります。
幾何公差を単独の品質指標として使用することは避けてください。アセンブリが許容できるミスアライメントを決定し、基準フレームを特定し、制御対象の特徴を指定します。熱処理と最終仕上げによって関係が変化する可能性があるため、測定は完成品を表す生産段階で実施する必要があります。繰り返し作業の場合は、アセンブリの要件が変更されない限り、同じ基準と測定基準を維持してください。熱処理後にスプライン研削を使用する場合は、その結果生じる要件を図面または購入仕様書に記録し、繰り返し注文でも一貫性を保ってください。
表面の完全性
表面の完全性 熱処理後のスプライン研削の観点から検討する必要があります。この決定が制御する相手部品、動作機能、および図面上の特徴を特定してください。要求事項は測定可能であり、嵌合、トルク伝達、アライメント、摩耗、またはその他の定義された組立ニーズに関連している必要があります。
材料の状態、製造工程、検査へのアクセスなどを考慮して決定してください。交換部品の場合は、損傷箇所をコピーするのではなく、摩耗していない形状と相手部品を比較してください。新規設計の場合は、特定のプロセスが設計上必須でない限り、プロセス選択の柔軟性を維持してください。使用条件や相手部品が変更された場合は、以前の仮定を引き継ぐのではなく、この点を再検討してください。熱処理後のスプライン研削を検討する際は、相手部品、材料の状態、または使用条件が変わるたびに、この点を再検討してください。
プロフィールとリードの修正
プロフィールとリードの修正 熱処理後のスプライン研削の観点から検討する必要があります。この決定が制御する相手部品、動作機能、および図面上の特徴を特定してください。要求事項は測定可能であり、嵌合、トルク伝達、アライメント、摩耗、またはその他の定義された組立ニーズに関連している必要があります。
材料の状態、製造手順、検査へのアクセス方法などを考慮して決定してください。部品が交換部品の場合は、損傷箇所をコピーするのではなく、摩耗していない形状と相手部品を比較してください。新規設計の場合は、特定のプロセスが設計で要求されない限り、プロセス選択の柔軟性を維持してください。このトピックについては、決定を相手部品と見積依頼に使用した図面改訂版に関連付けてください。熱処理後のスプライン研削を検討する際は、相手部品、材料の状態、または使用条件が変わるたびに、この点を再検討してください。
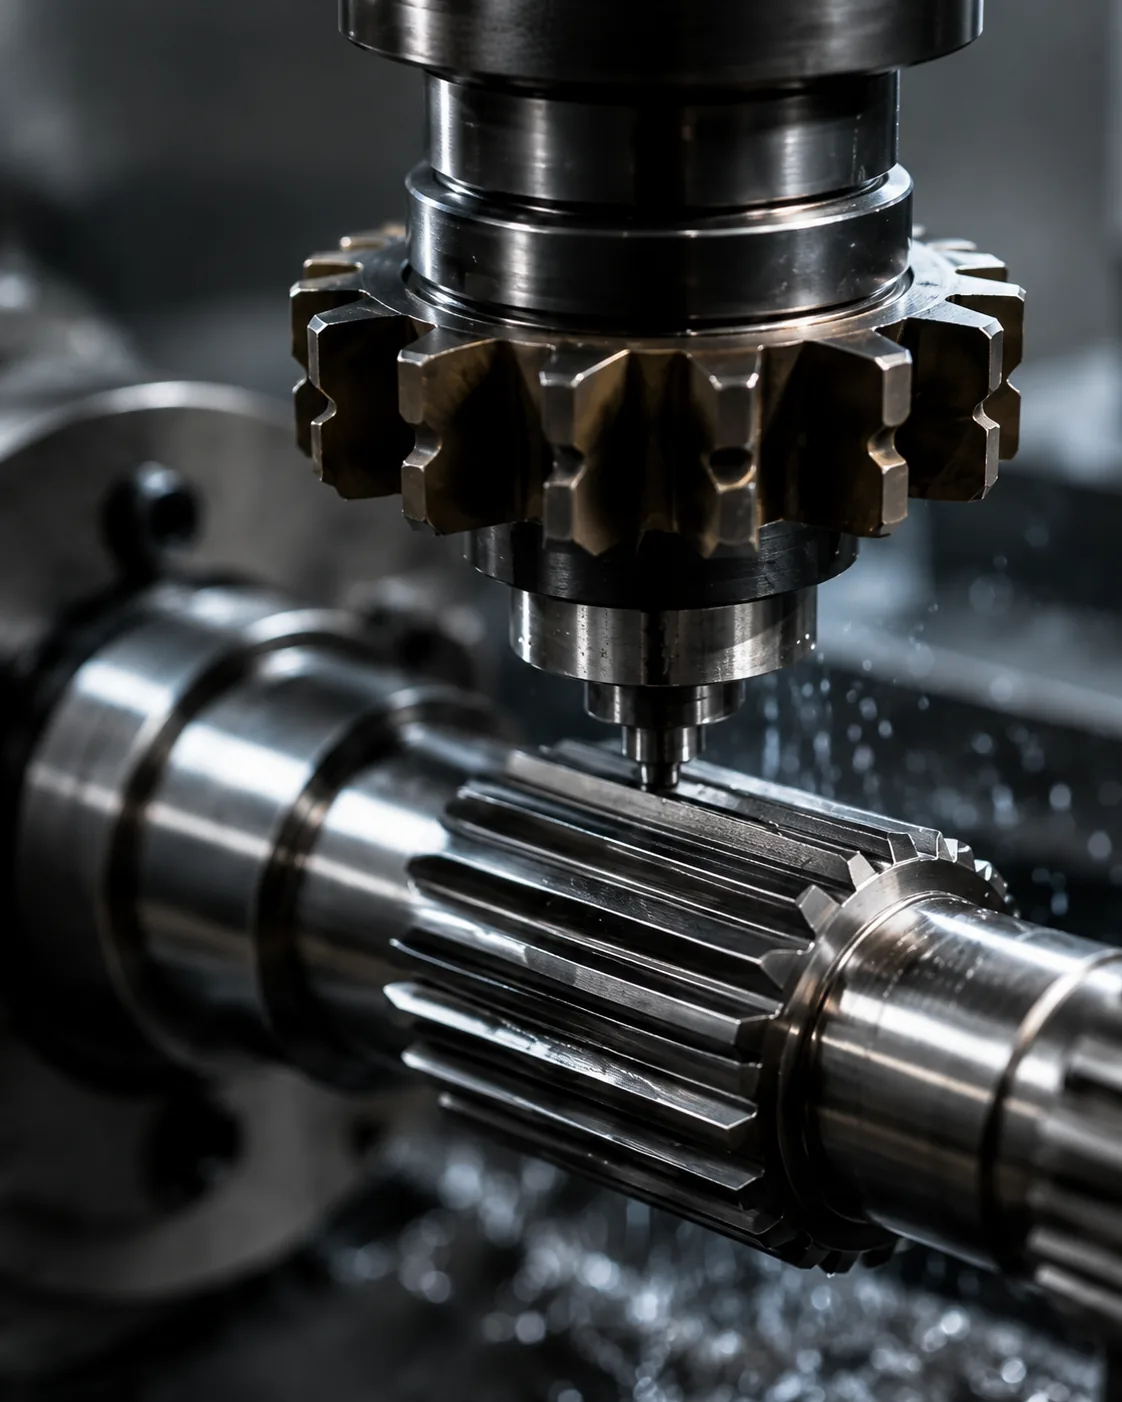
燃焼リスクとプロセス管理
燃焼リスクとプロセス管理 熱処理後のスプライン研削の観点から検討する必要があります。この決定が制御する相手部品、動作機能、および図面上の特徴を特定してください。要求事項は測定可能であり、嵌合、トルク伝達、アライメント、摩耗、またはその他の定義された組立ニーズに関連している必要があります。
材料の状態、製造手順、検査へのアクセス方法などを考慮して決定してください。交換部品の場合は、損傷箇所をコピーするのではなく、摩耗していない形状と相手部品を比較してください。新規設計の場合は、特定のプロセスが設計で要求されない限り、プロセス選択の柔軟性を維持してください。このレビューでは、機能的な図面特性に紐づけられるものが有用な受入基準となります。熱処理後のスプライン研削に関する見積依頼では、この点を相手部品、基準方式、完成品の受入方法に関連付けてください。
実践的な復習シーケンス
実務的なレビュー手順は、まず嵌合部品とトルク経路から始まり、次に歯形、噛み合い、および接続部の位置を決定するシャフトの特徴を確認します。続いて、材質と熱処理、機能的な仕上げ、および振れや位置に関する要件を定義します。繰り返し作業の場合は、組立要件が変更されない限り、同じ基準と測定基準を維持します。熱処理後にスプライン研削を使用する場合は、その結果生じる要件を図面または購入仕様書に記録し、繰り返し注文でも一貫性を保つようにします。
最後に、検査方法、数量、初回品の文書化について合意します。この手順により、機能インターフェースが理解される前にプロセスや公差の決定が行われることを防ぎ、各サプライヤーに同じ設計入力が提示されるため、見積もりを比較しやすくなります。デューティまたは嵌合部材が変更された場合は、以前の仮定を引き継ぐのではなく、この項目を再検討してください。熱処理後にスプライン研削を使用する場合は、その結果生じる要件を図面または購入仕様書に記録し、再注文時に一貫性を保つようにしてください。
研削後の検査
研削後の検査 製造上の決定事項は、歯の形状、アクセス性、材料の状態、生産量、および要求される精度によって異なります。外側スプラインと内側スプラインでは、多くの場合、異なる工具戦略が必要となり、肩部や隣接する直径によって工具の接近が制限される場合があります。
まず、完成した歯の形状と受入方法を定義し、次にそれらを効率的に実現できる適切な加工方法を選択します。熱処理によって工程が変わる場合があります。粗削りや軟質切削は焼入れ前に行うことができ、研削やその他の硬質仕上げ方法は、熱による歪みの修正が必要な箇所にのみ適用されます。この項目については、その決定を相手部品および見積依頼書(RFQ)に使用した図面改訂版に関連付けてください。熱処理後にスプライン研削を行う場合は、その結果生じる要件を図面または購入仕様書に記録し、繰り返し注文時にも一貫性を保てるようにしてください。
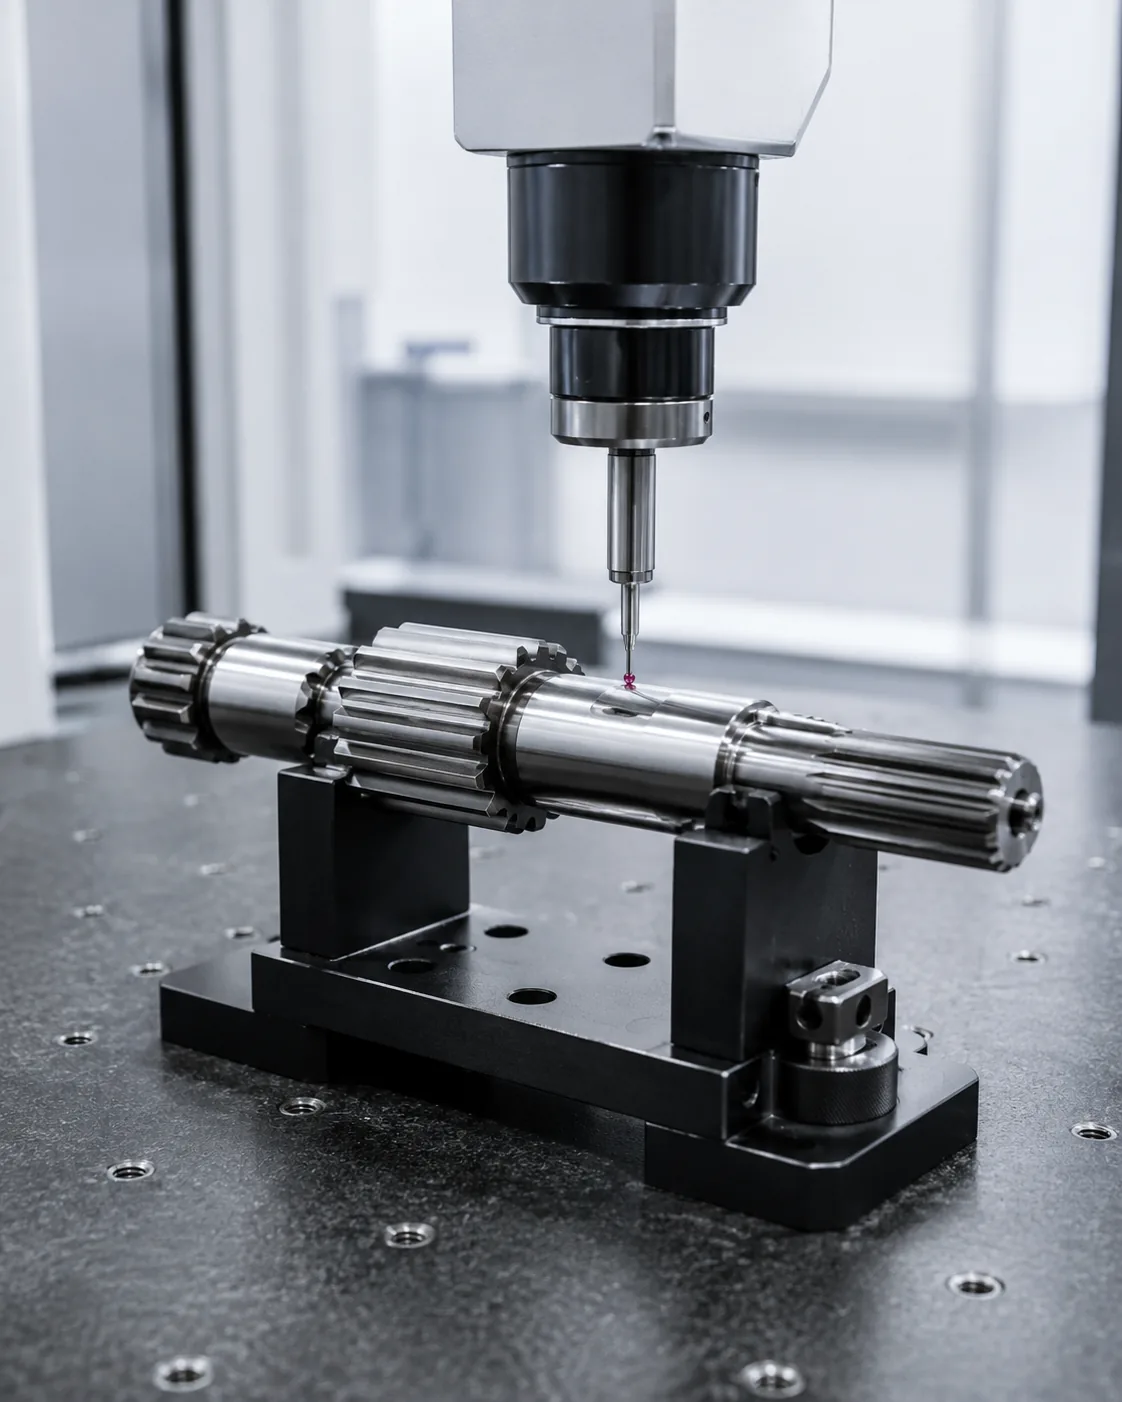
研磨が不要な場合
研磨が不要な場合 製造上の決定事項は、歯の形状、アクセス性、材料の状態、生産量、および要求される精度によって異なります。外側スプラインと内側スプラインでは、多くの場合、異なる工具戦略が必要となり、肩部や隣接する直径によって工具の接近が制限される場合があります。
まず、歯の最終形状と検査方法を定義し、次にそれらを効率的に実現できる適切な加工方法を選択します。熱処理によって工程が変わる場合があります。例えば、焼入れ前に粗削りや軟質切削を行うことができ、研削やその他の硬質仕上げ加工は、熱による歪みが生じた後の修正が必要な箇所にのみ適用されます。本レビューでは、機能的な図面特性に紐づく検査基準が有効です。熱処理後のスプライン研削を検討する際には、相手部品、材料の状態、または使用条件が変わるたびに、この点を再検討してください。
避けるべきよくある間違い
熱処理後のスプライン研削における一般的なエラーは、1つの公称値を完全な界面を定義するものとして扱うことから生じます。圧力角の欠落、不明確な基準点、摩耗寸法のコピー、硬度測定位置の未指定、検査方法の不一致などにより、図面上では正しく見えても、組み立て時に一貫性を欠く部品が生成されることがあります。
より良いレビューは、嵌合ペアから始まり、荷重経路と位置決めフィーチャを特定し、次に形状、材料状態、検査をそれらの機能に結び付けます。製造前に図面の未解決の疑問を解消し、合意された解釈を改訂版で再注文のために保持します。繰り返し作業の場合は、組立要件が変更されない限り、同じ基準と測定基準を維持します。熱処理後にスプライン研削を使用する場合は、このチェックを現在の図面に示されている熱処理後の特定のスプライン研削インターフェースに適用します。
決定概要
| 意思決定領域 | 確認すべき事項 | なぜそれが重要なのか |
|---|---|---|
| 嵌合形状 | 歯のシステム、直径、噛み合い、および嵌合 | 互換性と側面接触を制御します |
| 位置 | 基準点、ジャーナル、ショルダー、ランアウト | アセンブリ内の位置合わせを制御します |
| 材料の状態 | グレード、熱処理、硬度、仕上げ | 完成した機械的状態と摩耗状態を定義します |
| 義務 | トルク、速度、衝撃、動き、環境 | 部品定義と動作条件を関連付ける |
| 検査 | 制御特性および測定方法 | 供給者と購入者の間で、受け入れの一貫性を維持する。 |
仕様チェックリスト
- 嵌合部品および歯の外側/内側の向き
- モジュールまたはピッチシステム、歯数、圧力角、および大径/小径
- 効果的な係合、適合性または公差基準、および必要に応じて軸方向の動き
- 材質、熱処理、硬度、位置、機能的な表面仕上げ
- 基準面、ベアリングまたはパイロット径、振れ、および軸方向位置の要件
- トルク、速度、衝撃または逆転負荷、潤滑、および動作環境
- 数量、初回品要件、および合意された検査文書
使用する スプラインシャフト製品シリーズ 利用可能な構成と RFQ図面チェックリスト 完全な調査を準備してください。デューティまたは相手部材が変更された場合は、以前の仮定を引き継ぐのではなく、この点を再検討してください。熱処理後にスプライン研削を使用する場合は、このチェックを現在の図面に示されている熱処理後のスプライン研削の特定のインターフェースに適用してください。
熱処理後のスプライン研削に関するエンジニアリングワークシート
このワークシートを使って 熱処理後にスプライン研削を行う場合 図面に示せる決定事項に落とし込み、見積もり時に確認し、初回品で検証します。 ハードフィニッシングが必要となる理由 そして 浸炭または焼入れ後の歪みなぜなら、それら2つの項目は通常、残りのプロセスがサポートしなければならない嵌合形状または材料条件を定義するからです。次に、 研削材と基準点の回収, 表面の完全性 そして プロフィールとリードの修正 それらを独立したカタログ値として扱うのではなく、実際のアセンブリに対して扱う。
製造工程の決定にあたっては、まず完成した歯の形状とアクセス条件から始めます。スプラインが外歯か内歯か、貫通歯か盲歯か、肩部に近いか、歯車と一体化しているか、隣接する直径によって制限されているかなどを確認します。これらの制約は、工具のアプローチ、ワークの保持方法、および工程間の実用的な選択に影響を与えます。生産量と材料の状態は経済性に影響しますが、図面の特性は依然として合格基準となります。熱処理後のスプライン研削を検討する際には、相手部品、材料の状態、または使用条件が変わるたびに、この点を再検討してください。
研削後のストックと基準点の復元を中心に検査の引き継ぎプロセスを構築します。最初の製品が完成する前に、基準点の設定、測定段階、および報告要件を明確に定義します。熱処理によって各要素の位置関係が変化する可能性があるため、振れ、リード、歯厚、または穴径の関係は、軟質加工されたブランクではなく、最終工程後に検証する必要がある場合があります。ゲージを使用する場合は、ゲージが何を証明し、どのような分析チェックが引き続き必要かを合意します。
図面レビューシーケンス
製造を依頼する前に、組立作業と同じ順序で図面を確認してください。嵌合歯システム、有効係合、位置決め基準、隣接するジャーナルまたは肩、材料と熱処理、機能仕上げ、および検査方法。 熱処理後のスプライン研削順序が重要なのは、プロセス選択やゲージ選択などの後の決定は、インターフェースを再定義するのではなく、インターフェースをサポートするものでなければならないからです。
| ワークシート項目 | 答えるべき質問 | RFQ出力 |
|---|---|---|
| ハードフィニッシングが必要となる理由 | この機能はどの組立機能を制御しますか? | 寸法、公差、または嵌合基準 |
| 浸炭または焼入れ後の歪み | どのような最終状態を達成しなければならないのか? | 材質/熱処理/仕上げに関する注記 |
| 研削材と基準点の回収 | その特性はどのように検証されますか? | 検査方法または報告事項 |
| 表面の完全性 | 相手側はどのように関わってくるのか? | 交尾部位と交尾に関する情報 |
| プロフィールとリードの修正 | どの基準点が機能的な位置を定めるのか? | 基準面と振れの関係 |
初回品納品前の調達引き渡し
便利な購入パッケージ 熱処理後にスプライン研削を行う場合 管理図面、数量、材料および熱処理条件、接合面情報、報告が必要な受入特性が含まれます。3Dモデルが提供される場合でも、2D図面には公差、基準点、熱処理に関する注記、検査要件を記載する必要があります。製造と検査が異なるバージョンに基づいて作業を行わないよう、見積依頼書(RFQ)で現在の改訂版を明記してください。
特性がまだ確定していない場合は、都合の良い値を入力するのではなく、技術的な明確化のためにマークを付けてください。熱処理後のスプライン研削では、一般的な未解決事項として、噛み合い、嵌合、硬度位置、隣接するジャーナルとの振れ、内部形状へのアクセス、または摩耗した相手部品の状態などが挙げられます。初回製品出荷前にこれらの問題を解決することで、不要な手直しを減らし、後々の再注文の管理を容易にすることができます。
リリース前チェックリスト
- 実際の相手部品に対して、なぜ硬質仕上げが必要となるのかを確認してください。
- 浸炭または焼入れ後の仕上がり状態での歪みを確認する。
- 研削材と基準面の回復状況をどのように検査するかを定義する。
- 想定される組み立て条件下で、表面の健全性を確認してください。
- プロファイルとリード補正を機能的な基準構造に関連付ける。
- 数量、改訂レベル、および初回製品に関する文書要件を明記してください。
- 再注文の場合、使用条件、潤滑油、または嵌合部品の変更を記録してください。
よくある質問
熱処理後のスプライン研削において、なぜ硬質仕上げが必要となる場合があるのかについて、どのような点を確認すべきでしょうか?
硬質仕上げが必要となる理由を、まず相手部品と組立機能に関連付けて説明します。測定可能な要件を管理図面に記入し、互換性が両方の部品に依存する場合は反対側の部材も記載します。熱処理後にスプライン研削を行う場合、これにより、実際の嵌合とトルク伝達を制御する形状が、名目上のラベルに置き換えられることを防ぎます。
熱処理後のスプライン研削において、浸炭または焼入れ後の歪みについて確認すべき事項は何ですか?
浸炭または焼入れ後の仕上がり状態における歪みを確認してください。これには、加工後に変化する可能性のある材料、熱処理、表面状態、寸法状態などが含まれます。要求事項が場所または基準点に依存する場合は、製造と検査で同じ基準を使用できるように、その旨を明示してください。
熱処理後のスプライン研削において、研削材と基準面の回復に関して確認すべき事項は何ですか?
図面に記載された特性を測定できる検査方法を選択してください。機能ゲージ、スプライン解析測定、CMM検査、振れ検査、表面粗さ測定、硬度試験は、それぞれ異なる疑問に答えるものです。一般的な検査報告書を要求するのではなく、合格に必要な結果を明記してください。熱処理後のスプライン研削をレビューする際は、相手部品、材料の状態、または使用条件が変わるたびに、この点を再検討してください。
熱処理後のスプライン研削において、表面の完全性について確認すべき事項は何ですか?
実際の嵌合部品と想定される組み立て条件に基づいて、表面の完全性を確認してください。交換用ハブの有効嵌合、クリアランス、軸方向の動き、温度、摩耗はすべて、接続部の挙動に影響を与える可能性があります。測定可能な嵌合要件が分かっている場合は、触感だけで新しいシャフトの合否を判断してはいけません。
熱処理後のスプライン研削における形状補正とリード補正に関して、確認すべき事項は何ですか?
プロファイルとリード補正は、アセンブリ内の回転位置を示すフィーチャに紐付けます。図面には、基準点と振れや位置関係を明確に示す必要があります。熱処理や仕上げ加工によってフィーチャが移動する可能性がある場合は、完成品を表す段階でその関係を検査します。
エンジニアリング上の意思決定から生産管理まで
インターフェースが合意されたら、各機能的な決定を、製造および検査可能な図面特性に変換します。重要な関係を電子メールのメモだけに残さないようにしてください。寸法、基準、熱処理条件、および受入要件は、製造チームと検査チームが同じ定義で作業できるように、改訂管理する必要があります。繰り返し作業の場合は、組立要件が変更されない限り、同じ基準と測定基準を維持します。熱処理後にスプライン研削を使用する場合は、現在の図面に示されている特定の熱処理後のスプライン研削インターフェースにこのチェックを適用します。
初回製品については、歯形、嵌合嵌め合い、位置決めジャーナルまたは肩部との関係、熱処理条件、および重要な振れなど、組立適合性を証明する特性を優先します。測定方法と結果を一緒に記録します。リピート注文では、同じ基準設定と測定方法を使用することで、傾向の変化を認識しやすくなり、検査解釈の違いによる紛争を減らすことができます。負荷または嵌合部材が変更された場合は、以前の仮定を引き継ぐのではなく、この点を再検討します。熱処理後のスプライン研削の見積依頼では、この点を嵌合部材、基準方式、および完成品の受入方法に関連付けます。
運転条件が変わった場合は、古い仕様が引き続き適切であると想定するのではなく、エンジニアリングレビューを再開してください。公称スプラインサイズが同じであっても、トルクの増加、衝撃の増加、反転頻度の増加、潤滑方法の違い、または新しい相手部品によって接触と摩耗が変化する可能性があります。図面は実際の組立要件に合わせて変更する必要があります。このトピックについては、その決定を相手部品とRFQに使用された図面改訂版に関連付けてください。熱処理後にスプライン研削を使用する場合は、その結果生じる要件を図面または購入仕様書に記録し、繰り返し注文時に一貫性を保ってください。
RFQ(見積依頼書)を作成する
- 現在の2D図面と改訂
- 嵌合部品とスプラインの定義
- 材質、熱処理、機能仕上げ
- トルク、速度、負荷、環境
- 数量および必要な検査書類
完全な問い合わせでは、図面、嵌合インターフェース、材料の状態、用途、数量、検査要件を組み合わせます。これらの入力が早期に定義されると、サプライヤーは同じ機能要件に基づいて工具、熱処理、仕上げ、測定を計画できるため、初回製品前の確認サイクルを短縮できます。このレビューでは、機能的な図面特性に紐づけられるものが有用な受入基準となります。熱処理後にスプライン研削を使用する場合は、このチェックを現在の図面に示されている熱処理後のスプライン研削インターフェースに適用してください。

























