Urajyrsintä vs. vierintäjyrsintä: Miten ulkoiset urat valmistetaan — Jyrsintä ja vierintäjyrsintä ovat kaksi yleistä tapaa tuottaa ulkoisia urahampaita, mutta ne eroavat toisistaan työkalun liikkeen, tuottavuuden ja geometrian rajoitusten suhteen. Prosessin valinnassa tulee noudattaa hampaan muotoa, akselin asettelua, eräkokoa, materiaalin kuntoa ja lopullista tarkkuutta, jonka on säilytettävä lämpökäsittelyn tai kovaviimeistelyn jälkeen.
Sillä urajyrsintä vs. vierintäjyrsintäluotettavin spesifikaatio on sellainen, jonka suunnittelija, ostaja, valmistaja ja tarkastaja voivat kaikki tulkita samalla tavalla. Seuraava keskustelu keskittyy mitattavissa oleviin piirustustietoihin, kokoonpano-olosuhteisiin ja käytännön tarkastuksiin pikemminkin kuin yleisiin vääntömomentti-, sopivuus- tai käyttöikäväitteisiin, joita ei voida määrittää ilman täydellisiä geometria- ja käyttötietoja.
Jyrsintä indeksoiduilla tai erillisillä työkaluilla
Jyrsintä indeksoiduilla tai erillisillä työkaluilla on valmistuspäätös, joka riippuu hampaan geometriasta, pääsystä, materiaalin kunnosta, tuotantomäärästä ja vaaditusta tarkkuudesta. Ulkoiset ja sisäiset urat vaativat usein erilaisia työkalustrategioita, ja olakkeet tai vierekkäiset halkaisijat voivat rajoittaa työkalun lähestymistapaa.
Määritä ensin valmiin hampaan geometria ja hyväksymismenetelmä ja valitse sitten pätevä prosessi, jolla ne voidaan saavuttaa tehokkaasti. Lämpökäsittely voi muuttaa järjestystä: karkea tai pehmeä lastuaminen voi tapahtua ennen karkaisua, kun taas hionta tai muu kova viimeistelymenetelmä on varattu ominaisuuksille, jotka vaativat korjausta lämpömuodonmuutoksen jälkeen. Tässä aiheessa yhdistä tämä päätös vastakappaleeseen ja tarjouspyynnössä käytettyyn piirustusversioon. Kohdassa Urajyrsintä vs. vierintäjyrsintä: Miten ulkoiset urat tuotetaan, käytä tätä tarkistusta nykyisessä piirustuksessa näkyvään tiettyyn urajyrsinnän ja vierintäjyrsinnän rajapintaan.
Vierintäjyrsintä generointiprosessina
Vierintäjyrsintä generointiprosessina on valmistuspäätös, joka riippuu hampaan geometriasta, pääsystä, materiaalin kunnosta, tuotantomäärästä ja vaaditusta tarkkuudesta. Ulkoiset ja sisäiset urat vaativat usein erilaisia työkalustrategioita, ja olakkeet tai vierekkäiset halkaisijat voivat rajoittaa työkalun lähestymistapaa.
Määritä ensin valmiin hampaan geometria ja hyväksymismenetelmä ja valitse sitten pätevä prosessi, jolla ne voidaan saavuttaa tehokkaasti. Lämpökäsittely voi muuttaa järjestystä: karkea tai pehmeä lastuaminen voi tapahtua ennen karkaisua, kun taas hionta tai muu kova viimeistelymenetelmä on varattu ominaisuuksille, jotka vaativat korjausta lämpömuodonmuutoksen jälkeen. Tässä katsauksessa hyödyllinen hyväksymiskriteeri on se, joka voidaan jäljittää toiminnalliseen piirustusominaisuuteen. Kohdassa Urajyrsintä vs. vierintäjyrsintä: Miten ulkoiset urat tuotetaan, käytä tätä tarkistusta nykyisessä piirustuksessa näkyvään tiettyyn urajyrsinnän ja vierintäjyrsinnän rajapintaan.
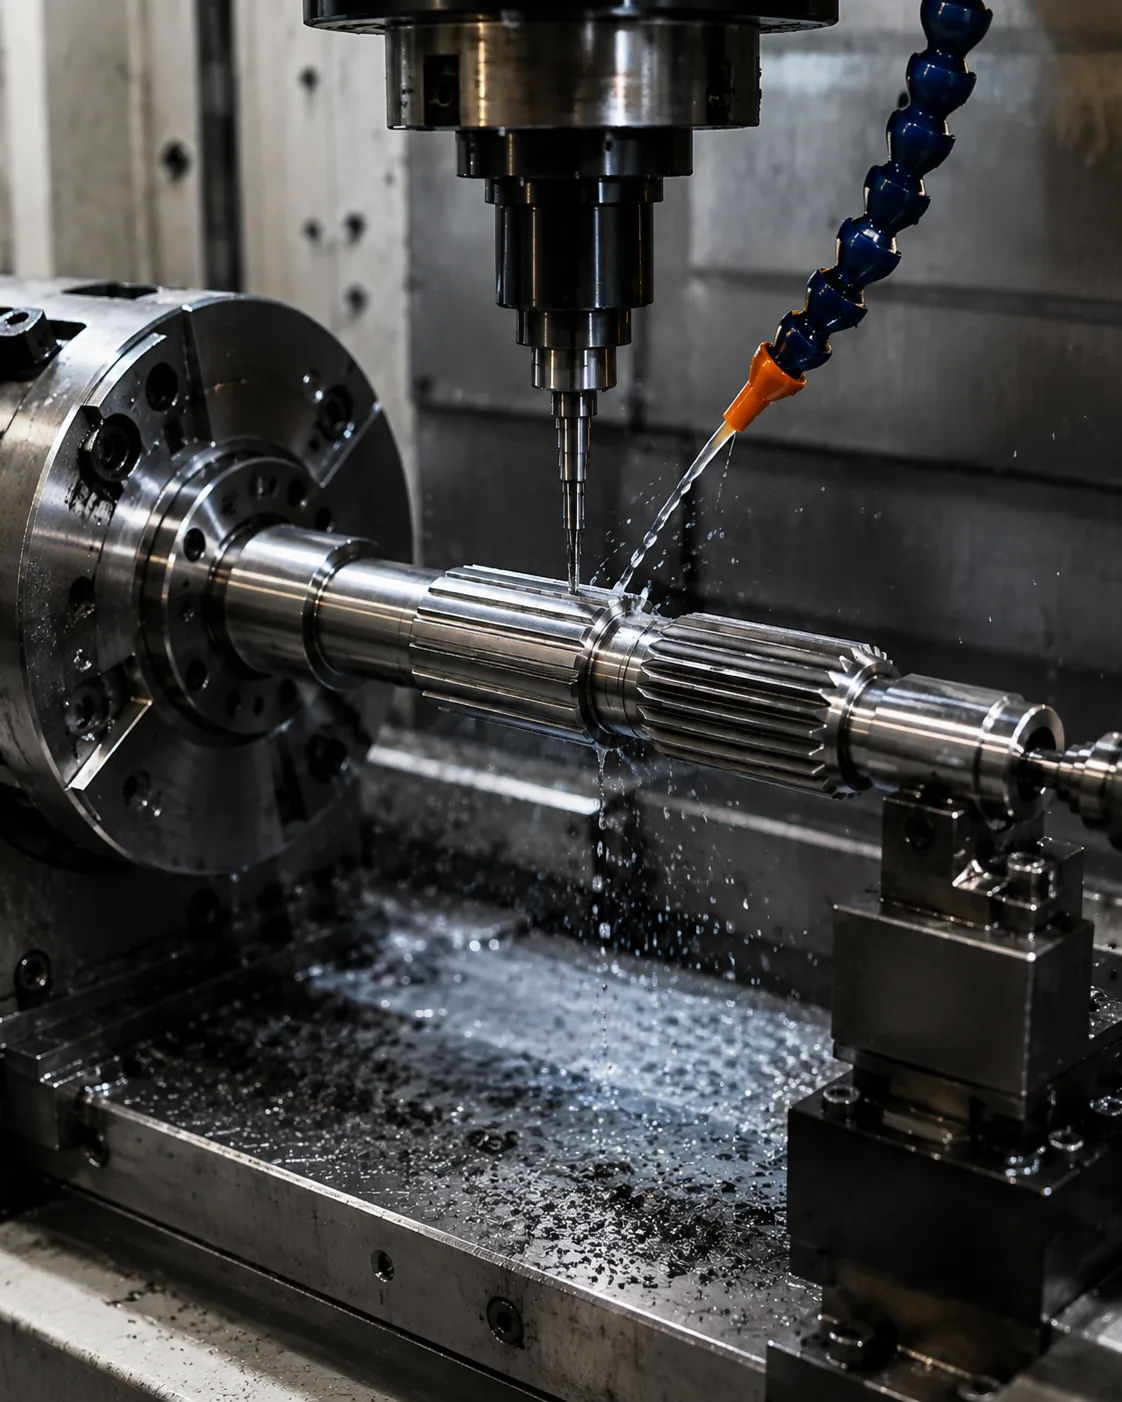
Osan geometria ja koneen käyttöoikeus
Osan geometria ja koneen käyttöoikeus on valmistuspäätös, joka riippuu hampaan geometriasta, pääsystä, materiaalin kunnosta, tuotantomäärästä ja vaaditusta tarkkuudesta. Ulkoiset ja sisäiset urat vaativat usein erilaisia työkalustrategioita, ja olakkeet tai vierekkäiset halkaisijat voivat rajoittaa työkalun lähestymistapaa.
Määritä ensin valmiin hampaan geometria ja hyväksymismenetelmä ja valitse sitten pätevä prosessi, jolla ne voidaan saavuttaa tehokkaasti. Lämpökäsittely voi muuttaa järjestystä: karkea tai pehmeä lastuaminen voi tapahtua ennen karkaisua, kun taas hionta tai muu kova viimeistelymenetelmä on varattu ominaisuuksille, jotka vaativat korjausta lämpömuodonmuutoksen jälkeen. Toistuvissa töissä käytä samaa peruspistettä ja mittauspohjaa, ellei kokoonpanovaatimus muutu.
Eräkoko ja tuottavuus
Eräkoko ja tuottavuus tulisi tarkastella urajyrsinnän ja vierintäjyrsinnän yhteydessä. Määritä vastakappale, toiminta-alue ja piirustusominaisuus, joita tämä päätös ohjaa. Vaatimuksen tulisi olla mitattavissa ja yhteydessä sovitukseen, vääntömomentin siirtoon, linjaukseen, kulumiseen tai muuhun määriteltyyn kokoonpanotarpeeseen.
Harkitse päätöstä yhdessä materiaalin kunnon, valmistusjärjestyksen ja tarkastusmahdollisuuden kanssa. Jos osa on korvaava, vertaa kulumatonta geometriaa ja vastakappaletta vaurioiden kopioinnin sijaan. Uusissa malleissa pidä avoimet prosessivalinnat joustavina, ellei suunnittelu itsessään vaadi tiettyä prosessia. Kun käyttötarkoitus tai vastakappale muuttuu, palaa tähän kohtaan sen sijaan, että jatkaisit edellistä oletusta. Kun vertailet urajyrsintää vs. vierintäjyrsintää, palaa tähän kohtaan aina, kun vastakappale, materiaalin kunto tai käyttötarkoitus muuttuu.
Hampaan muodon yhdenmukaisuus
Hampaan muodon yhdenmukaisuus tulisi tarkastella urajyrsinnän ja vierintäjyrsinnän yhteydessä. Määritä vastakappale, toiminta-alue ja piirustusominaisuus, joita tämä päätös ohjaa. Vaatimuksen tulisi olla mitattavissa ja yhteydessä sovitukseen, vääntömomentin siirtoon, linjaukseen, kulumiseen tai muuhun määriteltyyn kokoonpanotarpeeseen.
Harkitse päätöstä yhdessä materiaalin kunnon, valmistusjärjestyksen ja tarkastusmahdollisuuden kanssa. Jos osa on korvaava, vertaa kulumatonta geometriaa ja vastakappaletta vaurioiden kopioinnin sijaan. Uusissa malleissa pidä avoimet prosessivalinnat joustavina, ellei suunnittelu itsessään vaadi tiettyä prosessia. Tässä aiheessa yhdistä tämä päätös vastakappaleeseen ja tarjouspyynnössä käytettyyn piirustusversioon. Kun tarkastelet urajyrsintää vs. vierintäjyrsintää, palaa tähän kohtaan aina, kun vastakappale, materiaalin kunto tai käyttötarkoitus muuttuu.
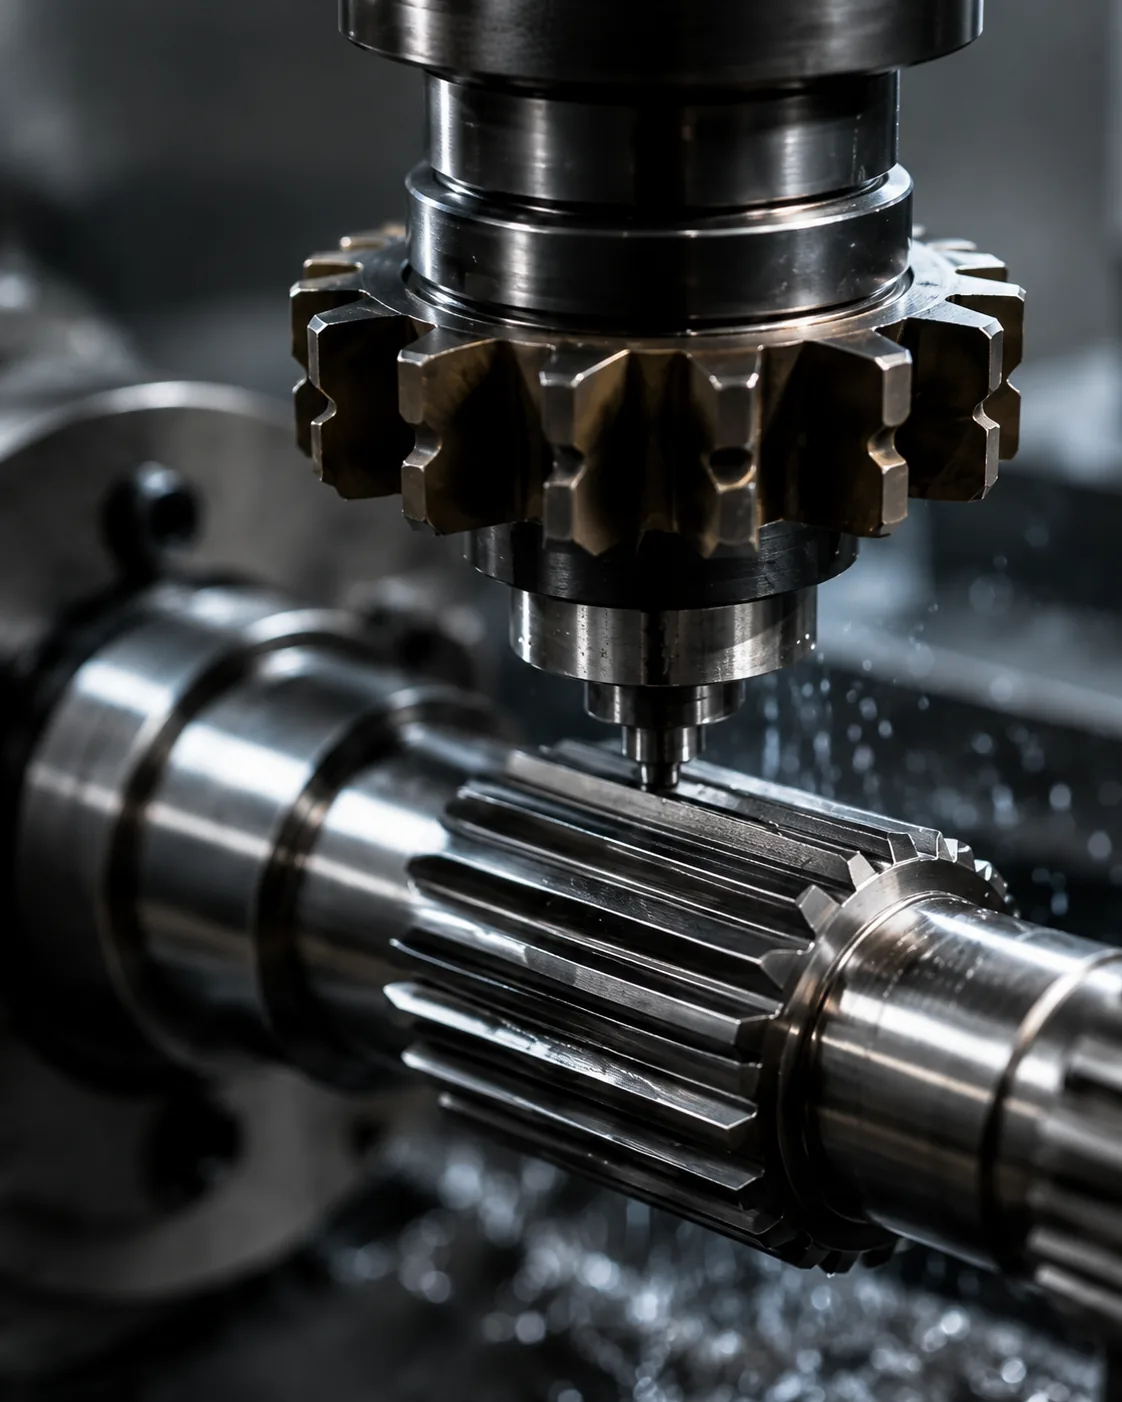
Lämpökäsittelyjärjestys
Lämpökäsittelyjärjestys vaikuttaa kulumiskestävyyteen, väsymiskäyttäytymiseen, muodonmuutoksiin ja viimeistelytyöstön järjestykseen. Hiiletys, induktiokarkaisu ja sammutus-päästökäsittely luovat erilaiset materiaaliolosuhteet, joten niitä ei tule pitää keskenään vaihdettavina tapoina saavuttaa kovuusluku.
Määritä kovuus sijainnin mukaan ja tarvittaessa kotelon syvyyden tai ytimen kunnon mukaan. Jos lämpökäsittely voi muuttaa suoruutta tai ominaisuuksien suhdetta, suunnittele vertailupisteen palautus ja lopputarkastus lämpökäsittelyn jälkeen. Kriittiset akselitapit tai hammaspinnat saattavat vaatia viimeistelyaineesta työstöä, kun tiukat toleranssit on palautettava. Tässä katsauksessa hyödyllinen hyväksymiskriteeri on se, joka voidaan jäljittää toiminnalliseen piirustusominaisuuteen. Urajyrsintä vs. vierintäjyrsintä: Miten ulkoiset urat tuotetaan, käytä tätä tarkistusta nykyisessä piirustuksessa näkyvään tiettyyn urajyrsinnän ja vierintäjyrsinnän rajapintaan.
Käytännön kertauksen sarja
Käytännön tarkastelu alkaa liitoskomponentista ja vääntömomenttireitistä, minkä jälkeen vahvistetaan hammasjärjestelmä, kytkeytyminen ja liitoksen paikantavat akselin ominaisuudet. Seuraavaksi määritellään materiaali ja lämpökäsittely, toiminnalliset viimeistelyt sekä mahdolliset heitto- tai sijaintivaatimukset. Toistuvissa töissä on pidettävä sama peruspiste ja mittausperuste, elleivät kokoonpanovaatimukset muutu. Urajyrsintää vs. vierintäjyrsintää koskevassa tarjouspyynnössä tämä kohta on pidettävä sidottuna liitososaan, peruspistejärjestelmään ja valmiin osan hyväksymismenetelmään.
Viimeistele työ sopimalla tarkastusmenetelmästä, määrästä ja ensimmäisen artikkelin dokumentaatiosta. Tämä järjestys estää prosessi- tai toleranssipäätöksiä tekemästä ennen toiminnallisen rajapinnan ymmärtämistä ja helpottaa tarjousten vertailua, koska samat suunnittelutiedot esitetään jokaiselle toimittajalle. Kun tehtävä tai vastakappale muuttuu, palaa tähän kohtaan sen sijaan, että jatkaisit edellistä oletusta. Urajyrsintää vs. vierintäjyrsintää koskevassa tarjouspyynnössä pidä tämä kohta sidottuna vastakappaleeseen, perusjärjestelmään ja valmiin osan hyväksymismenetelmään.
Kun hionta voi seurata
Kun hionta voi seurata on valmistuspäätös, joka riippuu hampaan geometriasta, pääsystä, materiaalin kunnosta, tuotantomäärästä ja vaaditusta tarkkuudesta. Ulkoiset ja sisäiset urat vaativat usein erilaisia työkalustrategioita, ja olakkeet tai vierekkäiset halkaisijat voivat rajoittaa työkalun lähestymistapaa.
Määritä ensin valmiin hampaan geometria ja hyväksymismenetelmä ja valitse sitten pätevä prosessi, jolla ne voidaan saavuttaa tehokkaasti. Lämpökäsittely voi muuttaa järjestystä: karkea tai pehmeä lastuaminen voi tapahtua ennen karkaisua, kun taas hionta tai muu kova viimeistelymenetelmä on varattu ominaisuuksille, jotka vaativat korjausta lämpömuodonmuutoksen jälkeen. Tässä aiheessa yhdistä tämä päätös liitoskomponenttiin ja tarjouspyynnössä käytettyyn piirustusversioon. Urajyrsintää vs. vierintäjyrsintää vertailevassa tarjouspyynnössä pidä tämä kohta sidottuna liitososaan, datusjärjestelmään ja valmiin osan hyväksymismenetelmään.
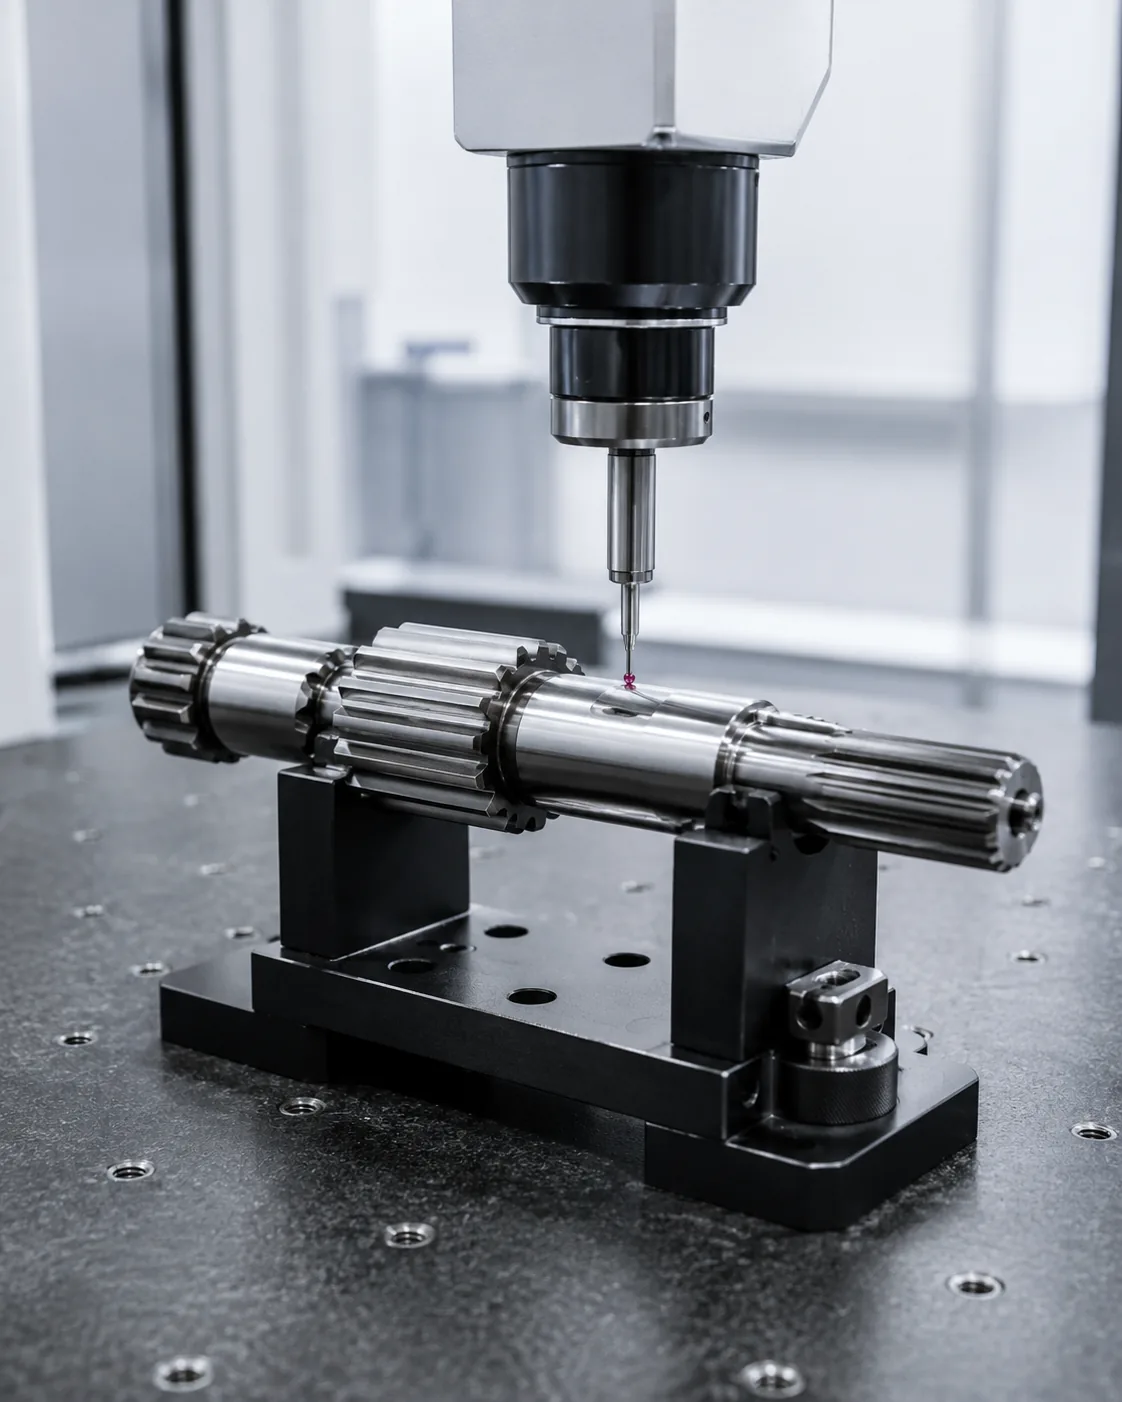
Tarkastus leikkauksen jälkeen
Tarkastus leikkauksen jälkeen tulisi käyttää menetelmää, joka mittaa piirustusominaisuuden suoraan tai toiminnallisesti. Toiminnalliset mittalaitteet, analyyttinen hampaanmittaus, koordinaattimittauskoneen tarkastus, jännevälin mittaukset ja tappien tai kuulien yli tehtävät mittaukset vastaavat eri kysymyksiin, eivätkä ne oletusarvoisesti ole keskenään vaihdettavissa.
Sovi menetelmästä ennen tuotantoa, kun toleranssi on tiukka tai kun asiakas ja toimittaja käyttävät eri laitteita. Tarkista lämpötila, puhtaus ja mittareiden kalibrointi toistettavuuden varmistamiseksi. Tarkastusraportissa tulee yksilöidä piirustusten muutokset ja peruspisteiden asetus, jotta myöhempiä eriä voidaan vertailla samalla perusteella. Tässä tarkastelussa hyödyllinen hyväksymiskriteeri on se, joka voidaan jäljittää toiminnalliseen piirustusominaisuuteen. Urajyrsintää vs. vierintäjyrsintää tarkasteltaessa tämä kohta on tarkistettava aina, kun vastakkainen komponentti, materiaalin kunto tai käyttötehtävä muuttuu.
Yleisiä virheitä, joita kannattaa välttää
Yleisiä virheitä urajyrsinnässä verrattuna vierintäjyrsintään syntyy, kun yhtä nimellisarvoa käsitellään ikään kuin se määrittäisi koko rajapinnan. Puuttuva puristuskulma, epäselvät viitepisteet, kopioidut kulumismitat, määrittelemätön kovuuden sijainti ja yhteensopimattomat tarkastusmenetelmät voivat kaikki johtaa osiin, jotka näyttävät paperilla oikeilta, mutta eivät kokoonnu tasaisesti.
Parempi tarkastelu alkaa liitosparista, tunnistaa kuormitusreitin ja paikannusominaisuudet, ja sitten yhdistää geometrian, materiaalin kunnon ja tarkastuksen näihin toimintoihin. Sulje piirustuksen avoimet kysymykset ennen tuotantoa ja säilytä sovittu tulkinta toistuvien tilausten tarkistuksessa. Toistuvissa töissä pidä sama datuspiste ja mittausperuste, ellei kokoonpanovaatimus muutu. Kun tarkastelet urajyrsintää vs. vierintäjyrsintää, palaa tähän kohtaan aina, kun liitoskomponentti, materiaalin kunto tai käyttötehtävä muuttuu.
Päätöksen yhteenveto
| Päätösalue | Mitä vahvistetaan | Miksi sillä on merkitystä |
|---|---|---|
| Parittelugeometria | Hammasjärjestelmä, halkaisijat, kiinnittyminen ja sovitus | Ohjaa yhteensopivuutta ja sivukontaktia |
| Sijainti | Datum-pisteet, aikajanat, hartiat ja heitto | Ohjaa kokoonpanon kohdistusta |
| Materiaalinen kunto | Laatu, lämpökäsittely, kovuus ja viimeistely | Määrittää valmiin mekaanisen kunnon ja kulumiskelpoisuuden |
| Velvollisuus | Vääntömomentti, nopeus, isku, liike ja ympäristö | Yhdistää osan määritelmän toimintaolosuhteisiin |
| Tarkastus | Kontrolloidut ominaisuudet ja mittausmenetelmä | Pitää hyväksyntätason johdonmukaisena toimittajan ja ostajan välillä |
Teknisten tietojen tarkistuslista
- Liitoskomponentti ja hampaan ulkoinen/sisäinen suunta
- Moduuli- tai jakojärjestelmä, hammasluku, puristuskulma ja suuret/pienet halkaisijat
- Tehokas tarttuminen, sovitus- tai toleranssiperuste ja tarvittaessa aksiaalinen liike
- Materiaali, lämpökäsittely, kovuuden sijainti ja toiminnalliset pintakäsittelyt
- Peruspisteet, laakerin tai ohjauslaakerin halkaisijat, heitto ja aksiaalisen sijainnin vaatimukset
- Vääntömomentti, nopeus, isku- tai peruutuskuormitus, voitelu ja käyttöympäristö
- Määrä, ensiaskeleen vaatimukset ja sovittu tarkastusdokumentaatio
Käytä ura-akselin tuotevalikoima vertailla saatavilla olevia kokoonpanoja ja Tarjouspyyntöjen piirustusten tarkistuslista valmistellaksesi täydellisen kyselyn. Kun käyttötarkoitus tai vastakappale muuttuu, palaa tähän kohtaan sen sijaan, että jatkaisit edellistä oletusta. Kun vertailet urajyrsintää vs. vierintäjyrsintää, palaa tähän kohtaan aina, kun vastakappale, materiaalin kunto tai käyttötarkoitus muuttuu.
Suunnittelun työkirja urajyrsintään vs. vierintäjyrsintään
Käytä tätä laskentataulukkoa kääntääksesi Urajyrsintä vs. vierintäjyrsintä: Miten ulkoiset urat valmistetaan päätöksiksi, jotka voidaan näyttää piirustuksessa, tarkistaa tarjouksen aikana ja varmistaa ensimmäisessä artikkelissa. Aloita Jyrsintä indeksoiduilla tai erillisillä työkaluilla ja Vierintäjyrsintä generointiprosessina, koska nämä kaksi kohtaa yleensä määrittelevät joko liitosgeometrian tai materiaaliolosuhteet, joita prosessin muun osan on tuettava. Tarkista sitten Osan geometria ja koneen käyttöoikeus, Eräkoko ja tuottavuus ja Hampaan muodon yhdenmukaisuus varsinaista kokoonpanoa vasten sen sijaan, että niitä käsiteltäisiin itsenäisinä luetteloarvoina.
Valmistusprosessia koskevassa päätöksenteossa aloita valmiin hampaan geometriasta ja pääsyolosuhteista. Huomioi, onko ura ulkoinen vai sisäinen, läpi- vai sokea, lähellä olkapäätä, integroitu hammaspyörään vai rajoitettu viereisten halkaisijoiden kanssa. Nämä rajoitukset vaikuttavat työkalun lähestymistapaan, työkappaleen kiinnitykseen ja käytännön prosessien valintaan. Tuotantomäärä ja materiaalin kunto vaikuttavat talouteen, mutta piirustusominaisuudet pysyvät hyväksymistavoitteena. Urajyrsintä vs. vierintäjyrsintä: Miten ulkoiset urat valmistetaan -tutkimuksessa kirjaa tuloksena oleva vaatimus piirustukseen tai ostoerittelyyn, jotta se pysyy yhdenmukaisena toistuvissa tilauksissa.
Rakenna tarkastuksen luovutus osan geometrian ja koneen käytön ympärille. Määrittele peruspisteen asetukset, mittausvaihe ja raportointivaatimukset ennen ensimmäistä artikkelia. Lämpökäsittely voi siirtää ominaisuuksia toisiinsa nähden, joten heitto, nousu, hampaan paksuus tai reiän suhteet on ehkä tarkistettava lopullisen prosessin jälkeen eikä pehmeäkoneistetulla aihiolla. Jos käytetään mittalaitteita, sovi, mitä ne todistavat ja mitkä analyyttiset tarkastukset ovat edelleen tarpeen.
Piirustusten tarkastelujärjestys
Ennen tuotannon pyytämistä tarkista piirustus samassa järjestyksessä kuin kokoonpano toimii: vastahammasjärjestelmä, tehokas kytkeytyminen, paikannuspisteet, vierekkäiset akselitapit tai olakkeet, materiaali ja lämpökäsittely, toiminnalliset viimeistelyt ja tarkastusmenetelmä. urajyrsintä vs. vierintäjyrsintä, järjestyksellä on merkitystä, koska myöhempien päätösten, kuten prosessin valinnan tai mittalaitteen valinnan, tulisi tukea rajapintaa sen sijaan, että ne määriteltäisiin uudelleen.
| Työarkin kohde | Kysymys vastattavaksi | Tarjouspyyntöjen lähtö |
|---|---|---|
| Jyrsintä indeksoiduilla tai erillisillä työkaluilla | Mitä kokoonpanotoimintoa tämä ominaisuus ohjaa? | Mitta, toleranssi tai liitäntäviite |
| Vierintäjyrsintä generointiprosessina | Mikä lopullinen olosuhde on saavutettava? | Materiaali / lämpökäsittely / viimeistely |
| Osan geometria ja koneen käyttöoikeus | Miten ominaisuus varmennetaan? | Tarkastusmenetelmä tai raportointihuomautus |
| Eräkoko ja tuottavuus | Miten vastapuoli suhtautuu asiaan? | Liitososan ja kiinnityksen tiedot |
| Hampaan muodon yhdenmukaisuus | Mikä datapiste määrittää toiminnallisen sijainnin? | Datan ja heiton suhde |
Hankintojen luovutus ennen ensimmäistä artikkelia
Hyödyllinen ostopaketti mm. Urajyrsintä vs. vierintäjyrsintä: Miten ulkoiset urat valmistetaan sisältää valvotun piirustuksen, määrän, materiaalin ja lämpökäsittelyolosuhteet, liitosrajapinnan tiedot sekä raportointia vaativat hyväksymisominaisuudet. Jos toimitetaan 3D-malli, 2D-piirustuksessa tulee silti olla toleranssit, datumit, lämpökäsittelyhuomautukset ja tarkastusvaatimukset. Tunnista tarjouspyynnön nykyinen versio, jotta valmistus ja tarkastus eivät toimi eri versioiden perusteella.
Kun ominaisuutta ei ole vielä päätetty, merkitse se teknisen selvennyksen vuoksi sen sijaan, että syöttäisit sopivan arvon. Urajyrsinnässä vs. vierintäjyrsinnässä yleisiä avoimia kohtia ovat kiinnitys, sovitus, kovuuden sijainti, viereisen akselin heitto, sisäisten ominaisuuksien käyttö tai kuluneen vastakappaleen kunto. Näiden kohtien ratkaiseminen ennen ensimmäistä kappaletta vähentää vältettävissä olevaa uudelleentyötä ja helpottaa myöhempien toistuvien tilausten hallintaa.
Julkaisua edeltävä tarkistuslista
- Varmista jyrsintä indeksoidulla tai erillisellä työkalulla varsinaista vastakkaista komponenttia vasten.
- Vahvista jyrsintä generointiprosessiksi valmiissa tilassa.
- Määritä, miten osan geometria ja koneen käyttöoikeudet tarkastetaan.
- Tarkista eräkoko ja tuottavuus aiotuissa kokoonpano-olosuhteissa.
- Yhdistä hampaan muodon yhtenäisyys toiminnalliseen datumrakenteeseen.
- Ilmoita määrä, tarkistustaso ja mahdolliset ensimmäisen artikkelin dokumentointivaatimukset.
- Kirjaa muutokset käyttötarkoituksessa, voitelussa tai liitososissa toistuvia tilauksia varten.
Usein kysytyt kysymykset
Mitä minun pitäisi varmistaa jyrsinnästä indeksoiduilla tai erillisillä työkaluilla spline-jyrsinnässä vs. vierintäjyrsinnässä?
Liitä jyrsintä indeksoiduilla tai erillisillä työkaluilla ensin vastakappaleeseen ja kokoonpanotoimintoon. Lisää mitattava vaatimus ohjattuun piirustukseen ja sisällytä vastakkainen osa, kun yhteensopivuus riippuu molemmista osista. Urajyrsinnässä vs. vierintäjyrsinnässä: miten ulkoiset urat tuotetaan tämä estää nimellismerkinnän korvaamasta geometriaa, joka todellisuudessa ohjaa sovitusta ja vääntömomentin siirtoa.
Mitä minun pitäisi varmistaa jyrsinnästä urajyrsinnän ja jyrsinnän generointiprosessina?
Vahvista, että jyrsintä on lopullisessa tilassa valmistusprosessi, mukaan lukien kaikki materiaali, lämpökäsittely, pinta tai mittatila, joka voi muuttua käsittelyn jälkeen. Jos vaatimus riippuu sijainnista tai datasta, osoita se nimenomaisesti, jotta tuotannossa ja tarkastuksessa käytetään samaa viitettä.
Mitä minun pitäisi varmistaa osan geometriasta ja koneen saatavuudesta urajyrsinnässä vs. vierintäjyrsinnässä?
Valitse tarkastusmenetelmä, joka mittaa piirustuksessa nimettyä ominaisuutta. Toiminnallinen mittaus, analyyttinen ura-akselin mittaus, CMM-tarkastukset, heittotarkastus, karheusmittaus ja kovuusmittaus vastaavat eri kysymyksiin. Ilmoita, mikä tulos vaaditaan hyväksyntään yleisen tarkastusraportin pyytämisen sijaan. Ura-akselin jyrsinnästä vs. vierintäjyrsinnästä: Miten ulkoiset urat valmistetaan, kirjaa tuloksena oleva vaatimus piirustukseen tai ostoerittelyyn, jotta se pysyy yhdenmukaisena toistuvissa tilauksissa.
Mitä minun pitäisi varmistaa erän koosta ja tuottavuudesta urajyrsinnässä vs. vierintäjyrsinnässä?
Tarkista eräkoko ja tuottavuus käyttämällä todellista liitososaa ja aiottuja kokoonpano-olosuhteita. Tehokas kytkeytyminen, välys, aksiaalinen liike, lämpötila ja kuluminen vaihtonavassa voivat kaikki vaikuttaa liitoksen käyttäytymiseen. Uutta akselia ei pitäisi hyväksyä tai hylätä pelkästään tuntuman perusteella, kun mitattavissa oleva sovitusvaatimus on olemassa.
Mitä minun pitäisi varmistaa hampaan muodon yhdenmukaisuudesta urajyrsinnässä verrattuna vierintäjyrsintään?
Yhdistä hampaan muodon yhdenmukaisuus kokoonpanon pyörimistä paikantaviin ominaisuuksiin. Piirustuksessa tulee olla selkeästi esitetty viitepiste ja mahdollinen heitto tai asentosuhde. Jos lämpökäsittely tai viimeistelykoneistus voivat siirtää ominaisuutta, tarkista suhde siinä vaiheessa, joka edustaa valmista osaa.
Suunnittelupäätöksestä tuotannonohjaukseen
Kun rajapinnasta on sovittu, käännä jokainen toiminnallinen päätös piirustusominaisuudeksi, jota voidaan valmistaa ja tarkastaa. Vältä keskeisten suhteiden jättämistä vain sähköpostiviesteihin. Mittojen, datumien, lämpökäsittelyolosuhteiden ja hyväksymisvaatimusten tulee olla tarkastusohjattuja, jotta tuotantotiimi ja tarkastustiimi työskentelevät saman määritelmän mukaisesti. Toistuvassa työssä käytä samaa datumia ja mittauspohjaa, ellei kokoonpanovaatimus muutu. Urajyrsintä vs. vierintäjyrsintä: Miten ulkoiset urat tuotetaan, kirjaa tuloksena oleva vaatimus piirustukseen tai ostoerittelyyn, jotta se pysyy yhdenmukaisena toistuvissa tilauksissa.
Ensimmäisten artikkelien kohdalla priorisoi kokoonpanon yhteensopivuutta osoittavat ominaisuudet: hampaan geometria, liitossovite, suhde paikannuslaakeritappeihin tai olkapäihin, lämpökäsittelyolosuhteet ja mahdolliset kriittiset virhevirheet. Kirjaa mittausmenetelmä tulosten mukana. Toistuvissa tilauksissa saman peruspisteen ja mittausmenetelmän käyttö helpottaa trendimuutosten havaitsemista ja vähentää erilaisista tarkastustulkinnoista johtuvia kiistoja. Kun käyttötarkoitus tai liitososa muuttuu, palaa tähän kohtaan uudelleen edellisen oletuksen jatkamisen sijaan. Kun vertailet urajyrsintää vs. vierintäjyrsintää, palaa tähän kohtaan aina, kun liitoskomponentti, materiaaliolosuhteet tai käyttötarkoitus muuttuu.
Kun käyttötehtävä muuttuu, avaa suunnittelutarkastus uudelleen sen sijaan, että olettaisi vanhan spesifikaation pysyvän sopivana. Suurempi vääntömomentti, lisääntynyt isku, useammin suoritetut suunnanvaihdot, erilainen voitelu tai uusi vastakappale voivat muuttaa kosketusta ja kulumista, vaikka nimellinen ura-akselin koko pysyisi samana. Piirustuksen tulisi kehittyä todellisen kokoonpanovaatimuksen mukaisesti. Tässä aiheessa yhdistä tämä päätös vastakappaleeseen ja tarjouspyynnössä käytettyyn piirustusversioon. Ura-akselin jyrsintää vs. vierintäjyrsintää vertailevassa tarjouspyynnössä pidä tämä kohta sidottuna vastakappaleeseen, perusjärjestelmään ja valmiin osan hyväksymismenetelmään.
Tarjouspyynnön valmistelu
- Nykyinen 2D-piirustus ja sen tarkistus
- Liitoskomponentin ja spline-määrittely
- Materiaali, lämpökäsittely ja toiminnalliset viimeistelyt
- Vääntömomentti, nopeus, käyttö ja ympäristö
- Määrä ja vaadittu tarkastusdokumentaatio
Täydellinen kysely yhdistää piirustuksen, liitoskohdan, materiaalin kunnon, käyttötarkoituksen, määrän ja tarkastusodotukset. Kun nämä tiedot määritellään varhaisessa vaiheessa, toimittajat voivat suunnitella työkalut, lämpökäsittelyn, viimeistelyn ja mittaukset saman toiminnallisen vaatimuksen ympärille, mikä vähentää selvennyskierroksia ennen ensimmäistä artikkelia. Tässä tarkastelussa hyödyllinen hyväksymiskriteeri on se, joka voidaan jäljittää toiminnalliseen piirustusominaisuuteen. Urajyrsintä vs. vierintäjyrsintä: Miten ulkoiset urat tuotetaan, kirjaa tuloksena oleva vaatimus piirustukseen tai ostoerittelyyn, jotta se pysyy yhdenmukaisena toistuvissa tilauksissa.
Muunna opas tarjouspyynnöksi
Lähetä valvottu piirustus, liitoskohta, materiaalin kunto ja käyttötiedot teknistä tarkistusta varten.
Pyydä tarjous
























