Splinefræsning vs. Hobbing: Hvordan eksterne splines produceres — Fræsning og fræsning er to almindelige måder at generere eksterne spline-tænder på, men de adskiller sig i værktøjsbevægelse, produktivitet og geometriske begrænsninger. Procesvalg bør følge tandform, aksellayout, batchstørrelse, materialetilstand og den endelige nøjagtighed, der skal opretholdes efter enhver varmebehandling eller hårdbearbejdning.
For splinefræsning vs. fresning, er den mest pålidelige specifikation den, som en designer, køber, producent og inspektør alle kan fortolke på samme måde. Diskussionen nedenfor fokuserer på målbare tegningsinput, monteringsforhold og praktiske kontroller snarere end universelle moment-, pasforms- eller levetidskrav, der ikke kan bestemmes uden fuldstændige geometri- og driftsdata.
Fræsning med indekseret eller dedikeret værktøj
Fræsning med indekseret eller dedikeret værktøj er en produktionsbeslutning, der afhænger af tandgeometri, adgang, materialetilstand, produktionsvolumen og den nødvendige nøjagtighed. Udvendige og indvendige noter kræver ofte forskellige værktøjsstrategier, og skuldre eller tilstødende diametre kan begrænse værktøjstilgangen.
Definer først den færdige tandgeometri og acceptmetoden, og vælg derefter en kvalificeret proces, der kan opnå dem effektivt. Varmebehandling kan ændre rækkefølgen: grov- eller blødskæring kan forekomme før hærdning, mens slibning eller en anden hårdbehandlingsmetode er reserveret til funktioner, der kræver korrektion efter termisk forvrængning. I dette emne skal denne beslutning forbindes med den sammenkoblingskomponent og den tegningsrevision, der bruges til tilbudsanmodningen. For Splinefræsning vs. fræsning: Hvordan eksterne splines produceres, skal denne kontrol anvendes på den specifikke splinefræsnings- vs. fræsningsgrænseflade, der er vist på den aktuelle tegning.
Hobbing som genereringsproces
Hobbing som genereringsproces er en produktionsbeslutning, der afhænger af tandgeometri, adgang, materialetilstand, produktionsvolumen og den nødvendige nøjagtighed. Udvendige og indvendige noter kræver ofte forskellige værktøjsstrategier, og skuldre eller tilstødende diametre kan begrænse værktøjstilgangen.
Definer først den færdige tandgeometri og acceptmetoden, og vælg derefter en kvalificeret proces, der kan opnå dem effektivt. Varmebehandling kan ændre rækkefølgen: grov- eller blødskæring kan forekomme før hærdning, mens slibning eller en anden hårdbehandlingsmetode er forbeholdt funktioner, der kræver korrektion efter termisk forvrængning. I denne gennemgang er det nyttige acceptkriterium det, der kan spores tilbage til en funktionel tegningskarakteristik. For Splinefræsning vs. fræsning: Hvordan eksterne splines produceres, anvend denne kontrol på den specifikke splinefræsnings- vs. fræsningsgrænseflade, der er vist på den aktuelle tegning.
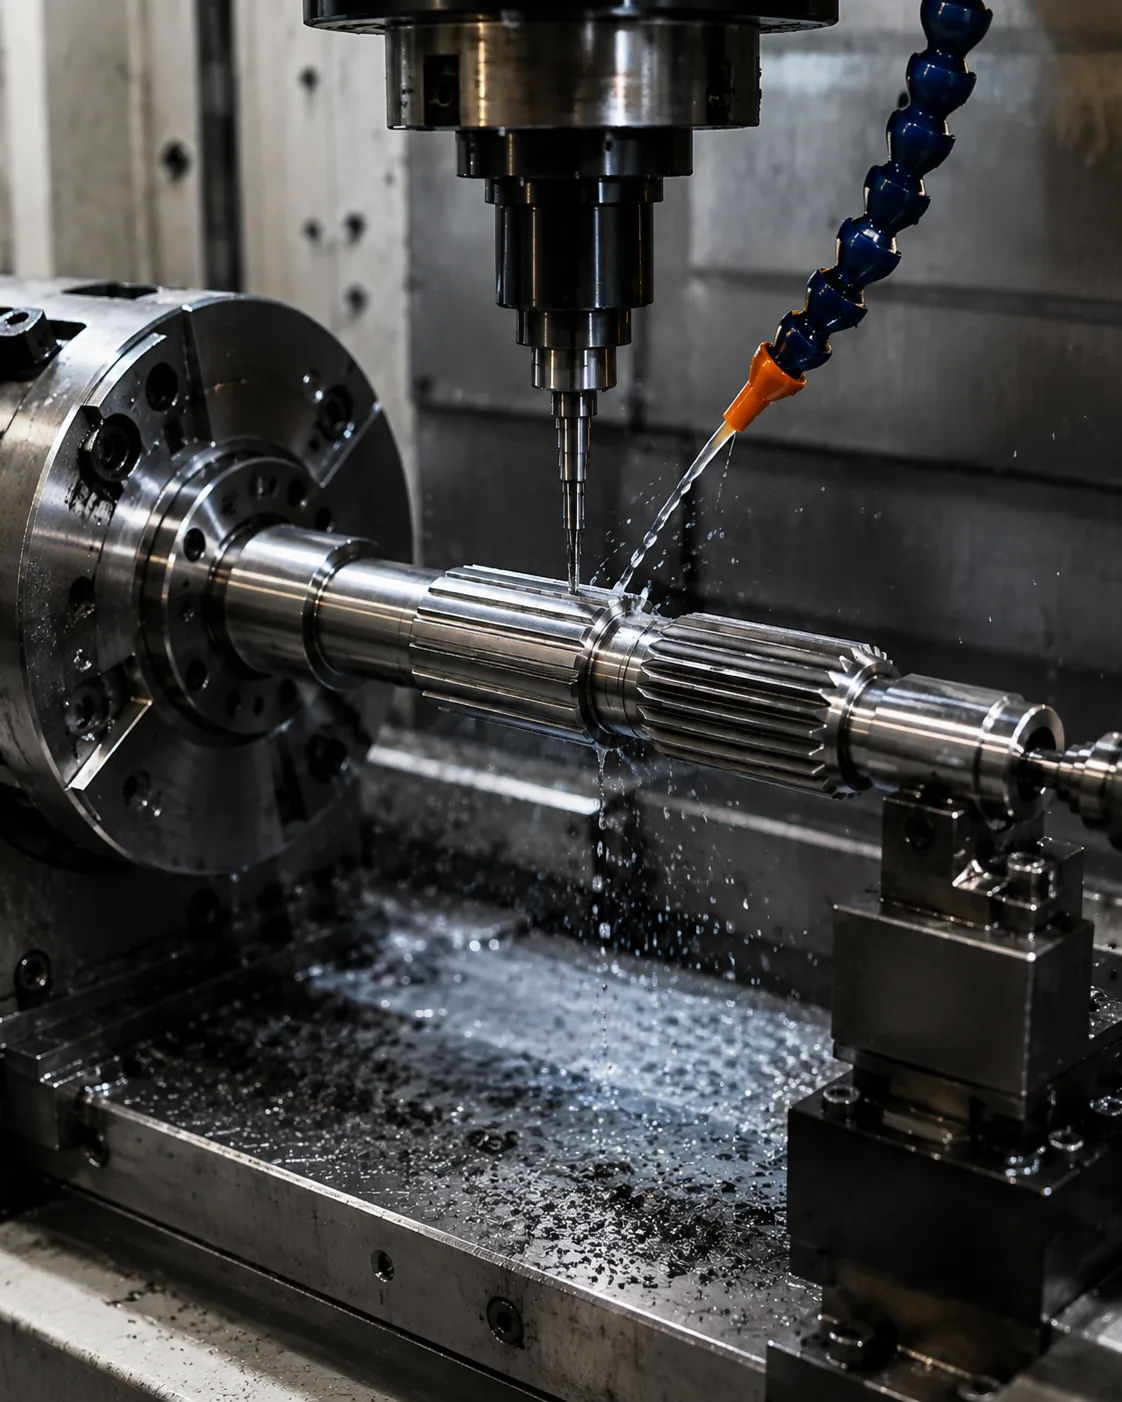
Delgeometri og maskinadgang
Delgeometri og maskinadgang er en produktionsbeslutning, der afhænger af tandgeometri, adgang, materialetilstand, produktionsvolumen og den nødvendige nøjagtighed. Udvendige og indvendige noter kræver ofte forskellige værktøjsstrategier, og skuldre eller tilstødende diametre kan begrænse værktøjstilgangen.
Definer først den færdige tandgeometri og acceptmetoden, og vælg derefter en kvalificeret proces, der kan opnå dem effektivt. Varmebehandling kan ændre rækkefølgen: grov- eller blødskæring kan forekomme før hærdning, mens slibning eller en anden hårdbehandlingsmetode er forbeholdt funktioner, der kræver korrektion efter termisk forvrængning. Ved gentaget arbejde skal du beholde samme datapunkt og målegrundlag, medmindre samlingskravet ændres.
Batchstørrelse og produktivitet
Batchstørrelse og produktivitet bør gennemgås i forbindelse med notfræsning vs. fræsning. Identificer den modstående komponent, driftsfunktion og tegningsfunktion, som denne beslutning styrer. Kravet skal være målbart og forbundet med pasform, momentoverførsel, justering, slid eller et andet defineret samlingsbehov.
Overvej beslutningen sammen med materialets tilstand, fremstillingsrækkefølge og inspektionsadgang. Hvis delen er en udskiftning, skal den ubrugte geometri og forbindelseselementet sammenlignes i stedet for at kopiere skader. For nye designs skal åbne procesvalg holdes fleksible, medmindre designet i sig selv kræver en specifik proces. Når funktionen eller forbindelseselementet ændres, skal dette punkt genovervejes i stedet for at videreføre den tidligere antagelse. Når du gennemgår notfræsning vs. fræsning, skal dette punkt genovervejes, når forbindelseskomponenten, materialets tilstand eller driftsfunktion ændres.
Tandformens konsistens
Tandformens konsistens bør gennemgås i forbindelse med notfræsning vs. fræsning. Identificer den modstående komponent, driftsfunktion og tegningsfunktion, som denne beslutning styrer. Kravet skal være målbart og forbundet med pasform, momentoverførsel, justering, slid eller et andet defineret samlingsbehov.
Overvej beslutningen sammen med materialets tilstand, fremstillingsrækkefølge og inspektionsadgang. Hvis delen er en udskiftning, skal du sammenligne den ubrugte geometri og sammenkoblingselementet i stedet for at kopiere skader. For nye designs skal du holde åbne procesvalg fleksible, medmindre en specifik proces i sig selv kræves af designet. I dette emne skal du forbinde denne beslutning med sammenkoblingskomponenten og den tegningsrevision, der bruges til tilbudsanmodningen. Når du gennemgår notfræsning vs. fræsning, skal du genoverveje dette punkt, når sammenkoblingskomponenten, materialets tilstand eller driftsopgave ændrer sig.
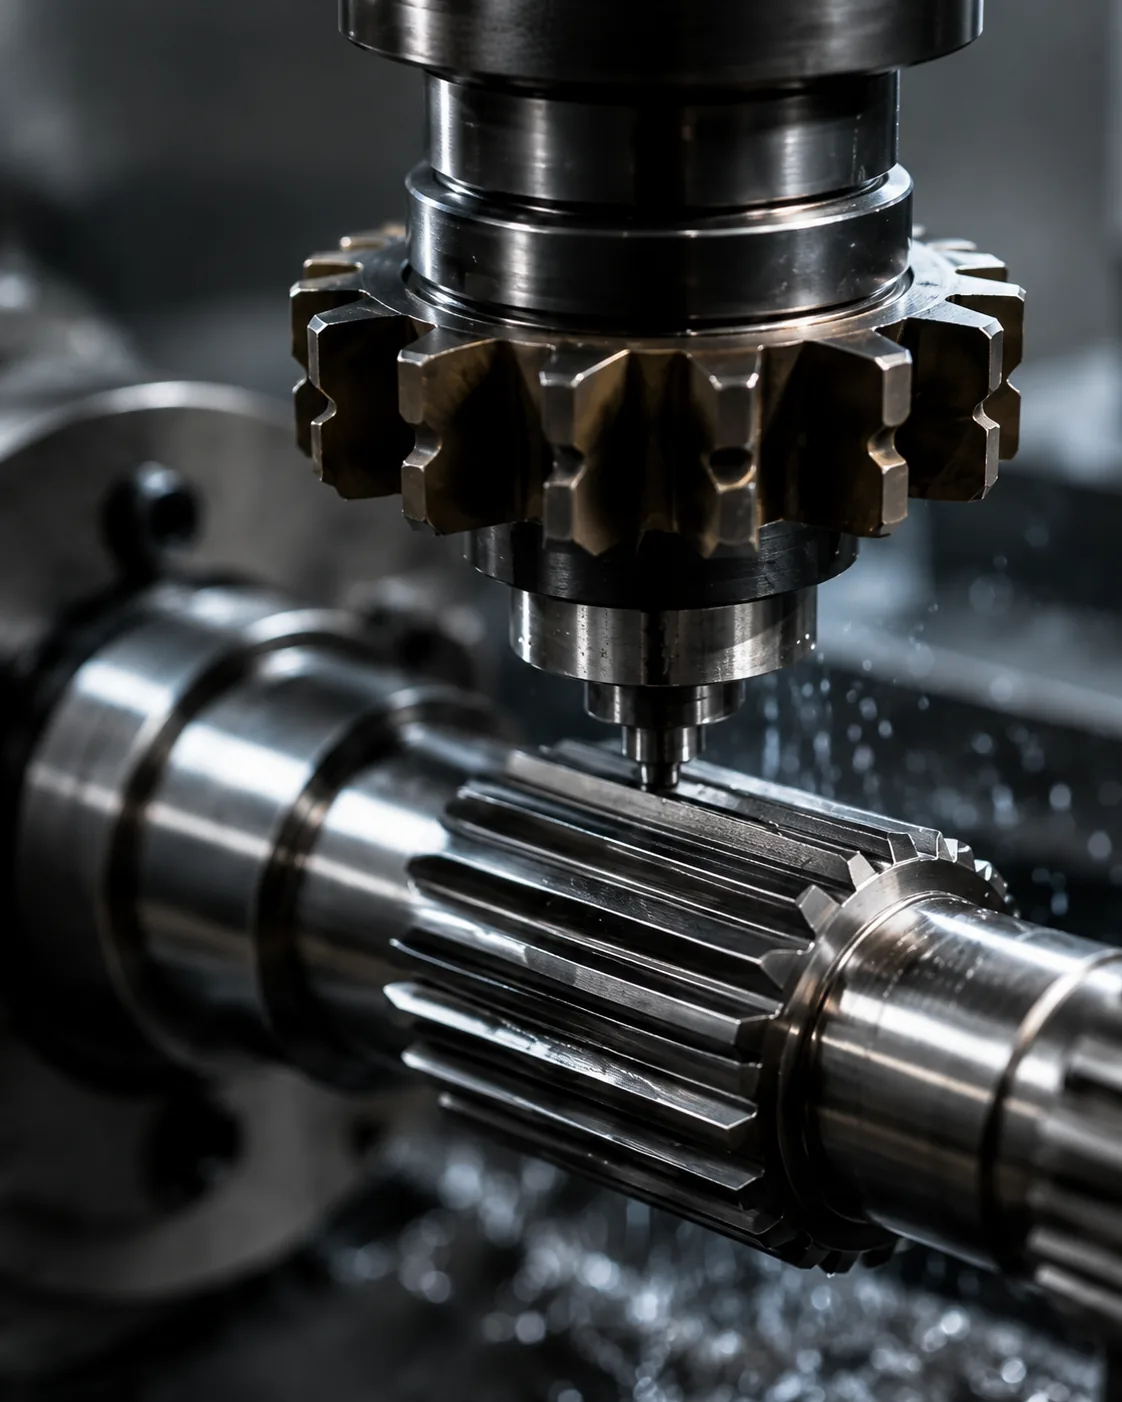
Varmebehandlingssekvens
Varmebehandlingssekvens påvirker slidstyrke, udmattelsesadfærd, forvrængning og rækkefølgen af sletbearbejdningen. Karburering, induktionshærdning og bratkølingsbehandling skaber forskellige materialeforhold, så de bør ikke behandles som udskiftelige måder at nå et hårdhedstal på.
Angiv hårdhed med en placering og, hvor det er nødvendigt, huldybde eller kernetilstand. Hvis varmebehandling kan ændre rethed eller egenskaber, skal du planlægge nulpunktsgendannelse og den endelige inspektion efter den termiske proces. Kritiske akseltapper eller tandoverflader kan have brug for sletbearbejdning, når snævre tolerancer skal genoprettes. I denne gennemgang er det nyttige acceptkriterium det, der kan spores tilbage til en funktionel tegningskarakteristik. For Notfræsning vs. fræsning: Hvordan eksterne noter produceres, skal denne kontrol anvendes på den specifikke notfræsnings- vs. fræsningsgrænseflade, der er vist på den aktuelle tegning.
En praktisk gennemgangssekvens
En praktisk gennemgangssekvens starter med sammenkoblingskomponenten og momentbanen, derefter bekræftes tandsystemet, indgrebet og de akselfunktioner, der placerer forbindelsen. Dernæst defineres materiale- og varmebehandling, funktionelle finish og eventuelle krav til rundløb eller position. Ved gentaget arbejde skal du holde samme datum- og målegrundlag, medmindre samlingskravet ændres. I en tilbudsavis om notfræsning vs. fræsning skal du holde dette punkt knyttet til sammenkoblingselementet, datumskemaet og godkendelsesmetoden for det færdige emne.
Afslut med at aftale inspektionsmetoden, mængden og dokumentationen for den første artikel. Denne rækkefølge forhindrer, at der træffes proces- eller tolerancebeslutninger, før den funktionelle grænseflade er forstået, og gør det nemmere at sammenligne tilbud, fordi de samme designinput præsenteres for hver leverandør. Når opgaven eller sammenkoblingselementet ændres, skal dette punkt genoptages i stedet for at fortsætte den tidligere antagelse. I en tilbudsforespørgsel om splinefræsning vs. fræsning af fræsninger skal dette punkt holdes knyttet til sammenkoblingselementet, datumskemaet og godkendelsesmetoden for det færdige emne.
Hvornår slibning kan følge
Hvornår slibning kan følge er en produktionsbeslutning, der afhænger af tandgeometri, adgang, materialetilstand, produktionsvolumen og den nødvendige nøjagtighed. Udvendige og indvendige noter kræver ofte forskellige værktøjsstrategier, og skuldre eller tilstødende diametre kan begrænse værktøjstilgangen.
Definer først den færdige tandgeometri og acceptmetoden, og vælg derefter en kvalificeret proces, der kan opnå dem effektivt. Varmebehandling kan ændre rækkefølgen: grov- eller blødskæring kan forekomme før hærdning, mens slibning eller en anden hårdbehandlingsmetode er forbeholdt funktioner, der kræver korrektion efter termisk forvrængning. I dette emne skal denne beslutning forbindes med sammenkoblingskomponenten og den tegningsrevision, der bruges til tilbudsanmodningen. I en tilbudsanmodning om splinefræsning vs. hobbing skal dette punkt holdes knyttet til sammenkoblingselementet, datumskemaet og acceptmetoden for den færdige del.
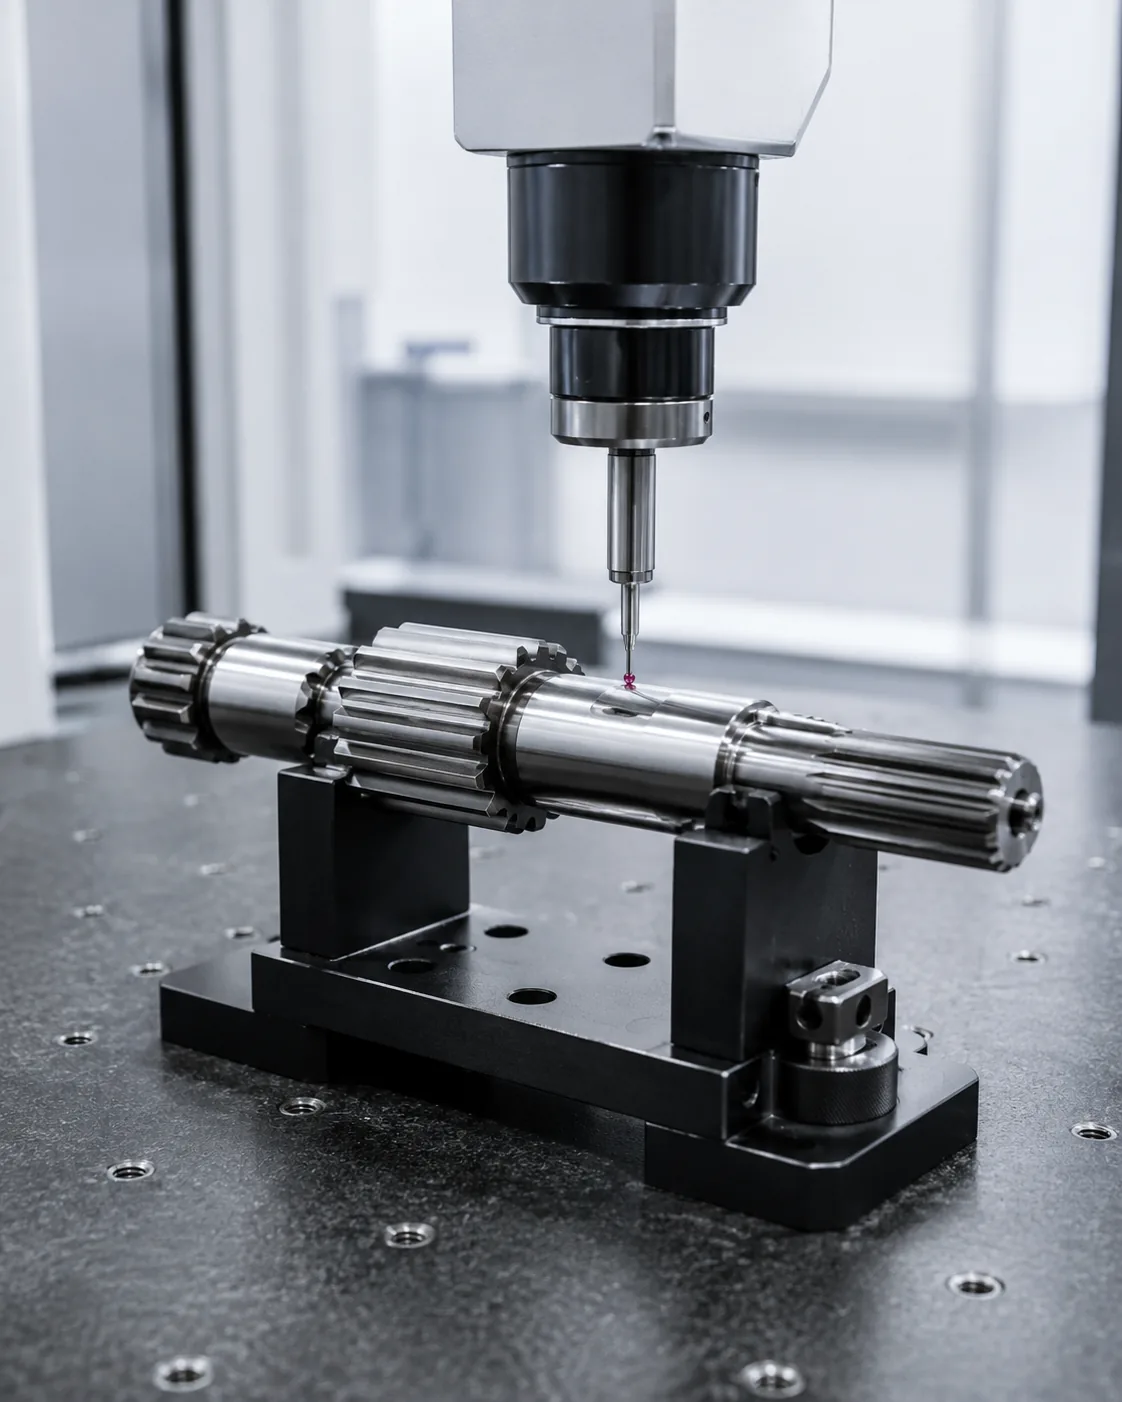
Inspektion efter skæring
Inspektion efter skæring bør bruge en metode, der måler tegningskarakteristikken direkte eller funktionelt. Funktionelle målere, analytisk tandmåling, CMM-inspektion, spændviddemålinger og målinger over stifter eller kugler besvarer forskellige spørgsmål og er ikke som standard udskiftelige.
Aftal metoden før produktion, når tolerancen er snæver, eller når kunde og leverandør bruger forskelligt udstyr. Kontroller temperatur, renlighed og målekalibrering for repeterbarhed. Inspektionsrapporten skal identificere tegningsrevisionen og datumopsætningen, så senere partier kan sammenlignes på samme grundlag. I denne gennemgang er det nyttige acceptkriterium det, der kan spores tilbage til en funktionel tegningskarakteristik. Når du gennemgår notfræsning vs. fræsning, skal du genoverveje dette punkt, når sammenkoblingskomponenten, materialetilstanden eller driftsopgaven ændrer sig.
Almindelige fejl at undgå
Almindelige fejl i splinefræsning vs. fresning opstår ved at behandle én nominel værdi, som om den definerer hele grænsefladen. Manglende trykvinkel, uklare datums, kopierede sliddimensioner, uspecificeret hårdhedsplacering og uensartede inspektionsmetoder kan alle skabe dele, der ser korrekte ud på papiret, men som ikke samles ensartet.
En bedre gennemgang starter med det sammenkoblede par, identificerer belastningsstien og lokaliseringsfunktionerne, og forbinder derefter geometri, materialetilstand og inspektion med disse funktioner. Luk åbne spørgsmål på tegningen før produktion, og behold den aftalte fortolkning med revisionen til gentagne ordrer. Ved gentagne arbejder skal du beholde det samme datapunkt og målegrundlag, medmindre samlingskravet ændres. Når du gennemgår notfræsning vs. fræsning, skal du gentage dette punkt, når den sammenkoblede komponent, materialetilstanden eller driftsopgaven ændrer sig.
Resumé af beslutning
| Beslutningsområde | Hvad skal bekræftes | Hvorfor det er vigtigt |
|---|---|---|
| Parringsgeometri | Tandsystem, diametre, indgreb og pasform | Styrer kompatibilitet og flankekontakt |
| Beliggenhed | Datums, journaler, skuldre og runout | Styrer justering i samlingen |
| Materialetilstand | Kvalitet, varmebehandling, hårdhed og finish | Definerer den færdige mekaniske tilstand og slidtilstand |
| Pligt | Moment, hastighed, stød, bevægelse og miljø | Forbinder deldefinitionen med driftsbetingelser |
| Inspektion | Kontrollerede egenskaber og målemetode | Sikrer ensartet accept mellem leverandør og køber |
Specifikationstjekliste
- Parringskomponent og udvendig/indvendig tandorientering
- Modul- eller pitchsystem, tandantal, trykvinkel og større/mindre diametre
- Effektiv indgreb, pasform eller tolerancebasis og aksial bevægelse om nødvendigt
- Materiale, varmebehandling, hårdhedsplacering og funktionelle overfladebehandlinger
- Datums, leje- eller pilotdiametre, kast og aksial placeringskrav
- Moment, hastighed, stød- eller reverseringsbelastning, smøring og driftsmiljø
- Mængde, krav til første artikel og aftalt inspektionsdokumentation
Brug Produktsortiment af spline-aksler at sammenligne tilgængelige konfigurationer og RFQ-tegningstjekliste at forberede en komplet forespørgsel. Når opgaven eller forbindelseselementet ændres, skal dette punkt gentages i stedet for at fortsætte den tidligere antagelse. Når du gennemgår notfræsning vs. fræsning, skal dette punkt gentages, når forbindelseskomponenten, materialetilstanden eller driftsopgaven ændres.
Ingeniørarbejdsark til splinefræsning vs. fresning
Brug dette arbejdsark til at vende Splinefræsning vs. Hobbing: Hvordan eksterne splines produceres til beslutninger, der kan vises på en tegning, kontrolleres under tilbuddet og verificeres ved første artikel. Start med Fræsning med indekseret eller dedikeret værktøj og Hobbing som genereringsproces, fordi disse to elementer normalt definerer enten parringsgeometrien eller den materialetilstand, som resten af processen skal understøtte. Gennemgå derefter Delgeometri og maskinadgang, Batchstørrelse og produktivitet og Tandformens konsistens mod den faktiske samling i stedet for at behandle dem som uafhængige katalogværdier.
Ved en beslutning om fremstillingsprocessen skal du starte med den færdige tandgeometri og adgangsforholdene. Bemærk, om noten er udvendig eller indvendig, gennemgående eller blind, tæt på en skulder, integreret med et tandhjul eller begrænset af tilstødende diametre. Disse begrænsninger påvirker værktøjstilgangen, emnefastholdelse og det praktiske valg mellem processer. Produktionsmængde og materialetilstand påvirker økonomien, men tegningskarakteristikken forbliver acceptmålet. For Notfræsning vs. Fræsning af fræsning: Hvordan udvendige noter produceres, skal du registrere det resulterende krav på tegningen eller indkøbsspecifikationen, så det forbliver ensartet på gentagne ordrer.
Byg inspektionsoverdragelsen omkring emnegeometri og maskinadgang. Definer opsætning af data, måletrin og rapporteringskrav før den første artikel. Varmebehandling kan flytte elementer i forhold til hinanden, så forholdet mellem kast, stigning, tandtykkelse eller boring skal muligvis verificeres efter den endelige proces i stedet for på et blødt bearbejdet emne. Hvor der anvendes målere, skal det aftales, hvad de beviser, og hvilke analytiske kontroller der stadig er nødvendige.
Tegningsgennemgangssekvens
Før du anmoder om produktion, skal du gennemgå tegningen i samme rækkefølge, som monteringen udføres: sammenpassende tandsystem, effektivt indgreb, placering af henføringspunkter, tilstødende akseltapp eller skuldre, materiale- og varmebehandling, funktionelle overflader og inspektionsmetode. splinefræsning vs. fresning, rækkefølgen betyder noget, fordi senere beslutninger som procesvalg eller målevalg bør understøtte grænsefladen snarere end at omdefinere den.
| Regnearkelement | Spørgsmål at besvare | Udbudsprisudbud |
|---|---|---|
| Fræsning med indekseret eller dedikeret værktøj | Hvilken samlingsfunktion styrer denne funktion? | Dimensions-, tolerance- eller parringsreference |
| Hobbing som genereringsproces | Hvilken færdig tilstand skal opnås? | Materiale / varmebehandling / finish-beskrivelse |
| Delgeometri og maskinadgang | Hvordan vil karakteristikken blive verificeret? | Inspektionsmetode eller rapporteringsnotat |
| Batchstørrelse og produktivitet | Hvordan engagerer det modsatte medlem sig? | Oplysninger om parringsdel og engagement |
| Tandformens konsistens | Hvilket datapunkt fastlægger funktionel placering? | Forholdet mellem data og udløb |
Indkøbsoverdragelse før første artikel
En nyttig indkøbspakke til Splinefræsning vs. Hobbing: Hvordan eksterne splines produceres indeholder den kontrollerede tegning, mængde, materiale og varmebehandlingstilstand, information om sammenkoblingsgrænsefladen og de acceptkarakteristika, der kræver rapportering. Hvis der leveres en 3D-model, skal 2D-tegningen stadig indeholde tolerancer, datums, varmebehandlingsnoter og inspektionskrav. Identificer den aktuelle revision i tilbudsanmodningen, så fremstilling og inspektion ikke fungerer fra forskellige versioner.
Når en egenskab endnu ikke er fastlagt, skal den markeres for teknisk afklaring i stedet for at indsætte en passende værdi. For splinefræsning vs. fresning er almindelige åbne punkter indgreb, pasform, hårdhedsplacering, kast til en tilstødende aksel, adgang til interne funktioner eller tilstanden af en slidt modkomponent. At løse disse punkter før den første artikel reducerer undgåeligt omarbejde og gør det lettere at kontrollere senere gentagne ordrer.
Tjekliste før udgivelse
- Bekræft fræsning med indekseret eller dedikeret værktøj mod den faktiske sammenkoblingskomponent.
- Bekræft fresearbejde som genereringsproces i færdig tilstand.
- Definer, hvordan emnegeometri og maskinadgang skal inspiceres.
- Kontrollér batchstørrelse og produktivitet under de tilsigtede monteringsforhold.
- Relater tandformens konsistens til den funktionelle datastruktur.
- Angiv mængde, revisionsniveau og eventuelle dokumentationskrav for den første artikel.
- Registrer ændringer i betjening, smøring eller monteringshardware til gentagne ordrer.
Ofte stillede spørgsmål
Hvad skal jeg bekræfte angående fræsning med indekseret eller dedikeret værktøj til splinefræsning kontra fresefræsning?
Relater fræsning med indekseret eller dedikeret værktøj til den modstående komponent og samlingsfunktionen først. Sæt det målbare krav på den kontrollerede tegning, og inkluder det modsatte element, når kompatibiliteten afhænger af begge dele. For Spline Milling vs Hobbing: How External Splines Are Produced forhindrer dette, at en nominel etiket erstatter den geometri, der faktisk styrer pasform og momentoverførsel.
Hvad skal jeg bekræfte angående fræsning som genereringsproces til splinefræsning kontra fræsning?
Bekræft fræsning som genereringsproces i færdig tilstand, inklusive ethvert materiale, varmebehandling, overflade eller dimensionstilstand, der kan ændre sig efter bearbejdning. Hvis kravet afhænger af en placering eller et datapunkt, skal det eksplicit vises, at produktion og inspektion bruger samme reference.
Hvad skal jeg bekræfte angående emnegeometri og maskinadgang ved splinefræsning kontra fresefræsning?
Vælg en inspektionsmetode, der måler den karakteristik, der er nævnt på tegningen. Funktionel måling, analytisk splinemåling, CMM-tjek, runout-inspektion, ruhedsmåling og hårdhedsprøvning besvarer forskellige spørgsmål. Angiv, hvilket resultat der kræves for accept, i stedet for at anmode om en generisk inspektionsrapport. For Spline Milling vs Hobbing: Hvordan eksterne splines produceres, registrer det resulterende krav på tegningen eller indkøbsspecifikationen, så det forbliver ensartet ved gentagne ordrer.
Hvad skal jeg bekræfte angående batchstørrelse og produktivitet ved splinefræsning kontra fresefræsning?
Kontroller batchstørrelse og produktivitet med den faktiske modstykkedel og den tilsigtede monteringstilstand. Effektivt indgreb, spillerum, aksial bevægelse, temperatur og slid i et udskiftningsnav kan alle påvirke, hvordan forbindelsen opfører sig. En ny aksel bør ikke accepteres eller afvises udelukkende ud fra følelse, når et målbart pasformskrav er tilgængeligt.
Hvad skal jeg bekræfte angående tandformens konsistens ved notfræsning kontra fræsning af fræsninger?
Knyt tandformens konsistens til de funktioner, der bestemmer rotationen i samlingen. Tegningen skal tydeligt fremgå af datareferencen og eventuelle kast- eller positionsforhold. Hvis varmebehandling eller finbearbejdning kan flytte funktionen, skal forholdet inspiceres på det stadie, der repræsenterer den færdige del.
Fra teknisk beslutning til produktionskontrol
Når grænsefladen er aftalt, skal hver funktionel beslutning omsættes til en tegningskarakteristik, der kan fremstilles og inspiceres. Undgå kun at efterlade centrale relationer i e-mailnoter. Dimensioner, datums, varmebehandlingsbetingelser og acceptkrav bør revisionskontrolleres, så produktionsteamet og inspektionsteamet arbejder efter den samme definition. Ved gentaget arbejde skal det samme datum- og målegrundlag beholdes, medmindre samlingskravet ændres. For Spline Milling vs Hobbing: How External Splines Are Produced (Splines produceres) skal det resulterende krav registreres på tegningen eller indkøbsspecifikationen, så det forbliver ensartet på gentagne ordrer.
For de første artikler skal du prioritere de egenskaber, der beviser samlingskompatibilitet: tandgeometri, pasform, forhold til styretappe eller skuldre, varmebehandlingstilstand og eventuel kritisk kast. Registrer målemetoden sammen med resultatet. Ved gentagne ordrer gør brugen af den samme dataopsætnings- og målemetode trendændringer lettere at genkende og reducerer tvister forårsaget af forskellige inspektionsfortolkninger. Når funktionen eller forbindelseselementet ændres, skal du genoverveje dette punkt i stedet for at videreføre den tidligere antagelse. Når du gennemgår notfræsning vs. fræsning, skal du genoverveje dette punkt, når forbindelseskomponenten, materialetilstanden eller driftsfunktionen ændres.
Når driftsopgaven ændrer sig, skal den tekniske gennemgang genåbnes i stedet for at antage, at den gamle specifikation stadig er egnet. Højere moment, øget stød, hyppigere vending, anderledes smøring eller en ny forbindelseskomponent kan ændre kontakt og slid, selvom den nominelle notstørrelse forbliver den samme. Tegningen bør udvikle sig i takt med det faktiske samlingskrav. I dette emne skal denne beslutning forbindes med forbindelseskomponenten og den tegningsrevision, der bruges til tilbudsanmodningen. I en tilbudsanmodning om notfræsning vs. fræsning af fræsninger skal dette punkt holdes knyttet til forbindelseselementet, datumskemaet og godkendelsesmetoden for det færdige emne.
Forbered tilbuddet
- Aktuel 2D-tegning og revision
- Parringskomponent og spline-definition
- Materiale, varmebehandling og funktionelle overfladebehandlinger
- Drejningsmoment, hastighed, arbejdsbelastning og miljø
- Mængde og påkrævet inspektionsdokumentation
En komplet forespørgsel kombinerer tegning, sammenkoblingsgrænseflade, materialetilstand, arbejdsbyrde, mængde og inspektionsforventninger. Når disse input defineres tidligt, kan leverandører planlægge værktøj, varmebehandling, efterbehandling og måling omkring det samme funktionelle krav, hvilket reducerer afklaringscyklusserne før første artikel. I denne gennemgang er det nyttige acceptkriterium det, der kan spores tilbage til en funktionel tegningskarakteristik. For Spline Milling vs Hobbing: How External Splines Are Produced (Splinefræsning vs. Fræsning af fræsninger: Hvordan eksterne splines produceres) skal det resulterende krav registreres på tegningen eller indkøbsspecifikationen, så det forbliver konsistent på gentagne ordrer.
Lav guiden om til en OFFQ
Send den kontrollerede tegning, sammenkoblingsgrænsefladen, materialetilstanden og driftsoplysningerne til teknisk gennemgang.
Anmod om et tilbud
























