Penggilingan Spline vs. Pembuatan dengan Hobbing: Bagaimana Spline Eksternal Diproduksi — Penggilingan dan pemotongan dengan gergaji adalah dua cara umum untuk menghasilkan gigi spline eksternal, tetapi keduanya berbeda dalam gerakan perkakas, produktivitas, dan batasan geometri. Pemilihan proses harus mengikuti bentuk gigi, tata letak poros, ukuran batch, kondisi material, dan akurasi akhir yang harus tetap terjaga setelah perlakuan panas atau penyelesaian akhir yang keras.
Untuk penggilingan spline vs hobbingSpesifikasi yang paling dapat diandalkan adalah spesifikasi yang dapat diinterpretasikan dengan cara yang sama oleh perancang, pembeli, produsen, dan inspektur. Pembahasan di bawah ini berfokus pada masukan gambar yang terukur, kondisi perakitan, dan pemeriksaan praktis, bukan pada klaim torsi, kesesuaian, atau masa pakai universal yang tidak dapat ditentukan tanpa data geometri dan beban kerja yang lengkap.
Penggilingan Dengan Peralatan Terindeks Atau Khusus
Penggilingan Dengan Peralatan Terindeks Atau Khusus Ini adalah keputusan manufaktur yang bergantung pada geometri gigi, akses, kondisi material, volume produksi, dan akurasi yang dibutuhkan. Spline eksternal dan internal seringkali membutuhkan strategi perkakas yang berbeda, dan bahu atau diameter yang berdekatan dapat membatasi pendekatan perkakas.
Pertama, tentukan geometri gigi akhir dan metode penerimaan, kemudian pilih proses yang memenuhi syarat yang dapat mencapainya secara efisien. Perlakuan panas dapat mengubah urutan: pemotongan kasar atau lunak dapat terjadi sebelum pengerasan, sementara penggerindaan atau metode penyelesaian keras lainnya dikhususkan untuk fitur yang memerlukan koreksi setelah distorsi termal. Untuk topik ini, hubungkan keputusan tersebut dengan komponen pasangannya dan revisi gambar yang digunakan untuk RFQ. Untuk Spline Milling vs Hobbing: Bagaimana Spline Eksternal Diproduksi, terapkan pemeriksaan ini pada antarmuka spline milling vs hobbing spesifik yang ditunjukkan pada gambar saat ini.
Hobbing Sebagai Proses Pembangkitan
Hobbing Sebagai Proses Pembangkitan Ini adalah keputusan manufaktur yang bergantung pada geometri gigi, akses, kondisi material, volume produksi, dan akurasi yang dibutuhkan. Spline eksternal dan internal seringkali membutuhkan strategi perkakas yang berbeda, dan bahu atau diameter yang berdekatan dapat membatasi pendekatan perkakas.
Pertama, tentukan geometri gigi akhir dan metode penerimaan, kemudian pilih proses yang memenuhi syarat yang dapat mencapainya secara efisien. Perlakuan panas dapat mengubah urutan: pemotongan kasar atau lunak dapat terjadi sebelum pengerasan, sementara penggerindaan atau metode penyelesaian keras lainnya dikhususkan untuk fitur yang memerlukan koreksi setelah distorsi termal. Dalam tinjauan ini, kriteria penerimaan yang berguna adalah kriteria yang dapat ditelusuri ke karakteristik gambar fungsional. Untuk Spline Milling vs Hobbing: Bagaimana Spline Eksternal Diproduksi, terapkan pemeriksaan ini pada antarmuka spline milling vs hobbing spesifik yang ditunjukkan pada gambar saat ini.
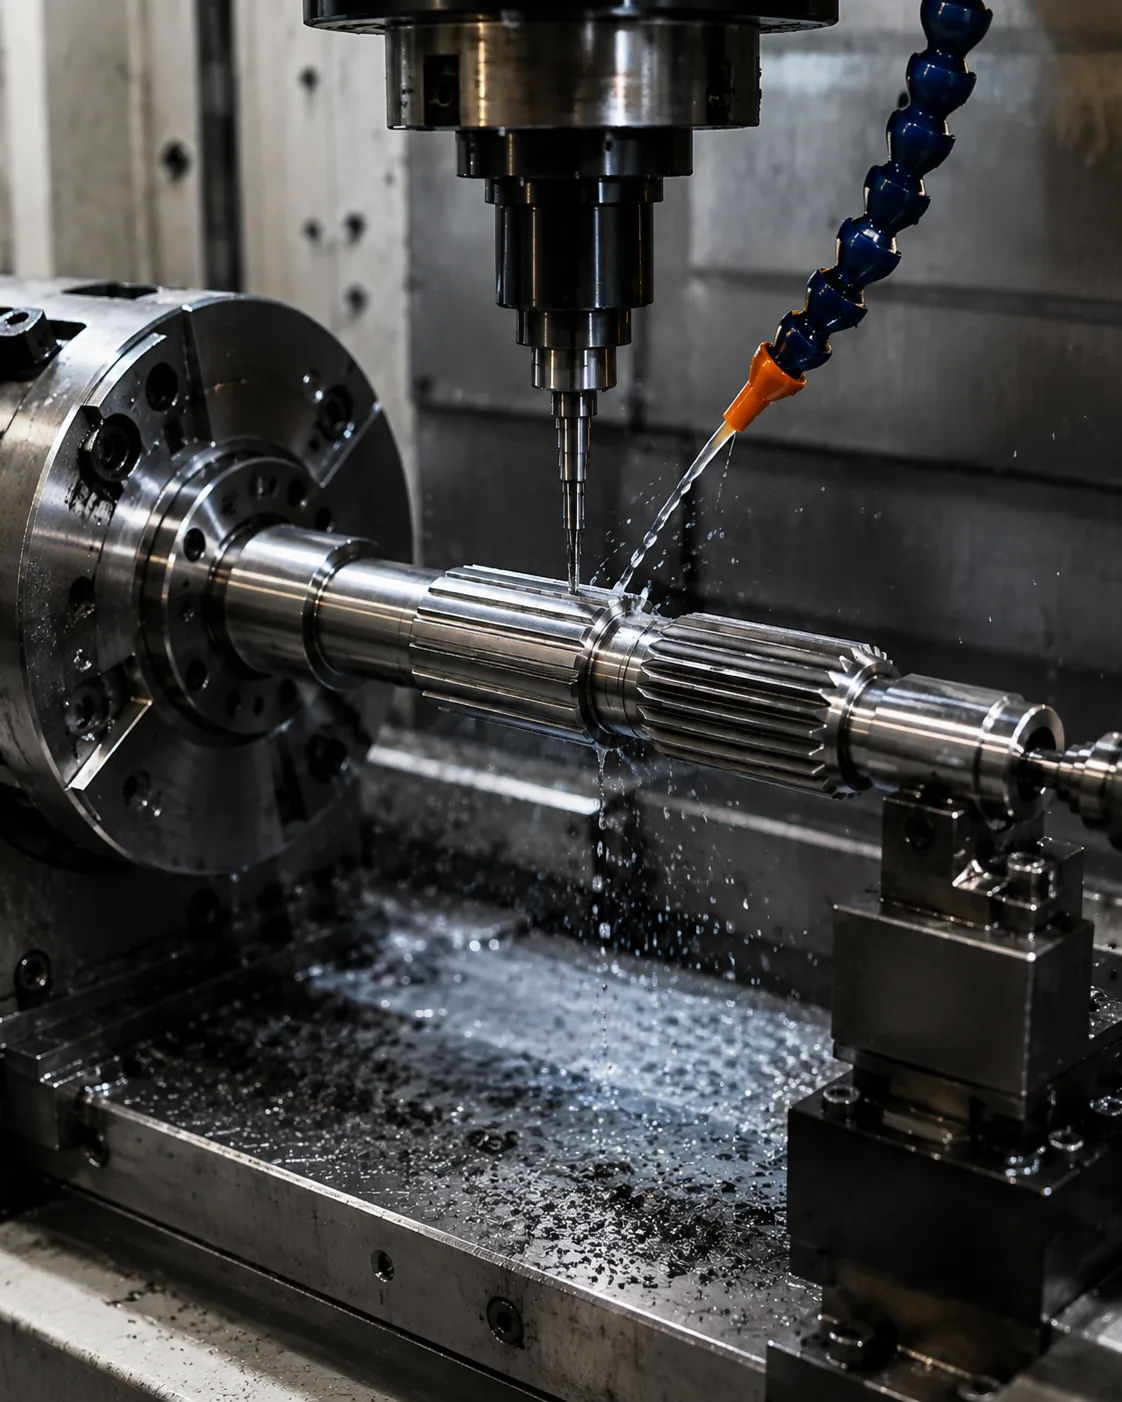
Geometri Bagian dan Akses Mesin
Geometri Bagian dan Akses Mesin Ini adalah keputusan manufaktur yang bergantung pada geometri gigi, akses, kondisi material, volume produksi, dan akurasi yang dibutuhkan. Spline eksternal dan internal seringkali membutuhkan strategi perkakas yang berbeda, dan bahu atau diameter yang berdekatan dapat membatasi pendekatan perkakas.
Pertama-tama, tentukan geometri gigi akhir dan metode penerimaan, kemudian pilih proses yang memenuhi syarat yang dapat mencapainya secara efisien. Perlakuan panas dapat mengubah urutan: pemotongan kasar atau lunak dapat dilakukan sebelum pengerasan, sedangkan penggerindaan atau metode penyelesaian keras lainnya dikhususkan untuk fitur yang memerlukan koreksi setelah distorsi termal. Untuk pekerjaan berulang, pertahankan datum dan dasar pengukuran yang sama kecuali jika persyaratan perakitan berubah.
Ukuran Batch dan Produktivitas
Ukuran Batch dan Produktivitas Hal ini perlu ditinjau dalam konteks penggilingan spline versus pemotongan hobbing. Identifikasi komponen yang berpasangan, fungsi pengoperasian, dan fitur gambar yang dikendalikan oleh keputusan ini. Persyaratan tersebut harus terukur dan terkait dengan kesesuaian, transfer torsi, penyelarasan, keausan, atau kebutuhan perakitan lain yang telah ditentukan.
Pertimbangkan keputusan tersebut bersama dengan kondisi material, urutan manufaktur, dan akses inspeksi. Jika bagian tersebut merupakan pengganti, bandingkan geometri yang tidak aus dan komponen pasangannya alih-alih meniru kerusakan. Untuk desain baru, jaga agar pilihan proses tetap fleksibel kecuali jika proses spesifik itu sendiri diperlukan oleh desain. Ketika beban kerja atau komponen pasangannya berubah, tinjau kembali poin ini alih-alih meneruskan asumsi sebelumnya. Saat meninjau penggilingan spline vs. pemotongan hobbing, tinjau kembali poin ini setiap kali komponen pasangannya, kondisi material, atau beban kerja berubah.
Konsistensi Bentuk Gigi
Konsistensi Bentuk Gigi Hal ini perlu ditinjau dalam konteks penggilingan spline versus pemotongan hobbing. Identifikasi komponen yang berpasangan, fungsi pengoperasian, dan fitur gambar yang dikendalikan oleh keputusan ini. Persyaratan tersebut harus terukur dan terkait dengan kesesuaian, transfer torsi, penyelarasan, keausan, atau kebutuhan perakitan lain yang telah ditentukan.
Pertimbangkan keputusan tersebut bersama dengan kondisi material, urutan manufaktur, dan akses inspeksi. Jika komponen tersebut merupakan pengganti, bandingkan geometri yang tidak aus dan komponen pasangannya alih-alih meniru kerusakan. Untuk desain baru, jaga agar pilihan proses tetap fleksibel kecuali jika proses spesifik itu sendiri diperlukan oleh desain. Untuk topik ini, hubungkan keputusan tersebut dengan komponen pasangannya dan revisi gambar yang digunakan untuk RFQ. Saat meninjau penggilingan spline vs. pemotongan hobbing, tinjau kembali poin ini setiap kali komponen pasangannya, kondisi material, atau tugas pengoperasian berubah.
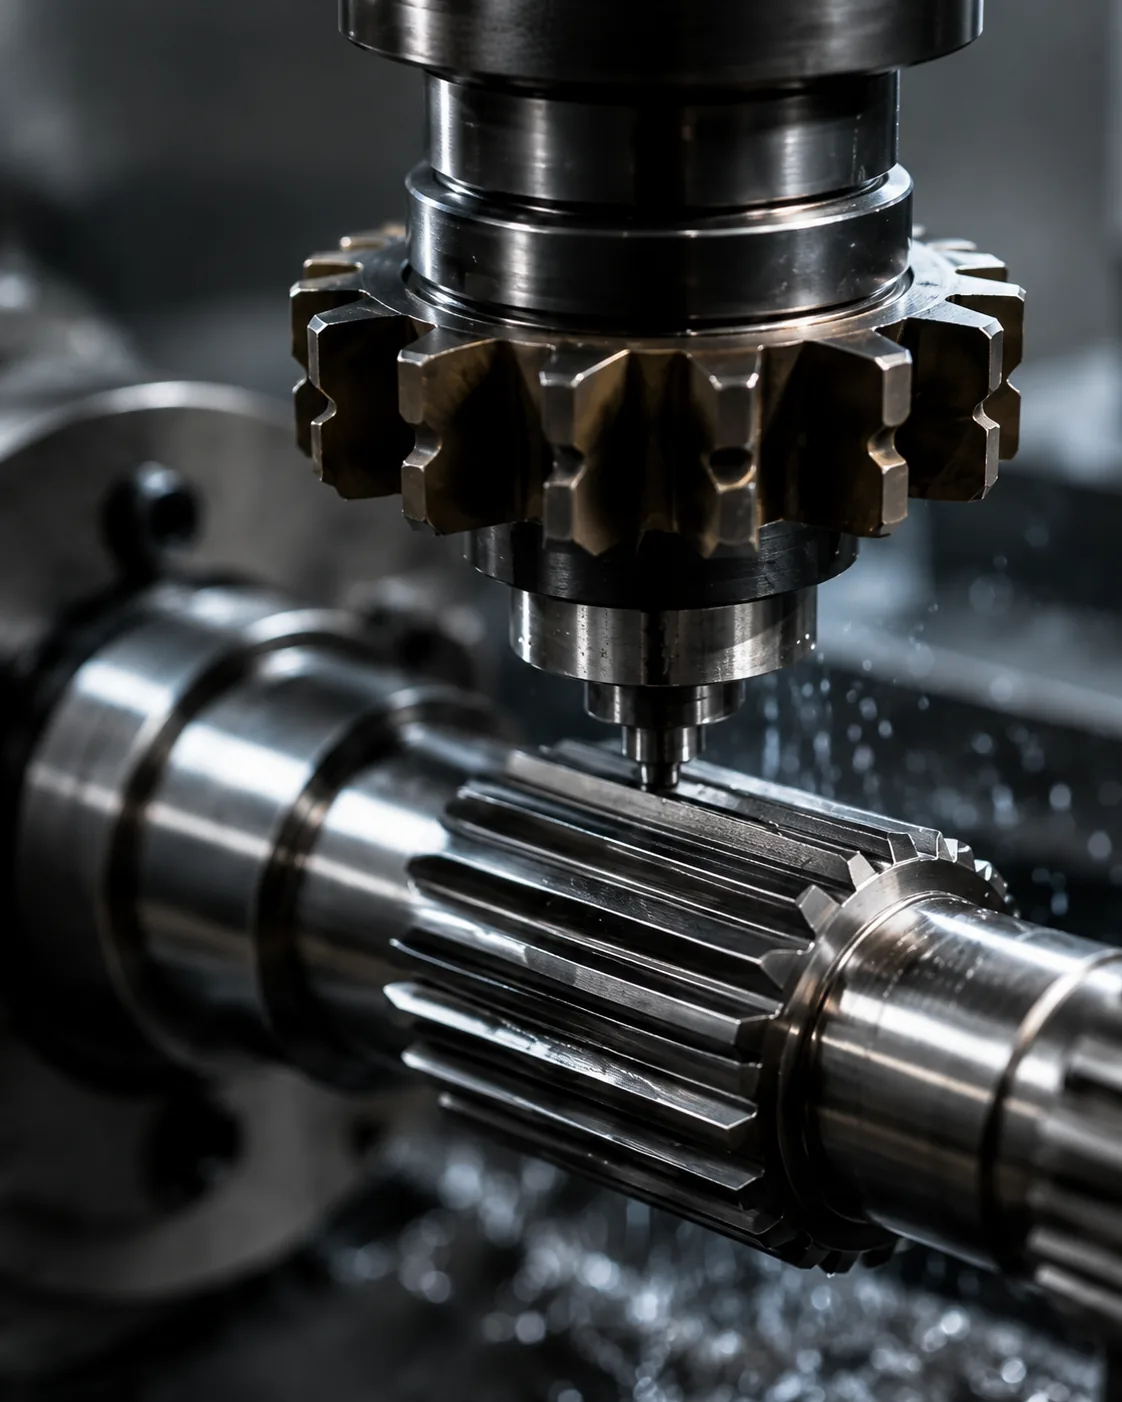
Urutan Perlakuan Panas
Urutan Perlakuan Panas Hal ini memengaruhi ketahanan aus, perilaku kelelahan, distorsi, dan urutan pemesinan akhir. Karburisasi, pengerasan induksi, dan perlakuan pendinginan dan temper menciptakan kondisi material yang berbeda, sehingga tidak boleh dianggap sebagai cara yang dapat saling menggantikan untuk mencapai angka kekerasan tertentu.
Tentukan kekerasan dengan lokasi dan, jika diperlukan, kedalaman lapisan atau kondisi inti. Jika perlakuan panas dapat mengubah kelurusan atau hubungan fitur, rencanakan pemulihan datum dan inspeksi akhir setelah proses termal. Jurnal kritis atau permukaan gigi mungkin memerlukan bahan finishing ketika toleransi ketat harus dipulihkan. Dalam tinjauan ini, kriteria penerimaan yang berguna adalah kriteria yang dapat ditelusuri ke karakteristik gambar fungsional. Untuk Spline Milling vs Hobbing: Bagaimana Spline Eksternal Diproduksi, terapkan pemeriksaan ini pada antarmuka spline milling vs hobbing spesifik yang ditunjukkan pada gambar saat ini.
Urutan tinjauan praktis
Urutan peninjauan praktis dimulai dengan komponen pasangan dan jalur torsi, kemudian mengkonfirmasi sistem gigi, keterlibatan, dan fitur poros yang menentukan lokasi sambungan. Selanjutnya, tentukan material dan perlakuan panas, penyelesaian fungsional, dan persyaratan runout atau posisi apa pun. Untuk pekerjaan berulang, pertahankan datum dan dasar pengukuran yang sama kecuali jika persyaratan perakitan berubah. Dalam permintaan penawaran (RFQ) untuk penggilingan spline vs. hobbing, kaitkan poin ini dengan anggota pasangan, skema datum, dan metode penerimaan bagian jadi.
Akhiri dengan menyepakati metode inspeksi, kuantitas, dan dokumentasi artikel pertama. Urutan ini mencegah pengambilan keputusan proses atau toleransi sebelum antarmuka fungsional dipahami dan membuat penawaran lebih mudah dibandingkan karena masukan desain yang sama disajikan kepada setiap pemasok. Ketika tugas atau anggota pasangannya berubah, tinjau kembali poin ini alih-alih melanjutkan asumsi sebelumnya. Dalam permintaan penawaran (RFQ) antara penggilingan spline dan hobbing, kaitkan poin ini dengan anggota pasangannya, skema datum, dan metode penerimaan bagian jadi.
Saat Penggilingan Mungkin Berikutnya
Saat Penggilingan Mungkin Berikutnya Ini adalah keputusan manufaktur yang bergantung pada geometri gigi, akses, kondisi material, volume produksi, dan akurasi yang dibutuhkan. Spline eksternal dan internal seringkali membutuhkan strategi perkakas yang berbeda, dan bahu atau diameter yang berdekatan dapat membatasi pendekatan perkakas.
Pertama, tentukan geometri gigi akhir dan metode penerimaan, kemudian pilih proses yang memenuhi syarat yang dapat mencapainya secara efisien. Perlakuan panas dapat mengubah urutan: pemotongan kasar atau lunak dapat dilakukan sebelum pengerasan, sementara penggerindaan atau metode penyelesaian keras lainnya dikhususkan untuk fitur yang memerlukan koreksi setelah distorsi termal. Untuk topik ini, hubungkan keputusan tersebut dengan komponen pasangannya dan revisi gambar yang digunakan untuk RFQ. Dalam RFQ penggilingan spline vs hobbing, kaitkan poin ini dengan anggota pasangannya, skema datum, dan metode penerimaan bagian jadi.
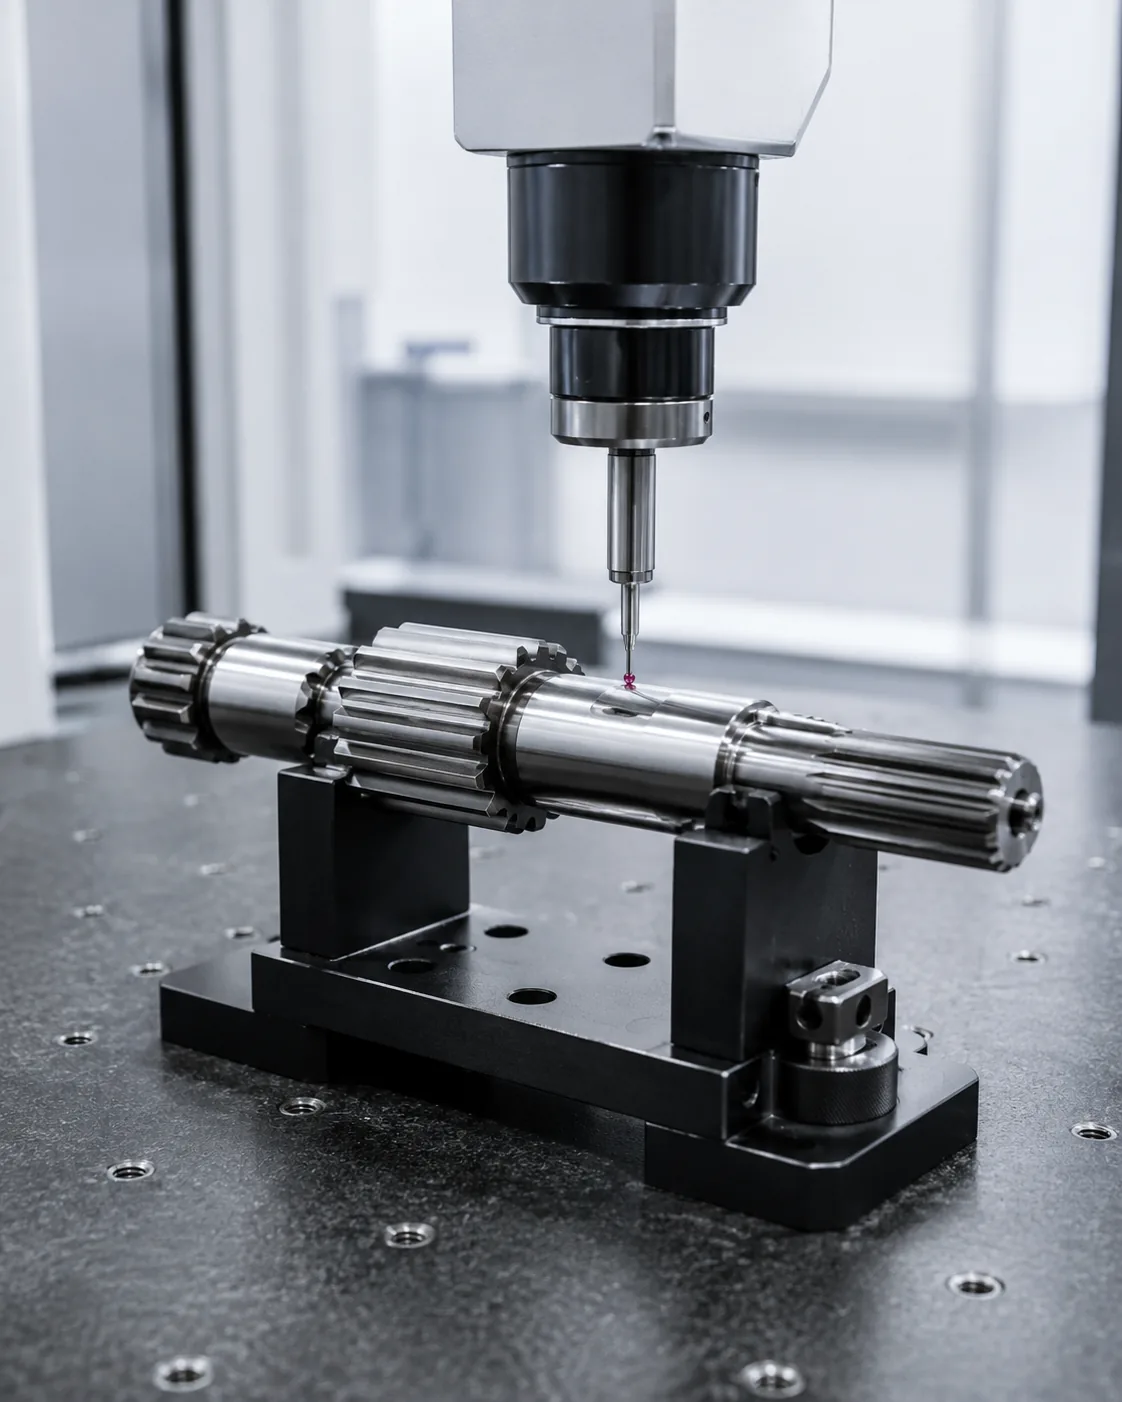
Inspeksi Setelah Pemotongan
Inspeksi Setelah Pemotongan Sebaiknya gunakan metode yang mengukur karakteristik gambar secara langsung atau fungsional. Alat ukur fungsional, pengukuran gigi analitis, inspeksi CMM, pengukuran rentang, dan pengukuran di atas pin atau bola menjawab pertanyaan yang berbeda dan tidak dapat saling menggantikan secara otomatis.
Sepakati metode sebelum produksi ketika toleransi ketat atau ketika pelanggan dan pemasok menggunakan peralatan yang berbeda. Kendalikan suhu, kebersihan, dan kalibrasi alat ukur untuk memastikan pengulangan. Laporan inspeksi harus mengidentifikasi revisi gambar dan pengaturan datum sehingga lot selanjutnya dapat dibandingkan berdasarkan dasar yang sama. Dalam tinjauan ini, kriteria penerimaan yang berguna adalah kriteria yang dapat ditelusuri ke karakteristik gambar fungsional. Saat meninjau penggilingan spline vs hobbing, tinjau kembali poin ini setiap kali komponen yang berpasangan, kondisi material, atau tugas pengoperasian berubah.
Kesalahan umum yang harus dihindari
Kesalahan umum dalam proses penggilingan spline dibandingkan dengan proses hobbing berasal dari memperlakukan satu nilai nominal seolah-olah nilai tersebut mendefinisikan keseluruhan antarmuka. Sudut tekanan yang hilang, datum yang tidak jelas, dimensi keausan yang disalin, lokasi kekerasan yang tidak ditentukan, dan metode inspeksi yang tidak sesuai dapat menghasilkan komponen yang tampak benar di atas kertas tetapi tidak dapat dirakit secara konsisten.
Tinjauan yang lebih baik dimulai dengan pasangan yang saling berpasangan, mengidentifikasi jalur beban dan fitur penempatan, kemudian menghubungkan geometri, kondisi material, dan inspeksi dengan fungsi-fungsi tersebut. Tutup pertanyaan yang belum terjawab pada gambar sebelum produksi dan pertahankan interpretasi yang disepakati dengan revisi untuk pesanan berulang. Untuk pekerjaan berulang, pertahankan datum dan dasar pengukuran yang sama kecuali jika persyaratan perakitan berubah. Saat meninjau penggilingan spline vs hobbing, tinjau kembali poin ini setiap kali komponen yang berpasangan, kondisi material, atau tugas pengoperasian berubah.
Ringkasan keputusan
| Area pengambilan keputusan | Apa yang perlu dikonfirmasi | Mengapa ini penting |
|---|---|---|
| Geometri perkawinan | Sistem gigi, diameter, keterlibatan, dan kesesuaian. | Kompatibilitas kontrol dan kontak samping |
| Lokasi | Datum, jurnal, bahu, dan runout | Mengontrol keselarasan dalam perakitan |
| Kondisi material | Kelas, perlakuan panas, kekerasan, dan penyelesaian | Menentukan kondisi mekanis dan keausan akhir. |
| Tugas | Torsi, kecepatan, guncangan, gerakan, dan lingkungan | Menghubungkan definisi komponen dengan kondisi pengoperasian. |
| Inspeksi | Karakteristik terkontrol dan metode pengukuran | Menjaga konsistensi penerimaan antara pemasok dan pembeli. |
Daftar periksa spesifikasi
- Komponen pasangan dan orientasi gigi eksternal/internal
- Modul atau sistem pitch, jumlah gigi, sudut tekanan, dan diameter mayor/minor.
- Keterlibatan yang efektif, kesesuaian atau dasar toleransi, dan pergerakan aksial jika diperlukan.
- Material, perlakuan panas, lokasi kekerasan, dan lapisan permukaan fungsional.
- Datum, diameter bantalan atau pilot, runout, dan persyaratan lokasi aksial.
- Torsi, kecepatan, beban kejut atau beban balik, pelumasan, dan lingkungan pengoperasian.
- Jumlah, persyaratan artikel pertama, dan dokumentasi inspeksi yang disepakati.
Gunakan rangkaian produk poros spline untuk membandingkan konfigurasi yang tersedia dan Daftar periksa gambar RFQ Untuk menyiapkan penyelidikan lengkap. Ketika tugas atau anggota pasangan berubah, tinjau kembali poin ini alih-alih meneruskan asumsi sebelumnya. Saat meninjau penggilingan spline vs hobbing, tinjau kembali poin ini setiap kali komponen pasangan, kondisi material, atau tugas pengoperasian berubah.
Lembar kerja teknik untuk penggilingan spline vs hobbing
Gunakan lembar kerja ini untuk beralih Penggilingan Spline vs. Pembuatan dengan Hobbing: Bagaimana Spline Eksternal Diproduksi menjadi keputusan yang dapat ditunjukkan pada gambar, diperiksa selama penawaran harga, dan diverifikasi pada artikel pertama. Mulailah dengan Penggilingan Dengan Peralatan Terindeks Atau Khusus Dan Hobbing Sebagai Proses Pembangkitan, karena kedua hal tersebut biasanya menentukan geometri penyambungan atau kondisi material yang harus didukung oleh proses selanjutnya. Kemudian tinjau Geometri Bagian dan Akses Mesin, Ukuran Batch dan Produktivitas Dan Konsistensi Bentuk Gigi terhadap susunan sebenarnya daripada memperlakukannya sebagai nilai katalog independen.
Untuk pengambilan keputusan proses manufaktur, mulailah dari geometri gigi jadi dan kondisi akses. Perhatikan apakah spline eksternal atau internal, tembus atau buntu, dekat dengan bahu, terintegrasi dengan roda gigi, atau dibatasi oleh diameter yang berdekatan. Batasan-batasan tersebut memengaruhi pendekatan alat, penjepitan benda kerja, dan pilihan praktis antara proses-proses tersebut. Kuantitas produksi dan kondisi material memengaruhi aspek ekonomi, tetapi karakteristik gambar tetap menjadi target penerimaan. Untuk Pemrosesan Spline vs. Pembuatan Gigi dengan Mesin Hobbing: Bagaimana Spline Eksternal Diproduksi, catat persyaratan yang dihasilkan pada gambar atau spesifikasi pembelian agar tetap konsisten pada pesanan berulang.
Susun proses serah terima inspeksi berdasarkan geometri bagian dan akses mesin. Tentukan pengaturan datum, tahap pengukuran, dan persyaratan pelaporan sebelum artikel pertama. Perlakuan panas dapat menggeser fitur relatif satu sama lain, sehingga runout, lead, ketebalan gigi, atau hubungan lubang mungkin perlu diverifikasi setelah proses akhir, bukan pada benda kerja yang telah diolah secara lunak. Jika alat ukur digunakan, sepakati apa yang dibuktikan oleh alat tersebut dan pemeriksaan analitis apa yang masih diperlukan.
Urutan tinjauan gambar
Sebelum meminta produksi, tinjau gambar dengan urutan yang sama seperti pengerjaan perakitan: sistem gigi yang saling berpasangan, keterlibatan yang efektif, titik acuan, jurnal atau bahu yang berdekatan, material dan perlakuan panas, lapisan akhir fungsional, dan metode inspeksi. Untuk penggilingan spline vs hobbingUrutan tersebut penting karena keputusan selanjutnya, seperti pemilihan proses atau pilihan alat ukur, harus mendukung antarmuka tersebut, bukan mendefinisikannya ulang.
| Item lembar kerja | Pertanyaan untuk dijawab | Keluaran RFQ |
|---|---|---|
| Penggilingan Dengan Peralatan Terindeks Atau Khusus | Fungsi perakitan apa yang dikendalikan oleh fitur ini? | Dimensi, toleransi, atau referensi pemasangan. |
| Hobbing Sebagai Proses Pembangkitan | Kondisi akhir apa yang harus dicapai? | Keterangan material / perlakuan panas / finishing |
| Geometri Bagian dan Akses Mesin | Bagaimana karakteristik tersebut akan diverifikasi? | Metode inspeksi atau catatan pelaporan |
| Ukuran Batch dan Produktivitas | Bagaimana tanggapan anggota lawan? | Informasi bagian perkawinan dan keterlibatan |
| Konsistensi Bentuk Gigi | Data mana yang menentukan lokasi fungsional? | Hubungan datum dan runout |
Pengalihan pengadaan sebelum artikel pertama
Paket pembelian yang bermanfaat untuk Penggilingan Spline vs. Pembuatan dengan Hobbing: Bagaimana Spline Eksternal Diproduksi Berisi gambar terkontrol, kuantitas, material dan kondisi perlakuan panas, informasi antarmuka sambungan, dan karakteristik penerimaan yang perlu dilaporkan. Jika model 3D disediakan, gambar 2D tetap harus memuat toleransi, datum, catatan perlakuan panas, dan persyaratan inspeksi. Identifikasi revisi terkini dalam RFQ agar manufaktur dan inspeksi tidak menggunakan versi yang berbeda.
Ketika suatu karakteristik belum diputuskan, tandai untuk klarifikasi teknik daripada memasukkan nilai yang mudah. Untuk penggilingan spline vs hobbing, hal-hal yang umum perlu dipertimbangkan adalah keterlibatan, kecocokan, lokasi kekerasan, runout ke jurnal yang berdekatan, akses fitur internal, atau kondisi komponen pasangan yang aus. Menyelesaikan poin-poin tersebut sebelum pembuatan prototipe pertama mengurangi pengerjaan ulang yang tidak perlu dan membuat pesanan berulang selanjutnya lebih mudah dikendalikan.
Daftar periksa pra-rilis
- Konfirmasikan proses penggilingan dengan menggunakan perkakas yang terindeks atau khusus terhadap komponen pasangannya yang sebenarnya.
- Konfirmasikan proses hobbing sebagai proses pembangkitan dalam kondisi selesai.
- Tentukan bagaimana geometri bagian dan akses mesin akan diperiksa.
- Periksa ukuran batch dan produktivitas di bawah kondisi perakitan yang dimaksud.
- Kaitkan konsistensi bentuk gigi dengan struktur datum fungsional.
- Sebutkan jumlah, tingkat revisi, dan persyaratan dokumentasi artikel pertama.
- Catat perubahan pada tugas, pelumasan, atau perangkat keras yang saling berhubungan untuk pesanan berulang.
Pertanyaan yang sering diajukan
Apa yang perlu saya konfirmasi tentang proses penggilingan dengan perkakas terindeks atau khusus untuk penggilingan spline dibandingkan dengan proses hobbing?
Pertama-tama, kaitkan proses penggilingan dengan perkakas yang terindeks atau khusus dengan komponen pasangannya dan fungsi perakitan. Cantumkan persyaratan terukur pada gambar terkontrol, dan sertakan anggota yang berlawanan ketika kompatibilitas bergantung pada kedua bagian. Untuk Spline Milling vs Hobbing: How External Splines Are Produced, ini mencegah label nominal menggantikan geometri yang sebenarnya mengontrol kesesuaian dan transfer torsi.
Apa yang perlu saya konfirmasi tentang hobbing sebagai proses pembentukan untuk spline milling dibandingkan dengan hobbing?
Konfirmasikan bahwa proses hobbing menghasilkan kondisi akhir, termasuk setiap material, perlakuan panas, permukaan, atau kondisi dimensi yang dapat berubah setelah pemrosesan. Jika persyaratan bergantung pada lokasi atau titik acuan, tunjukkan secara eksplisit agar produksi dan inspeksi menggunakan referensi yang sama.
Apa yang perlu saya konfirmasi tentang geometri bagian dan akses mesin untuk penggilingan spline dibandingkan dengan pemotongan hobbing?
Pilih metode inspeksi yang mengukur karakteristik yang disebutkan pada gambar. Pengukuran fungsional, pengukuran spline analitik, pemeriksaan CMM, inspeksi runout, pengukuran kekasaran, dan pengujian kekerasan menjawab pertanyaan yang berbeda. Nyatakan hasil mana yang diperlukan untuk penerimaan daripada meminta laporan inspeksi umum. Untuk Spline Milling vs Hobbing: Bagaimana Spline Eksternal Diproduksi, catat persyaratan yang dihasilkan pada gambar atau spesifikasi pembelian agar tetap konsisten pada pesanan berulang.
Apa yang perlu saya konfirmasi mengenai ukuran batch dan produktivitas untuk proses spline milling dibandingkan hobbing?
Periksa ukuran batch dan produktivitas dengan bagian pasangan sebenarnya dan kondisi perakitan yang dimaksud. Keterlibatan yang efektif, jarak bebas, pergerakan aksial, suhu, dan keausan pada hub pengganti semuanya dapat memengaruhi bagaimana sambungan tersebut berperilaku. Poros baru tidak boleh diterima atau ditolak hanya berdasarkan perasaan saja ketika persyaratan kecocokan yang terukur tersedia.
Apa yang perlu saya pastikan mengenai konsistensi bentuk gigi untuk proses penggilingan spline dibandingkan dengan proses hobbing?
Kaitkan konsistensi bentuk gigi dengan fitur-fitur yang menentukan rotasi dalam perakitan. Gambar harus memperjelas referensi datum dan setiap penyimpangan atau hubungan posisi. Jika perlakuan panas atau pemesinan akhir dapat menggeser fitur tersebut, periksa hubungannya pada tahap yang mewakili bagian yang sudah jadi.
Dari pengambilan keputusan teknik hingga pengendalian produksi
Setelah antarmuka disepakati, terjemahkan setiap keputusan fungsional ke dalam karakteristik gambar yang dapat diproduksi dan diperiksa. Hindari hanya mencantumkan hubungan kunci dalam catatan email. Dimensi, datum, kondisi perlakuan panas, dan persyaratan penerimaan harus dikontrol revisinya sehingga tim produksi dan tim inspeksi bekerja dengan definisi yang sama. Untuk pekerjaan berulang, pertahankan datum dan dasar pengukuran yang sama kecuali jika persyaratan perakitan berubah. Untuk Spline Milling vs Hobbing: Bagaimana Spline Eksternal Diproduksi, catat persyaratan yang dihasilkan pada gambar atau spesifikasi pembelian agar tetap konsisten pada pesanan berulang.
Untuk artikel pertama, prioritaskan karakteristik yang membuktikan kompatibilitas perakitan: geometri gigi, kesesuaian pemasangan, hubungan dengan jurnal atau bahu penempatan, kondisi perlakuan panas, dan setiap penyimpangan kritis. Catat metode pengukuran bersama dengan hasilnya. Pada pesanan berulang, menggunakan pengaturan datum dan pendekatan pengukuran yang sama memudahkan pengenalan perubahan tren dan mengurangi perselisihan yang disebabkan oleh interpretasi inspeksi yang berbeda. Ketika tugas atau anggota yang berpasangan berubah, tinjau kembali poin ini alih-alih melanjutkan asumsi sebelumnya. Saat meninjau penggilingan spline vs hobbing, tinjau kembali poin ini setiap kali komponen yang berpasangan, kondisi material, atau tugas pengoperasian berubah.
Ketika tugas pengoperasian berubah, buka kembali tinjauan teknik alih-alih menganggap spesifikasi lama tetap sesuai. Torsi yang lebih tinggi, peningkatan guncangan, pembalikan yang lebih sering, pelumasan yang berbeda, atau komponen pasangan baru dapat mengubah kontak dan keausan meskipun ukuran spline nominal tetap sama. Gambar harus berkembang sesuai dengan persyaratan perakitan aktual. Untuk topik ini, hubungkan keputusan tersebut dengan komponen pasangan dan revisi gambar yang digunakan untuk RFQ. Dalam RFQ penggilingan spline vs. pemotongan dengan gergaji, kaitkan poin ini dengan anggota pasangan, skema datum, dan metode penerimaan bagian jadi.
Siapkan RFQ (Permintaan Penawaran).
- Gambar 2D terkini dan revisi
- Komponen pasangan dan definisi spline
- Bahan, perlakuan panas, dan lapisan fungsional
- Torsi, kecepatan, beban kerja, dan lingkungan.
- Jumlah dan dokumen inspeksi yang dibutuhkan
Permintaan informasi yang lengkap menggabungkan gambar, antarmuka pemasangan, kondisi material, tugas, kuantitas, dan harapan inspeksi. Ketika masukan ini didefinisikan sejak awal, pemasok dapat merencanakan perkakas, perlakuan panas, penyelesaian akhir, dan pengukuran berdasarkan persyaratan fungsional yang sama, mengurangi siklus klarifikasi sebelum artikel pertama. Dalam tinjauan ini, kriteria penerimaan yang berguna adalah kriteria yang dapat ditelusuri ke karakteristik gambar fungsional. Untuk Spline Milling vs Hobbing: Bagaimana Spline Eksternal Diproduksi, catat persyaratan yang dihasilkan pada gambar atau spesifikasi pembelian agar tetap konsisten pada pesanan berulang.
Ubah panduan ini menjadi Permintaan Penawaran (RFQ).
Kirim gambar terkontrol, antarmuka pemasangan, kondisi material, dan informasi tugas untuk tinjauan teknis.
Permintaan Penawaran
























