Tuotekuvaus
Tuotekuvaus
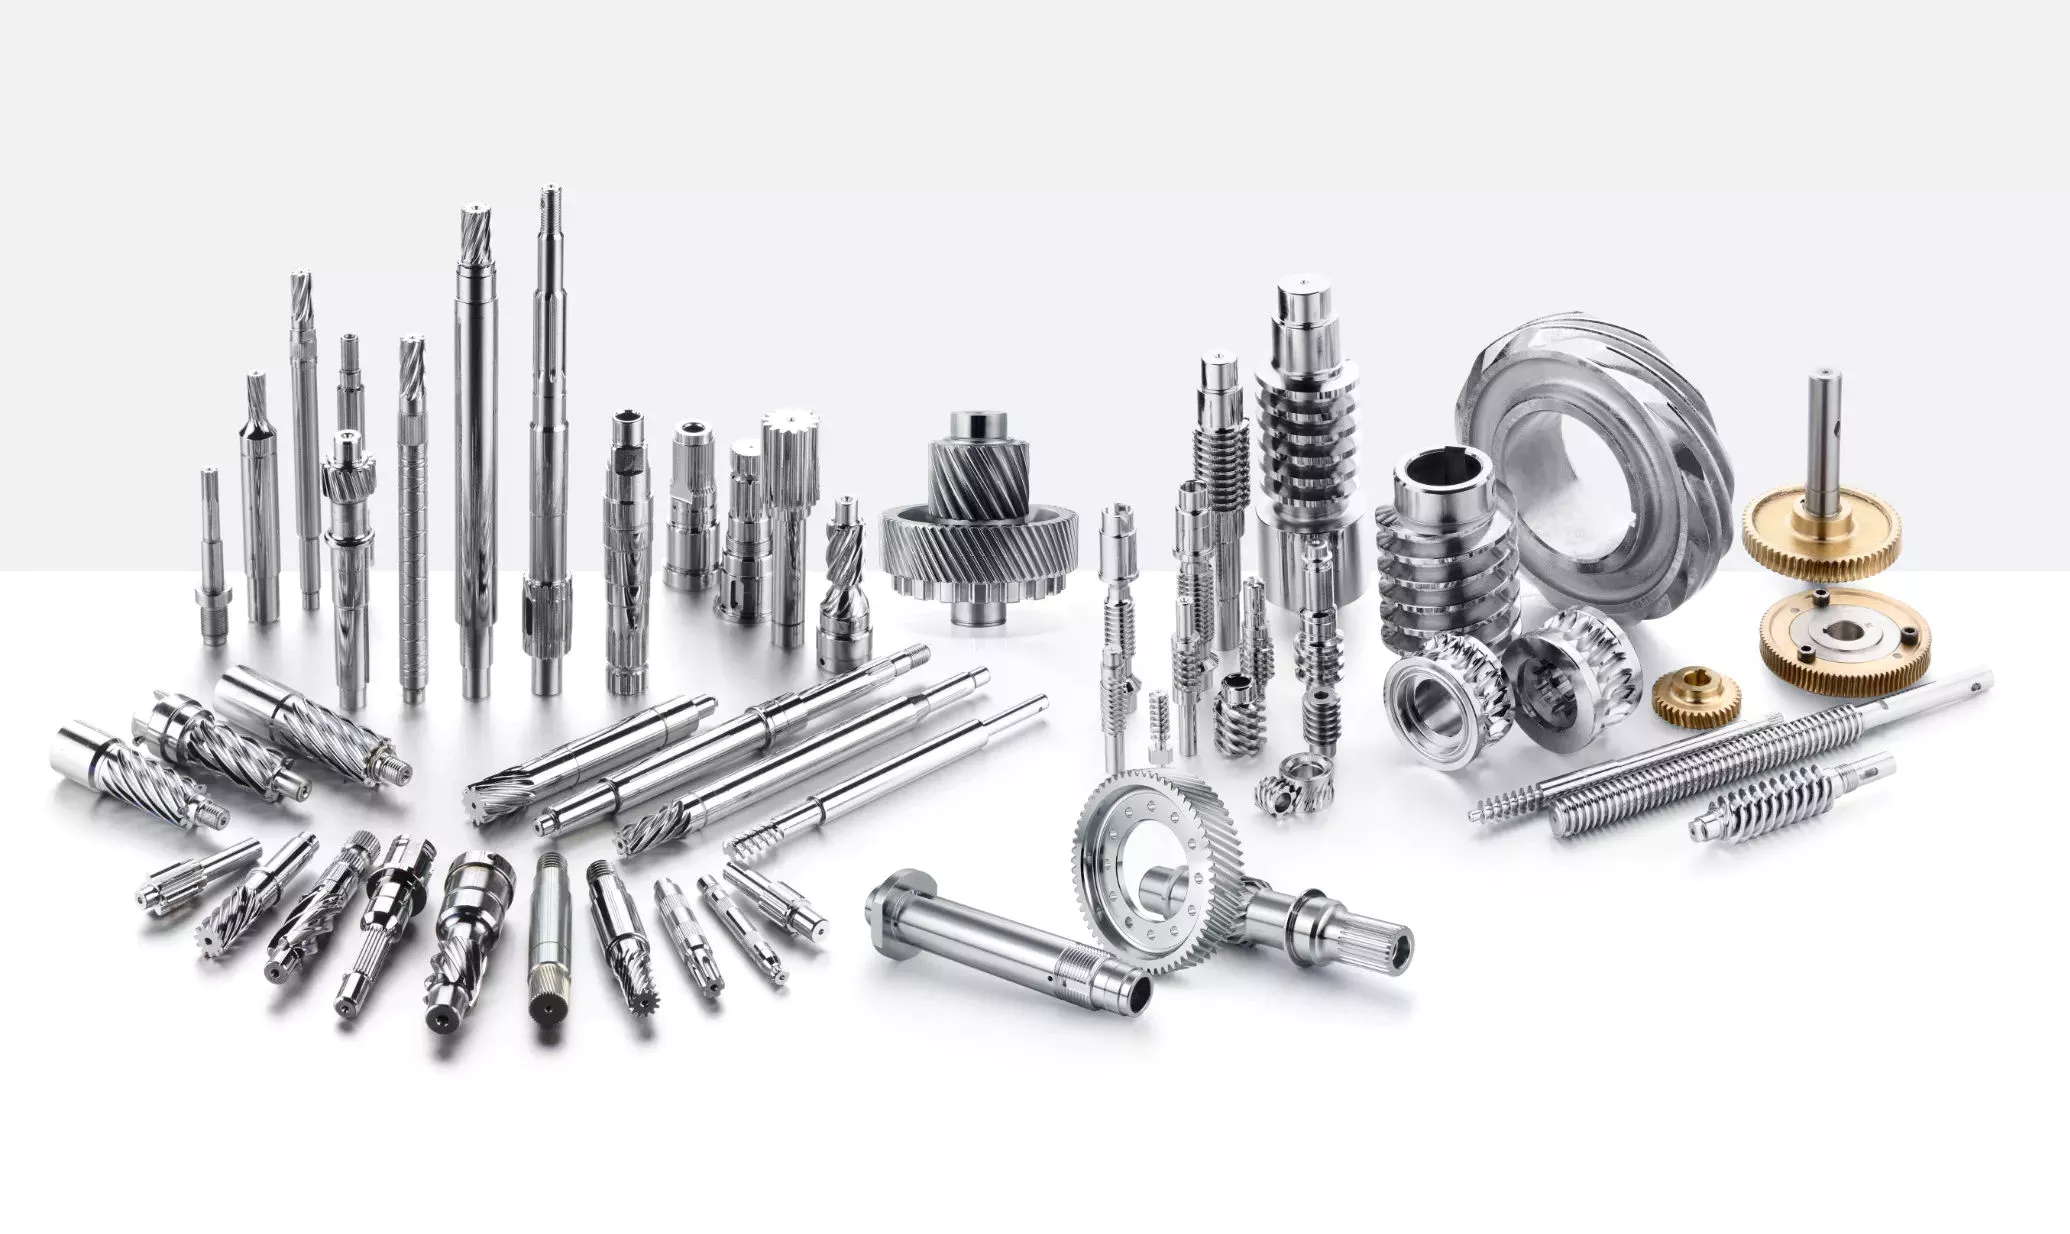
| Materiaali: | 45#Steel, 20CrMnTi, 40Cr, 20CrNiMo, 20MnCr5, GCR15SiMn, 42CrMo, 2Cr13ruostumaton teräs, nailon, bakeliitti, kupari, alumiini jne. |
| Käsitellä: | Pääprosessi on hammaspyörien jyrsintä, hammaspyörien muotoilu ja hammaspyörien hionta. Tuotantoprosessin valinta eri tuotteiden mukaan. |
| Lämpökäsittely: | Hiiletys ja sammutus, korkeataajuinen sammutus, nitraus, karkaisu ja päästö, lämpökäsittelyn valinta eri materiaalien mukaan. |
| Testauslaitteet | Rockwell-kovuusmittari 500RA,
Kaksoisverkkoinen instrumentti HD-200B ja 3102, Vaihteiden mittauskeskuslaite CNC3906T muut erittäin tarkat tunnistuslaitteet |
| Sertifiointi | 0,1–90 kg |
| Valukoko: | Suurin lineaarinen koko: 1200 mm, Suurin halkaisija: 600 mm |
| Koneistustoleranssi: | GB/T19001-2016/ISO9001:2015 |
| Koneistuspinnan karheus: | Ra0.8 ~ 6.3 um |
| Materiaalistandardi: | GB, ASTM, AISI, DIN, BS, JIS, NF, AS, AAR |
| Käyttö: | Käytetään painokoneissa, puhdistuskoneissa, lääketieteellisissä laitteissa, puutarhakoneissa, rakennuskoneissa, sähköautoissa, venttiileissä, trukeissa, kuljetusvälineissä ja erilaisissa vaihteistoissa jne. |
| Laadunvalvonta: | 100%-tarkastus ennen pakkaamista |
| Valmistusstandardi | 5-8-luokka ISO1328-1997. |
Yritysprofiili
SIMIS CASTING, Vuonna 2004 perustettu yritys on ammattimainen valimo, joka yhdistää kehityksen ja tuotannon ja on erikoistunut erilaisten tarkkuusvalujen ja CZPT-osien valmistukseen. Näitä valuja käytetään laajalti autoteollisuudessa, raideajoneuvoissa, rakennuskoneissa, kunnallisissa töissä, putkistoissa, petrokemian teollisuudessa, kaivoksissa, sähkölaitosteollisuudessa ja niin edelleen.
SIMIS yrityksellä on kuusi valupajaa ja kaksi ammattimaista CNC-koneistuspajaa. Yrityksessämme on nyt 500 työntekijää ja 40 insinööriä. Sen vuotuinen tuotantokapasiteetti kaikentyyppisille valuosille on noin 3000 tonnia. Meillä on yli 100 sarjaa edistyneitä valuosia, koneistus- ja testauslaitteita.
Se on myös varustettu monilla edistyneillä CNC-työstökeskuksilla, CNC-sorveilla, CNC-jyrsinkoneilla ja CNC-sorveilla. Se voi suorittaa lämpökäsittelyn, sähkökiillotuksen, peilikiillotuksen ja CNC-koneistuksen asiakkaiden pyynnöstä.
Sovelluskenttä
Testauskyky
| Mittasuhteinen | Rikkomattomat testit (NDT) | Kemiallinen ja mekaaninen |
| Pinnan karheustesti | Väriaineen tunkeutumisaine | Kemiallinen analyysi |
| Mikroskooppinen mittaus | Radiografia (RT) | Metallografia |
| 3D-kuva Hangzhousta | Magneettinen hiukkanen (MT) | Vetolujuus |
| KMM | Ultraääni (UT) | Myötöraja |
| Iskutesti | Kovuustesti | Venymänopeus |
| Kutistumisnopeus |
Pintakäsittely
Usein kysytyt kysymykset
K1: Oletko manufaktuuri vai kauppayhtiö?
A1: Olemme yritys, joka on integroinut valmistusta ja kauppaa jo vuosia Zhejiangin maakunnassa Kiinassa. Olemme AAA-luottoluokituksen yritys, ja meillä on myös yhteistyötehtaita muiden palveluiden, kuten pinnoituksen ja pinnoituksen, tarjoamiseksi.
K2: Miten saan ilmaisen tarjouksen?
A2: Lähetä meille piirustuksesi Alibaban kautta tai sähköpostitse. Tiedostomuoto on PDF / DWG / STP / STEP / IGS jne. JOS piirustuksia ei ole, voimme tehdä piirustukset näytteidesi mukaan!
K3: Kuinka laatua hallitaan?
A3: Ensinnäkin laadunvalvontaosasto tarkastaa kaikki raaka-aineet ennen niiden varastointia. Toiseksi valuprosessin aikana suoritettiin kolme spektrianalyysiä edessä, keskellä ja takana. Kolmanneksi, osien puhdistuksen jälkeen suoritetaan ensimmäinen silmämääräinen tarkastus sen tarkistamiseksi, onko tuotteessa valuvirheitä, ennen kuin se lähetetään seuraavaan prosessiin. Neljänneksi, suoritetaan kattava laadunvalvontatarkastus jokaiselle osalle ennen lähetystä, mukaan lukien kemiallinen koostumus, mekaaniset ominaisuudet ja muut erityistestit. Transaktiot voidaan tehdä Alibaban kauppatakuun kautta.
K4: Voimmeko saada logomme tai yrityksen nimemme painettua tuotteisiisi tai pakkaukseesi?
A4: Toki. Logosi voidaan painaa tuotteisiisi kuumaleimauksella, painatuksella, kohopainatuksella, UV-pinnoitteella, silkkipainatuksella tai tarralla.
|
Toimituskulut:
Arvioitu rahti yksikköä kohden. |
Neuvoteltavana |
|---|
| Sovellus: | Moottori, sähköautot, moottoripyörät, koneet, merikoneet, lelut, maatalouskoneet, autot |
|---|---|
| Kovuus: | Kovettunut hampaan pinta |
| Vaihteiston asento: | Ulkoinen vaihde |
| Näytteet: |
US$ 5/kpl
1 kpl (vähimmäistilaus) | Tilaa näyte |
|---|
| Mukauttaminen: |
Saatavilla
| Mukautettu pyyntö |
|---|
Analyyttiset lähestymistavat kosketuspaineiden arviointiin urakytkimissä
Urakytkin on mekaaninen liitos kahden pyörivän akselin välillä. Se koostuu kahdesta osasta – kytkimestä ja kytkimestä. Molemmissa osissa on hampaat, jotka kytkeytyvät ja siirtävät kuormia. Urakytkimet ovat kuitenkin tyypillisesti ylimitoitettuja, mikä tekee niistä alttiita väsymiselle ja staattiselle käyttäytymiselle. Kulumisilmiöt voivat myös aiheuttaa kytkimen pettämisen. Tästä syystä urakytkimen asianmukainen suunnittelu on välttämätöntä optimaalisen suorituskyvyn saavuttamiseksi.
Spline-kytkennän mallintaminen
Urakytkimet ovat yhä suositumpia ilmailuteollisuudessa, mutta ne toimivat hieman väärin linjattuna, mikä aiheuttaa sekä tärinää että vaurioita kosketuspinnoille. Tämän ongelman ratkaisemiseksi tässä artikkelissa tarjotaan analyyttisiä lähestymistapoja urakytkimen kosketuspaineiden arvioimiseksi. Tarkemmin sanottuna tässä artikkelissa vertaillaan analyyttisiä lähestymistapoja puhtaasti numeerisiin lähestymistapoihin analyyttisen lähestymistavan etujen osoittamiseksi.
Spline-kytkennän mallintamiseksi luot ensin spline-kytkennän tietokannan. Tietokanta sisältää suuren määrän mahdollisia spesifikaatioarvoja, jotka liittyvät toisiinsa. Yhden spesifikaation muokkaaminen voi johtaa varoitukseen toisen spesifikaation rikkomisesta. Jotta suunnittelu olisi pätevä, sinun on luotava spline-kytkentämalli, joka täyttää määritetyt spesifikaatioarvot.
Kun olet mallintanut geometrian, sinun on syötettävä kahden urakytkimen kosketuspaineet. Sitten sinun on määritettävä uran jakoympyrän sijainti. Kuvassa 2 uroskytkimen keskipiste on päällekkäin naarasurakytkimen keskipisteen kanssa. Sitten sinun on varmistettava, että kahden uran kohdistusväli on sama.
Kun sinulla on tarvittavat tiedot spline-kytkentämallin luomiseksi, voit aloittaa syöttämällä rajapinnan suunnittelun tiedot. Kun sinulla on nämä tiedot, sinun on valittava, optimoidaanko sisäinen vai ulkoinen spline. Sinun on myös määritettävä hampaan kitkakerroin, jota käytetään spline-kytkentämallin 20 jännitysten määrittämiseen. Sinun tulee myös syöttää esiohjausvälys, joka on välys yhden splinen hampaan 32 kärjen 186 ja vastakkaisen splinen ominaisuuden välillä.
Kun olet syöttänyt halutut ulkoisen uran tiedot, voit syöttää sisäisen uran parametrit. Voit esimerkiksi syöttää sisäisen uran päälukituksen 54 ja sivulukituksen 56 ulkohalkaisijan rajan 154. Näiden parametrien arvot näkyvät värikoodatuissa laatikoissa uran tulojen ja konfiguroinnin graafisessa näytössä 80. Kun parametrit on syötetty, sinulle näytetään uran kytkentämallin 20 geometrinen esitys.
Spline-kytkentämallin luominen 20
Spline-kytkentämalli 20 luodaan tuotemalliohjelmistolla 10. Ohjelmisto validoi spline-kytkentämallin konfiguraatiosta riippuvien spesifikaatiorajoitusten ja -suhteiden tietokantaa vasten. Tämä raportti syötetään sitten ANSYS-jännitysanalysaattoriohjelmaan. Se listaa spline-kytkentämallin 20 geometriset konfiguraatiot ja spesifikaatioarvot kullekin ominaisuudelle. Spline-kytkentämalli 20 luodaan automaattisesti uudelleen aina, kun spline-kytkentämallin 20 konfiguraatiota tai suorituskykyspesifikaatioita muutetaan.
Urakytkentämalli 20 voidaan konfiguroida tuotemalliohjelmistolla 10. Käyttäjä määrittää urapinon aksiaalisen pituuden, joka voi olla nolla tai kiinteä pituus. Käyttäjä syöttää myös mahdollisen säteittäisen vastinpinnan 148 ja valitsee ohjausvälyksen määritysarvoksi 14,5 astetta tai 30 astetta.
Käyttäjä voi sitten käyttää hiirtä 110 muokatakseen spline-kytkentämallia 20. Spline-kytkentätietokanta sisältää suuren määrän mahdollisia spesifikaatioarvoja ja spline-kytkentäsuunnittelusäännön. Jos käyttäjä yrittää muuttaa spline-kytkentämallia, malli näyttää varoituksen toisen spesifikaation rikkomisesta. Joissakin tapauksissa muokkaus voi mitätöidä suunnittelun.
Urakytkimen mallissa 20 käyttäjä syöttää lisäsuorituskykyvaatimusten määrittelyjä. Käyttäjä valitsee paikat, joihin suurin vääntömomentti siirtyy sisäisille ja ulkoisille urille 38 ja 40. Suurimman vääntömomentin siirtopaikan määrää laitteiston kiinnityskokoonpano akseleihin. Kun tämä on valittu, käyttäjä voi tallentaa mallin napsauttamalla "Seuraava". Urakytkimen mallin 20 esikatselu tulee näkyviin.
Malli 20 on spline-kytkimen esitys. Spline-spesifikaatiot syötetään spline-kytkentämallin 20 graafisen käyttöliittymän näytössä määritetyssä järjestyksessä ja asetelmassa. Kun spline-kytkentäspesifikaatiot on syötetty, tuotemallin ohjelmisto 10 sisällyttää ne spline-kytkentämalliin 20. Tämä on spline-kytkentämallin luomisen viimeinen vaihe.
Spline-kytkentämallin analysointi 20
Urakytkentämallin analyysi koostuu sen konfiguraatio- ja suorituskykytietojen syöttämisestä. Nämä tiedot voidaan luoda toisesta tietokoneohjelmasta. Tuotemalliohjelmisto 10 käyttää sitten sisäistä konfiguraatiosta riippuvien spesifikaatiosuhteiden ja rajoitusten tietämyskantaa luodakseen pätevän kolmiulotteisen parametrisen mallin 20. Tämä malli sisältää tietoja, jotka kuvaavat uran hampaiden 32, lukituspintojen 34 ja olkapään 36 lukumäärän ja tyypit.
Kun analysoit spline-kytkentää, ohjelmisto 10 sisältää oletusarvot eri spesifikaatioille. Spline-kytkentämalli 20 käsittää sisäisen splinen 38 ja ulkoisen splinen 40. Kummallakin splineillä on omat parametrinsa, kuten syvyys, leveys, pituus ja säteet. Myös ulkoisella splinellä 40 on omat parametrinsa, kuten suunta.
Kun nämä parametrit on valittu, ohjelmisto suorittaa erilaisia analyysejä urakytkentämallille 20. Ohjelmisto 10 laskee urakytkentämallin nimelliset ja maksimaaliset hampaan laakerijännitykset ja väsymiskeston. Se määrittää myös sisäisen ja ulkoisen uran vääntömomentin eron. Analyysin tulostiedosto on raporttitiedosto, joka sisältää mallin kokoonpanon ja spesifikaatiotiedot. Tulostiedostoa voidaan käyttää myös muissa tietokoneohjelmissa jatkoanalyyseihin.
Kun nämä parametrit on asetettu, käyttäjä syöttää urakytkentämallin 20 suunnittelukriteerit. Tässä vaiheessa käyttäjä määrittää sekä ulkoisen että sisäisen uran 38 suurimman vääntömomentin siirron sijainnit. Suurin vääntömomentin siirtosijainti riippuu akseleihin kiinnitettyjen laitteistojen kokoonpanosta. Käyttäjä voi syöttää kullekin uralle enintään neljä erilaista suorituskykyvaatimusta.
Analyysin tulokset osoittavat, että urakytkennässä on kaksi vaihetta. Ensimmäisessä vaiheessa jännitys ja värähtely lisääntyvät huomattavasti. Toisessa vaiheessa sekä jännitys että värähtely laskevat. Kolmannessa vaiheessa kytkentävoima pysyy vakiona 300 N:n ja 320 N:n välillä. Tämä käyttäytyminen jatkuu pidemmän aikaa, kunnes viimeinen vaihe koskettaa pintaa.
Urakytkimen virheellinen kohdistus
Tutkimuksessa selvitettiin urakytkimen hampaisiin kytkeytyvän resultanttivoiman sijaintia tasaisen vääntömomentin ja pyörivän linjausvirheen alaisena. Tutkimuksessa käytettiin numeerisia menetelmiä, jotka perustuivat elementtimenetelmään (FEM). Se tuotti numeerisia tuloksia nimellisolosuhteissa ja yhdensuuntaissiirtymävirheessä. Tutkimuksessa tarkasteltiin kahta linjausvirhetasoa – 0,02 mm ja 0,08 mm – eri kuormitustasoilla.
Tulokset osoittivat, että urien ja roottoreiden välinen virheasento aiheuttaa muutoksen ura-roottori-kytkentäjärjestelmän kytkentövoimassa. Sen dynamiikkaa säätelee urien kytkentövoima. Virheellisesti linjatun urakytkimen kytkentövoima liittyy roottori-urakytkinjärjestelmän parametreihin, välittävään vääntömomenttiin ja dynaamiseen värähtelysiirtymään.
Vaikka tarkkoja mittauksia ei ole, urien virheellinen kohdistus on yleinen ongelma. Tätä ongelmaa pahentaa se, että uriin liittyy yleensä välystä. Välys on seurausta virheellisesti linjatusta urien rakenteesta. Kirjoittajat analysoivat useita uria, joiden nousuhalkaisijat ja pituus/halkaisija-suhteet vaihtelevat.
Urakytkin on kaksiulotteinen mekaaninen järjestelmä, jossa on positiivinen välys. Urakytkin koostuu navasta ja akselista, ja sen kärkien ja tyven välinen välys on suurempi kuin välys. Muotovälys riittää estämään kärkien ja tyven välisen pienten osumien kosketuksen. Vääntömomentti välittyy uraan kitkan kautta.
Kun urakytkentä on väärin linjattu, syntyy vääntömomentin aiheuttama työntövoima. Tällaisessa tilanteessa voima voi ylittää vääntömomentin, jolloin komponentti menettää linjauksensa. Vääntömomentin ja työntövoiman kaksisuuntaista siirtymistä mallinnetaan analyyttisesti tässä tutkimuksessa. Analyyttinen lähestymistapa tarjoaa ratkaisuja, jotka voidaan integroida suunnitteluprosessiin. Joten seuraavan kerran, kun kohtaat väärin linjatun urakytkennän ongelman, muista käyttää analyyttistä lähestymistapaa!
Tässä tutkimuksessa analysoidaan urakytkentää nimellisissä olosuhteissa ilman yhdensuuntaisoffset-poikkeamaa. Saadut jäykkyysarvot ovat prosentuaalinen ero nimellisen jakohalkaisijan ja kuormituksen kohdistamishalkaisijan välillä. Lisäksi mitatun jakohalkaisijan suurin prosentuaalinen ero on 1,60% 5000 N*m:n vääntömomentilla. Laskelmassa otetaan huomioon toinen parametri, jakokulma.
toimittaja CX 2023-06-09
Muunna opas tarjouspyynnöksi
Lähetä valvottu piirustus, liitoskohta, materiaalin kunto ja käyttötiedot teknistä tarkistusta varten.
Pyydä tarjous
























