Produktbeskrivning
Produktbeskrivning
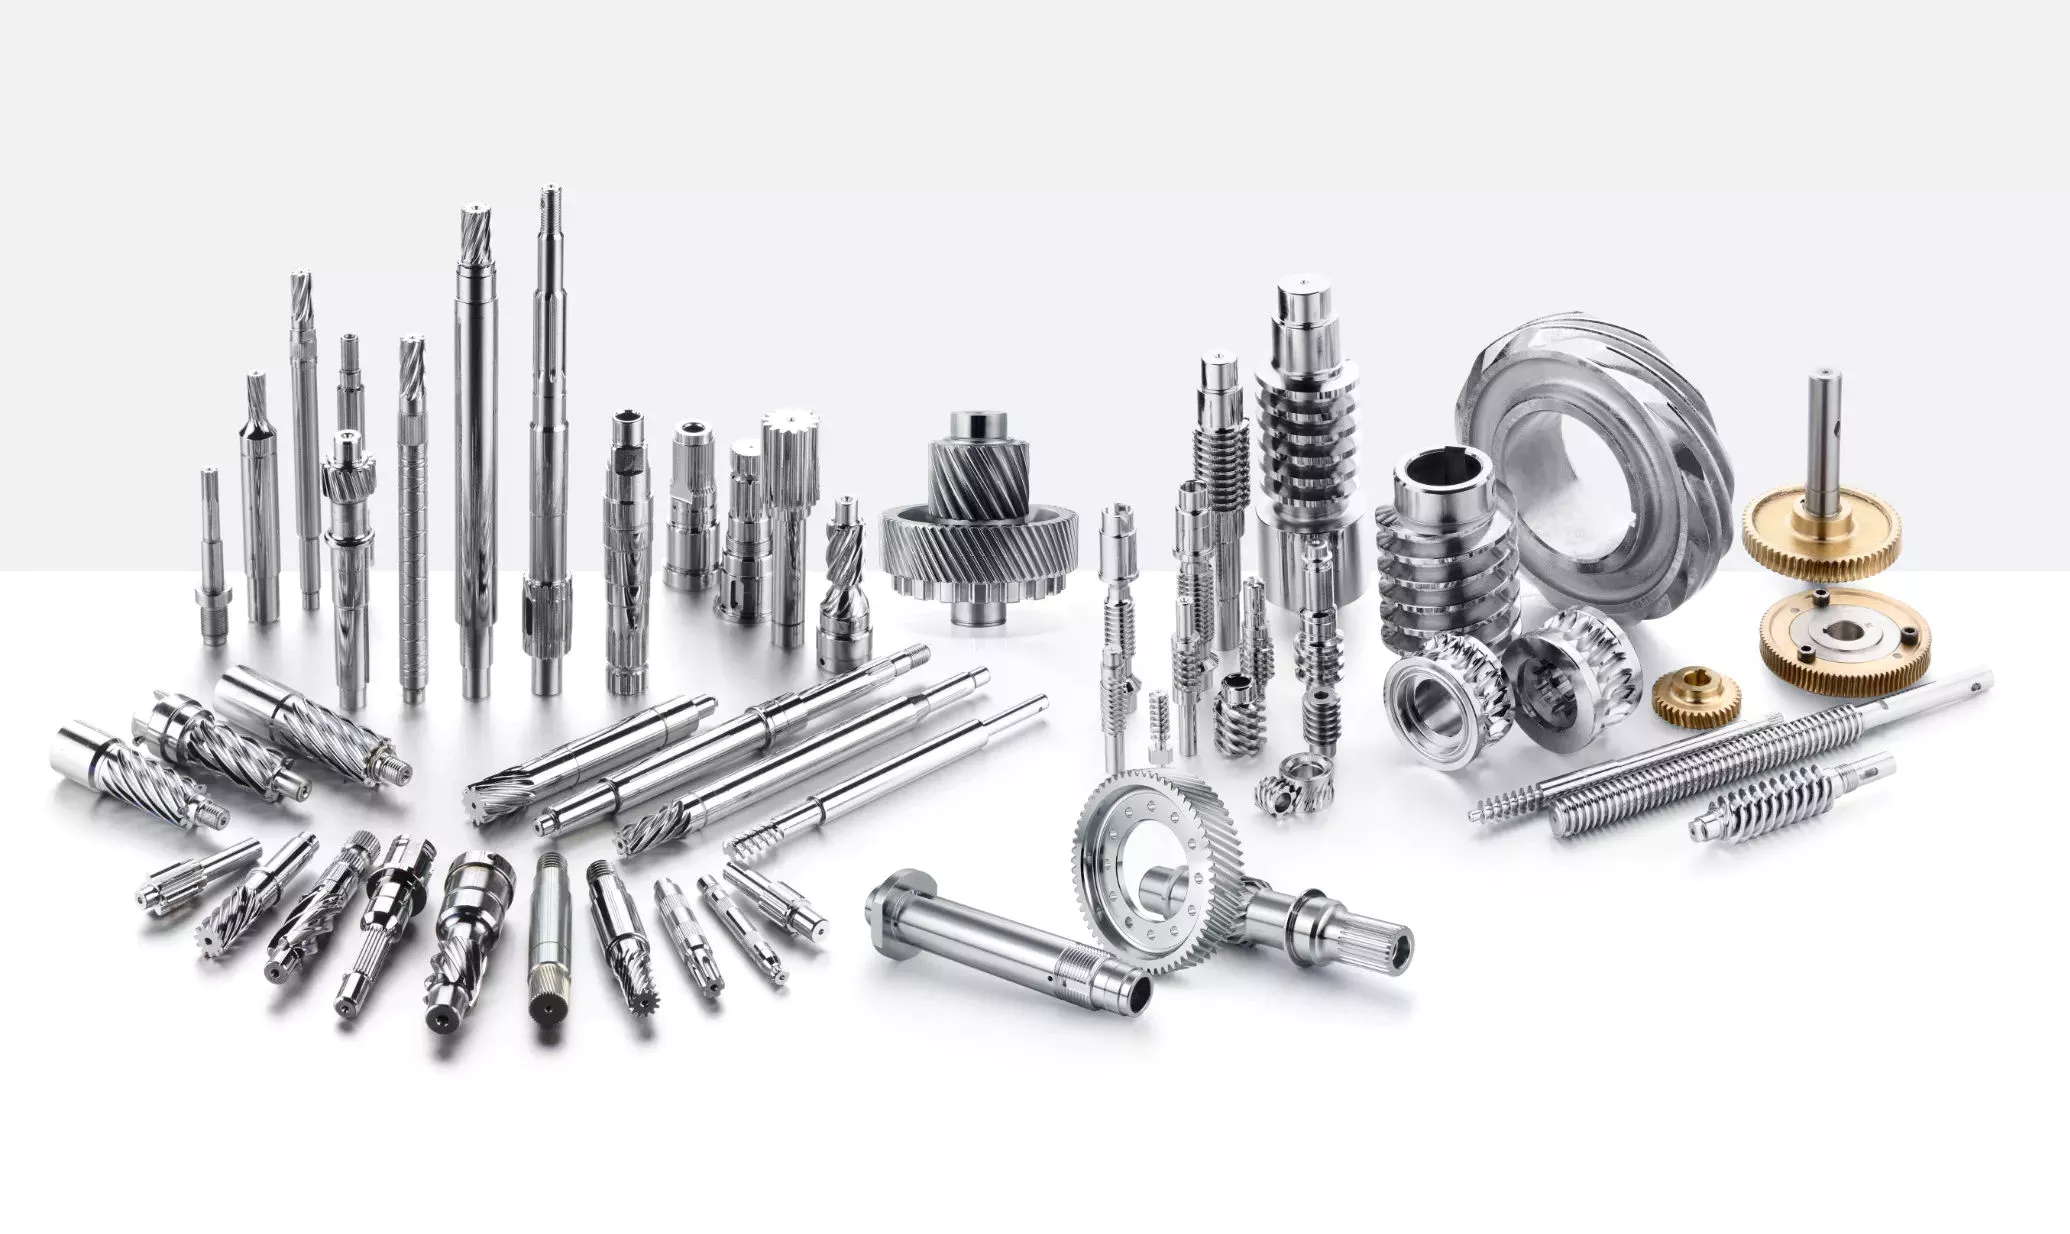
| Material: | 45#Stål, 20CrMnTi, 40Cr, 20CrNiMo, 20MnCr5, GCR15SiMn, 42CrMo, 2Cr13rostfritt stål, nylon, bakelit, koppar, aluminium etc. |
| Behandla: | Huvudprocessen är kuggfräsning, kuggformning och kuggslipning, och val av produktionsprocess baserat på de olika produkterna. |
| Värmebehandling: | Karburering och kylning, högfrekvenskylning, nitrering, härdning och anlöpning, val av värmebehandling beroende på olika material. |
| Testutrustning | Rockwell hårdhetsmätare 500RA,
Dubbelmaskigt instrument HD-200B & 3102, Kugghjulsmätningscenterinstrument CNC3906T annan högprecisionsdetekteringsutrustning |
| Certifiering | 0,1–90 kg |
| Gjutstorlek: | Max linjär storlek: 1200 mm, Max diameterstorlek: 600 mm |
| Bearbetningstolerans: | GB/T19001-2016/ISO9001:2015 |
| Bearbetningsyta: | Ra0,8 ~ 6,3 um |
| Materialstandard: | GB, ASTM, AISI, DIN, BS, JIS, NF, AS, AAR |
| Användande: | Används i tryckmaskiner, rengöringsmaskiner, medicinsk utrustning, trädgårdsmaskiner, byggmaskiner, elbilar, ventiler, gaffeltruckar, transportutrustning och olika reducerare etc. |
| Kvalitetskontroll: | 100% inspektion före packning |
| Tillverkningsstandard | 5-8 klass ISO1328-1997. |
Företagsprofil
SIMIS CASTING, grundades år 2004 och är ett professionellt gjuteri som integrerar utveckling och produktion, specialiserat på produktion av olika typer av investeringsgjutningsdelar och CZPT-delar. Dessa gjutningsdelar används ofta inom bilindustrin, järnvägsfordon, byggmaskiner, kommunala arbeten, rörledningar, petrokemisk industri, gruvor, elindustrin och så vidare.
SIMIS har 6 anslutna gjutverkstäder och 2 professionella CNC-bearbetningsverkstäder. Det finns nu 500 anställda och 40 ingenjörer i vårt företag. Dess årliga produktionskapacitet för alla typer av gjutdetaljer är cirka 3000 ton. Vi har över 100 uppsättningar avancerade gjutdetaljer, bearbetnings- och testutrustning.
Den är också utrustad med många avancerade CNC-bearbetningscentra, CNC-svarvar, CNC-fräsar och CNC-svarvar. Den kan utföra värmebehandling, elpolering, spegelpolering och CNC-bearbetning på kundens begäran.
Användningsområde
Testförmåga
| Dimensionell | Oförstörande tester (NDT) | Kemisk och mekanisk |
| Ytjämnhetstest | Färgpenetrerande medel | Kemisk analys |
| Mikroskopisk mätning | Radiografi (RT) | Metallografi |
| 3D ScHangZhou | Magnetisk partikel (MT) | Draghållfasthet |
| CMM | Ultraljud (UT) | Sträckgräns |
| Slagprov | Hårdhetstest | Förlängningshastighet |
| Krympningshastighet |
Ytbehandling
Vanliga frågor
Q1: Är du fabriks- eller handelsföretag?
A1: Vi är ett företag som integrerar tillverkare och handel i många år i Zhejiang-provinsen i Kina. Vi är ett AAA-kreditföretag och har även samarbetsanläggningar för att tillhandahålla andra tjänster som plätering och ytbehandling.
F2: Hur kan jag få en gratis offert?
A2: Vänligen skicka oss dina ritningar via Alibaba eller e-post. Filformatet är PDF / DWG / STP / STEP / IGS och så vidare. OM det inte finns några ritningar kan vi göra ritningarna enligt dina exempel!
Q3: Hur kontrollerar man kvaliteten?
A3: Först inspekteras alla råvaror av kvalitetskontrollavdelningen innan de lagras. För det andra utfördes tre spektralanalyser fram, mitt respektive bak under gjutningsprocessen. För det tredje, efter att delarna har rengjorts, utförs en första visuell inspektion för att kontrollera om produkten har gjutfel innan den skickas till nästa process. För det fjärde, genomför en omfattande kvalitetskontroll av varje del före leverans, inklusive kemisk sammansättning, mekaniska egenskaper och andra specifika tester. Transaktioner kan ske via Alibabas handelsförsäkring.
F4: Kan vi få vår logotyp eller företagsnamn tryckt på era produkter eller förpackningar?
A4: Visst. Din logotyp kan tryckas på dina produkter med varmstämpling, tryckning, prägling, UV-beläggning, silkscreentryck eller klistermärke.
|
Fraktkostnad:
Beräknad frakt per enhet. |
Ska förhandlas fram |
|---|
| Ansökan: | Motor, Elbilar, Motorcykel, Maskiner, Marin, Leksak, Jordbruksmaskiner, Bil |
|---|---|
| Hårdhet: | Härdad tandyta |
| Växelposition: | Extern utrustning |
| Prover: |
US$ 5/Styck
1 styck (minsta beställning) | Beställ prov |
|---|
| Anpassning: |
Tillgänglig
| Anpassad förfrågan |
|---|
Analytiska metoder för att uppskatta kontakttryck i splinekopplingar
En splinekoppling är en typ av mekanisk förbindelse mellan två roterande axlar. Den består av två delar – en koppling och en koppling. Båda delarna har tänder som griper in och överför laster. Splinekopplingar är dock vanligtvis överdimensionerade, vilket gör dem känsliga för utmattning och statiskt beteende. Slitagefenomen kan också orsaka att kopplingen går sönder. Av denna anledning är korrekt design av splinekopplingar avgörande för att uppnå optimal prestanda.
Modellering av en splinekoppling
Splinekopplingar blir alltmer populära inom flygindustrin, men de arbetar i ett något feljusterat tillstånd, vilket orsakar både vibrationer och skador på kontaktytorna. För att lösa detta problem erbjuder den här artikeln analytiska metoder för att uppskatta kontakttrycken i en splinekoppling. Mer specifikt jämför artikeln analytiska metoder med rena numeriska metoder för att demonstrera fördelarna med en analytisk metod.
För att modellera en splinekoppling skapar du först kunskapsbasen för splinekopplingen. Kunskapsbasen innehåller ett stort antal möjliga specifikationsvärden, som är relaterade till varandra. Om du ändrar en specifikation kan det leda till en varning för att en annan bryts mot. För att göra designen giltig måste du skapa en splinekopplingsmodell som uppfyller de angivna specifikationsvärdena.
När du har modellerat geometrin måste du ange kontakttrycken för de två splinekopplingarna. Sedan måste du bestämma positionen för splinecirkeln. I figur 2 är centrum för hankopplingen överlagrat mot honsplinen. Sedan måste du se till att ingreppsavståndet för de två splines är detsamma.
När du har de data du behöver för att skapa en splinekopplingsmodell kan du börja med att ange specifikationerna för gränssnittsdesignen. När du har dessa data måste du välja om du vill optimera den interna spline eller den externa spline. Du måste också ange kuggfriktionskoefficienten, som används för att bestämma spänningarna i splinekopplingsmodellen 20. Du bör också ange pilotspelet, vilket är spelet mellan spetsen 186 på en kugg 32 på en spline och funktionen på den passande spline.
När du har angett önskade specifikationer för den externa spline kan du ange parametrarna för den interna spline. Du kan till exempel ange ytterdiametergränsen 154 för den större snappen 54 och den mindre snappen 56 för den interna spline. Värdena för dessa parametrar visas i färgkodade rutor på skärmen 80 för Spline-ingångar och konfiguration av grafiska gränssnittet. När parametrarna har angetts visas en geometrisk representation av spline-kopplingsmodellen 20.
Skapa en splinekopplingsmodell 20
Splinekopplingsmodellen 20 skapas av ett produktmodellprogram 10. Programvaran validerar splinekopplingsmodellen mot en kunskapsbas av konfigurationsberoende specifikationsbegränsningar och relationer. Denna rapport matas sedan in i ANSYS stressanalysatorprogram. Den listar splinekopplingsmodellens 20 geometriska konfigurationer och specifikationsvärden för varje funktion. Splinekopplingsmodellen 20 återskapas automatiskt varje gång konfigurations- eller prestandaspecifikationerna för splinekopplingsmodellen 20 ändras.
Splinekopplingsmodellen 20 kan konfigureras med hjälp av produktmodellprogramvaran 10. En användare anger den axiella längden på splinestacken, vilken kan vara noll eller en fast längd. Användaren anger också en radiell anpassningsyta 148, om sådan finns, och väljer ett specifikationsvärde för pilotspel på 14,5 grader eller 30 grader.
En användare kan sedan använda musen 110 för att modifiera splinekopplingsmodellen 20. Kunskapsbasen för splinekoppling innehåller ett stort antal möjliga specifikationsvärden och designregeln för splinekoppling. Om användaren försöker ändra en splinekopplingsmodell visar modellen en varning om ett brott mot en annan specifikation. I vissa fall kan modifieringen ogiltigförklara designen.
I splinekopplingsmodellen 20 anger användaren ytterligare prestandakravspecifikationer. Användaren väljer platserna där maximalt vridmoment överförs för de interna och externa splines 38 och 40. Platsen för maximalt vridmomentöverföring bestäms av hårdvarans infästningskonfiguration till axlarna. När detta har valts kan användaren klicka på "Nästa" för att spara modellen. En förhandsgranskning av splinekopplingsmodellen 20 visas.
Modell 20 är en representation av en splinekoppling. Splinespecifikationerna anges i den ordning och arrangemang som anges på splinekopplingsmodell 20:s grafiska gränssnitt. När splinekopplingsspecifikationerna har angetts kommer produktmodellprogrammet 10 att införliva dem i splinekopplingsmodellen 20. Detta är det sista steget i skapandet av splinekopplingsmodellen.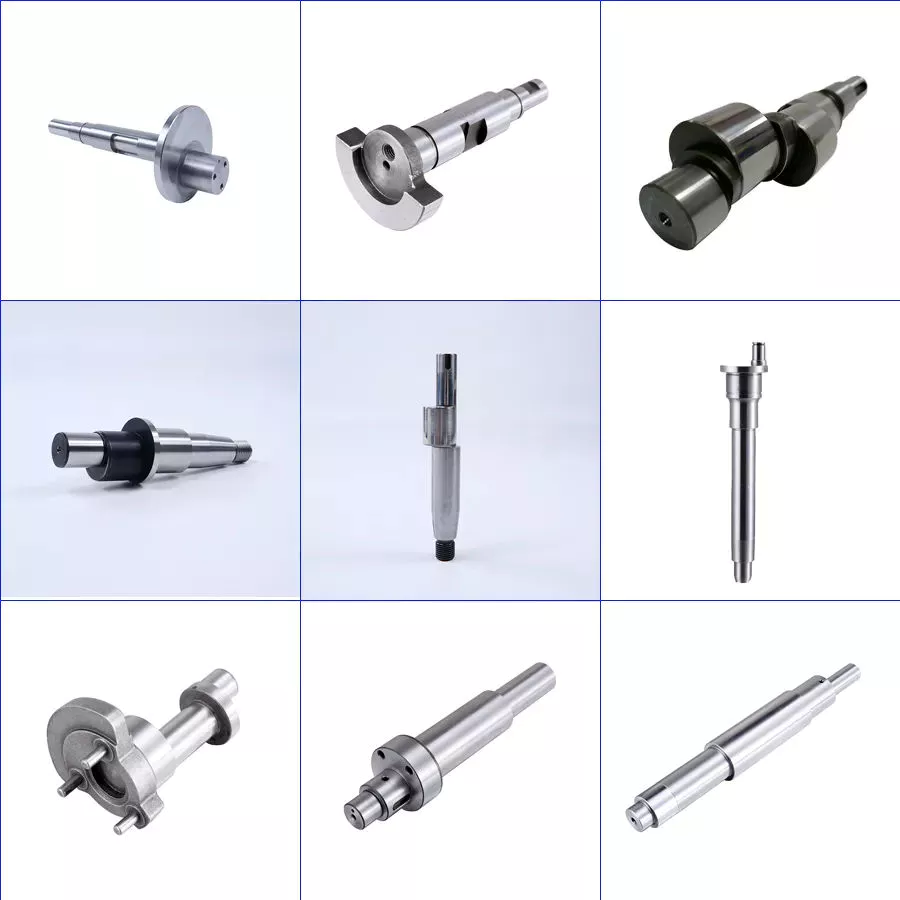
Analysera en splinekopplingsmodell 20
En analys av en splinekopplingsmodell består av att mata in dess konfigurations- och prestandaspecifikationer. Dessa specifikationer kan genereras från ett annat datorprogram. Produktmodellprogrammet 10 använder sedan sin interna kunskapsbas av konfigurationsberoende specifikationsrelationer och begränsningar för att skapa en giltig tredimensionell parametrisk modell 20. Denna modell innehåller information som beskriver antalet och typerna av splinekuggar 32, snäppfästen 34 och ansats 36.
När du analyserar en splinekoppling kommer programvaran 10 att inkludera standardvärden för olika specifikationer. Splinekopplingsmodellen 20 består av en intern spline 38 och en extern spline 40. Varje spline inkluderar sin egen uppsättning parametrar, såsom djup, bredd, längd och radier. Den externa spline 40 kommer också att innehålla sin egen uppsättning parametrar, såsom sin orientering.
När dessa parametrar har valts utför programmet olika analyser av splinekopplingsmodellen 20. Programvaran 10 beräknar de nominella och maximala kugglagerspänningarna och utmattningslivslängden för en splinekoppling. Den bestämmer också skillnaden i vridningsuppvindning mellan en intern och en extern spline. Utdatafilen från analysen är en rapportfil som innehåller modellkonfigurations- och specifikationsdata. Utdatafilen kan också användas av andra datorprogram för vidare analys.
När dessa parametrar är inställda anger användaren designkriterierna för splinekopplingsmodellen 20. I detta steg anger användaren platserna för maximal momentöverföring för både den externa och interna splinesen 38. Platsen för maximal momentöverföring beror på konfigurationen av hårdvaran som är fäst vid axlarna. Användaren kan ange upp till fyra olika prestandakravspecifikationer för varje spline.
Resultaten av analysen visar att det finns två faser av splinekoppling. Den första fasen visar en stor ökning av spänning och vibration. Den andra fasen visar en minskning av både spännings- och vibrationsnivåer. Det tredje steget visar en konstant ingreppskraft mellan 300 N och 320 N. Detta beteende fortsätter under en längre tidsperiod, tills det sista steget griper tag i ytan.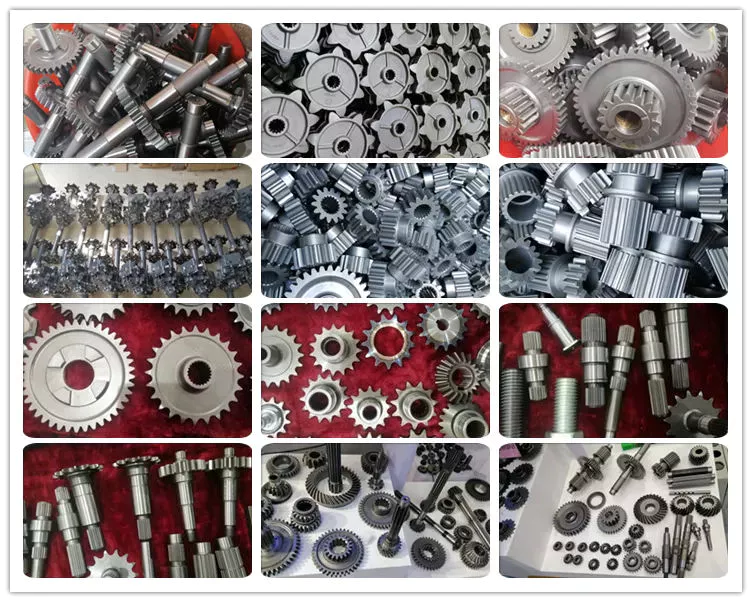
Feljustering av en splinekoppling
En studie syftade till att undersöka läget för den resulterande kontaktkraften i en splinekoppling som griper in i tänder under konstant vridmoment och roterande feljustering. Studien använde numeriska metoder baserade på Finita Element Method (FEM)-modeller. Den producerade numeriska resultat för nominella förhållanden och parallell förskjuten feljustering. Studien beaktade två nivåer av feljustering – 0,02 mm och 0,08 mm – med olika belastningsnivåer.
Resultaten visade att feljusteringen mellan splines och rotorer orsakar en förändring i ingreppskraften hos spline-rotor-kopplingssystemet. Dess dynamik styrs av splines ingreppskraft. Ingreppskraften hos en feljusterad spline-koppling är relaterad till rotor-spline-kopplingssystemets parametrar, det överförda vridmomentet och den dynamiska vibrationsförskjutningen.
Trots bristen på exakta mätningar är feljustering av splines ett vanligt problem. Detta problem förvärras av det faktum att splines vanligtvis har glapp. Detta glapp är resultatet av den feljusterade splinesen. Författarna analyserade flera splines, med varierande stigningsdiametrar och längd/diameter-förhållanden.
En splinekoppling är ett tvådimensionellt mekaniskt system som har positivt glapp. Splinekopplingen består av ett nav och en axel och har spets-till-rot-spel som är större än glappet. Ett formspel är tillräckligt för att förhindra kontakt mellan spets och rot-filé. Vridmomentet på splines överförs via friktion.
När en splinekoppling är feljusterad genereras en momentförspänd axialkraft. I en sådan situation kan kraften överstiga vridmomentet, vilket gör att komponenten förlorar sin uppriktning. Den tvåvägsöverföringen av vridmoment och axialkraft modelleras analytiskt i föreliggande studie. Den analytiska metoden ger lösningar som kan integreras i designprocessen. Så nästa gång du stöter på ett problem med en feljusterad splinekoppling, se till att använda en analytisk metod!
I denna studie analyseras splinekopplingen under nominella förhållanden utan parallell offset-feljustering. De erhållna styvhetsvärdena är den procentuella skillnaden mellan den nominella stigningsdiametern och lastappliceringsdiametern. Dessutom är den maximala procentuella skillnaden i den uppmätta stigningsdiametern 1,60% vid ett vridmoment på 5000 N*m. Den andra parametern, stigningsvinkeln, tas med i beräkningen.
redaktör av CX 2023-06-09
Förvandla guiden till en offertförfrågan
Skicka den kontrollerade ritningen, anslutningsgränssnittet, materialets skick och driftsinformation för teknisk granskning.
Begär en offert
























