Опис производа
Опис производа
| Материјал: | 45# Челик, 20CrMnTi, 40Cr, 20CrNiMo, 20MnCr5, GCR15SiMn, 42CrMo, 2Cr13 нерђајући челик, најлон, бакелит, бакар, алуминијум итд. |
| Процес: | Главни процес је обрада зупчаника глодањем, обликовање зупчаника и брушење зупчаника, а избор производног процеса је у складу са различитим производима. |
| Термичка обрада: | Карбуризација и каљење, високофреквентно каљење, нитрирање, каљење и отпуштање, избор термичке обраде према различитим материјалима. |
| Опрема за тестирање | Роквелов тестер тврдоће 500RA,
Инструмент са двоструком мрежом HD-200B и 3102, Инструмент за мерење зупчаника CNC3906T друга опрема за детекцију високе прецизности |
| Сертификација | 0,1-90 кг |
| Величина одливака: | Максимална линеарна величина: 1200 мм, Максимални пречник: 600 мм |
| Толеранција обраде: | ГБ/Т19001-2016/ИСО9001:2015 |
| Храпавост обраде површине: | Ra0.8 ~ 6.3 um |
| Стандард материјала: | ГБ, АСТМ, АИСИ, ДИН, БС, ЈИС, НФ, АС, ААР |
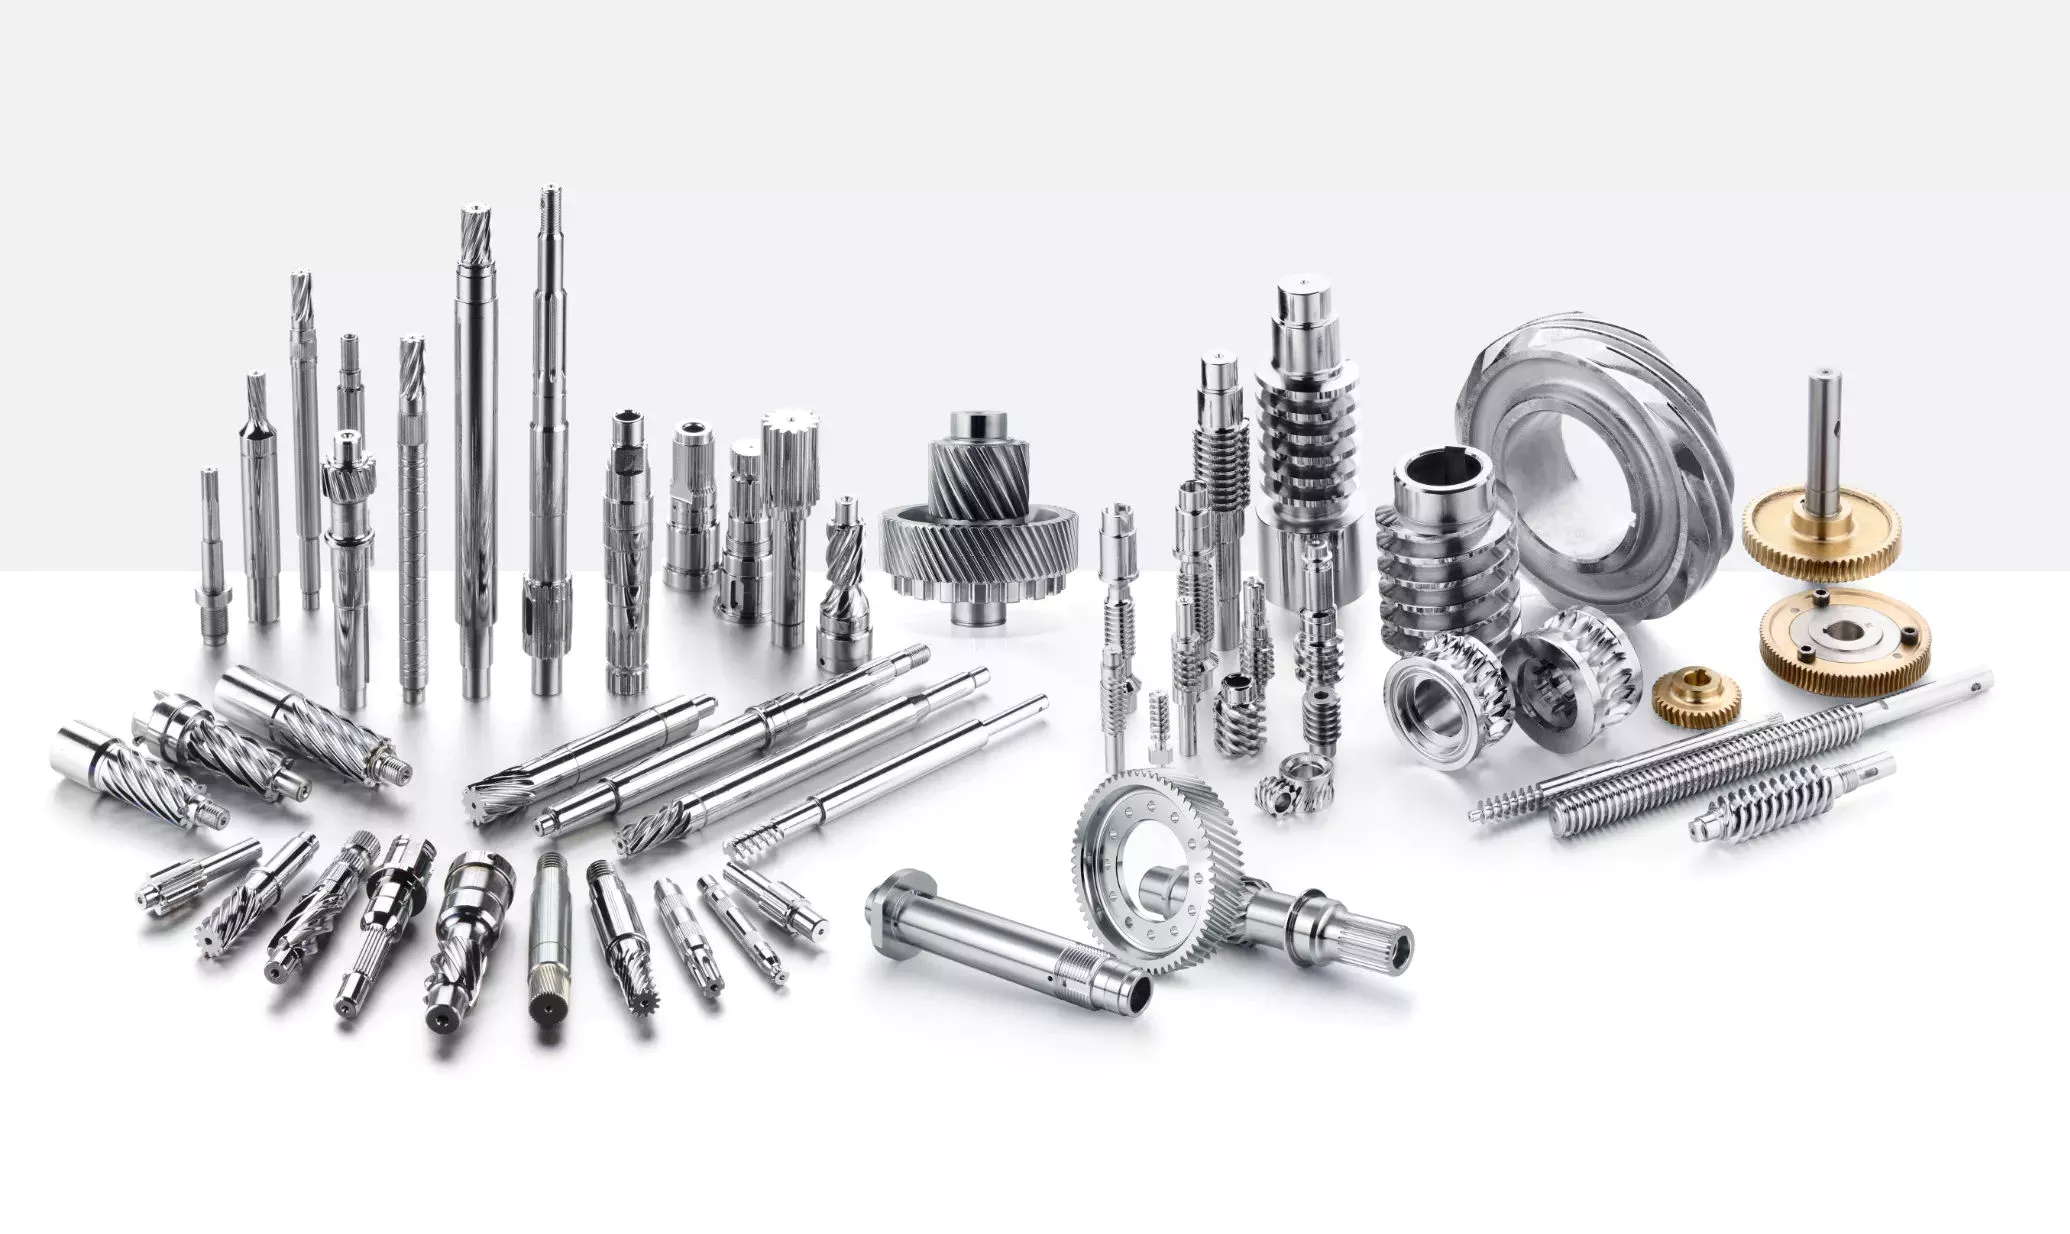
| Употреба: | Користи се у штампарским машинама, машинама за чишћење, медицинској опреми, баштенским машинама, грађевинским машинама, електричним аутомобилима, вентилима, виљушкарима, транспортној опреми и разним редукторима зупчаника итд. |
| Контрола квалитета: | 100% преглед пре паковања |
| Стандард производње | 5-8 разред ISO1328-1997. |
Профил компаније
СИМИС КАСТИНГ, Основана 2004. године, је професионална ливница, која интегрише развој и производњу, специјализована за производњу различитих врста делова добијених ливом из прецизних лива и CZPT делова. Ови ливени делови се широко користе у аутомобилској индустрији, железничким возилима, грађевинским машинама, комуналним радовима, цевоводима, петрохемијској индустрији, рудницима, електроенергетској индустрији и тако даље.
СИМИС Има 6 придружених радионица за ливење и 2 професионалне радионице за ЦНЦ машинску обраду. Тренутно у нашој компанији ради 500 запослених и 40 инжењера. Њен годишњи производни капацитет за све врсте ливених делова је око 3000 тона. Поседује преко 100 комплета напредних ливених делова, опреме за машинску обраду и тестирање.
Такође је опремљен многим напредним CNC обрадничким центрима, CNC струговима, CNC глодалицама и CNC струговима. Може да обавља термичку обраду, електрично полирање, полирање огледалом и CNC машинску обраду на захтев клијената.
Поље примене
Тестирање способности
| Димензионално | Недеструктивна испитивања (NDT) | Хемијско и механичко |
| Тест храпавости површине | Пенетрант боје | Хемијска анализа |
| Микроскопско мерење | Радиографија (РТ) | Металографија |
| 3Д СцХангЏоу | Магнетне честице (МЧ) | Затезна чврстоћа |
| ЦММ | Ултразвук (УТ) | Чврстина течења |
| Тест удара | Тест тврдоће | Стопа издужења |
| Стопа скупљања |
Површинска обрада
Честа питања
П1: Да ли сте фабричка или трговинска компанија?
A1: Ми смо предузеће које већ дуги низ година интегрише производњу и трговину у провинцији Џеђанг, Кина. Ми смо предузеће са кредитним рејтингом ААА, а такође имамо и кооперативне погоне за пружање других услуга као што су позлаћивање и премазивање.
П2: Како могу добити бесплатну понуду?
A2: Молимо вас да нам пошаљете своје цртеже путем Alibaba-е или е-поште. Формат датотеке је PDF / DWG / STP / STEP / IGS итд. УКОЛИКО нема цртежа, можемо их направити према вашим узорцима!
П3: Како контролисати квалитет?
A3: Прво, све сировине прегледа одељење за контролу квалитета пре него што се стављају у складиште. Друго, током процеса ливења, врше се 3 спектралне анализе на предњој, средњој и задњој страни, респективно. Треће, након што се делови очисте, врши се први визуелни преглед како би се проверило да ли производ има недостатке у ливењу пре него што се пошаље у следећи процес. Четврто, спроводи се свеобухватни преглед контроле квалитета сваког дела пре испоруке, укључујући хемијски састав, механичка својства и друге специфичне тестове. Трансакције се могу обавити путем трговинске гаранције компаније Alibaba.
П4: Можемо ли да одштампамо наш лого или назив компаније на вашим производима или паковању?
А4: Наравно. Ваш лого може бити одштампан на вашим производима врућим штампањем, штампом, утискивањем, УВ премазом, сито штампом или налепницом.
|
Трошкови испоруке:
Процењена цена превоза по јединици. |
За преговарање |
|---|
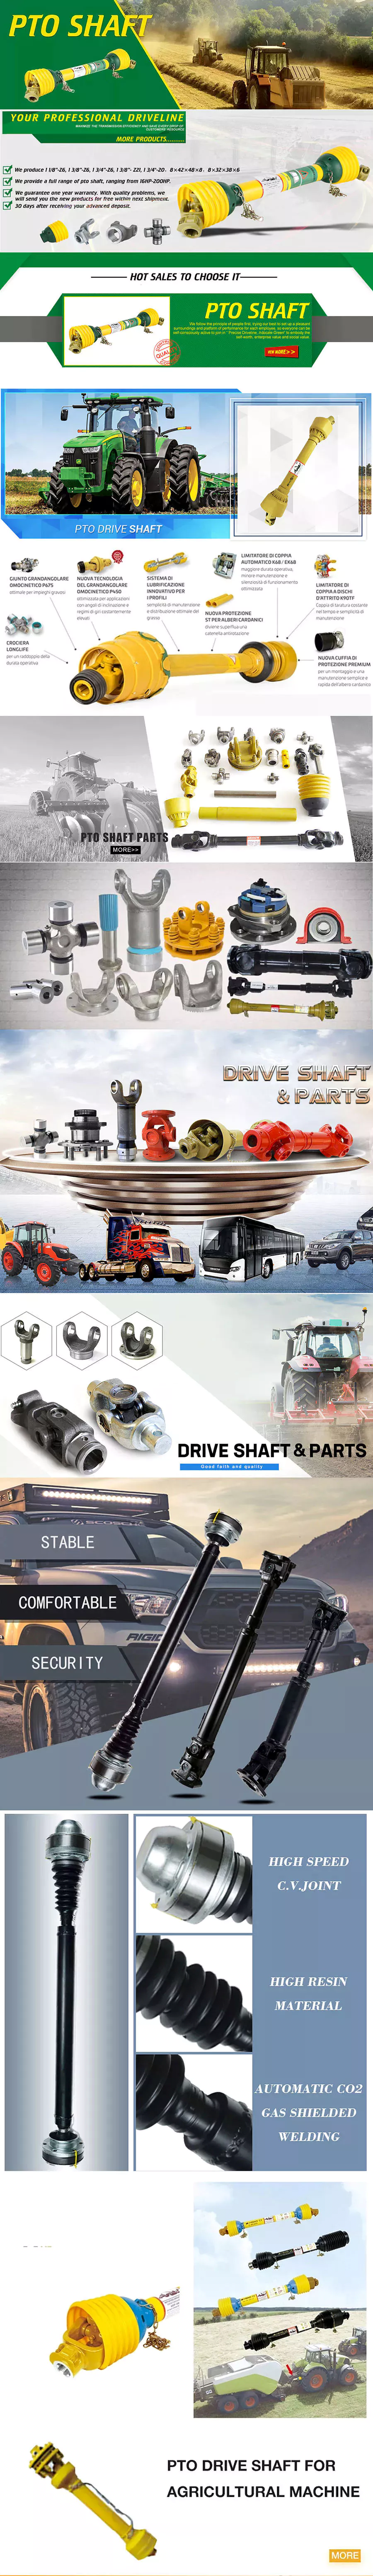
| Примена: | Мотор, Електрични аутомобили, Мотоцикли, Машине, Морнари, Играчке, Пољопривредне машине, Аутомобил |
|---|---|
| Тврдоћа: | Очвршћена површина зуба |
| Положај брзине: | Спољни зупчаник |
| Узорци: |
US$ 5/комад
1 комад (минимална поруџбина) | Узорак поруџбине |
|---|
| Прилагођавање: |
Доступно
| Прилагођени захтев |
|---|
Аналитички приступи процени контактних притисака у клинастим спојницама
Клинаста спојница је врста механичке везе између два ротирајућа вратила. Састоји се од два дела – спојнице и спојнице. Оба дела имају зубе који се захватају и преносе оптерећења. Међутим, клинасте спојнице су обично предимензионисане, што их чини подложним замору и статичком понашању. Феномени хабања такође могу проузроковати квар спојнице. Из тог разлога, правилан дизајн клинасте спојнице је неопходан за постизање оптималних перформанси.
Моделирање сплајн спрезања
Спојнице са клином постају све популарније у ваздухопловној индустрији, али раде у благо неусклађеном стању, што узрокује и вибрације и оштећења контактних површина. Да би се решио овај проблем, овај чланак нуди аналитичке приступе за процену контактних притисака у спојници са клином. Конкретно, овај чланак упоређује аналитичке приступе са чисто нумеричким приступима како би се демонстрирале предности аналитичког приступа.
Да бисте моделирали сплајн спрегу, прво креирате базу знања за сплајн спрегу. База знања садржи велики број могућих вредности спецификација, које су међусобно повезане. Ако измените једну спецификацију, то може довести до упозорења због кршења друге. Да би дизајн био валидан, морате креирати модел сплајн спреге који испуњава наведене вредности спецификације.
Након што сте моделирали геометрију, морате унети контактне притиске два сплајн споја. Затим, потребно је да одредите положај круга корака сплајна. На слици 2, центар мушког споја је суперпониран са центром женског сплајна. Затим, потребно је да се уверите да је растојање поравнања мреже два сплајна исто.
Када имате податке потребне за креирање модела сплајн спрезања, можете почети са уносом спецификација за дизајн интерфејса. Када имате ове податке, потребно је да изаберете да ли ћете оптимизовати унутрашњи или спољашњи сплајн. Такође ћете морати да наведете коефицијент трења зубаца, који се користи за одређивање напона у моделу сплајн спрезања 20. Такође би требало да унесете пилотски зазор, који је зазор између врха 186 зубаца 32 на једном сплајну и елемента на спојном сплајну.
Након што унесете жељене спецификације за спољашњи сплајн, можете унети параметре за унутрашњи сплајн. На пример, можете унети ограничење спољашњег пречника 154 главног сплајна 54 и споредног сплајна 56 унутрашњег сплајна. Вредности ових параметара су приказане у оквирима са ознакама у боји на екрану 80 за уносе сплајна и конфигурацију. Након уноса параметара, биће вам представљен геометријски приказ модела сплајн спрезања 20.
Креирање модела сплајн спрезања 20
Модел сплајн спрезања 20 креира софтверски програм 10 за модел производа. Софтвер валидира модел сплајн спрезања у односу на базу знања о ограничењима и односима спецификација зависних од конфигурације. Овај извештај се затим уноси у ANSYS програм за анализу напона. Он наводи геометријске конфигурације модела сплајн спрезања 20 и вредности спецификација за сваку карактеристику. Модел сплајн спрезања 20 се аутоматски поново креира сваки пут када се модификују спецификације конфигурације или перформанси модела сплајн спрезања 20.
Модел клинастог спајања 20 може се конфигурисати помоћу софтверског програма за модел производа 10. Корисник одређује аксијалну дужину клинастог стека, која може бити нула или фиксна дужина. Корисник такође уноси радијалну површину за спајање 148, ако постоји, и бира вредност спецификације пилотског зазора од 14,5 степени или 30 степени.
Корисник затим може да користи миш 110 да би изменио модел сплајн спрезања 20. База знања о сплајн спрезању садржи велики број могућих вредности спецификација и правило пројектовања сплајн спрезања. Ако корисник покуша да промени модел сплајн спрезања, модел ће приказати упозорење о кршењу друге спецификације. У неким случајевима, модификација може поништити дизајн.
У моделу клинастог споја 20, корисник уноси додатне спецификације захтева за перформансе. Корисник бира места где се преноси максимални обртни момент за унутрашње и спољашње жлебове 38 и 40. Место максималног преноса обртног момента одређено је конфигурацијом причвршћивања хардвера на вратила. Када се ово изабере, корисник може да кликне на „Даље“ да би сачувао модел. Приказује се преглед модела клинастог споја 20.
Модел 20 је приказ сплајн спрезања. Спецификације сплајна се уносе редоследом и распоредом како је наведено на графичком корисничком интерфејсу модела сплајн спрезања 20. Након што се унесу спецификације сплајн спрезања, софтверски програм модела производа 10 ће их укључити у модел сплајн спрезања 20. Ово је последњи корак у креирању модела сплајн спрезања.
Анализа модела сплајн спрезања 20
Анализа модела сплајн спрезања састоји се од уноса његових спецификација конфигурације и перформанси. Ове спецификације могу бити генерисане из другог рачунарског програма. Софтверски програм за модел производа 10 затим користи своју интерну базу знања о односима и ограничењима спецификација зависних од конфигурације да би креирао валидан тродимензионални параметарски модел 20. Овај модел садржи информације које описују број и типове сплајн зубаца 32, штипаљки 34 и рамена 36.
Када анализирате сплајн спрезање, софтверски програм 10 ће укључити подразумеване вредности за различите спецификације. Модел сплајн спрезања 20 састоји се од унутрашњег сплајна 38 и спољашњег сплајна 40. Сваки од сплајнова укључује свој скуп параметара, као што су дубина, ширина, дужина и полупречник. Спољашњи сплајн 40 ће такође садржати свој скуп параметара, као што је његова оријентација.
Након одабира ових параметара, софтверски програм ће извршити разне анализе на моделу клинастог споја 20. Софтверски програм 10 израчунава номинална и максимална напрезања зупчастог лежаја и век трајања клинастог споја. Такође ће одредити разлику у торзионом намотају између унутрашњег и спољашњег клина. Излазна датотека анализе биће датотека извештаја која садржи податке о конфигурацији модела и спецификацијама. Излазну датотеку могу користити и други рачунарски програми за даљу анализу.
Када се ови параметри подесе, корисник уноси критеријуме пројектовања за модел спојнице са клином 20. У овом кораку, корисник одређује локације максималног преноса обртног момента и за спољашњи и за унутрашњи клином 38. Локација максималног преноса обртног момента зависи од конфигурације хардвера причвршћеног за вратила. Корисник може да унесе до четири различите спецификације захтева за перформансе за сваки клином.
Резултати анализе показују да постоје две фазе сплајн спрезања. Прва фаза показује велико повећање напона и вибрација. Друга фаза показује пад и нивоа напона и вибрација. Трећа фаза показује константну силу спајања између 300N и 320N. Ово понашање се наставља током дужег временског периода, све док се последња фаза не споји са површином.
Неусклађеност спојнице са клином
Студија је имала за циљ да истражи положај резултујуће контактне силе у клинастом споју који захвата зубе под сталним обртним моментом и ротационим неусклађењем. Студија је користила нумеричке методе засноване на моделима методе коначних елемената (МКЕ). Дала је нумеричке резултате за номиналне услове и паралелно померање неусклађености. Студија је разматрала два нивоа неусклађености – 0,02 мм и 0,08 мм – са различитим нивоима оптерећења.
Резултати су показали да неусклађеност између клинова и ротора узрокује промену у сили спајања система спреге ротор-клинови. Њена динамика је одређена силом спајања клинова. Сила спајања неусклађене клинове спреге повезана је са параметрима система спреге ротор-клинови, преносним моментом и динамичким померањем вибрација.
Упркос недостатку прецизних мерења, неусклађеност шлицова је чест проблем. Овај проблем је погоршан чињеницом да шлицови обично имају зазор. Овај зазор је резултат неусклађености шлицова. Аутори су анализирали неколико шлицова, различитих пречника корака и односа дужине и пречника.
Клинска спојница је дводимензионални механички систем који има позитиван зазор. Клинска спојница се састоји од главчине и вратила и има зазоре између врха и корена који су већи од зазора. Зазор облика је довољан да се спречи контакт угла између врха и корена. Обртни момент на клинове се преноси трењем.
Када је спојница са клином погрешно поравната, генерише се потисак изазван обртним моментом. У таквој ситуацији, сила може премашити обртни момент, што доводи до тога да компонента изгуби поравнање. Двосмерни пренос обртног момента и потиска је аналитички моделиран у овој студији. Аналитички приступ пружа решења која се могу интегрисати у процес пројектовања. Дакле, следећи пут када се суочите са проблемом погрешно поравнате спојнице са клином, обавезно користите аналитички приступ!
У овој студији, анализирана је спојница са клином под номиналним условима без паралелног померања. Добијене вредности крутости представљају процентуалну разлику између номиналног пречника корака и пречника примене оптерећења. Штавише, максимална процентуална разлика у измереном пречнику корака је 1,60% под обртним моментом од 5000 N*m. Други параметар, угао корака, узима се у обзир у прорачуну.
уредник CX 2023-06-09
Претворите водич у захтев за понуду (RFQ)
Пошаљите контролисани цртеж, спојни интерфејс, стање материјала и информације о радном времену на технички преглед.
Захтевајте понуду
























