Einsatzgehärtete vs. induktionsgehärtete Keilwellen Aufkohlen und Induktionshärten erzeugen beide gehärtete Arbeitsflächen, jedoch über unterschiedliche thermische Prozesse und mit unterschiedlichen Auswirkungen auf die Werkstoffwahl, die Definition der Einsatzhärtungszone, den Verzug und die Endbearbeitung. Die Zeichnung sollte den geforderten Endzustand genau beschreiben und die Verfahren nicht als austauschbare Bezeichnungen behandeln.
Für einsatzgehärtete vs. induktionsgehärtete KeilwelleDie zuverlässigste Spezifikation ist diejenige, die von Konstrukteur, Käufer, Hersteller und Prüfer gleichermaßen interpretiert werden kann. Die folgende Diskussion konzentriert sich auf messbare Zeichnungseingaben, Montagebedingungen und praktische Prüfungen anstatt auf universelle Drehmoment-, Passungs- oder Lebensdauerangaben, die ohne vollständige Geometrie- und Belastungsdaten nicht ermittelt werden können.
Oberflächenhärtungsmechanismen
Oberflächenhärtungsmechanismen Die Entscheidung sollte im Kontext von einsatzgehärteten versus induktionsgehärteten Keilwellen geprüft werden. Identifizieren Sie das Gegenstück, die Funktion und das Zeichnungsmerkmal, das von dieser Entscheidung abhängt. Die Anforderung sollte messbar sein und mit Passung, Drehmomentübertragung, Ausrichtung, Verschleiß oder anderen definierten Montageanforderungen in Zusammenhang stehen.
Berücksichtigen Sie bei der Entscheidung den Materialzustand, die Fertigungsreihenfolge und die Zugänglichkeit für die Inspektion. Handelt es sich um ein Ersatzteil, vergleichen Sie die Geometrie des unbeschädigten Bauteils mit der des Gegenstücks, anstatt Beschädigungen zu kopieren. Bei Neukonstruktionen sollten Sie die Prozesswahl flexibel halten, es sei denn, ein bestimmter Prozess ist konstruktionsbedingt erforderlich. Stellen Sie in diesem Zusammenhang einen Bezug zwischen der Entscheidung zum Gegenstück und der für die Angebotsanfrage verwendeten Zeichnungsrevision her. Bei einsatzgehärteten und induktionsgehärteten Keilwellen wenden Sie diese Prüfung auf die spezifische Schnittstelle zwischen einsatzgehärteter und induktionsgehärteter Keilwelle in der aktuellen Zeichnung an.
Einsatzhärtungstiefe versus lokalisierte Härtungszone
Einsatzhärtungstiefe versus lokalisierte Härtungszone Die Entscheidung sollte im Kontext von einsatzgehärteten versus induktionsgehärteten Keilwellen geprüft werden. Identifizieren Sie das Gegenstück, die Funktion und das Zeichnungsmerkmal, das von dieser Entscheidung abhängt. Die Anforderung sollte messbar sein und mit Passung, Drehmomentübertragung, Ausrichtung, Verschleiß oder anderen definierten Montageanforderungen in Zusammenhang stehen.
Berücksichtigen Sie bei der Entscheidung den Materialzustand, die Fertigungsreihenfolge und die Zugänglichkeit für die Inspektion. Handelt es sich um ein Ersatzteil, vergleichen Sie die Geometrie des unbeschädigten Teils mit der des Gegenstücks, anstatt Beschädigungen zu kopieren. Bei Neukonstruktionen sollten Sie die Prozesswahl flexibel halten, es sei denn, ein bestimmter Prozess ist konstruktionsbedingt zwingend erforderlich. In dieser Überprüfung ist dasjenige Akzeptanzkriterium relevant, das sich auf eine funktionale Zeichnungseigenschaft zurückführen lässt. Bei einer Angebotsanfrage für eine einsatzgehärtete bzw. induktionsgehärtete Keilwelle muss dieser Punkt mit dem Gegenstück, dem Bezugssystem und dem Abnahmeverfahren für das Fertigteil verknüpft sein.
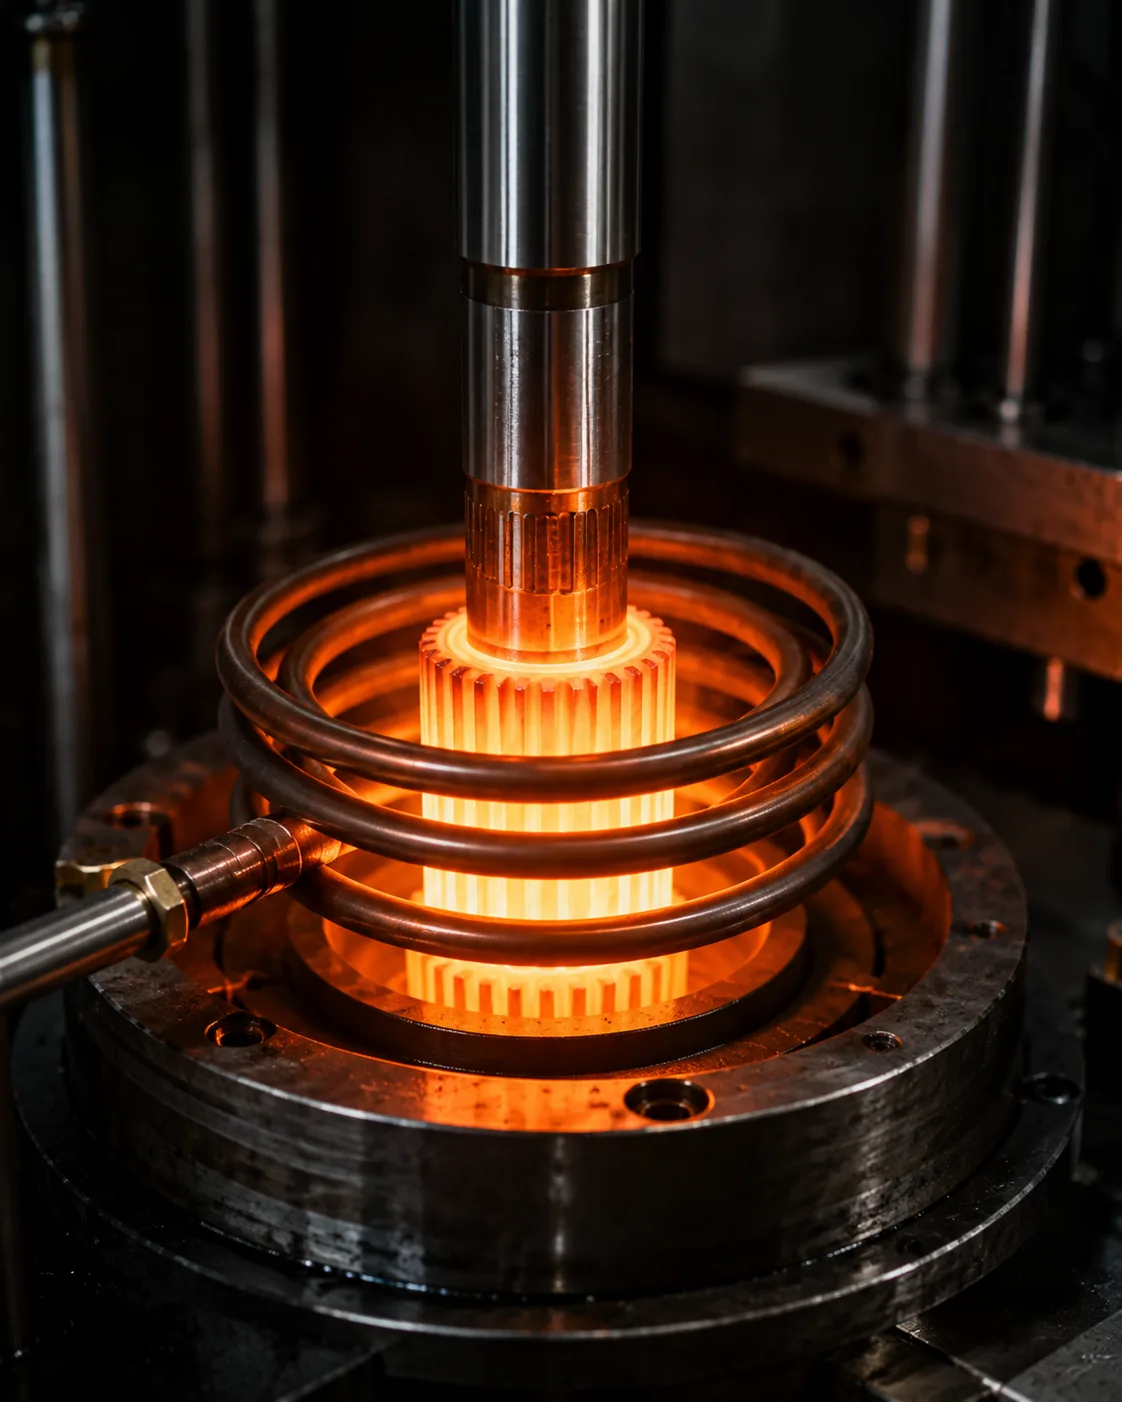
Materialverträglichkeit
Materialverträglichkeit Die Auswahl sollte anhand von Belastung, Querschnittsgröße, Härtungsverhalten, Stoßbeanspruchung, Verschleißanforderungen und dem geplanten Fertigungsweg erfolgen. Werkstoffgüte und Wärmebehandlung bilden eine gemeinsame Entscheidung; ein höher legierter Stahl ist nicht automatisch die bessere Wahl, wenn die Beanspruchung und Geometrie dies nicht erfordern.
Die Zeichnung sollte die erforderliche Werkstoffbezeichnung und den Endzustand angeben. Ist ein Werkstoffaustausch zulässig, sind die entsprechenden Eigenschaften oder das Genehmigungsverfahren zu definieren. Bei Wellen mit mehreren Durchmessern oder integrierten Zahnrädern ist zudem zu berücksichtigen, wie sich die Wärmebehandlung auf die Geradheit und die spätere Oberflächenbearbeitung auswirkt. Bei Serienfertigung sind Bezugspunkte und Messgrundlagen beizubehalten, sofern sich die Montageanforderungen nicht ändern.
Verzerrung und Maskierung
Verzerrung und Maskierung Die Entscheidung sollte im Kontext von einsatzgehärteten versus induktionsgehärteten Keilwellen geprüft werden. Identifizieren Sie das Gegenstück, die Funktion und das Zeichnungsmerkmal, das von dieser Entscheidung abhängt. Die Anforderung sollte messbar sein und mit Passung, Drehmomentübertragung, Ausrichtung, Verschleiß oder anderen definierten Montageanforderungen in Zusammenhang stehen.
Berücksichtigen Sie bei der Entscheidung den Materialzustand, die Fertigungsreihenfolge und die Zugänglichkeit für die Inspektion. Vergleichen Sie bei Ersatzteilen die Geometrie des unbeschädigten Bauteils mit der des Gegenstücks, anstatt Beschädigungen zu kopieren. Halten Sie bei Neukonstruktionen die Prozesswahl flexibel, es sei denn, ein bestimmter Prozess ist konstruktionsbedingt zwingend erforderlich. Ändern sich die Beanspruchung oder das Gegenstück, überprüfen Sie diesen Punkt erneut, anstatt die vorherige Annahme beizubehalten. Bei der Prüfung von einsatzgehärteten gegenüber induktionsgehärteten Keilwellen überprüfen Sie diesen Punkt immer dann, wenn sich das Gegenstück, der Materialzustand oder die Betriebsbeanspruchung ändert.
Nachbearbeitung
Nachbearbeitung Die Entscheidung sollte im Kontext von einsatzgehärteten versus induktionsgehärteten Keilwellen geprüft werden. Identifizieren Sie das Gegenstück, die Funktion und das Zeichnungsmerkmal, das von dieser Entscheidung abhängt. Die Anforderung sollte messbar sein und mit Passung, Drehmomentübertragung, Ausrichtung, Verschleiß oder anderen definierten Montageanforderungen in Zusammenhang stehen.
Berücksichtigen Sie bei der Entscheidung den Materialzustand, die Fertigungsreihenfolge und die Zugänglichkeit für die Inspektion. Handelt es sich um ein Ersatzteil, vergleichen Sie die Geometrie des unbeschädigten Bauteils mit der des Gegenstücks, anstatt Beschädigungen zu kopieren. Bei Neukonstruktionen sollten Sie die Prozesswahl flexibel halten, es sei denn, ein bestimmter Prozess ist konstruktionsbedingt erforderlich. Stellen Sie in diesem Zusammenhang einen Bezug zwischen der Entscheidung zum Gegenstück und der für die Angebotsanfrage verwendeten Zeichnungsrevision her. Bei einsatzgehärteten und induktionsgehärteten Keilwellen wenden Sie diese Prüfung auf die spezifische Schnittstelle zwischen einsatzgehärteter und induktionsgehärteter Keilwelle in der aktuellen Zeichnung an.
Härteprüfung
Härteprüfung Die Härte beeinflusst Verschleißfestigkeit, Ermüdungsverhalten, Verformung und die Reihenfolge der Endbearbeitung. Aufkohlen, Induktionshärten und Anlassen erzeugen unterschiedliche Materialzustände und sollten daher nicht als austauschbare Verfahren zur Erreichung eines bestimmten Härtewerts betrachtet werden.
Geben Sie die Härte mit Position und, falls erforderlich, die Einsatzhärtungstiefe oder den Kernzustand an. Wenn die Wärmebehandlung die Geradheit oder die Merkmalsbeziehungen verändern kann, planen Sie die Wiederherstellung des Bezugspunktes und die Endprüfung nach dem Wärmebehandlungsprozess. Kritische Zapfen oder Zahnflächen benötigen möglicherweise Fertigmaterial, wenn enge Toleranzen wiederhergestellt werden müssen. In dieser Überprüfung ist dasjenige Akzeptanzkriterium relevant, das sich auf eine funktionale Zeichnungseigenschaft zurückführen lässt. Bei einer Angebotsanfrage für einsatzgehärtete vs. induktionsgehärtete Keilwellen muss dieser Punkt mit dem Gegenstück, dem Bezugssystem und dem Abnahmeverfahren für das Fertigteil verknüpft sein.
Eine praktische Wiederholungssequenz
Eine praktische Prüfsequenz beginnt mit dem Gegenstück und dem Drehmomentpfad. Anschließend werden Zahnsystem, Eingriff und die Wellenmerkmale, die die Verbindung bestimmen, überprüft. Danach werden Werkstoff und Wärmebehandlung, Oberflächenbeschaffenheit und alle Anforderungen an Rundlauf und Position definiert. Bei Folgeaufträgen bleiben Bezugspunkt und Messgrundlage gleich, sofern sich die Montageanforderungen nicht ändern. Bei einsatzgehärteten bzw. induktionsgehärteten Keilwellen ist die sich daraus ergebende Anforderung in der Zeichnung oder der Bestellspezifikation zu dokumentieren, um bei Folgeaufträgen Konsistenz zu gewährleisten.
Schließen Sie die Vereinbarung über Prüfverfahren, Menge und Erstmusterdokumentation ab. Dadurch wird verhindert, dass Entscheidungen über Prozesse oder Toleranzen getroffen werden, bevor die funktionale Schnittstelle verstanden ist, und Angebote lassen sich leichter vergleichen, da jedem Lieferanten dieselben Konstruktionsdaten vorliegen. Ändert sich die Belastung oder das Gegenstück, sollte dieser Punkt erneut geprüft werden, anstatt die vorherige Annahme beizubehalten. Bei einsatzgehärteten im Vergleich zu induktionsgehärteten Keilwellen ist die sich daraus ergebende Anforderung in der Zeichnung oder der Bestellspezifikation zu dokumentieren, um bei Folgebestellungen Konsistenz zu gewährleisten.
Verschleiß- und Ermüdungsaspekte
Verschleiß- und Ermüdungsaspekte Dies sollte als Symptom einer fehlerhaften Passung untersucht werden. Dokumentieren Sie vor der Reinigung oder Entsorgung der Teile, wo der Schaden auftritt, ob er symmetrisch ist, den Zustand des gegenüberliegenden Bauteils, die Schmierhistorie sowie etwaige Spiel- oder Ausrichtungsprobleme.
Die Korrekturmaßnahme hängt vom Mechanismus ab. Eine härtere Ersatzwelle behebt weder eine exzentrische Nabe noch unzureichenden Eingriff oder verunreinigtes Schmiermittel. Vergleichen Sie beide Bauteile, prüfen Sie die Stützlager und Bezugspunkte und stellen Sie die Passung sicher, bevor Sie Material oder Toleranz ändern. Beziehen Sie diese Entscheidung auf das Gegenstück und die für die Angebotsanfrage verwendete Zeichnungsrevision. Dokumentieren Sie bei einsatzgehärteten bzw. induktionsgehärteten Keilwellen die sich daraus ergebenden Anforderungen in der Zeichnung oder der Bestellspezifikation, um bei Folgebestellungen Konsistenz zu gewährleisten.
Zeichnungsnotizen, die die Prozesse unterscheiden
Zeichnungsnotizen, die die Prozesse unterscheiden Die Entscheidung sollte im Kontext von einsatzgehärteten versus induktionsgehärteten Keilwellen geprüft werden. Identifizieren Sie das Gegenstück, die Funktion und das Zeichnungsmerkmal, das von dieser Entscheidung abhängt. Die Anforderung sollte messbar sein und mit Passung, Drehmomentübertragung, Ausrichtung, Verschleiß oder anderen definierten Montageanforderungen in Zusammenhang stehen.
Berücksichtigen Sie bei der Entscheidung den Materialzustand, die Fertigungsreihenfolge und die Zugänglichkeit für die Inspektion. Handelt es sich um ein Ersatzteil, vergleichen Sie die Geometrie des unbeschädigten Teils mit der des Gegenstücks, anstatt den Schaden zu kopieren. Bei Neukonstruktionen sollten Sie die Prozesswahl flexibel halten, es sei denn, ein bestimmter Prozess ist konstruktionsbedingt zwingend erforderlich. In dieser Prüfung ist dasjenige Akzeptanzkriterium relevant, das sich auf ein funktionales Zeichnungsmerkmal zurückführen lässt. Wenden Sie diese Prüfung bei einsatzgehärteten und induktionsgehärteten Keilwellen auf die in der aktuellen Zeichnung dargestellte Schnittstelle zwischen einsatzgehärteter und induktionsgehärteter Keilwelle an.
Häufige Fehler, die es zu vermeiden gilt
Häufige Fehler bei einsatzgehärteten und induktionsgehärteten Keilwellen entstehen dadurch, dass ein einzelner Nennwert als alleinige Definition der gesamten Schnittstelle betrachtet wird. Fehlende Eingriffswinkel, unklare Bezugspunkte, kopierte Verschleißmaße, nicht spezifizierte Härtemessstellen und unpassende Prüfmethoden können dazu führen, dass Bauteile zwar auf dem Papier korrekt erscheinen, sich aber in der Montage nicht zuverlässig bewähren.
Eine bessere Überprüfung beginnt mit dem zusammenpassenden Bauteilpaar, identifiziert den Lastpfad und die Positionierungsmerkmale und verknüpft dann Geometrie, Materialzustand und Prüfung mit diesen Funktionen. Offene Fragen in der Zeichnung sind vor der Fertigung zu klären und die vereinbarte Interpretation in der Revision für Nachfolgeaufträge beizubehalten. Bei Folgearbeiten sind Bezugspunkte und Messgrundlagen beizubehalten, sofern sich die Montageanforderungen nicht ändern. Bei einsatzgehärteten und induktionsgehärteten Keilwellen ist diese Prüfung auf die spezifische Schnittstelle zwischen einsatzgehärteter und induktionsgehärteter Keilwelle in der aktuellen Zeichnung anzuwenden.
Entscheidungszusammenfassung
| Entscheidungsbereich | Was zu bestätigen ist | Warum es wichtig ist |
|---|---|---|
| Paarungsgeometrie | Zahnsystem, Durchmesser, Eingriff und Passung | Kontrollierkompatibilität und Flankenkontakt |
| Standort | Bezugspunkte, Journale, Schultern und Auslauf | Steuert die Ausrichtung in der Baugruppe |
| Materialzustand | Güteklasse, Wärmebehandlung, Härte und Oberflächenbeschaffenheit | Definiert den fertigen mechanischen Zustand und den Verschleißzustand |
| Pflicht | Drehmoment, Geschwindigkeit, Stoß, Bewegung und Umgebung | Verknüpft die Teiledefinition mit den Betriebsbedingungen |
| Inspektion | Kontrollierte Merkmale und Messmethode | Gewährleistet einheitliche Akzeptanz zwischen Lieferant und Käufer |
Checkliste für Spezifikationen
- Gegenstück und äußere/innere Zahnausrichtung
- Modul oder Teilungssystem, Zähnezahl, Eingriffswinkel und Außen-/Kerndurchmesser
- Effektives Einrasten, Passung oder Toleranzgrundlage und gegebenenfalls axiale Bewegung
- Werkstoff, Wärmebehandlung, Härtebereich und funktionelle Oberflächenbeschaffenheit
- Bezugspunkte, Lager- oder Pilotdurchmesser, Rundlauf- und axiale Lageanforderungen
- Drehmoment, Drehzahl, Stoß- oder Wechsellast, Schmierung und Betriebsumgebung
- Mengen-, Erstmuster- und vereinbarte Prüfdokumentation
Verwenden Sie die Produktpalette an Keilwellen um die verfügbaren Konfigurationen und die Checkliste für Angebotsanfragen Um eine vollständige Untersuchung vorzubereiten, überprüfen Sie diesen Punkt erneut, wenn sich die Belastung oder das Gegenstück ändert, anstatt die vorherige Annahme beizubehalten. Bei einsatzgehärteten bzw. induktionsgehärteten Keilwellen wenden Sie diese Prüfung auf die spezifische Schnittstelle zwischen einsatzgehärteter und induktionsgehärteter Keilwelle an, die in der aktuellen Zeichnung dargestellt ist.
Technisches Arbeitsblatt für einsatzgehärtete vs. induktionsgehärtete Keilwellen
Verwenden Sie dieses Arbeitsblatt, um es umzudrehen Einsatzgehärtete vs. induktionsgehärtete Keilwellen in Entscheidungen, die in einer Zeichnung dargestellt, während der Angebotserstellung überprüft und bei der Erstbemusterung verifiziert werden können. Beginnen Sie mit Oberflächenhärtungsmechanismen Und Einsatzhärtungstiefe versus lokalisierte HärtungszoneDenn diese beiden Elemente definieren üblicherweise entweder die Geometrie der Passung oder die Materialbeschaffenheit, die der restliche Prozess erfüllen muss. Anschließend überprüfen Materialverträglichkeit, Verzerrung und Maskierung Und Nachbearbeitung gegenüber der tatsächlichen Baugruppe und nicht als unabhängige Katalogwerte zu behandeln.
Bei der Entscheidung für ein Material oder eine Wärmebehandlung sind Querschnittsgröße, Kontakt- oder Verschleißrisiken, Stoß- oder Wechsellasten sowie die Merkmale, die nach der Wärmebehandlung maßhaltig bleiben müssen, zu dokumentieren. Werkstoffgüte, Härtungsverfahren und Endbearbeitungsablauf müssen gemeinsam betrachtet werden. Eine Zielhärte ohne Messpunkt definiert die Anforderungen nicht vollständig, und eine harte Oberfläche allein definiert weder die Einsatzhärtungstiefe noch den Kernzustand oder die Geradheit. Bei der Prüfung von einsatzgehärteten versus induktionsgehärteten Keilwellen ist dieser Punkt immer dann erneut zu berücksichtigen, wenn sich das Gegenstück, der Werkstoffzustand oder die Betriebsbedingungen ändern.
Stellen Sie einen Zusammenhang zwischen Oberflächenhärtungsmechanismen, Einsatzhärtungstiefe und lokalisierter Härtezone in Bezug zur fertigen Zeichnung her. Zeigen Sie, wo Härte relevant ist, welche Zapfen oder Zahnflächen eine Endbearbeitung erfordern und welche Bezugspunkte nach der Wärmebehandlung verwendet werden. Falls Einsatzhärtungstiefe oder Kernhärte entscheidend sind, geben Sie diese explizit an. Wo Verformungen die Verformung und das Abdecken beeinflussen könnten, gestalten Sie den Fertigungsablauf flexibel genug, um bei Bedarf Richtarbeiten, Materialzugaben oder eine Hartbearbeitung zu ermöglichen.
Zeichenüberprüfungssequenz
Vor der Produktionsanforderung ist die Zeichnung in der gleichen Reihenfolge zu prüfen, in der die Baugruppe arbeitet: zusammenpassendes Zahnsystem, effektiver Eingriff, Bezugspunkte, angrenzende Zapfen oder Schultern, Werkstoff und Wärmebehandlung, funktionelle Oberflächen und Prüfverfahren. einsatzgehärtete vs. induktionsgehärtete KeilwelleDie Reihenfolge ist wichtig, weil spätere Entscheidungen wie die Prozessauswahl oder die Wahl des Messgeräts die Schnittstelle unterstützen und nicht neu definieren sollten.
| Arbeitsblattelement | Frage zur Beantwortung | RFQ-Ausgabe |
|---|---|---|
| Oberflächenhärtungsmechanismen | Welche Baugruppenfunktion wird von diesem Feature gesteuert? | Maß-, Toleranz- oder Passungsbezug |
| Einsatzhärtungstiefe versus lokalisierte Härtungszone | Welcher Endzustand muss erreicht werden? | Material- / Wärmebehandlungs- / Oberflächenbezeichnung |
| Materialverträglichkeit | Wie wird das Merkmal überprüft? | Prüfmethode oder Berichtsvermerk |
| Verzerrung und Maskierung | Wie verhält sich das gegnerische Mitglied? | Informationen zu Paarungsteilen und deren Verzahnung |
| Nachbearbeitung | Welches Datum legt den funktionalen Standort fest? | Bezugspunkt und Auslauf |
Übergabe des Beschaffungsprozesses vor dem ersten Artikel
Ein nützliches Einkaufspaket für Einsatzgehärtete vs. induktionsgehärtete Keilwellen Die 2D-Zeichnung enthält die kontrollierte Zeichnung, die Menge, das Material und den Wärmebehandlungszustand, Informationen zur Passfläche sowie die zu meldenden Abnahmekriterien. Wird ein 3D-Modell bereitgestellt, muss die 2D-Zeichnung weiterhin Toleranzen, Bezugspunkte, Hinweise zur Wärmebehandlung und Prüfanforderungen enthalten. Geben Sie die aktuelle Revision in der Angebotsanfrage an, damit Fertigung und Prüfung nicht mit unterschiedlichen Versionen arbeiten.
Wenn eine Charakteristik noch nicht festgelegt ist, sollte sie zur technischen Klärung markiert werden, anstatt einen passenden Wert einzutragen. Bei einsatzgehärteten bzw. induktionsgehärteten Keilwellen sind häufige offene Punkte Eingriff, Passung, Härtebereich, Rundlauf zum benachbarten Zapfen, Zugänglichkeit von Innenmerkmalen oder der Zustand eines verschlissenen Gegenteils. Die Klärung dieser Punkte vor der Erstmustererstellung reduziert vermeidbare Nacharbeiten und erleichtert die Kontrolle späterer Folgeaufträge.
Checkliste vor der Veröffentlichung
- Die Oberflächenhärtungsmechanismen sollten mit dem tatsächlichen Gegenstück abgeglichen werden.
- Prüfen Sie, ob die Einsatzhärtungstiefe im Vergleich zur lokalen Härtungszone im Endzustand vorliegt.
- Legen Sie fest, wie die Materialverträglichkeit geprüft wird.
- Prüfen Sie Verzerrungen und Maskierung unter den vorgesehenen Montagebedingungen.
- Setzen Sie die Nachbearbeitung in Bezug zur funktionalen Bezugsstruktur.
- Menge, Revisionsstand und etwaige Dokumentationsanforderungen für das Erstmuster angeben.
- Änderungen bei der Belastung, der Schmierung oder den passenden Verbindungsteilen für Nachbestellungen dokumentieren.
Häufig gestellte Fragen
Was sollte ich bezüglich der Oberflächenhärtungsmechanismen für einsatzgehärtete im Vergleich zu induktionsgehärteten Keilwellen überprüfen?
Setzen Sie die Oberflächenhärtungsmechanismen zunächst in Bezug zum Gegenstück und zur Montagefunktion. Tragen Sie die messbaren Anforderungen in die Zeichnung ein und berücksichtigen Sie das Gegenstück, wenn die Kompatibilität von beiden Teilen abhängt. Bei einsatzgehärteten und induktionsgehärteten Keilwellen verhindert dies, dass eine Nennangabe die Geometrie ersetzt, die tatsächlich Passung und Drehmomentübertragung bestimmt.
Was sollte ich hinsichtlich der Einsatzhärtungstiefe im Vergleich zur lokalen Härtezone bei einsatzgehärteten bzw. induktionsgehärteten Keilwellen überprüfen?
Bestätigen Sie die Einsatzhärtungstiefe im Vergleich zur lokalen Härtezone im Endzustand, einschließlich aller Material-, Wärmebehandlungs-, Oberflächen- oder Maßzustände, die sich nach der Bearbeitung ändern können. Falls die Anforderung von einem Ort oder Bezugspunkt abhängt, geben Sie dies explizit an, damit Produktion und Prüfung dieselbe Referenz verwenden.
Was sollte ich bezüglich der Materialverträglichkeit von einsatzgehärteten gegenüber induktionsgehärteten Keilwellen überprüfen?
Wählen Sie ein Prüfverfahren, das die in der Zeichnung angegebene Eigenschaft misst. Funktionsmessung, analytische Keilwellenmessung, KMG-Prüfungen, Rundlaufprüfung, Rauheitsmessung und Härteprüfung beantworten unterschiedliche Fragestellungen. Geben Sie an, welches Ergebnis für die Abnahme erforderlich ist, anstatt einen allgemeinen Prüfbericht anzufordern. Bei der Prüfung von einsatzgehärteten und induktionsgehärteten Keilwellen sollten Sie diesen Punkt immer dann erneut prüfen, wenn sich das Gegenstück, der Werkstoffzustand oder die Betriebsbedingungen ändern.
Was sollte ich bezüglich Verzug und Maskierung bei einsatzgehärteten im Vergleich zu induktionsgehärteten Keilwellen überprüfen?
Prüfen Sie Verformungen und Passgenauigkeit anhand des tatsächlichen Gegenstücks und der vorgesehenen Montagebedingungen. Effektiver Eingriff, Spiel, axiale Bewegung, Temperatur und Verschleiß einer Ersatznabe können das Verbindungsverhalten beeinflussen. Eine neue Welle sollte nicht allein aufgrund des Tastsinns angenommen oder abgelehnt werden, wenn messbare Passungsanforderungen vorliegen.
Was sollte ich bezüglich der Nachbearbeitung von einsatzgehärteten bzw. induktionsgehärteten Keilwellen klären?
Verknüpfen Sie die Nachbearbeitung mit den Merkmalen, die die Rotation in der Baugruppe bestimmen. Die Zeichnung sollte die Bezugspunkte sowie etwaige Rundlauf- oder Positionsabweichungen eindeutig darstellen. Falls Wärmebehandlung oder Endbearbeitung das Merkmal verschieben können, prüfen Sie die Lagebeziehung im Zustand, der dem fertigen Bauteil entspricht.
Von der technischen Entscheidung bis zur Produktionssteuerung
Sobald die Schnittstelle festgelegt ist, übersetzen Sie jede funktionale Entscheidung in eine Zeichnungseigenschaft, die gefertigt und geprüft werden kann. Vermeiden Sie es, wichtige Zusammenhänge nur in E-Mail-Notizen festzuhalten. Maße, Bezugspunkte, Wärmebehandlungsbedingungen und Abnahmekriterien sollten revisionssicher verwaltet werden, damit Fertigung und Prüfung mit derselben Definition arbeiten. Bei wiederkehrenden Arbeiten behalten Sie die gleichen Bezugspunkte und Messgrundlagen bei, sofern sich die Montageanforderungen nicht ändern. Bei einer Angebotsanfrage für einsatzgehärtete bzw. induktionsgehärtete Keilwellen muss dieser Punkt mit dem Gegenstück, dem Bezugssystem und dem Abnahmeverfahren für das Fertigteil verknüpft sein.
Bei Erstaufträgen sollten die Merkmale priorisiert werden, die die Montagekompatibilität belegen: Zahngeometrie, Passung, Bezug zu Zentrierzapfen oder -schultern, Wärmebehandlungszustand und etwaige kritische Rundlaufabweichungen. Die Messmethode und das Ergebnis sind zu dokumentieren. Bei Folgeaufträgen erleichtert die Verwendung derselben Bezugseinrichtung und Messmethode das Erkennen von Trendänderungen und reduziert Streitigkeiten aufgrund unterschiedlicher Prüfinterpretationen. Ändert sich die Belastung oder das Gegenstück, ist dieser Punkt erneut zu prüfen, anstatt die vorherige Annahme beizubehalten. Bei einer Angebotsanfrage für einsatzgehärtete vs. induktionsgehärtete Keilwellen ist dieser Punkt stets mit dem Gegenstück, dem Bezugssystem und dem Abnahmeverfahren für das Fertigteil zu verknüpfen.
Ändert sich die Betriebsbelastung, ist eine erneute technische Überprüfung erforderlich, anstatt von der Gültigkeit der alten Spezifikation auszugehen. Höheres Drehmoment, stärkere Stöße, häufigere Richtungswechsel, veränderte Schmierung oder ein neues Gegenstück können Kontakt und Verschleiß verändern, selbst wenn die Nennverzahnung gleich bleibt. Die Zeichnung sollte sich entsprechend den tatsächlichen Montageanforderungen weiterentwickeln. Beziehen Sie sich in diesem Zusammenhang auf das Gegenstück und die für die Angebotsanfrage verwendete Zeichnungsrevision. Bei der Prüfung von einsatzgehärteten gegenüber induktionsgehärteten Keilwellen ist dieser Punkt immer dann erneut zu berücksichtigen, wenn sich das Gegenstück, der Werkstoffzustand oder die Betriebsbelastung ändern.
Bereiten Sie die Angebotsanfrage vor.
- Aktuelle 2D-Zeichnung und Überarbeitung
- Partnerkomponente und Spline-Definition
- Material, Wärmebehandlung und funktionelle Oberflächen
- Drehmoment, Drehzahl, Belastung und Umwelt
- Mengen- und erforderliche Prüfdokumentation
Eine vollständige Anfrage umfasst Zeichnung, Passfläche, Werkstoffzustand, Beanspruchung, Menge und Prüfanforderungen. Werden diese Parameter frühzeitig definiert, können Lieferanten Werkzeugbau, Wärmebehandlung, Oberflächenbearbeitung und Messung auf die gleiche funktionale Anforderung ausrichten und so die Anzahl der Klärungszyklen vor der Erstmusterprüfung reduzieren. In dieser Prüfung ist dasjenige Akzeptanzkriterium relevant, das sich auf ein funktionales Zeichnungsmerkmal zurückführen lässt. Bei einsatzgehärteten und induktionsgehärteten Keilwellen ist diese Prüfung auf die in der aktuellen Zeichnung dargestellte spezifische Passfläche anzuwenden.
Wandeln Sie den Leitfaden in eine Angebotsanfrage um.
Senden Sie die kontrollierte Zeichnung, die Angaben zur Verbindungsschnittstelle, zum Materialzustand und zur Verwendungsart zur technischen Prüfung.
Angebot anfordern
























