18CrNiMo7-6何时适用于集成齿轮和花键轴 — 集成式齿轮花键轴将多个扭矩传递功能、轴承轴颈和基准点集成于同一部件上。18CrNiMo7-6 钢可与表面硬化处理相结合用于此类设计,但主要的工程挑战在于控制热处理前后各功能点之间的关系。
为了 18CrNiMo7-6齿轮花键轴最可靠的规范是设计人员、采购人员、制造商和检验人员都能以相同方式解读的规范。以下讨论侧重于可测量的图纸输入、装配条件和实际检查,而不是那些在没有完整几何形状和工作负荷数据的情况下无法确定的通用扭矩、配合或寿命声明。
将齿轮和花键集成在同一根轴上
将齿轮和花键集成在同一根轴上 应结合 18CrNiMo7-6 齿轮花键轴进行审查。确定此决策所控制的配合部件、运行功能和图纸特征。该要求应可测量,并与配合、扭矩传递、对准、磨损或其他已定义的装配需求相关联。
综合考虑材料状况、制造顺序和检验途径来做出决策。如果零件是替换件,则应比较未磨损零件的几何形状和配合零件,而不是复制损坏部分。对于新设计,除非设计本身要求采用特定工艺,否则应保持工艺选择的灵活性。对于此主题,请将该决策与配合零件以及询价单 (RFQ) 中使用的图纸版本关联起来。对于“何时使用 18CrNiMo7-6 合金制造集成齿轮和花键轴”这一问题,请将此检查应用于当前图纸中所示的特定 18CrNiMo7-6 齿轮花键轴接口。
18Crnimo7-6 表面硬化背景
18Crnimo7-6 表面硬化背景 材料的选择应考虑载荷、截面尺寸、硬化响应、冲击负荷、耐磨要求以及计划的制造方法。材料等级和热处理工艺是综合考虑的因素;如果载荷和几何形状没有特定要求,高合金钢并非必然是更好的选择。
图纸应标明所需的材料牌号和最终状态。如果允许材料替代,则应明确控制替代的材料属性或审批流程。对于具有多个直径或集成齿轮的轴,还应考虑热处理工艺对直线度和后续精加工的影响。在本评审中,有效的验收标准是能够追溯到功能性图纸特征的标准。在 18CrNiMo7-6 齿轮花键轴的询价单中,应将此标准与配合构件、基准方案和成品验收方法联系起来。
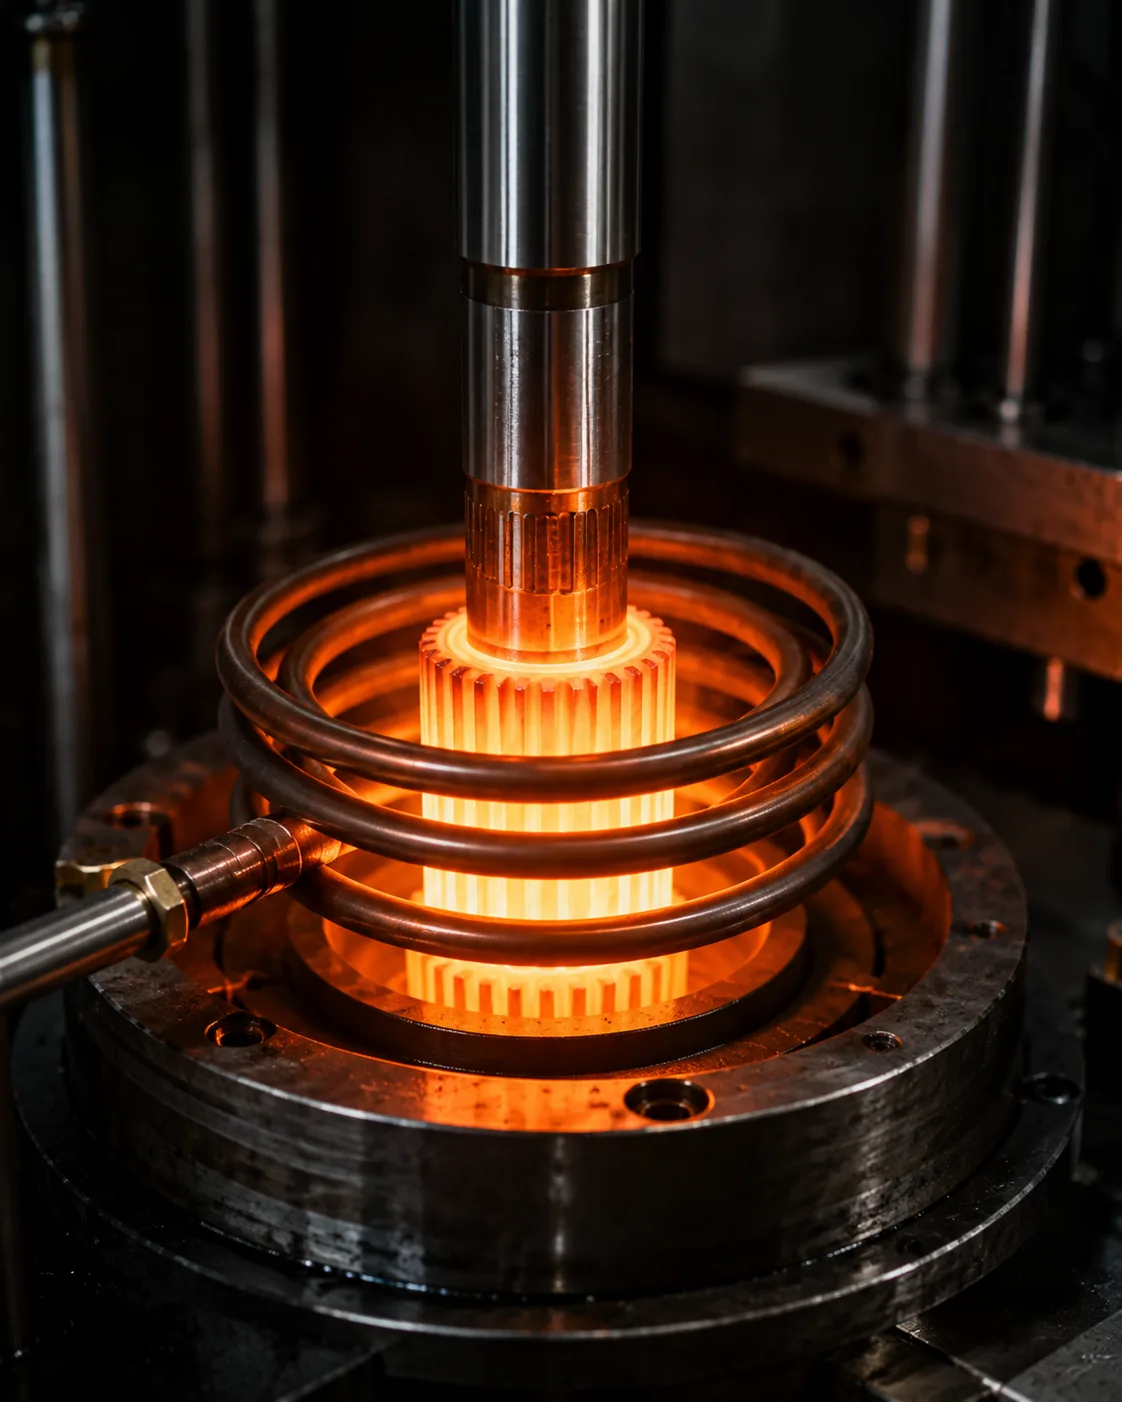
齿轮与花键之间的基准关系
齿轮与花键之间的基准关系 确定花键相对于支撑旋转的特征的位置关系。功能基准通常选自轴颈、导向直径、肩部或其他用于定位装配体中零件的表面。公差应在检验过程中体现这种关系。
避免将几何公差作为孤立的质量指标。应确定装配体可容忍的偏差范围,明确基准参考系,并指定受控特征。热处理和最终精加工会改变这种关系,因此测量应在代表成品零件的生产阶段进行。对于重复性工作,除非装配要求发生变化,否则应保持相同的基准和测量基础。在审查 18CrNiMo7-6 齿轮花键轴时,每当配合部件、材料状态或运行工况发生变化时,都应重新审视这一点。
轴承轴颈和跳动
轴承轴颈和跳动 确定花键相对于支撑旋转的特征的位置关系。功能基准通常选自轴颈、导向直径、肩部或其他用于定位装配体中零件的表面。公差应在检验过程中体现这种关系。
避免将几何公差作为孤立的质量指标。应确定装配体可容忍的偏差范围,明确基准参考系,并指定受控特征。热处理和最终精加工会改变这种关系,因此测量应在代表成品零件的生产阶段进行。当工件或配合构件发生变化时,应重新评估这一点,而不是沿用之前的假设。
长轴上的失真控制
长轴上的失真控制 应结合 18CrNiMo7-6 齿轮花键轴进行审查。确定此决策所控制的配合部件、运行功能和图纸特征。该要求应可测量,并与配合、扭矩传递、对准、磨损或其他已定义的装配需求相关联。
综合考虑材料状况、制造顺序和检验途径来做出决策。如果零件是替换件,则应比较未磨损零件的几何形状和配合零件,而不是复制损坏部分。对于新设计,除非设计本身要求采用特定工艺,否则应保持工艺选择的灵活性。对于此主题,请将该决策与配合零件以及询价单 (RFQ) 中使用的图纸版本关联起来。对于“何时使用 18CrNiMo7-6 合金制造集成齿轮和花键轴”这一问题,请将此检查应用于当前图纸中所示的特定 18CrNiMo7-6 齿轮花键轴接口。
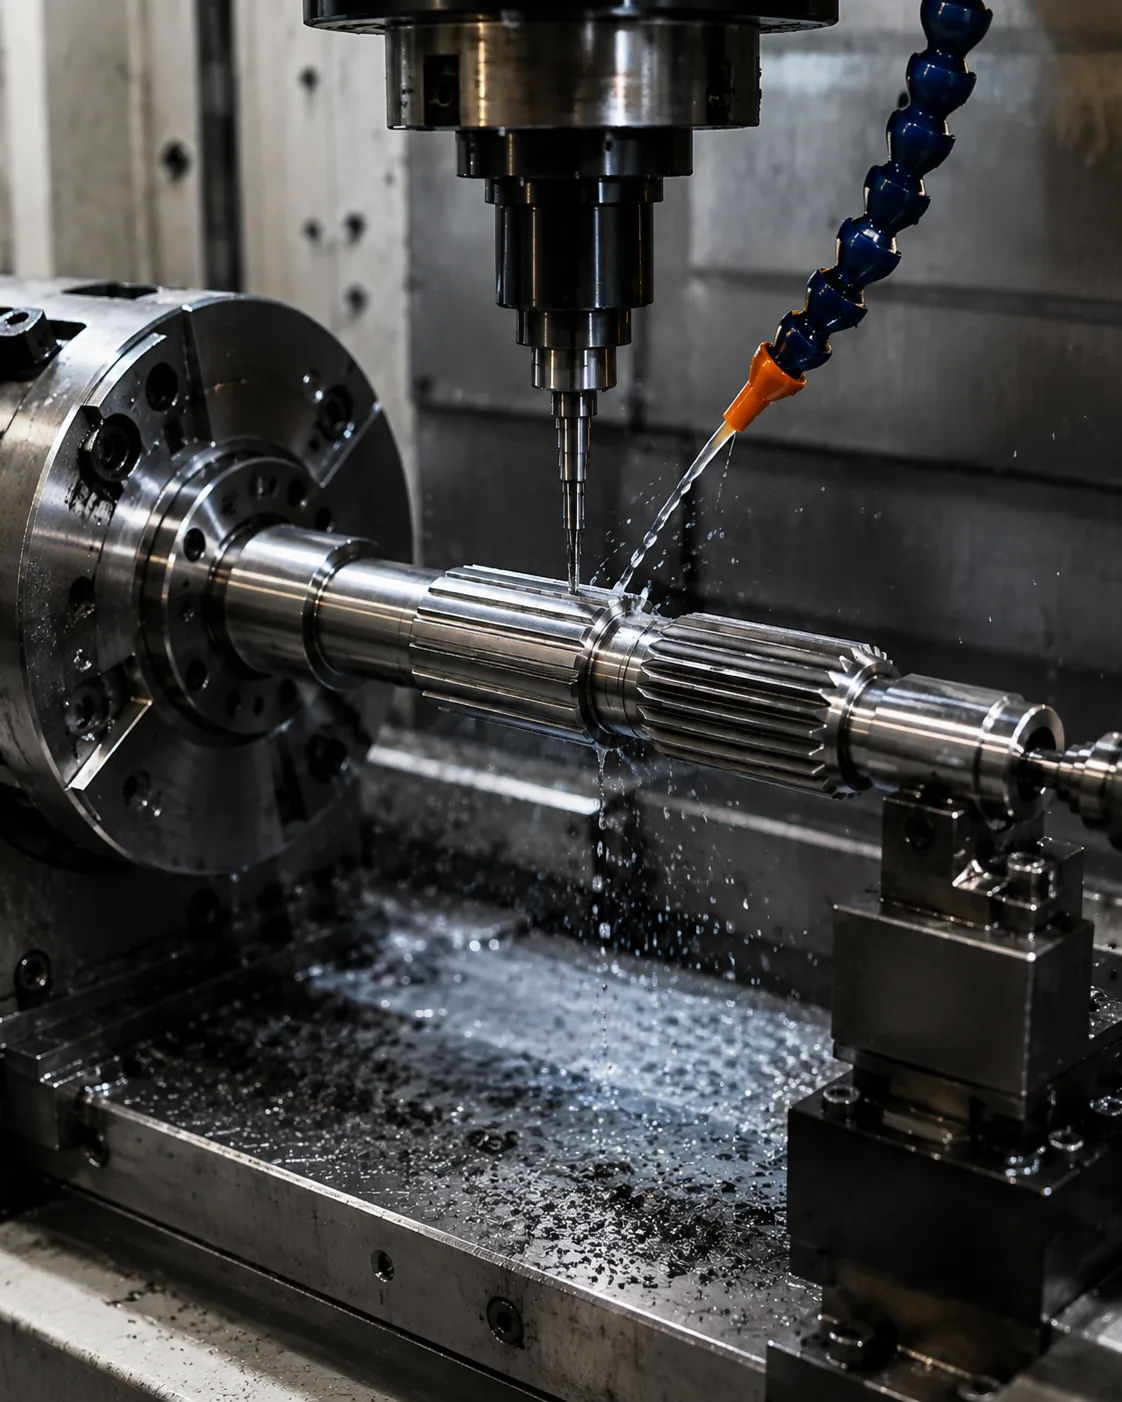
热处理后精加工
热处理后精加工 影响耐磨性、疲劳性能、变形以及精加工顺序。渗碳、感应淬火和淬火回火处理会产生不同的材料状态,因此不应将它们视为达到相同硬度值的可互换方法。
标明硬度及其位置,必要时还需标明渗层深度或芯部状态。如果热处理会改变直线度或特征关系,则应计划在热处理后进行基准恢复和最终检验。当需要恢复严格的公差时,关键轴颈或齿面可能需要精加工余量。在本评审中,有效的验收标准是能够追溯到功能图纸特征的标准。当 18CrNiMo7-6 适用于集成齿轮和花键轴时,应将由此产生的要求记录在图纸或采购规范中,以确保重复订单的一致性。
实用复习序列
实际的检查流程首先确定配合部件和扭矩路径,然后确认齿形、啮合方式以及用于定位连接的轴特征。接下来,确定材料和热处理工艺、功能性表面处理以及任何跳动或位置要求。对于重复性工作,除非装配要求发生变化,否则应保持相同的基准和测量方法。在检查 18CrNiMo7-6 齿轮花键轴时,如果配合部件、材料状态或运行工况发生变化,则应重新检查此步骤。
最后,确定检验方法、数量和首件检验文件。此顺序可避免在功能接口尚未明确之前就做出工艺或公差方面的决策,并且由于向每个供应商提供的都是相同的设计输入,因此更便于报价比较。当工作负荷或配合部件发生变化时,应重新审视这一点,而不是沿用之前的假设。在审查 18CrNiMo7-6 齿轮花键轴时,每当配合部件、材料状态或工作负荷发生变化时,都应重新审视这一点。
多项特征的检查
多项特征的检查 应采用直接或功能性测量拉深特征的方法。功能性量规、齿形分析测量、三坐标测量机检测、跨距测量以及销钉或球形测量回答的是不同的问题,默认情况下不能互换使用。
当公差要求严格或客户和供应商使用不同设备时,应在生产前商定检验方法。控制温度、清洁度和量具校准,以确保重复性。检验报告应注明图纸版本和基准设置,以便后续批次可以基于相同标准进行比较。对于此主题,请将该决定与配合部件以及询价单 (RFQ) 中使用的图纸版本联系起来。在审核 18CrNiMo7-6 齿轮花键轴时,如果配合部件、材料状态或运行工况发生变化,则应重新审视这一点。
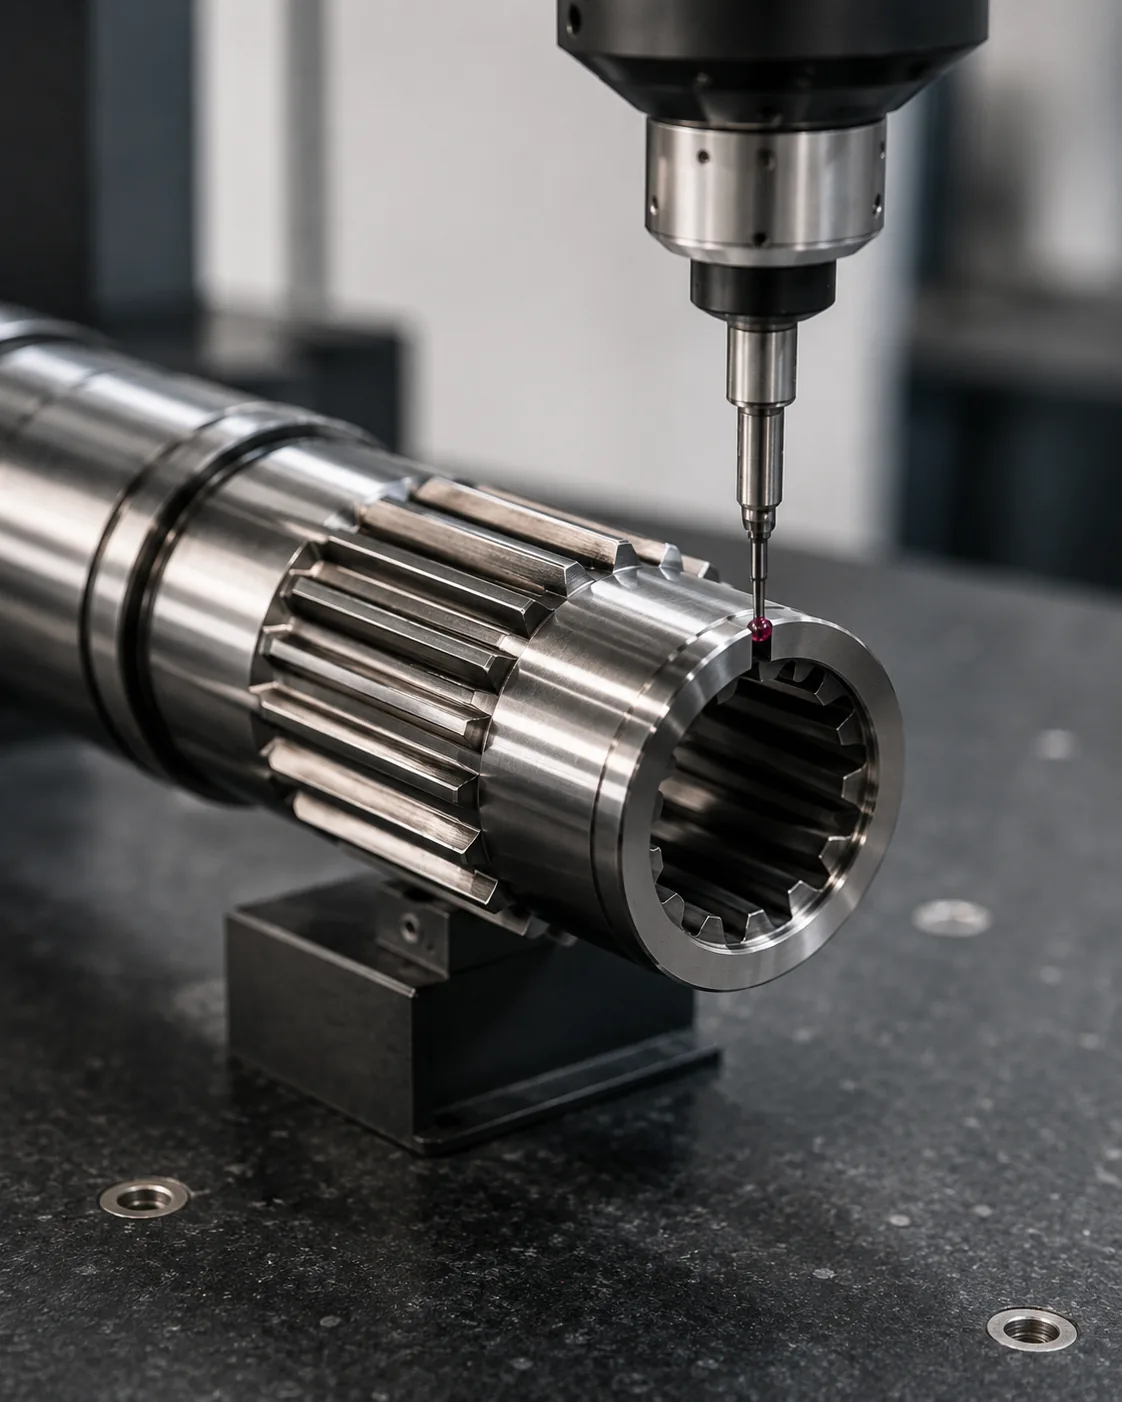
集成减少了零件数量,但也提高了精度要求
集成减少了零件数量,但也提高了精度要求 应结合 18CrNiMo7-6 齿轮花键轴进行审查。确定此决策所控制的配合部件、运行功能和图纸特征。该要求应可测量,并与配合、扭矩传递、对准、磨损或其他已定义的装配需求相关联。
综合考虑材料状况、制造顺序和检验途径来做出决策。如果零件是替换件,应比较未磨损零件的几何形状和配合零件,而不是复制损坏部分。对于新设计,除非设计本身要求采用特定工艺,否则应保持工艺选择的灵活性。在本评审中,有效的验收标准是能够追溯到功能图纸特征的标准。在 18CrNiMo7-6 齿轮花键轴的询价单中,应将此标准与配合零件、基准方案和成品验收方法联系起来。
避免的常见错误
18CrNiMo7-6齿轮花键轴的常见错误源于将单一标称值误认为能够定义整个接口。压力角缺失、基准不明确、磨损尺寸复制、硬度位置未指定以及检验方法不匹配等问题都会导致零件在图纸上看起来正确,但实际装配却不一致。
更完善的审核流程始于配合件,确定载荷路径和定位特征,然后将几何形状、材料状态和检验与这些功能联系起来。在生产前解决图纸上的未决问题,并在重复订单的修订中保留已达成一致的解释。对于重复工作,除非装配要求发生变化,否则应保持相同的基准和测量基础。当 18CrNiMo7-6 适用于集成齿轮和花键轴时,应将由此产生的要求记录在图纸或采购规范中,以确保在重复订单中保持一致。
决策概要
| 决策区 | 需要确认什么 | 为什么这很重要 |
|---|---|---|
| 配合几何 | 齿形系统、直径、啮合和配合 | 控制兼容性和侧面接触 |
| 地点 | 日期、期刊、肩部和跑动 | 控制装配过程中的对准情况 |
| 物质条件 | 等级、热处理、硬度和表面处理 | 定义最终的机械和磨损状态 |
| 责任 | 扭矩、速度、冲击、运动和环境 | 将部件定义与运行条件关联起来 |
| 检查 | 受控特性和测量方法 | 保持供应商和买家之间认可度的一致性 |
规格清单
- 配合部件和内外齿方向
- 模数或节距系统、齿数、压力角和大径/小径
- 有效啮合、合度或公差基础以及必要的轴向移动
- 材料、热处理、硬度位置和功能性表面处理
- 基准、轴承或导向直径、跳动和轴向位置要求
- 扭矩、速度、冲击或反向负载、润滑和运行环境
- 数量、首件要求和商定的检验文件
使用 花键轴产品系列 比较可用配置和 RFQ图纸核对清单 准备一份完整的询价单。当工作部件或配合部件发生变化时,应重新审视这一点,而不是沿用之前的假设。例如,当 18CrNiMo7-6 适用于集成齿轮和花键轴时,应将由此产生的要求记录在图纸或采购规范中,以确保重复订单的一致性。
18CrNiMo7-6齿轮花键轴工程设计表
使用此工作表进行翻转 18CrNiMo7-6何时适用于集成齿轮和花键轴 将这些决策转化为可以在图纸上体现、在报价过程中进行核查并在首件样品中得到验证的方案。从……开始 将齿轮和花键集成在同一根轴上 和 18Crnimo7-6 表面硬化背景因为这两个要素通常定义了配合几何形状或材料条件,而其余工序必须支持这些条件。然后进行审查 齿轮与花键之间的基准关系, 轴承轴颈和跳动 和 长轴上的失真控制 与其将实际组件视为独立的目录值,不如将它们视为独立的目录值。
在确定材料或热处理方案时,应记录截面尺寸、接触或磨损情况、冲击或反向载荷,以及热处理后必须保持尺寸控制的特征。材料牌号、淬火工艺和最终加工顺序必须综合考虑。仅凭目标硬度而没有测量位置并不能完全定义要求,硬表面本身也不能确定渗层深度、芯部状况或直线度。在 18CrNiMo7-6 齿轮花键轴的询价中,应将此点与配合构件、基准方案和成品验收方法联系起来。
将集成齿轮和花键安装在同一根轴上,并结合 18CrNiMo7-6 表面硬化工艺,与最终图纸进行关联。标明硬化处理的应用范围、哪些轴颈或齿面需要最终精加工,以及热处理后使用的基准面。如果硬化层深度或芯部硬度至关重要,则需明确标明。如果变形可能影响轴承轴颈和跳动,则制造工艺应足够灵活,以便在需要时进行矫直、余量调整或硬精加工。
绘图审查顺序
在提交生产申请之前,请按照装配顺序审核图纸:啮合齿系统、有效啮合、定位基准、相邻轴颈或肩部、材料和热处理、功能性表面处理以及检验方法。 18CrNiMo7-6齿轮花键轴顺序很重要,因为后续的决策(例如工艺选择或量具选择)应该支持接口,而不是重新定义接口。
| 工作表项目 | 待回答的问题 | RFQ输出 |
|---|---|---|
| 将齿轮和花键集成在同一根轴上 | 此功能控制哪个装配功能? | 尺寸、公差或配合参考 |
| 18Crnimo7-6 表面硬化背景 | 最终必须达到什么状态? | 材料/热处理/表面处理标注 |
| 齿轮与花键之间的基准关系 | 如何验证该特性? | 检查方法或报告说明 |
| 轴承轴颈和跳动 | 对方成员如何参与? | 交配部位和订婚信息 |
| 长轴上的失真控制 | 哪个数据确定了功能定位? | 基准面和运行关系 |
首件产品交付前采购交接
一个实用的采购方案 18CrNiMo7-6何时适用于集成齿轮和花键轴 包含受控图纸、数量、材料和热处理条件、配合界面信息以及需要报告的验收特性。如果提供了 3D 模型,2D 图纸仍应包含公差、基准、热处理说明和检验要求。请在询价单中注明当前版本,以避免制造和检验工作基于不同版本。
当某个特性尚未确定时,应将其标记为待工程澄清,而不是随意填入一个数值。对于 18CrNiMo7-6 齿轮花键轴,常见的待定事项包括啮合、配合、硬度位置、与相邻轴颈的跳动、内部特征的检修以及磨损配合部件的状况。在首件生产前解决这些问题可以减少不必要的返工,并使后续重复订单更容易控制。
发布前检查清单
- 确认同一轴上的集成齿轮和花键与实际配合部件是否吻合。
- 确认成品状态下的 18crnimo7-6 表面硬化情况。
- 定义如何检查齿轮和花键之间的基准关系。
- 在预定的装配条件下检查轴承轴颈和跳动量。
- 将长轴的变形控制与功能基准结构联系起来。
- 说明数量、修订级别以及任何首件检验文件要求。
- 记录重复订单中工作量、润滑或配套硬件的变化。
常见问题解答
对于 18CrNiMo7-6 齿轮花键轴,关于将齿轮和花键集成到同一根轴上,我应该确认哪些信息?
首先将同一轴上的集成齿轮和花键与配合部件和装配功能联系起来。将可测量的要求标注在受控图纸上,并在兼容性取决于两个部件的情况下,包含另一部件。例如,当 18CrNiMo7-6 适用于集成齿轮和花键轴时,这样做可以防止标称标签取代实际控制配合和扭矩传递的几何形状。
关于18CrNiMo7-6齿轮花键轴的表面硬化处理,我应该确认哪些信息?
确认成品状态下的 18crnimo7-6 表面硬化处理工艺,包括任何可能在加工后发生变化的材料、热处理、表面或尺寸状态。如果该要求依赖于某个位置或基准,则应明确标明,以便生产和检验使用相同的参考标准。
关于18CrNiMo7-6齿轮花键轴,我应该确认齿轮和花键之间的基准关系是什么?
选择一种能够测量图纸上所列特征的检验方法。功能测量、分析样条测量、三坐标测量、跳动检验、粗糙度测量和硬度测试分别回答不同的问题。应明确说明验收所需的具体结果,而不是要求提供通用的检验报告。例如,当 18CrNiMo7-6 合金适用于集成齿轮和花键轴时,应将最终要求记录在图纸或采购规范中,以确保重复订单的一致性。
对于 18CrNiMo7-6 齿轮花键轴,我应该确认哪些轴承轴颈和跳动量?
检查轴承轴颈和跳动,确保与实际配合零件在预定装配条件下进行匹配。有效啮合、间隙、轴向位移、温度以及更换轮毂的磨损都会影响连接性能。当有可测量的配合要求时,不应仅凭手感来判断新轴是否合格。
关于18CrNiMo7-6齿轮花键轴的长轴变形控制,我应该确认哪些方面?
将长轴的变形控制与装配体中定位旋转的特征联系起来。图纸应清晰标明基准参考以及任何跳动或位置关系。如果热处理或精加工会改变特征位置,则应在代表成品零件的阶段检查其关系。
从工程决策到生产控制
一旦接口方案确定,应将每个功能性决策转化为可制造和检验的图纸特征。避免仅将关键关系保留在电子邮件备注中。尺寸、基准、热处理条件和验收要求应进行版本控制,以确保生产团队和检验团队遵循相同的定义。对于重复性工作,除非装配要求发生变化,否则应保持相同的基准和测量基础。对于“何时使用 18CrNiMo7-6 合金制造集成齿轮和花键轴”这一问题,请将此检查应用于当前图纸中所示的特定 18CrNiMo7-6 齿轮花键轴接口。
对于首件样品,应优先考虑证明装配兼容性的特征:齿形、配合、与定位轴颈或肩部的关系、热处理状态以及任何关键跳动。记录测量方法和结果。对于重复订单,使用相同的基准设置和测量方法可以更容易地识别趋势变化,并减少因不同检验结果解释而引起的争议。当工作部件或配合部件发生变化时,应重新检查这一点,而不是沿用之前的假设。对于“当18CrNiMo7-6适用于集成齿轮和花键轴时”,应将此检查应用于当前图纸中所示的特定18CrNiMo7-6齿轮花键轴接口。
当运行工况发生变化时,应重新进行工程评审,而不是想当然地认为旧规范仍然适用。即使标称花键尺寸保持不变,更高的扭矩、更大的冲击、更频繁的换向、不同的润滑方式或新的配合部件都可能改变接触情况和磨损情况。图纸应根据实际装配要求进行调整。对于此主题,请将该决策与配合部件以及询价单 (RFQ) 中使用的图纸版本关联起来。当 18CrNiMo7-6 适用于集成齿轮和花键轴时,应将由此产生的要求记录在图纸或采购规范中,以确保重复订单的一致性。
准备询价单
- 当前二维图纸及修订
- 配合组件和样条曲线定义
- 材料、热处理和功能性表面处理
- 扭矩、速度、负载和环境
- 数量和所需检验文件
完整的询价应包含图纸、配合接口、材料状态、工况、数量和检验要求。如果这些输入信息能够及早确定,供应商就可以围绕相同的功能要求来规划工装、热处理、精加工和测量,从而减少首件检验前的确认周期。在本评审中,有效的验收标准是能够追溯到功能图纸特征的标准。在评审 18CrNiMo7-6 齿轮花键轴时,如果配合部件、材料状态或工况发生变化,则应重新审视这一点。

























