स्प्लाइन कनेक्शन में प्रतिकर्षण: इसका क्या अर्थ है और क्या जांचना चाहिए — बैकलैश, आपस में जुड़ने वाले स्प्लाइन दांतों के बीच घूर्णीय अंतर है। यह दांत की मोटाई और स्थान की चौड़ाई के संयुक्त संबंध के कारण होता है और घिसाव के साथ बढ़ सकता है; स्वीकार्य मात्रा कार्य, तापमान, स्नेहन और इस बात पर निर्भर करती है कि कनेक्शन को स्लाइड करना आवश्यक है या नहीं।
के लिए स्प्लाइन बैकलैशसबसे विश्वसनीय विनिर्देश वह है जिसे डिज़ाइनर, खरीदार, निर्माता और निरीक्षक सभी एक ही तरीके से समझ सकें। नीचे दी गई चर्चा में सार्वभौमिक टॉर्क, फिट या जीवनकाल संबंधी दावों के बजाय मापने योग्य ड्राइंग इनपुट, असेंबली की स्थितियों और व्यावहारिक जांचों पर ध्यान केंद्रित किया गया है, जिन्हें पूर्ण ज्यामिति और कार्य डेटा के बिना निर्धारित नहीं किया जा सकता है।
रोटेशनल क्लीयरेंस के रूप में प्रतिक्रिया
रोटेशनल क्लीयरेंस के रूप में प्रतिक्रिया यह संपर्क क्षेत्र, संयोजन की अनुभूति और भार वितरण को प्रभावित करता है। प्रभावी जुड़ाव वह लंबाई है जिस पर दांतों के किनारे वास्तव में भार वहन कर सकते हैं; चैम्फर, उभार और अपूर्ण दांत भागों को स्वचालित रूप से कार्यशील लंबाई में नहीं गिना जाना चाहिए।
फिट का मूल्यांकन दो परस्पर क्रियाशील घटकों के रूप में किया जाना चाहिए। दांत की मोटाई, रिक्ति की चौड़ाई, व्यास संबंधी अंतर, संरेखण और तापमान सभी कारक इसमें योगदान करते हैं। प्रतिस्थापन के लिए, दोनों भागों का निरीक्षण करें क्योंकि हब में घिसाव के कारण नया शाफ्ट ढीला महसूस हो सकता है, भले ही नया बाहरी स्प्लाइन अपने ड्राइंग टॉलरेंस के भीतर हो। इस विषय के लिए, उस निर्णय को परस्पर क्रियाशील घटक और RFQ के लिए उपयोग किए गए ड्राइंग संशोधन से जोड़ें। स्प्लाइन बैकलैश की समीक्षा करते समय, जब भी परस्पर क्रियाशील घटक, सामग्री की स्थिति या परिचालन कार्य में परिवर्तन हो, इस बिंदु पर पुनः विचार करें।
दांत की मोटाई और स्थान की चौड़ाई का योगदान
दांत की मोटाई और स्थान की चौड़ाई का योगदान ड्राइंग की विशेषताओं को प्रत्यक्ष या कार्यात्मक रूप से मापने वाली विधि का उपयोग किया जाना चाहिए। कार्यात्मक गेज, विश्लेषणात्मक दांत माप, सीएमएम निरीक्षण, स्पैन माप और पिन या बॉल पर माप अलग-अलग प्रश्नों के उत्तर देते हैं और इन्हें एक दूसरे के स्थान पर उपयोग नहीं किया जा सकता है।
उत्पादन से पहले विधि पर सहमति बना लें, खासकर तब जब टॉलरेंस सख्त हो या ग्राहक और आपूर्तिकर्ता अलग-अलग उपकरण इस्तेमाल कर रहे हों। दोहराव सुनिश्चित करने के लिए तापमान, स्वच्छता और गेज कैलिब्रेशन को नियंत्रित करें। निरीक्षण रिपोर्ट में ड्राइंग संशोधन और डेटम सेटअप की पहचान होनी चाहिए ताकि बाद के बैचों की तुलना समान आधार पर की जा सके। इस समीक्षा में, उपयोगी स्वीकृति मानदंड वह है जिसे कार्यात्मक ड्राइंग विशेषता से जोड़ा जा सके। स्प्लाइन बैकलैश की समीक्षा करते समय, मिलान घटक, सामग्री की स्थिति या परिचालन क्षमता में परिवर्तन होने पर इस बिंदु पर दोबारा विचार करें।
समय के साथ घिसाव बढ़ता जाता है
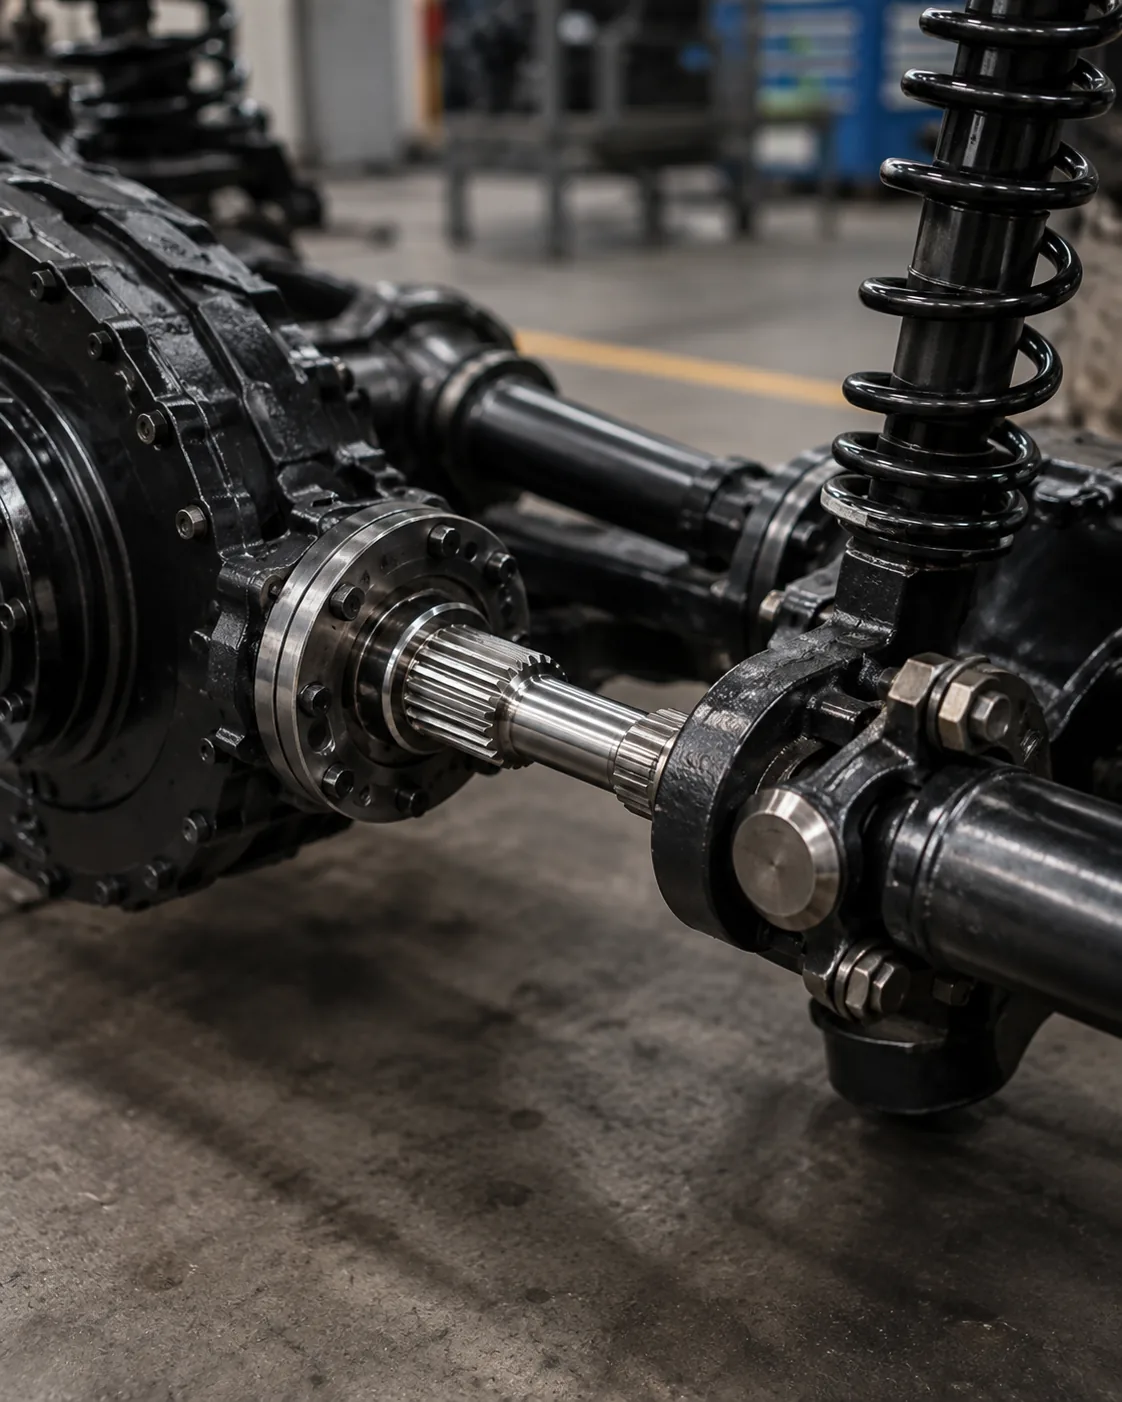
समय के साथ घिसाव बढ़ता जाता है इसे संपूर्ण संयोजन की समस्या के लक्षण के रूप में जांचा जाना चाहिए। क्षति कहाँ हुई है, क्या यह सममित है, विपरीत भाग की स्थिति, स्नेहन का इतिहास और किसी भी ढीलेपन या संरेखण संबंधी समस्या को रिकॉर्ड करें, इससे पहले कि पुर्जों को साफ किया जाए या हटाया जाए।
सुधारात्मक कार्रवाई तंत्र पर निर्भर करती है। एक कठोर प्रतिस्थापन शाफ्ट विलक्षण हब, अपर्याप्त जुड़ाव या दूषित स्नेहक की समस्या को ठीक नहीं करेगा। सामग्री या सहनशीलता में परिवर्तन करने से पहले दोनों घटकों की तुलना करें, सपोर्ट बेयरिंग और डेटम की जाँच करें और इच्छित फिट की पुष्टि करें। दोहराए जाने वाले कार्य के लिए, असेंबली की आवश्यकता में परिवर्तन होने तक समान डेटम और माप आधार रखें। स्प्लाइन बैकलैश आरएफक्यू में, इस बिंदु को मिलान घटक, डेटम योजना और तैयार-भाग स्वीकृति विधि से जोड़कर रखें।
तापमान और स्नेहन
तापमान और स्नेहन यह घिसाव प्रतिरोध, थकान व्यवहार, विरूपण और अंतिम मशीनिंग के क्रम को प्रभावित करता है। कार्बराइजिंग, इंडक्शन हार्डनिंग और क्वेंच-एंड-टेम्पर उपचार विभिन्न प्रकार की भौतिक स्थितियाँ उत्पन्न करते हैं, इसलिए इन्हें कठोरता संख्या प्राप्त करने के लिए एक दूसरे के पर्यायवाची तरीके के रूप में नहीं माना जाना चाहिए।
कठोरता को स्थान के साथ निर्दिष्ट करें और, जहां आवश्यक हो, केस डेप्थ या कोर की स्थिति भी बताएं। यदि ऊष्मा उपचार से सीधापन या विशेषताओं का संबंध बदल सकता है, तो तापीय प्रक्रिया के बाद डेटम रिकवरी और अंतिम निरीक्षण की योजना बनाएं। जब सख्त सहनशीलता को बहाल करना हो, तो महत्वपूर्ण जर्नल या दांत की सतहों के लिए फिनिश स्टॉक की आवश्यकता हो सकती है। जब ड्यूटी या मिलान सदस्य बदलता है, तो पिछली धारणा को आगे बढ़ाने के बजाय इस बिंदु पर पुनर्विचार करें। स्प्लाइन बैकलैश आरएफक्यू में, इस बिंदु को मिलान सदस्य, डेटम योजना और तैयार भाग स्वीकृति विधि से जोड़कर रखें।
मापन विधि
मापन विधि ड्राइंग की विशेषताओं को प्रत्यक्ष या कार्यात्मक रूप से मापने वाली विधि का उपयोग किया जाना चाहिए। कार्यात्मक गेज, विश्लेषणात्मक दांत माप, सीएमएम निरीक्षण, स्पैन माप और पिन या बॉल पर माप अलग-अलग प्रश्नों के उत्तर देते हैं और इन्हें एक दूसरे के स्थान पर उपयोग नहीं किया जा सकता है।
जब टॉलरेंस सख्त हो या ग्राहक और आपूर्तिकर्ता अलग-अलग उपकरण इस्तेमाल कर रहे हों, तो उत्पादन से पहले विधि पर सहमति बना लें। दोहराव सुनिश्चित करने के लिए तापमान, स्वच्छता और गेज कैलिब्रेशन को नियंत्रित करें। निरीक्षण रिपोर्ट में ड्राइंग संशोधन और डेटम सेटअप की पहचान होनी चाहिए ताकि बाद के बैचों की तुलना समान आधार पर की जा सके। इस विषय के लिए, उस निर्णय को मिलान घटक और RFQ के लिए उपयोग किए गए ड्राइंग संशोधन से जोड़ें। स्प्लाइन बैकलैश RFQ में, इस बिंदु को मिलान सदस्य, डेटम स्कीम और तैयार भाग स्वीकृति विधि से जोड़कर रखें।
स्थिर बनाम स्लाइडिंग कनेक्शन
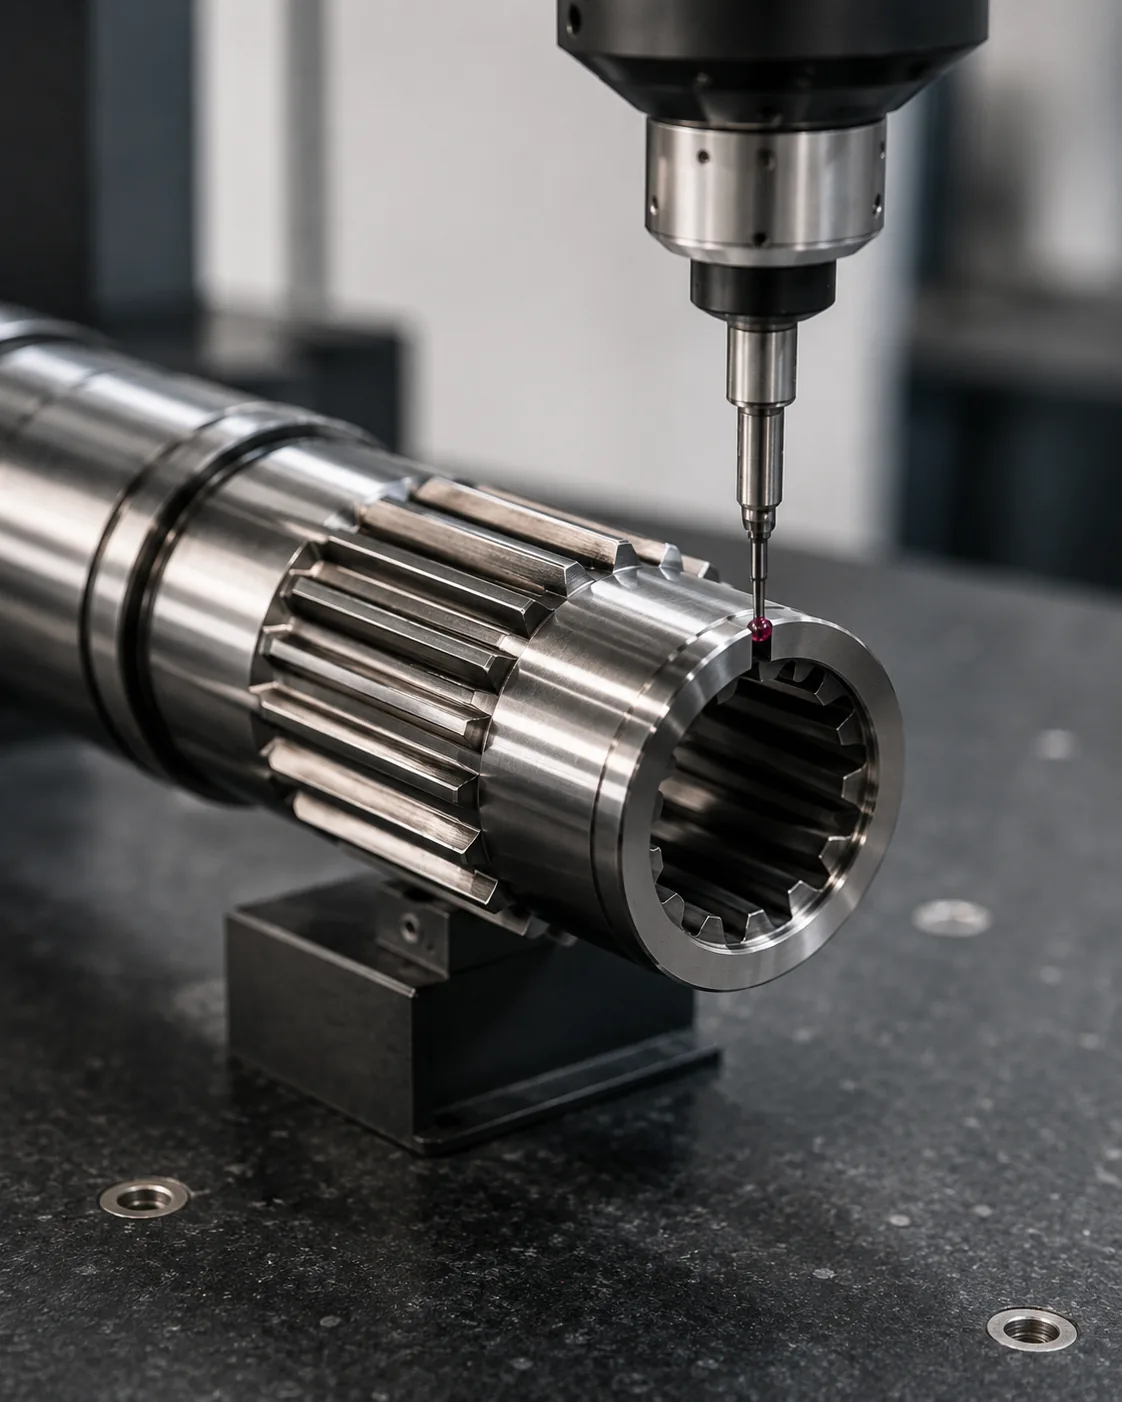
स्थिर बनाम स्लाइडिंग कनेक्शन स्प्लाइन बैकलैश के संदर्भ में इसकी समीक्षा की जानी चाहिए। उस मिलान घटक, संचालन कार्य और ड्राइंग विशेषता की पहचान करें जिसे यह निर्णय नियंत्रित करता है। आवश्यकता मापने योग्य होनी चाहिए और फिट, टॉर्क स्थानांतरण, संरेखण, घिसाव या किसी अन्य परिभाषित असेंबली आवश्यकता से संबंधित होनी चाहिए।
सामग्री की स्थिति, निर्माण क्रम और निरीक्षण पहुंच के साथ निर्णय पर विचार करें। यदि पुर्जा प्रतिस्थापन है, तो क्षतिग्रस्त भाग की नकल करने के बजाय बिना घिसे हुए ज्यामिति और मिलान वाले भाग की तुलना करें। नए डिज़ाइनों के लिए, प्रक्रिया विकल्पों को लचीला रखें जब तक कि डिज़ाइन द्वारा किसी विशिष्ट प्रक्रिया की आवश्यकता न हो। इस समीक्षा में, उपयोगी स्वीकृति मानदंड वह है जिसे कार्यात्मक ड्राइंग विशेषता से जोड़ा जा सकता है। स्प्लाइन कनेक्शन में बैकलैश: इसका क्या अर्थ है और क्या जांचना है, के लिए, परिणामी आवश्यकता को ड्राइंग या खरीद विनिर्देश पर दर्ज करें ताकि दोहराए जाने वाले ऑर्डरों पर यह एकरूप रहे।
एक व्यावहारिक समीक्षा क्रम
व्यावहारिक समीक्षा प्रक्रिया मिलान घटक और टॉर्क पथ से शुरू होती है, फिर दांत प्रणाली, जुड़ाव और शाफ्ट की उन विशेषताओं की पुष्टि करती है जो कनेक्शन का स्थान निर्धारित करती हैं। इसके बाद सामग्री और ऊष्मा उपचार, कार्यात्मक फिनिश और किसी भी रनआउट या स्थिति संबंधी आवश्यकताओं को परिभाषित करें। दोहराव वाले कार्य के लिए, असेंबली की आवश्यकता में परिवर्तन होने तक समान डेटम और माप आधार रखें। स्प्लाइन बैकलैश की समीक्षा करते समय, मिलान घटक, सामग्री की स्थिति या परिचालन कार्य में परिवर्तन होने पर इस बिंदु पर पुनः विचार करें।
निरीक्षण विधि, मात्रा और प्रथम-आर्टिकल दस्तावेज़ीकरण पर सहमति बनाकर प्रक्रिया को समाप्त करें। यह क्रम कार्यात्मक इंटरफ़ेस को समझने से पहले प्रक्रिया या सहनशीलता संबंधी निर्णय लेने से रोकता है और समान डिज़ाइन इनपुट प्रत्येक आपूर्तिकर्ता को प्रस्तुत किए जाने के कारण कोटेशन की तुलना को आसान बनाता है। जब ड्यूटी या मिलान सदस्य में परिवर्तन होता है, तो पिछली धारणा को आगे बढ़ाने के बजाय इस बिंदु पर पुनः विचार करें। स्प्लाइन बैकलैश की समीक्षा करते समय, जब भी मिलान घटक, सामग्री की स्थिति या परिचालन ड्यूटी में परिवर्तन होता है, तो इस बिंदु पर पुनः विचार करें।
शोर और स्थिति निर्धारण प्रभाव
शोर और स्थिति निर्धारण प्रभाव स्प्लाइन बैकलैश के संदर्भ में इसकी समीक्षा की जानी चाहिए। उस मिलान घटक, संचालन कार्य और ड्राइंग विशेषता की पहचान करें जिसे यह निर्णय नियंत्रित करता है। आवश्यकता मापने योग्य होनी चाहिए और फिट, टॉर्क स्थानांतरण, संरेखण, घिसाव या किसी अन्य परिभाषित असेंबली आवश्यकता से संबंधित होनी चाहिए।
सामग्री की स्थिति, निर्माण क्रम और निरीक्षण पहुंच के साथ निर्णय पर विचार करें। यदि भाग प्रतिस्थापन है, तो क्षति की नकल करने के बजाय बिना घिसे हुए ज्यामिति और मिलान वाले भाग की तुलना करें। नए डिज़ाइनों के लिए, प्रक्रिया विकल्पों को लचीला रखें जब तक कि डिज़ाइन द्वारा किसी विशिष्ट प्रक्रिया की आवश्यकता न हो। इस विषय के लिए, उस निर्णय को मिलान वाले घटक और RFQ के लिए उपयोग किए गए ड्राइंग संशोधन से जोड़ें। स्प्लाइन बैकलैश की समीक्षा करते समय, मिलान वाले घटक, सामग्री की स्थिति या परिचालन क्षमता में परिवर्तन होने पर इस बिंदु पर पुनः विचार करें।
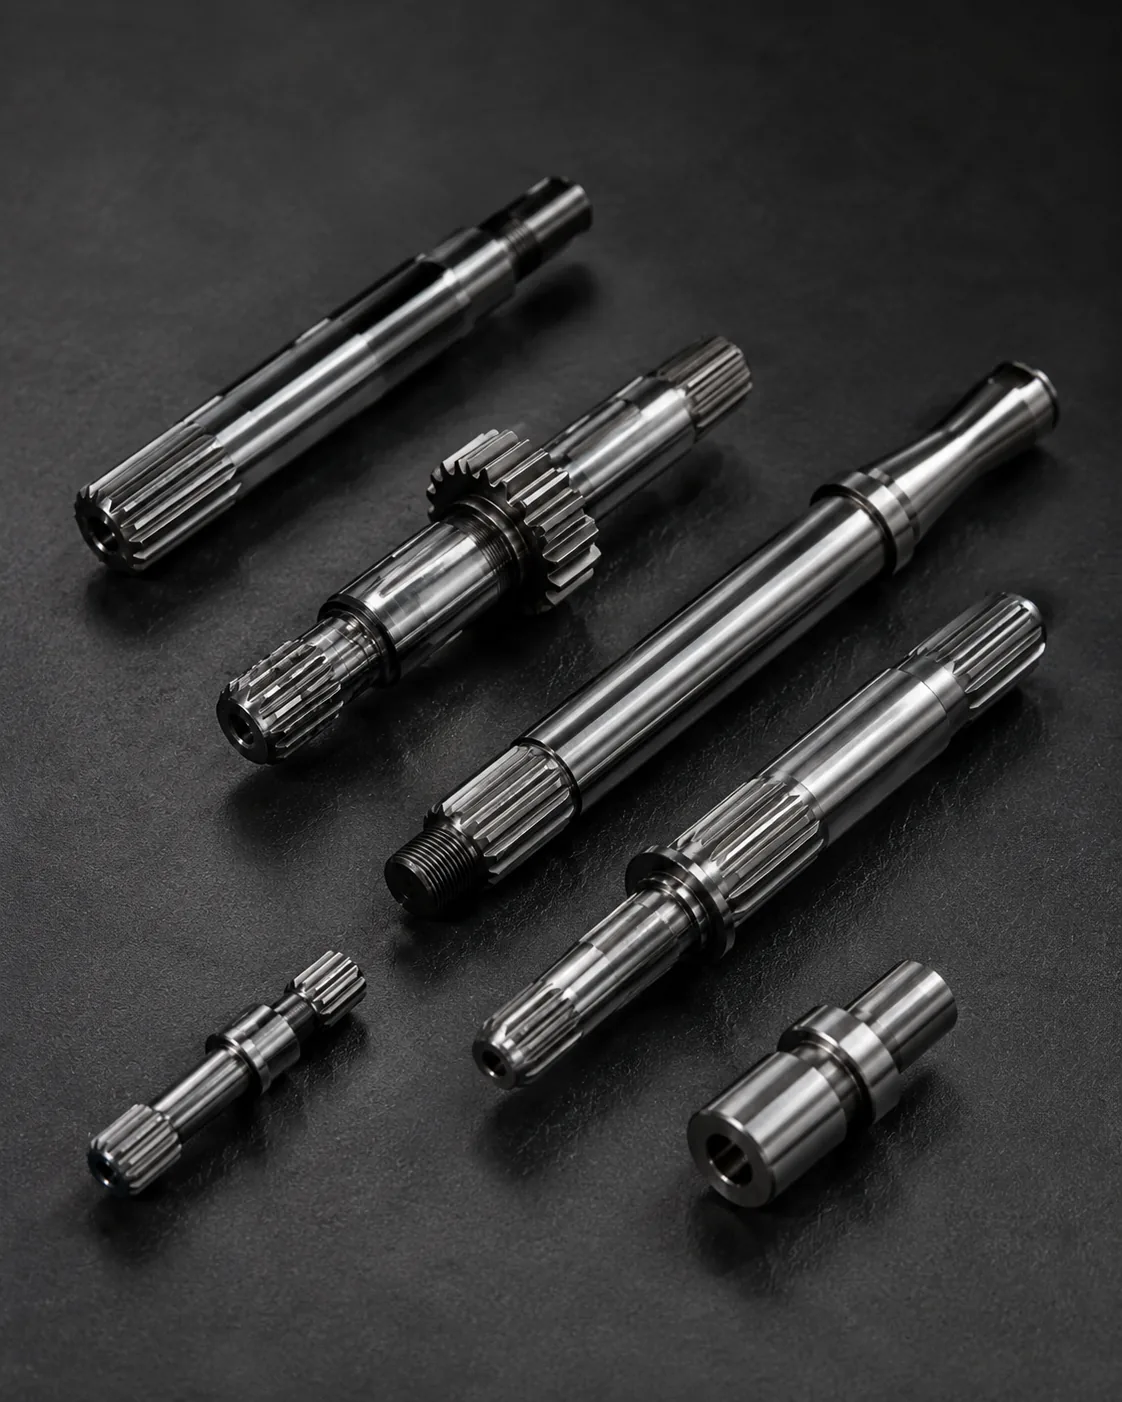
शून्य मंजूरी के लिए कब प्रयास न करें
शून्य मंजूरी के लिए कब प्रयास न करें यह संपर्क क्षेत्र, संयोजन की अनुभूति और भार वितरण को प्रभावित करता है। प्रभावी जुड़ाव वह लंबाई है जिस पर दांतों के किनारे वास्तव में भार वहन कर सकते हैं; चैम्फर, उभार और अपूर्ण दांत भागों को स्वचालित रूप से कार्यशील लंबाई में नहीं गिना जाना चाहिए।
फिट का मूल्यांकन दो परस्पर क्रिया करने वाले सदस्यों के रूप में किया जाना चाहिए। दांत की मोटाई, रिक्ति की चौड़ाई, व्यास क्लीयरेंस, संरेखण और तापमान सभी कारक इसमें योगदान करते हैं। प्रतिस्थापन के लिए, दोनों भागों का निरीक्षण करें क्योंकि हब में घिसाव के कारण नया शाफ्ट ढीला महसूस हो सकता है, भले ही नया बाहरी स्प्लाइन अपने ड्राइंग टॉलरेंस के भीतर हो। इस समीक्षा में, उपयोगी स्वीकृति मानदंड वह है जिसे कार्यात्मक ड्राइंग विशेषता से जोड़ा जा सकता है। स्प्लाइन कनेक्शन में बैकलैश: इसका क्या अर्थ है और क्या जांचना है, इस जांच को वर्तमान ड्राइंग में दिखाए गए विशिष्ट स्प्लाइन बैकलैश इंटरफ़ेस पर लागू करें।
बचने योग्य सामान्य गलतियाँ
स्प्लाइन बैकलैश में आम त्रुटियां एक नाममात्र मान को संपूर्ण इंटरफ़ेस को परिभाषित करने वाले मान लेने से उत्पन्न होती हैं। दबाव कोण का अभाव, अस्पष्ट डेटम, नकल किए गए घिसाव आयाम, अनिर्दिष्ट कठोरता स्थान और बेमेल निरीक्षण विधियां, ये सभी ऐसे पुर्जे बना सकते हैं जो कागज़ पर तो सही दिखते हैं लेकिन उनका संयोजन सुसंगत नहीं होता।
बेहतर समीक्षा की शुरुआत मिलान युग्म से होती है, जिसमें भार पथ और स्थान निर्धारण विशेषताओं की पहचान की जाती है, फिर ज्यामिति, सामग्री की स्थिति और निरीक्षण को इन कार्यों से जोड़ा जाता है। उत्पादन से पहले ड्राइंग पर मौजूद सभी अनसुलझे प्रश्नों को हल करें और दोहराए जाने वाले ऑर्डरों के लिए संशोधन हेतु सहमत व्याख्या को बनाए रखें। दोहराए जाने वाले कार्य के लिए, असेंबली की आवश्यकता में परिवर्तन होने तक समान डेटम और माप आधार रखें। स्प्लाइन बैकलैश आरएफक्यू में, इस बिंदु को मिलान सदस्य, डेटम योजना और तैयार भाग स्वीकृति विधि से जोड़कर रखें।
निर्णय सारांश
| निर्णय क्षेत्र | क्या पुष्टि करनी है | यह क्यों मायने रखती है |
|---|---|---|
| संभोग ज्यामिति | दांत प्रणाली, व्यास, जुड़ाव और फिट | नियंत्रण संगतता और पार्श्व संपर्क |
| जगह | डेटम, जर्नल, शोल्डर और रनआउट | असेंबली में संरेखण को नियंत्रित करता है |
| भौतिक स्थिति | ग्रेड, ताप उपचार, कठोरता और फिनिश | यह अंतिम यांत्रिक और घिसाव की स्थिति को परिभाषित करता है। |
| कर्तव्य | टॉर्क, गति, झटका, हलचल और वातावरण | यह भाग की परिभाषा को परिचालन स्थितियों से जोड़ता है। |
| निरीक्षण | नियंत्रित विशेषताएँ और मापन विधि | आपूर्तिकर्ता और खरीदार के बीच स्वीकृति की निरंतरता बनाए रखता है |
विनिर्देश चेकलिस्ट
- मिलान घटक और बाहरी/आंतरिक दांत अभिविन्यास
- मॉड्यूल या पिच प्रणाली, दांतों की संख्या, दबाव कोण और प्रमुख/लघु व्यास
- प्रभावी जुड़ाव, उपयुक्तता या सहनशीलता के आधार पर और आवश्यकता पड़ने पर अक्षीय गति।
- सामग्री, ताप उपचार, कठोरता का स्थान और कार्यात्मक सतह फिनिश
- डेटम, बेयरिंग या पायलट व्यास, रनआउट और अक्षीय स्थिति संबंधी आवश्यकताएँ
- टॉर्क, गति, झटका या विपरीत दिशा में लगने वाला भार, स्नेहन और परिचालन वातावरण
- मात्रा, प्रथम-वस्तु संबंधी आवश्यकताएँ और सहमत निरीक्षण दस्तावेज़
उपयोग स्प्लाइन शाफ्ट उत्पाद श्रृंखला उपलब्ध कॉन्फ़िगरेशन की तुलना करने के लिए और आरएफक्यू ड्राइंग चेकलिस्ट एक संपूर्ण जांच तैयार करें। जब ड्यूटी या मिलान सदस्य में परिवर्तन होता है, तो पिछली धारणा को आगे बढ़ाने के बजाय इस बिंदु पर पुनः विचार करें। स्प्लाइन कनेक्शन में बैकलैश: इसका क्या अर्थ है और क्या जांचना है, इस जांच को वर्तमान ड्राइंग में दिखाए गए विशिष्ट स्प्लाइन बैकलैश इंटरफ़ेस पर लागू करें।
स्प्लाइन बैकलैश के लिए इंजीनियरिंग वर्कशीट
इस वर्कशीट का उपयोग करके इसे पूरा करें स्प्लाइन कनेक्शन में प्रतिकर्षण: इसका क्या अर्थ है और क्या जांचना चाहिए ऐसे निर्णय लें जिन्हें चित्र में दर्शाया जा सके, कोटेशन के दौरान जांचा जा सके और पहले उत्पाद के समय सत्यापित किया जा सके। शुरुआत करें रोटेशनल क्लीयरेंस के रूप में प्रतिक्रिया और दांत की मोटाई और स्थान की चौड़ाई का योगदानक्योंकि ये दोनों चीजें आमतौर पर या तो मिलान ज्यामिति या उस भौतिक स्थिति को परिभाषित करती हैं जिसे प्रक्रिया के बाकी हिस्सों को सहारा देना होता है। फिर समीक्षा करें समय के साथ घिसाव बढ़ता जाता है, तापमान और स्नेहन और मापन विधि उन्हें स्वतंत्र कैटलॉग मूल्यों के रूप में मानने के बजाय वास्तविक असेंबली के विरुद्ध मानना।
समस्या निवारण के लिए, पुर्जों को साफ करने या हटाने से पहले उनकी स्थिति का दस्तावेजीकरण करें। घिसावट का स्थान, मलबा, पॉलिशिंग, गड्ढे, रंग परिवर्तन, घर्षण, दांत-किनारे का संपर्क और परिधि के आसपास किसी भी अंतर को रिकॉर्ड करें। मिलान वाले पुर्जे, बेयरिंग की स्थिति, स्नेहन पथ और असेंबली संरेखण की जाँच करें। यदि मूल कारण कनेक्शन में कहीं और है, तो केवल क्षतिग्रस्त शाफ्ट के आधार पर प्रतिस्थापन करने से वही समस्या उत्पन्न हो सकती है। स्प्लाइन कनेक्शन में बैकलैश: इसका क्या अर्थ है और क्या जाँचें, इस जाँच को वर्तमान चित्र में दिखाए गए विशिष्ट स्प्लाइन बैकलैश इंटरफ़ेस पर लागू करें।
रोटेशनल क्लीयरेंस, समय के साथ घिसाव में वृद्धि और मापन विधि के आधार पर बैकलैश का उपयोग करके लक्षण और कारण को अलग करें। बिना घिसे हुए क्षेत्रों में मापों की तुलना करें, डेटम और रनआउट की पुष्टि करें, और अपर्याप्त जुड़ाव या असमान पार्श्व संपर्क के प्रमाण खोजें। यदि परिचालन कार्य में परिवर्तन हुआ है, तो प्रतिस्थापन ड्राइंग जारी करने से पहले इंजीनियरिंग समीक्षा में नए टॉर्क, गति, रिवर्सल आवृत्ति, तापमान या संदूषण की स्थिति को शामिल करें।
रेखाचित्र समीक्षा अनुक्रम
उत्पादन का अनुरोध करने से पहले, असेंबली के कार्य क्रम के अनुसार ड्राइंग की समीक्षा करें: मिलान दांत प्रणाली, प्रभावी जुड़ाव, स्थिति निर्धारण बिंदु, आसन्न जर्नल या शोल्डर, सामग्री और ताप उपचार, कार्यात्मक फिनिश और निरीक्षण विधि। स्प्लाइन बैकलैशक्रम महत्वपूर्ण है क्योंकि बाद के निर्णय जैसे कि प्रक्रिया चयन या गेज चयन को इंटरफेस को पुनर्परिभाषित करने के बजाय उसका समर्थन करना चाहिए।
| वर्कशीट आइटम | उत्तर देने के लिए प्रश्न | आरएफक्यू आउटपुट |
|---|---|---|
| रोटेशनल क्लीयरेंस के रूप में प्रतिक्रिया | यह फीचर किस असेंबली फंक्शन को नियंत्रित करता है? | आयाम, सहनशीलता या मिलान संदर्भ |
| दांत की मोटाई और स्थान की चौड़ाई का योगदान | अंतिम परिणाम की क्या स्थिति होनी चाहिए? | सामग्री / ताप उपचार / फिनिश कॉलआउट |
| समय के साथ घिसाव बढ़ता जाता है | इस विशेषता का सत्यापन कैसे किया जाएगा? | निरीक्षण विधि या रिपोर्टिंग नोट |
| तापमान और स्नेहन | दूसरा सदस्य किस प्रकार से भाग लेता है? | संभोग-भाग और जुड़ाव संबंधी जानकारी |
| मापन विधि | कौन सा आधार कार्यात्मक स्थान स्थापित करता है? | डेटा और रनआउट संबंध |
पहले लेख से पहले खरीद हस्तांतरण
एक उपयोगी खरीदारी पैकेज स्प्लाइन कनेक्शन में प्रतिकर्षण: इसका क्या अर्थ है और क्या जांचना चाहिए इसमें नियंत्रित ड्राइंग, मात्रा, सामग्री और ऊष्मा-उपचार की स्थिति, मिलान इंटरफ़ेस की जानकारी और रिपोर्टिंग के लिए आवश्यक स्वीकृति विशेषताएँ शामिल हैं। यदि 3D मॉडल प्रदान किया जाता है, तो भी 2D ड्राइंग में सहनशीलता, डेटम, ऊष्मा-उपचार संबंधी नोट्स और निरीक्षण आवश्यकताएँ होनी चाहिए। RFQ में वर्तमान संशोधन की पहचान करें ताकि विनिर्माण और निरीक्षण अलग-अलग संस्करणों पर काम न करें।
जब किसी विशेषता का निर्धारण न हुआ हो, तो उसे सुविधाजनक मान डालने के बजाय इंजीनियरिंग स्पष्टीकरण के लिए चिह्नित करें। स्प्लाइन बैकलैश के लिए, आम तौर पर अनसुलझे मुद्दे हैं: जुड़ाव, फिट, कठोरता की स्थिति, आसन्न जर्नल तक रनआउट, आंतरिक-विशेषता तक पहुंच या घिसे हुए मिलान घटक की स्थिति। पहले उत्पाद से पहले इन बिंदुओं को हल करने से अनावश्यक पुनर्कार्य कम हो जाता है और बाद में दोहराए जाने वाले ऑर्डर को नियंत्रित करना आसान हो जाता है।
रिलीज़ से पहले की चेकलिस्ट
- वास्तविक मिलान घटक के सापेक्ष घूर्णीय निकासी के रूप में बैकलैश की पुष्टि करें।
- अंतिम अवस्था में दांत की मोटाई और रिक्त स्थान की चौड़ाई के योगदान की पुष्टि करें।
- यह परिभाषित करें कि समय के साथ होने वाली टूट-फूट की जांच कैसे की जाएगी।
- इच्छित असेंबली की स्थिति में तापमान और स्नेहन की जांच करें।
- मापन विधि को कार्यात्मक आधार संरचना से संबंधित करें।
- मात्रा, संशोधन स्तर और प्रथम-अनुच्छेद प्रलेखन संबंधी किसी भी आवश्यकता का उल्लेख करें।
- दोहराए जाने वाले ऑर्डरों के लिए ड्यूटी, लुब्रिकेशन या मिलान हार्डवेयर में होने वाले परिवर्तनों को रिकॉर्ड करें।
अक्सर पूछे जाने वाले प्रश्नों
स्प्लाइन बैकलैश के लिए रोटेशनल क्लीयरेंस के रूप में बैकलैश के बारे में मुझे क्या पुष्टि करनी चाहिए?
बैकलैश को मिलान घटक और असेंबली फ़ंक्शन के लिए घूर्णी क्लीयरेंस के रूप में पहले से ही निर्धारित करें। नियंत्रित ड्राइंग पर मापने योग्य आवश्यकता को दर्शाएँ, और जब अनुकूलता दोनों भागों पर निर्भर करती है तो विपरीत सदस्य को भी शामिल करें। स्प्लाइन कनेक्शन में बैकलैश: इसका क्या अर्थ है और क्या जाँचें, इस लेख में यह बताया गया है कि नाममात्र का लेबल उस ज्यामिति को प्रतिस्थापित नहीं कर सकता जो वास्तव में फिट और टॉर्क स्थानांतरण को नियंत्रित करती है।
स्प्लाइन बैकलैश के लिए दांत की मोटाई और स्पेस की चौड़ाई के योगदान के बारे में मुझे क्या पुष्टि करनी चाहिए?
अंतिम अवस्था में दांत की मोटाई और स्थान की चौड़ाई के योगदान की पुष्टि करें, जिसमें प्रसंस्करण के बाद परिवर्तित होने वाली कोई भी सामग्री, ताप उपचार, सतह या आयामी स्थिति शामिल हो। यदि आवश्यकता किसी स्थान या संदर्भ पर निर्भर करती है, तो इसे स्पष्ट रूप से दर्शाएं ताकि उत्पादन और निरीक्षण में एक ही संदर्भ का उपयोग किया जा सके।
स्प्लाइन बैकलैश के कारण समय के साथ होने वाली घिसावट में वृद्धि के बारे में मुझे क्या पुष्टि करनी चाहिए?
ड्राइंग पर उल्लिखित विशेषता को मापने वाली निरीक्षण विधि चुनें। फंक्शनल गेजिंग, एनालिटिकल स्प्लाइन माप, सीएमएम जांच, रनआउट निरीक्षण, खुरदरापन माप और कठोरता परीक्षण विभिन्न प्रश्नों के उत्तर देते हैं। स्वीकृति के लिए आवश्यक परिणाम स्पष्ट करें, न कि सामान्य निरीक्षण रिपोर्ट का अनुरोध करें। स्प्लाइन कनेक्शन में बैकलैश: इसका क्या अर्थ है और क्या जांचना है, इस प्रश्न के लिए, परिणामी आवश्यकता को ड्राइंग या खरीद विनिर्देश पर दर्ज करें ताकि दोहराए जाने वाले ऑर्डर में यह एक समान रहे।
स्प्लाइन बैकलैश के लिए तापमान और स्नेहन के बारे में मुझे क्या-क्या सुनिश्चित करना चाहिए?
वास्तविक मिलान वाले हिस्से और इच्छित संयोजन स्थिति के साथ तापमान और स्नेहन की जाँच करें। प्रतिस्थापन हब में प्रभावी जुड़ाव, क्लीयरेंस, अक्षीय गति, तापमान और घिसाव, ये सभी कारक कनेक्शन के व्यवहार को प्रभावित कर सकते हैं। जब मापने योग्य फिट की आवश्यकता उपलब्ध हो, तो केवल स्पर्श के आधार पर नए शाफ्ट को स्वीकार या अस्वीकार नहीं किया जाना चाहिए।
स्प्लाइन बैकलैश के मापन विधि के बारे में मुझे क्या पुष्टि करनी चाहिए?
असेंबली में घूर्णन का पता लगाने वाले फीचर्स के साथ माप विधि को जोड़ें। ड्राइंग में डेटम संदर्भ और किसी भी रनआउट या स्थिति संबंध को स्पष्ट रूप से दर्शाया जाना चाहिए। यदि हीट ट्रीटमेंट या फिनिश मशीनिंग से फीचर में बदलाव हो सकता है, तो तैयार पार्ट को दर्शाने वाले चरण में संबंध की जांच करें।
इंजीनियरिंग संबंधी निर्णयों से लेकर उत्पादन नियंत्रण तक
एक बार इंटरफ़ेस पर सहमति हो जाने के बाद, प्रत्येक कार्यात्मक निर्णय को एक ऐसे ड्राइंग विशेषता में रूपांतरित करें जिसका निर्माण और निरीक्षण किया जा सके। महत्वपूर्ण संबंधों को केवल ईमेल नोट्स में न छोड़ें। आयाम, डेटम, हीट-ट्रीटमेंट की स्थितियाँ और स्वीकृति आवश्यकताओं को संशोधित किया जाना चाहिए ताकि उत्पादन टीम और निरीक्षण टीम एक ही परिभाषा के अनुसार कार्य करें। दोहराए जाने वाले कार्य के लिए, असेंबली की आवश्यकता में परिवर्तन होने तक समान डेटम और माप आधार बनाए रखें। स्प्लाइन बैकलैश की समीक्षा करते समय, मिलान घटक, सामग्री की स्थिति या परिचालन क्षमता में परिवर्तन होने पर इस बिंदु पर पुनः विचार करें।
पहले नमूनों के लिए, असेंबली अनुकूलता साबित करने वाली विशेषताओं को प्राथमिकता दें: दांतों की ज्यामिति, मिलान फिट, लोकेटिंग जर्नल या शोल्डर से संबंध, हीट-ट्रीटमेंट की स्थिति और कोई भी महत्वपूर्ण रनआउट। माप विधि को परिणाम के साथ रिकॉर्ड करें। दोहराए जाने वाले ऑर्डरों पर, समान डेटम सेटअप और माप पद्धति का उपयोग करने से रुझान परिवर्तनों को पहचानना आसान हो जाता है और विभिन्न निरीक्षण व्याख्याओं के कारण होने वाले विवाद कम हो जाते हैं। जब ड्यूटी या मिलान सदस्य बदलता है, तो पिछली धारणा को आगे बढ़ाने के बजाय इस बिंदु पर फिर से विचार करें। स्प्लाइन कनेक्शन में बैकलैश: इसका क्या अर्थ है और क्या जांचना है, इस जांच को वर्तमान ड्राइंग पर दिखाए गए विशिष्ट स्प्लाइन बैकलैश इंटरफ़ेस पर लागू करें।
जब परिचालन कार्य में परिवर्तन होता है, तो पुरानी विशिष्टता को उपयुक्त मानकर इंजीनियरिंग समीक्षा को पुनः आरंभ करें। उच्च टॉर्क, बढ़ा हुआ झटका, बार-बार होने वाले उलटफेर, भिन्न स्नेहन या एक नया मिलान घटक संपर्क और घिसाव को बदल सकते हैं, भले ही नाममात्र स्प्लाइन आकार समान रहे। ड्राइंग को वास्तविक असेंबली आवश्यकता के अनुसार विकसित किया जाना चाहिए। इस विषय के लिए, उस निर्णय को मिलान घटक और RFQ के लिए उपयोग किए गए ड्राइंग संशोधन से जोड़ें। स्प्लाइन बैकलैश RFQ में, इस बिंदु को मिलान सदस्य, डेटम स्कीम और तैयार-भाग स्वीकृति विधि से जोड़कर रखें।
आरएफक्यू तैयार करें
- वर्तमान 2डी ड्राइंग और संशोधन
- मिलान घटक और स्प्लाइन परिभाषा
- सामग्री, ऊष्मा उपचार और कार्यात्मक फिनिश
- टॉर्क, गति, कार्य और पर्यावरण
- मात्रा और आवश्यक निरीक्षण दस्तावेज़
एक संपूर्ण जांच में ड्राइंग, मिलान इंटरफ़ेस, सामग्री की स्थिति, कार्य, मात्रा और निरीक्षण संबंधी अपेक्षाएं शामिल होती हैं। जब इन इनपुट को शुरुआत में ही परिभाषित कर लिया जाता है, तो आपूर्तिकर्ता एक ही कार्यात्मक आवश्यकता के अनुसार टूलिंग, हीट ट्रीटमेंट, फिनिशिंग और माप की योजना बना सकते हैं, जिससे पहले उत्पाद से पहले स्पष्टीकरण चक्र कम हो जाते हैं। इस समीक्षा में, उपयोगी स्वीकृति मानदंड वह है जिसे कार्यात्मक ड्राइंग विशेषता से जोड़ा जा सकता है। स्प्लाइन बैकलैश की समीक्षा करते समय, मिलान घटक, सामग्री की स्थिति या परिचालन कार्य में परिवर्तन होने पर इस बिंदु पर पुनः विचार करें।
गाइड को आरएफक्यू में बदलें
तकनीकी समीक्षा के लिए नियंत्रित ड्राइंग, मिलान इंटरफ़ेस, सामग्री की स्थिति और कार्य क्षमता संबंधी जानकारी भेजें।
एक उद्धरण का अनुरोध करें