Tuotekuvaus
WR15E Kulutuskestävyys Kaksoisruuviakselin halkaisija 10–120 mm Kovuus HRC44
Tuotannon kuvaus:
| Tuotteen nimi | Kaksoisruuviakseli | Tuotemerkki | PUUSEPPÄ |
| Mallinumero | 125 | Materiaali | WR15E WR30 40CrNiMo |
| Spline-tyyppi | evolventin sisäinen spline | Alkuperäisen paikka | Zhejiang, Kiina |
| Koko | Halkaisija 10–120 mm / Pituus 500–900 mm | Ruuviyhdistelmä | Tiilikuviointi |
| Rakentaminen | Jäähdytysjärjestelmällä tai ilman | LD | 36:1 40:1 44:1 48:1 |
| Kovuus | HRC44 | ||
| Pintakäsittely | tyhjiösammutus | ||
| Sertifiointi | ISO9001 2015 | ||
| Hakemus | Muoviteollisuus Puumuovin täyttäminen Elintarvikkeiden pulverimaalaus | ||
| Mille koneelle | Muovinen puuruoka kaksoisekstruuderikone | ||
| akseli | APV KOBE OMC Buhler Krauss, Maffei Theysohn Bussi Berstorff Toshiba Clextral Labtech USEON Lantain muut JSW Leistritz Keya Maris |
||
| Vahvuutemme | Kilpailukykyiset kustannukset tuotantoyksikköä kohden Nopea nouto ja toimitus kunnostetuille osille Varastosta saatavilla osia laajaan valikoimaan ekstruudereita Kattava tarkastusmenettely kaikille osille ennen lähetystä Aikansa testattua laatupalvelua Uusimmat valmistustekniikat ja metallurgia, jotka varmistavat osien tasaisen ja luotettavan suorituskyvyn Räätälöidyt ratkaisut erityistarpeisiin. |
||
| Xihu (West Lake) -distojen ostaminen | Huomio: Tracy Han Puh: 1825717954 |
||
Valmistamme ruuviakseleita myötäkiertäville kaksoisruuviekstruudereille, joiden koko vaihtelee 10 mm - 120 mm /Pituus 500–900 mm ja yli. Jäähdytysjärjestelmällä / ilman jäähdytysjärjestelmää. Valmistuksemme on erikoistunut kaksiruuviekstruuderien akseleihin ja on optimoitu joustavaa tilausten käsittelyä varten.
Akselin tyypit:
Yksi kiilaura Neliönmuotoinen avainpaikka Suuren vääntömomentin avainpainike Kaksoisavainpaikka
Evolventti sisäinen ura Pyöreä kiilaura Uudelleenkiinnittyvä ura Asiakkaan vaatimukset saatavilla
Materiaali
WR15E WR30 40CrNiMo
Tietoa yrityksestämme
Joiner Machinery Co., Ltd:llä on useiden vuosien kokemus uusien ja kunnostettujen kulutusosien valmistuksesta ja toimittamisesta kaikkiin tärkeimpiin kaksiruuviekstruuderien merkkeihin sekä muovi-, kemian-, jauhemaalaus-, elintarvike-, puu- ja muoviteollisuuden aloihin.
Läheisten asiakassuhteidemme ansiosta olemme pystyneet täyttämään heidän vaatimukset. Joustavuutemme ansiosta voimme suunnitella ja valmistaa sekä vakio- että mittatilaustyönä tehtyjä komponentteja ainutlaatuisiin sovelluksiin.
Koulutetun ja kokeneen henkilökuntamme avulla pystymme tarjoamaan teknistä tukea ja neuvontaa.
Vahvuutemme perustuvat vuosien kokemukseen seuraavien tuotteiden toimittamisesta:
* Kilpailukykyiset kustannukset tuotantoyksikköä kohden
* Nopea nouto ja toimitus kunnostetuille osille
* Varastosta saatavilla osia laajaan valikoimaan ekstruudereita
* Kattava tarkastusmenettely kaikille osille ennen lähetystä
* Aikansa testattua ja laadukasta palvelua
* Uusimmat valmistustekniikat ja metallurgia, jotka varmistavat osien tasaisen ja luotettavan suorituskyvyn
* Räätälöidyt ratkaisut vastaamaan erityistarpeita.
Miksi valita meidät?
Pakkaus Toimitus
Pakkaustiedot: Puinen kotelo, merikelpoinen tai vientistandardi.
Satama: Hangzhou
Toimitusaika: 40-50 päivää tilauksen vahvistamisesta.
Usein kysytyt kysymykset
K: Oletko kauppayhtiö vai valmistaja?
V: Olemme tehdas.
K: Missä tehtaanne sijaitsee? Miten voin vierailla siellä?
A: Tehtaamme sijaitsee Hangzhoussa, Zhejiangin maakunnassa, Kiinassa. 1) Voit lentää sinne
Suoraan Hangzhoun lentokentältä. Noudamme sinut saapuessasi lentokentälle. Kaikki asiakkaamme,
kotimaiset tai ulkomaiset, olet lämpimästi tervetullut käymään
K: Mikä tekee sinusta erilaisen kuin muut?
A: 1) Erinomainen palvelumme Saat nopean ja vaivattoman tarjouksen lähettämällä meille sähköpostia. Me
lupaat vastata hinnan kanssa 24 tunnin kuluessa – joskus jopa tunnin sisällä. Jos sinä
Jos tarvitset neuvoja, soita vientitoimistoomme, vastaamme kysymyksiisi
kysymykset välittömästi. 2) Nopea valmistusaikamme Normaaleissa tilauksissa teemme
lupaamme tuottaa 30 arkipäivän kuluessa. Valmistajana voimme varmistaa toimitusajan virallisen sopimuksen mukaisesti.
K: Mitkä ovat maksuehtosi?
A: 1) T/T-maksu; 2) akreditiivi;
| Kuljetuspaketti: | Puu |
|---|---|
| Tavaramerkki: | PUUSEPPÄ |
| Alkuperä: | Sichuanin |
| Näytteet: |
US$ 500/kpl
1 kpl (vähimmäistilaus) | |
|---|
| Mukauttaminen: |
Saatavilla
| Mukautettu pyyntö |
|---|
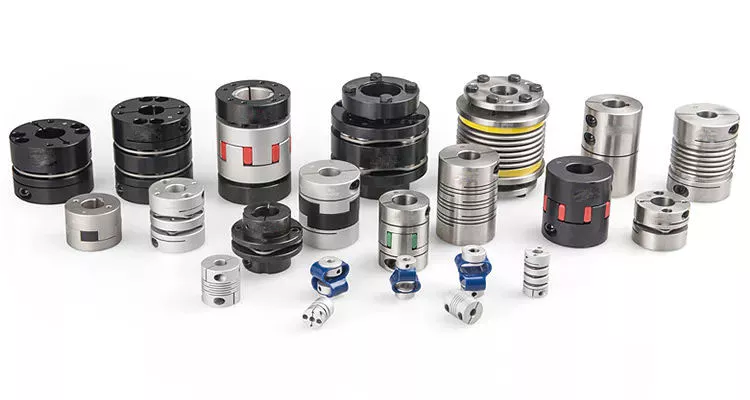
Kuinka laskea urakytkimien jäykkyys, keskitysvoima, kulumis- ja väsymismurtuma
Urakytkimiä on erityyppisiä. Näillä kytkimillä on useita tärkeitä ominaisuuksia. Nämä ominaisuudet ovat: jäykkyys, evolvenssiurat, linjausvirheet sekä kulumis- ja väsymismurtuma. Ymmärtääksesi, miten nämä ominaisuudet liittyvät urakytkimiin, lue tämä artikkeli. Se antaa sinulle tarvittavat tiedot sen määrittämiseksi, minkä tyyppinen kytkin sopii parhaiten tarpeisiisi. Muista, että urakytkimet ovat yleensä pallomaisia, ja ne on valmistettu teräksestä.
Involuutti-splinet
Tehokas sivuttainen interferenssi minimoi hammaspyörästön linjausvirheen. Kun kaksi uraa on kytketty toisiinsa ilman ura-akselin linjausvirhettä, suurin vetojuurijännitys siirtyy viisi mm vasemmalle. Lineaarinen nousun vaihtelu, joka johtuu useista liitoksista ura-akselin kosketuspinnan pituudella, lisää tehokasta välystä tai interferenssiä tietyllä prosenttiosuudella. Tämän tyyppinen linjausvirhe ei ole toivottava suurnopeuslaitteiden kytkennässä.
Evolventtiuria käytetään usein vaihteistoissa. Nämä urat välittävät suurta vääntömomenttia ja pystyvät paremmin jakamaan kuorman useiden hampaiden kesken koko kytkimen kehän pituudella. Evolventtiprofiili ja nousuvirheet liittyvät uran hampaiden ja kiilaurien väliseen etäisyyteen. Kytkinsovelluksissa teollisuuskäytännöissä käytetään uraa, jossa 25–50 prosenttia uran hampaista on kiinni. Tämä kuormanjakauma on tasaisempi kuin perinteisissä yksikiilaisissa kytkimissä.
Xiangzhen Xue ja kollegat käyttivät tietokonemallia simuloidakseen uriin kohdistuvaa rasitusta määrittääkseen optimaalisen hampaan kytkennän kyseisessä urakytkennässä. Tutkimuksen tulokset osoittivat, että kytkennässä tulisi käyttää "sallittua" Ruiz-parametria. Ennustamalla kruunuuraan kohdistuvan kulumisen määrän tutkijat pystyivät ennustamaan tarkasti, kuinka paljon komponentit vaurioituvat kytkentäprosessin aikana.
Evolventtiurahihan optimaalisen puristuskulman määrittämiseen on useita tapoja. Evolventtiurat mitataan yleensä 30 asteen puristuskulmalla. Samoin kuin hammaspyörät, evolventtiurat testataan tyypillisesti mittaamalla ne tappien yli. Tämä tarkoittaa tietyn kokoisten lankojen asettamista hammaspyörän hampaiden väliin ja niiden välisen etäisyyden mittaamista. Tämä menetelmä voi selvittää, onko hammaspyörällä oikea hammasprofiili.
Kuvassa 1 esitetty spline-järjestelmä havainnollistaa värähtelymallia. Tämä simulaatio auttaa käyttäjää ymmärtämään, miten evolventtisia splinejä käytetään kytkennässä. Värähtelymalli näyttää neljä väkevöityä massalohkoa, jotka edustavat päämoottoria, sisäistä splineä ja kuormaa. On tärkeää huomata, että nivelletty muodonmuutosfunktio edustaa näihin kolmeen komponenttiin vaikuttavia voimia.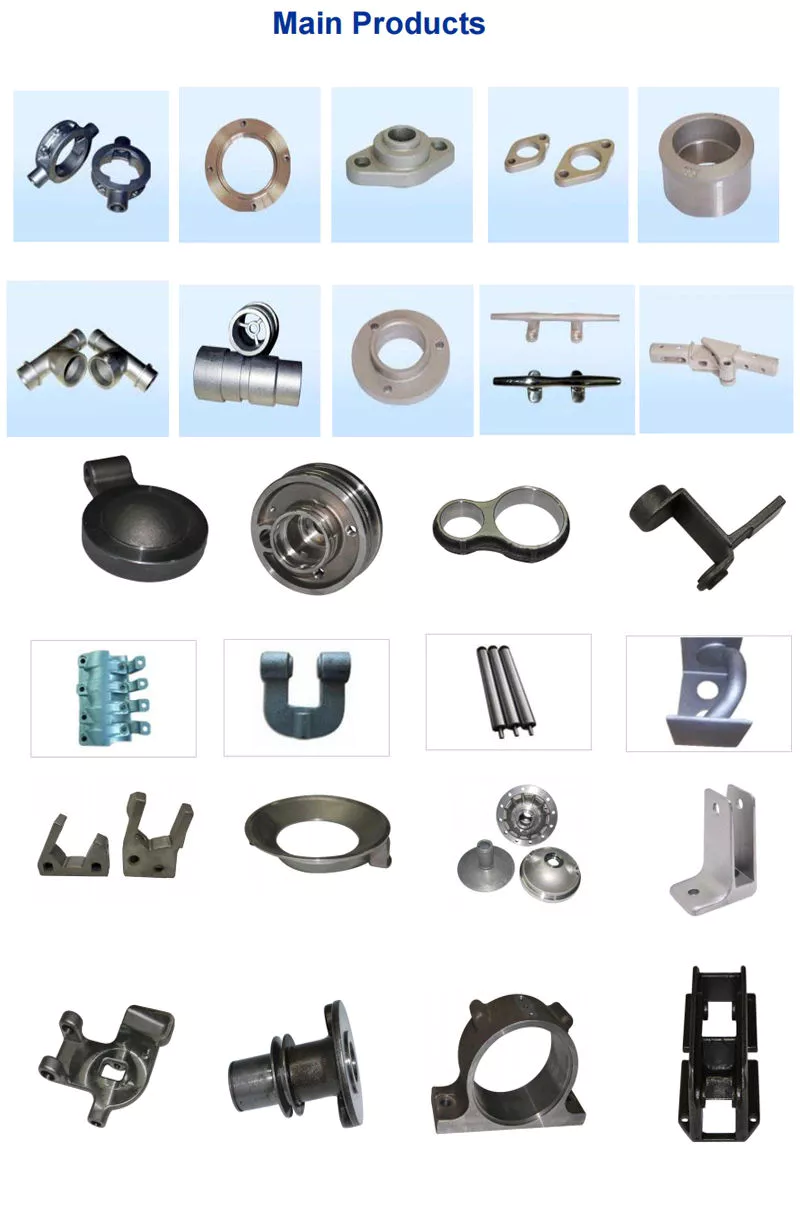
Kytkimen jäykkyys
Urakytkimen jäykkyyden laskentaan kuuluu sen hampaiden kytkennän mittaaminen. Seuraavaksi analysoimme erityyppisten hampaiden omaavan urakytkimen jäykkyyttä kahdella eri menetelmällä. Sekä suora inversio että lohkoittainen inversio vähentävät jäykkyyslaskelmien prosessoriaikaa. Ne vaativat kuitenkin laskenta-alimatriiseja. Tässä käsittelemme näiden kahden menetelmän eroja.
Toisessa osiossa johdetaan spline-kytkentäjen analyyttinen malli. Kolmannessa osiossa laskentaprosessi selitetään yksityiskohtaisesti. Sitten validoimme tämän mallin elementtimenetelmää vasten. Lopuksi käsittelemme jäykkyyden epälineaarisuuden vaikutusta roottorin dynamiikkaan. Lopuksi käsittelemme kunkin menetelmän etuja ja haittoja. Esittelemme yksinkertaisen mutta tehokkaan menetelmän spline-kytkentäjen sivuttaisjäykkyyden arvioimiseksi.
Spline-kytkennän numeerinen laskenta perustuu puolianalyyttiseen spline-kuormanjakautumismalliin. Tämä menetelmä sisältää tarkennettuja kosketusverkkoja ja vaatimustenmukaisuusmatriisin päivittämisen jokaisella iteraatiolla. Siksi se kuluttaa merkittävästi laskenta-aikaa. Lisäksi tätä menetelmää on vaikea soveltaa roottorin dynaamiseen analyysiin. Tällä menetelmällä on omat rajoituksensa, ja sitä tulisi käyttää vain, kun spline-kytkentä on tutkittu täysin.
Kytkentävoima on väärin linjatun urakytkimen synnyttämä voima. Se liittyy uran paksuuteen ja roottorin välittävään vääntömomenttiin. Kytkentävoima liittyy myös dynaamiseen värähtelysiirtymään. Kytkentävoima-analyysistä saadut tulokset on esitetty kuvissa 7, 8 ja 9.
Tässä artikkelissa esitetty analyysi pyrkii tutkimaan vinossa asennossa olevien uraliitosten jäykkyyttä. Vaikka aiempien tutkimusten tulokset olivat tarkkoja, joitakin ongelmia jäi jäljelle. Esimerkiksi uraliitoksen vino kohdistus voi aiheuttaa kosketusvaurioita. Tämän artikkelin tarkoituksena on tutkia vinossa asennossa oleviin uraliitoksiin liittyviä ongelmia ja ehdottaa analyyttistä lähestymistapaa uraliitoksen kosketuspaineen arvioimiseksi. Vertaamme tuloksiamme myös puhtaasti numeerisilla menetelmillä saatuihin tuloksiin.
Väärin kohdistus
Keskitysvoiman määrittämiseksi on tiedettävä tehollinen painekulma. Tehollisen painekulman avulla keskitysvoima lasketaan suurimpien aksiaali- ja radiaalikuormien sekä päivitettyjen Dudley-virhekertoimien perusteella. Keskitysvoima on suurin aksiaalivoima, joka voidaan siirtää kitkan avulla. Laskelmaan sisällytetään myös useita julkaistuja virhekertoimia. Tässä artikkelissa esitetään uusi menetelmä, joka ottaa huomioon nokka-akselin vaikutuksen normaalivoimassa.
Tässä uudessa menetelmässä uraliitoksen jäykkyys voidaan integroida, jolloin saadaan vääntövärähtelyanalyysiin soveltuva globaali jäykkyys. Laakereiden jäykkyys voidaan myös laskea tietyillä linjauspoikkeamilla, mikä mahdollistaa laakerin mittojen tarkan arvioinnin. On suositeltavaa tarkistaa laakereiden jäykkyys jatkuvasti sen varmistamiseksi, että ne ovat oikean kokoisia ja linjattuja.
Urakytkimen virheellinen linjaus voi johtaa kulumiseen tai jopa rikkoutumiseen. Tämä johtuu väärin linjatusta jakoprofiilista. Tämä ongelma jää usein huomiotta, koska hampaat ovat kosketuksessa koko evolventtiprofiilin ajan. Tämä aiheuttaa sen, että kuorma ei jakautu tasaisesti kosketuslinjalle. Siksi on tärkeää ottaa huomioon virheellisen linjauksen vaikutus urakytkimen hampaisiin kohdistuvaan kosketusvoimaan.
Kuvassa 2 uros-ura-akselin keskipiste on päällekkäin naaras-ura-akselin kanssa. Myös kohdistuskytkentäetäisyydet ovat identtiset. Tästä johtuen kohdistusvoimakäyrät muuttuvat dynaamisen värähtelysiirtymän mukaan. Urakytkimen parametrit on tiedettävä ennen sen toteuttamista. Tässä artikkelissa esitetään urakytkimien kohdistusvirheen malli ja siihen liittyvät parametrit.
Käyttämällä itse tehtyä urakytkimen testilaitteistoa tutkitaan linjausvirheen vaikutuksia urakytkimeen. Toisin kuin tyypillisessä urakytkimessä, urakytkimen linjausvirhe aiheuttaa kiertymiskulumaa tietyssä kohdassa hampaan pintaa. Tämä on merkittävä syy tämäntyyppisten kytkimien vikaantumiseen.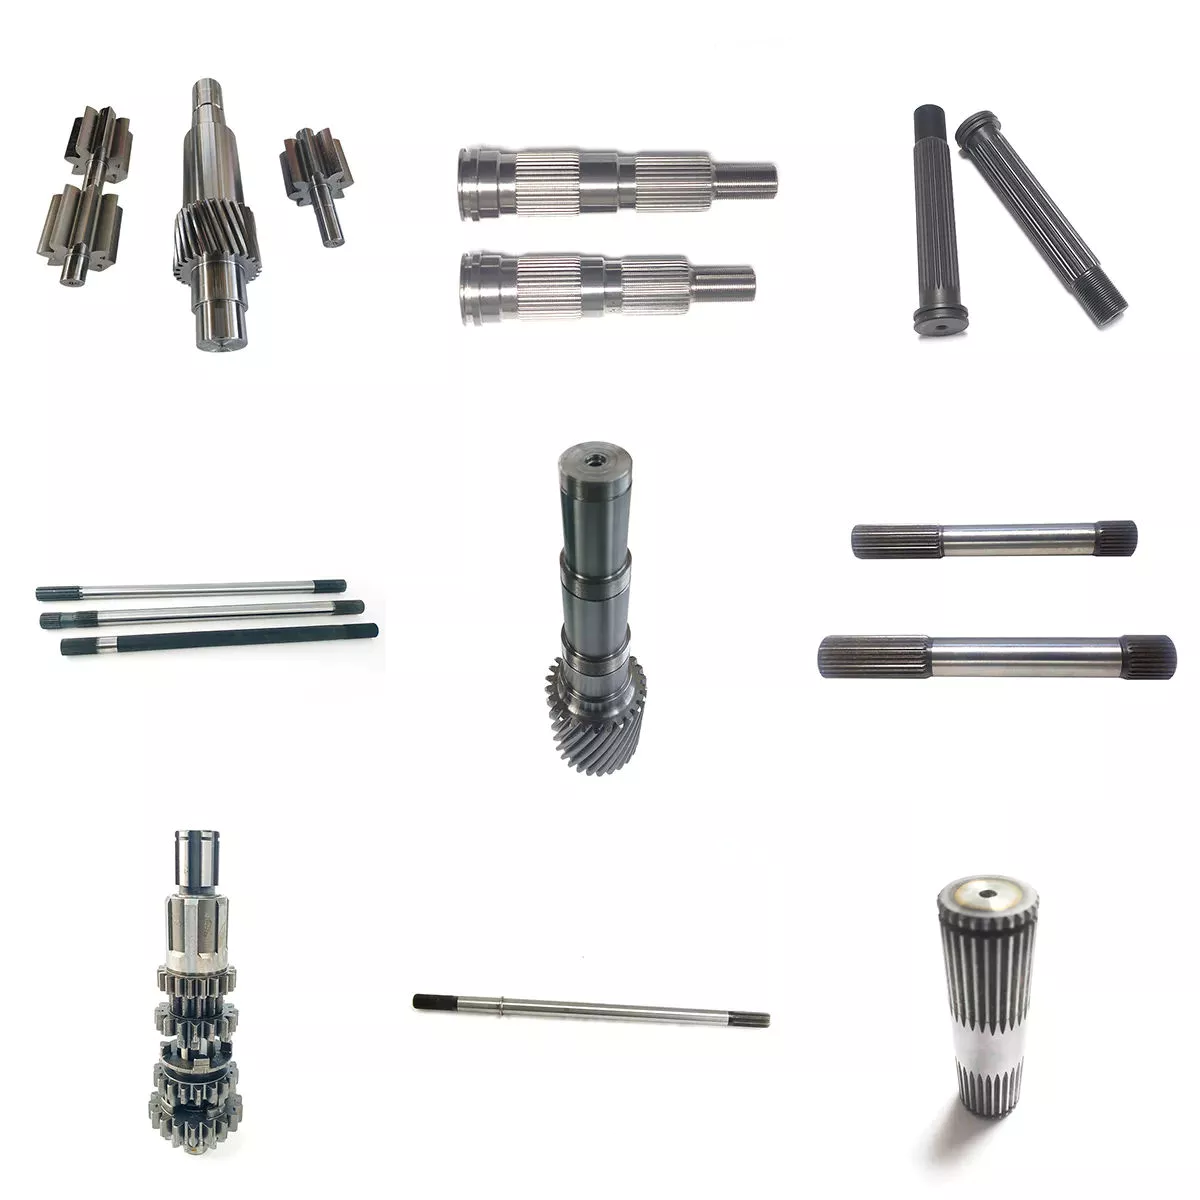
Kulumis- ja väsymismurtuma
Urakytkimen kulumisesta ja väsymisestä johtuva vikaantuminen määräytyy hampaan kulumisen ja akselin linjausvirheen ensimmäisen esiintymisen perusteella. Vakiomuotoiset suunnittelumenetelmät eivät ota huomioon kulumisvaurioita ja arvioivat väsymiskestoiän suurilla likiarvoilla. Urakytkimien kulumis- ja väsymisvaurioiden arvioimiseksi on tehty kokeellisia tutkimuksia. Testit tehtiin erillisellä testilaitteistolla ja erityislaitteella, joka oli kytketty standardiin väsytyskoneeseen. Käyttöparametreja, kuten vääntömomenttia, linjauskulmaa ja aksiaalietäisyyttä, on vaihdeltu väsymisvaurioiden mittaamiseksi. Myös ylimitoitusta on arvioitu.
Väsymisen ja kulumisen aikana ulkoisten ja sisäisten urien välillä tapahtuu mekaanista liukumista, mikä johtaa katastrofaaliseen rikkoutumiseen. Lentokoneiden moottoreiden uritettujen kytkimien kulumista ja väsymistä koskevan kirjallisuuden puute voi johtua kytkimen käyttöä koskevan tiedon puutteesta. Urien kuluminen ja väsymismurtuma riippuvat useista tekijöistä, kuten materiaaliparista, geometriasta ja voiteluolosuhteista.
Urakytkimien analyysi osoittaa, että ylimitoitus on yleistä ja johtaa erilaisiin vaurioihin järjestelmässä. Joitakin merkittävimpiä vaurioita ovat kuluminen, hankautuminen, korroosio ja hampaiden väsyminen. Myös meluongelmia on havaittu teollisuusympäristöissä. Urakytkimien kosketuskäyttäytymisen arviointi on kuitenkin vaikeaa, ja numeeriset simulaatiot usein vaikeutuvat tiettyjen koodien ja reunaelementtimenetelmän käytön vuoksi.
Urapyöräkytkimen pettämisen aiheutti väsyminen, ja murtuma alkoi kiilauran alakulman säteestä. Kiilaura ja urat olivat ylikuormitettuja myötölujuutensa yli, ja urapyörän hampaissa havaittiin merkittävää myötöä. Epästandardista seosteräksestä valmistetussa murtumarenkaassa oli terävä nurkkasäde, mikä oli merkittävä jännityksen nostaja.
Useiden komponenttien käyttöiän määrittämiseksi tutkittiin. Näitä komponentteja ovat ura-akseli, tiivistyspultti ja grafiittirengas. Jokaisella näistä komponenteista on omat suunnitteluparametrinsa. Näiden komponenttien jakaumissa on kuitenkin yhtäläisyyksiä. Urakytkimien kulumis- ja väsymismurtumat voidaan katsoa johtuvan näiden kolmen tekijän yhdistelmästä. Vikaantumistapa määritellään usein jännitysten ja venymien epälineaarisena jakaumana.
toimittaja CX 23.10.2023
Muunna opas tarjouspyynnöksi
Lähetä valvottu piirustus, liitoskohta, materiaalin kunto ja käyttötiedot teknistä tarkistusta varten.
Pyydä tarjous
























