Popis produktu
WR15E Odolnosť proti oderu Priemer hriadeľa dvojzávitovky 10 – 120 mm Tvrdosť HRC44
Popis výroby:
| Názov produktu | Dvojzávitovkový hriadeľ | Názov značky | STOLÁR |
| Číslo modelu | 125 | Materiál | WR15E WR30 40CrNiMo |
| Typ spline | evolventný vnútorný drážkovaný spoj | Miesto pôvodu | ZheJiang, Čína |
| Veľkosť | Priemer 10 – 120 mm / D 500 – 900 mm | Kombinácia skrutiek | Tehlová konštrukcia |
| Stavebníctvo | S chladiacim systémom alebo bez neho | LD | 36:1 40:1 44:1 48:1 |
| Tvrdosť | HRC44 | ||
| Povrchová úprava | vákuové kalenie | ||
| Certifikácia | ISO9001 2015 | ||
| Aplikácia | Plastový priemysel Drevoplastový nafukovací priemysel Práškové lakovanie potravín | ||
| Pre aký stroj | Plastový drevený potravinársky dvojitý extrudér | ||
| hriadeľ pre | APV KOBE OMC Buhler Krauss Maffei Theysohn Autobus Berstorff Toshiba Clextral Labtech USEON Lantai iní JSW Leistritz Keya Maris |
||
| Naše silné stránky | Konkurenčné náklady na jednotku produkcie Rýchle vybavenie pre vyzdvihnutie a doručenie repasovaných dielov Diely dostupné skladom pre širokú škálu značiek extrudérov Komplexný postup kontroly všetkých dielov pred odoslaním Časom overená kvalitná služba Najnovšie výrobné techniky a metalurgia zabezpečujúce konzistentný a spoľahlivý výkon dielov Riešenia na mieru pre splnenie špecifických potrieb. |
||
| Kúpa Xihu (Západné jazero) Dis.s | Do rúk: Tracy Han Tel.: 1825717954 |
||
Vyrábame závitovkové hriadele pre dvojzávitovkové extrudéry s rovnakým smerom otáčania v rozsahu od 10 mm až 120 mm /Dĺžka 500-900 mm a viac. S chladiacim systémom / bez chladiaceho systému. Naša výroba sa špecializuje na hriadele pre dvojzávitovkové extrudéry a je optimalizovaná pre flexibilné spracovanie objednávok.
Typy hriadeľov:
Jednoduchá drážka pre kľúč Štvorcová drážka pre kľúč Tlačidlo pre kľúč s vysokým krútiacim momentom Dvojitá drážka pre kľúč
Evolventná vnútorná drážka Okrúhla drážka pre kľúč Prechodová drážka Požiadavky klienta k dispozícii
Materiál
WR15E WR30 40CrNiMo
O našej spoločnosti
Spoločnosť Joiner Machinery Co., Ltd. má niekoľkoročné skúsenosti s výrobou a dodávkou nových a repasovaných opotrebovateľných dielov pre všetky hlavné značky dvojzávitovkových extrudérov a pre odvetvia zaoberajúce sa plastikárskym priemyslom, chemickým priemyslom, práškovým lakovaním, potravinárskym priemyslom, drevoplastovým priemyslom atď.
Vďaka úzkym pracovným vzťahom s našimi zákazníkmi sme schopní splniť ich požiadavky. Flexibilita nám umožňuje navrhovať a vyrábať štandardné aj zákazkové komponenty pre jedinečné aplikácie.
Vďaka nášmu vysoko kvalifikovanému a skúsenému personálu sme schopní poskytnúť technickú podporu a poradenstvo.
Naše silné stránky sú založené na dlhoročných skúsenostiach s dodávaním nasledujúcich produktov:
* Konkurenčné náklady na jednotku produkcie
* Rýchle vybavenie pre vyzdvihnutie a doručenie repasovaných dielov
* Diely dostupné skladom pre širokú škálu značiek extrudérov
* Komplexný postup kontroly všetkých dielov pred odoslaním
* Časom overená kvalitná služba
* Najnovšie výrobné techniky a metalurgia, ktoré zabezpečujú konzistentný a spoľahlivý výkon súčiastok
* Riešenia na mieru pre splnenie špecifických potrieb.
Prečo si vybrať nás?
Dodávka obalov
Detaily balenia: Drevené puzdro, vhodné na more alebo exportný štandard.
Prístav: Hangzhou
Dodacia lehota: 40-50 dní po potvrdení objednávky.
Často kladené otázky
Otázka: Ste obchodná spoločnosť alebo výrobca?
A: Sme továreň.
Otázka: Kde sa nachádza vaša továreň? Ako ju môžem navštíviť?
A: Naša továreň sa nachádza v meste HangZhou v provincii Zhejiang v Číne, 1) Môžete tam lietať
Priamo na letisko HangZhou. Vyzdvihneme vás po vašom prílete na letisko; Všetci naši klienti,
z domova alebo zo zahraničia, sú srdečne vítaní, aby nás navštívili
Otázka: Čo vás odlišuje od ostatných?
A: 1) Naše vynikajúce služby Pre rýchlu a bezproblémovú cenovú ponuku nám pošlite e-mail
sľubujú, že odpovieme s cenou do 24 hodín – niekedy dokonca do hodiny. Ak vy
Potrebujete poradiť? Zavolajte do našej exportnej kancelárie a my vám odpovieme.
otázky okamžite. 2) Náš rýchly výrobný čas Pre bežné objednávky vám
Sľubujeme výrobu do 30 pracovných dní. Ako výrobca vieme zabezpečiť dodaciu lehotu podľa formálnej zmluvy.
Otázka: Aké sú vaše platobné podmienky?
A: 1) Platba prevodom T/T; 2) Akreditív;
| Prepravný balík: | Drevo |
|---|---|
| Ochranná známka: | STOLÁR |
| Pôvod: | Sečuán |
| Vzorky: |
US$ 500/kus
1 kus (minimálna objednávka) | |
|---|
| Prispôsobenie: |
K dispozícii
| Prispôsobená požiadavka |
|---|
Ako vypočítať tuhosť, centrovaciu silu, opotrebenie a únavové porušenie drážkových spojok
Existujú rôzne typy drážkových spojok. Tieto spojky majú niekoľko dôležitých vlastností. Tieto vlastnosti sú: tuhosť, evolventné drážky, nesúososť, opotrebenie a únavové zlyhanie. Ak chcete pochopiť, ako tieto charakteristiky súvisia s drážkovými spojkami, prečítajte si tento článok. Poskytne vám potrebné znalosti na určenie, ktorý typ spojky najlepšie vyhovuje vašim potrebám. Treba mať na pamäti, že drážkové spojky majú zvyčajne guľovitý tvar a sú vyrobené z ocele.
Evolventné drážkovanie
Podmienka efektívneho bočného presahu minimalizuje nesúososť ozubených kolies. Keď sú dva drážkované spoje spojené bez presahu drážok, maximálne ťahové napätie v koreňovej časti sa posunie doľava o päť mm. Lineárna zmena stúpania, ktorá je výsledkom viacerých spojení pozdĺž dĺžky drážkového kontaktu, zvyšuje efektívnu vôľu alebo presah o dané percento. Tento typ nesúososti je nežiaduci pre spájanie vysokorýchlostných zariadení.
Evolventné drážky sa často používajú v prevodovkách. Tieto drážky prenášajú vysoký krútiaci moment a lepšie rozkladajú zaťaženie medzi viacero zubov po obvode spojky. Profil evolventy a chyby stúpania súvisia s rozostupom medzi drážkami a drážkami pre pero. Pre aplikácie spojok sa v priemyselnej praxi používajú drážky s 25 až 50 percentami zapojených drážok. Toto rozloženie zaťaženia je rovnomernejšie ako pri konvenčných spojkách s jedným perom.
Na určenie optimálneho záberu zubov pre drážkované spojenie Xiangzhen Xue a jeho kolegovia použili počítačový model na simuláciu namáhania pôsobiaceho na drážky. Výsledky tejto štúdie ukázali, že pri spájaní by sa mal použiť „prípustný“ Ruizov parameter. Predpovedaním miery opotrebenia na zaoblenom drážkovaní mohli výskumníci presne predpovedať, aké poškodenie komponenty utrpia počas procesu spájania.
Existuje niekoľko spôsobov, ako určiť optimálny uhol tlaku pre evolventné drážkovanie. Evolventné drážkovanie sa bežne meria s uhlom tlaku 30 stupňov. Podobne ako ozubené kolesá, aj evolventné drážkovanie sa zvyčajne testuje meraním na čapoch. To zahŕňa vloženie drôtov špecifickej veľkosti medzi zuby ozubeného kolesa a meranie vzdialenosti medzi nimi. Táto metóda dokáže určiť, či má ozubené koleso správny profil zuba.
Systém spline znázornený na obrázku 1 ilustruje vibračný model. Táto simulácia umožňuje používateľovi pochopiť, ako sa evolventné spline používajú v prepojení. Vibračný model zobrazuje štyri bloky koncentrovanej hmoty, ktoré predstavujú hlavný motor, vnútorný spline a zaťaženie. Je dôležité poznamenať, že funkcia deformácie siete predstavuje sily pôsobiace na tieto tri komponenty.
Tuhosť spojky
Výpočet tuhosti drážkovaného spoja zahŕňa meranie jeho záberu zubov. V nasledujúcom texte analyzujeme tuhosť drážkovaného spoja s rôznymi typmi zubov pomocou dvoch rôznych metód. Priama inverzia aj bloková inverzia znižujú čas CPU potrebný na výpočet tuhosti. Vyžadujú si však vyhodnocovacie podmatice. Tu rozoberieme rozdiely medzi týmito dvoma metódami.
V druhej časti je odvodený analytický model pre drážkované väzby. V tretej časti je podrobne vysvetlený proces výpočtu. Následne tento model overíme metódou konečných prvkov. Nakoniec rozoberieme vplyv nelinearity tuhosti na dynamiku rotora. Nakoniec rozoberieme výhody a nevýhody každej metódy. Predstavujeme jednoduchú, ale účinnú metódu na odhad laterálnej tuhosti drážkovaných väzb.
Numerický výpočet drážkovaného prepojenia je založený na semi-analytickom modeli rozloženia zaťaženia drážkovaného prepojenia. Táto metóda zahŕňa spresnenie kontaktných mriežok a aktualizáciu matice poddajnosti pri každej iterácii. Preto spotrebuje značný výpočtový čas. Okrem toho je ťažké túto metódu aplikovať na dynamickú analýzu rotora. Táto metóda má svoje vlastné obmedzenia a mala by sa používať iba vtedy, keď je drážkové prepojenie úplne preskúmané.
Záberová sila je sila generovaná nesprávne zarovnaným drážkovým spojom. Súvisí s hrúbkou drážky a prenášaným krútiacim momentom rotora. Záberová sila tiež súvisí s dynamickým vibračným posunom. Výsledok získaný z analýzy záberovej sily je uvedený na obrázkoch 7, 8 a 9.
Cieľom analýzy prezentovanej v tomto článku je preskúmať tuhosť drážkových spojov s nesprávne zarovnaným drážkovaním. Hoci výsledky predchádzajúcich štúdií boli presné, niektoré problémy pretrvávali. Napríklad nesprávne zarovnanie drážkovania môže spôsobiť poškodenie kontaktu. Cieľom tohto článku je preskúmať problémy spojené s nesprávne zarovnanými drážkovými spojmi a navrhnúť analytický prístup na odhad kontaktného tlaku v drážkovom spoji. Naše výsledky tiež porovnávame s výsledkami získanými čisto numerickými prístupmi.
Nesprávne zarovnanie
Na určenie centrovacej sily musí byť známy efektívny uhol tlaku. Pomocou efektívneho uhla tlaku sa centrovacia sila vypočíta na základe maximálneho axiálneho a radiálneho zaťaženia a aktualizovaných Dudleyho faktorov vychýlenia. Centrovacia sila je maximálna axiálna sila, ktorú je možné prenášať trením. Do výpočtu je zahrnutých aj niekoľko publikovaných faktorov vychýlenia. V tomto článku je predstavená nová metóda, ktorá zohľadňuje vplyv vačky v normálovej sile.
V tejto novej metóde je možné integrovať tuhosť pozdĺž drážkového spoja, aby sa získala globálna tuhosť, ktorá je použiteľná pre analýzu torzných vibrácií. Tuhosť ložísk je možné vypočítať aj pri daných úrovniach nesúososti, čo umožňuje presný odhad rozmerov ložísk. Odporúča sa neustále kontrolovať tuhosť ložísk, aby sa zabezpečilo, že sú správne dimenzované a zarovnané.
Nesprávne zarovnanie drážkovaného spoja môže viesť k opotrebovaniu alebo dokonca k poruche. Je to spôsobené nesprávne zarovnaným profilom rozstupu zubov. Tento problém sa často prehliada, pretože zuby sú v kontakte v celom evolventnom profile. To spôsobuje, že zaťaženie nie je rovnomerne rozložené pozdĺž kontaktnej čiary. Preto je dôležité zvážiť vplyv nesprávneho zarovnania na kontaktnú silu na zuboch drážkovaného spoja.
Stred samčieho drážkovania na obrázku 2 je prekrytý stredom samičieho drážkovania. Vzdialenosti záberov zarovnania sú tiež identické. Preto sa krivky sily záberu budú meniť v závislosti od dynamického vibračného posunu. Pred implementáciou drážkového spojenia je potrebné poznať jeho parametre. V tomto článku je prezentovaný model pre nesúososť drážkových spojení a súvisiace parametre.
Pomocou vlastnoručne vyrobeného testovacieho zariadenia pre drážkované spoje sa skúmajú vplyvy nesprávneho zarovnania na drážkované spoje. Na rozdiel od typického drážkového spoja spôsobuje nesprávne zarovnanie v drážkovanom spoji opotrebenie v špecifickej polohe na povrchu zuba. To je hlavná príčina poruchy týchto typov spojov.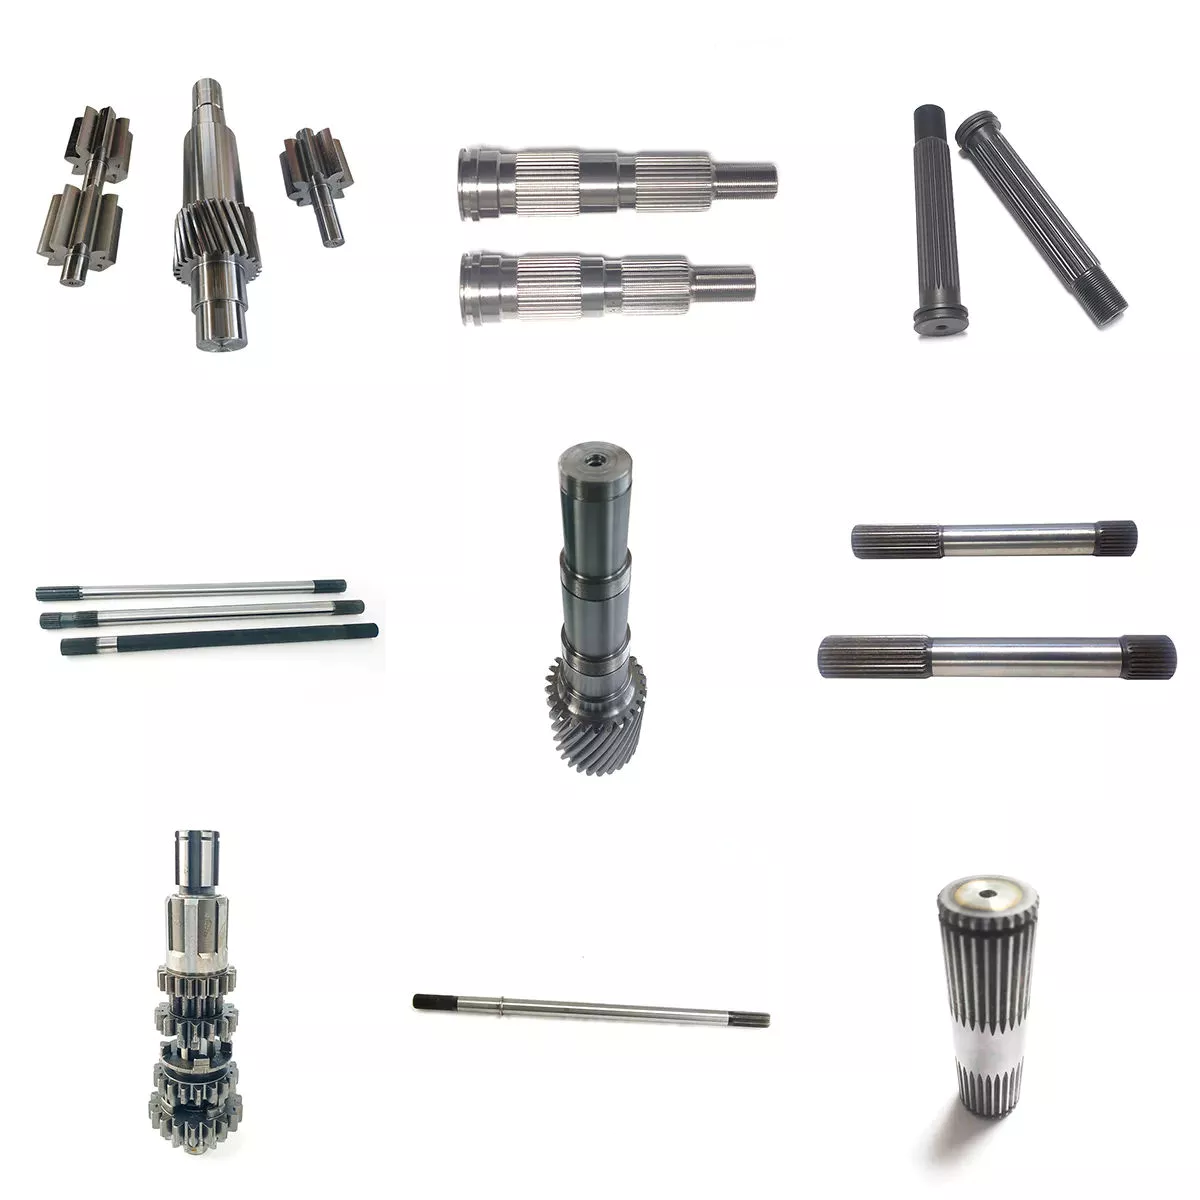
Opotrebovanie a únavové zlyhanie
Porucha drážkovaného spoja v dôsledku opotrebenia a únavy materiálu je určená prvým výskytom opotrebenia zubov a nesprávneho zarovnania hriadeľa. Štandardné metódy návrhu nezohľadňujú poškodenie opotrebením a posudzujú únavovú životnosť s veľkými aproximáciami. Boli vykonané experimentálne výskumy na posúdenie opotrebenia a poškodenia únavou materiálu v drážkovaných spojoch. Testy sa vykonávali na špeciálnom testovacom zariadení pripojenom k štandardnému únavovému stroju. Prevádzkové parametre, ako je krútiaci moment, uhol nesprávneho zarovnania a axiálna vzdialenosť, sa menili, aby sa zmeralo poškodenie únavou materiálu. Posudzovalo sa aj predimenzovanie.
Počas únavy a opotrebenia dochádza k mechanickému kĺzaniu medzi vonkajšími a vnútornými drážkami, čo vedie ku katastrofálnemu zlyhaniu. Nedostatok literatúry o opotrebovaní a únave drážkových spojok v leteckých motoroch môže byť spôsobený nedostatkom údajov o použití spojky. Opotrebenie a únavové zlyhanie drážok závisí od viacerých faktorov vrátane materiálového páru, geometrie a podmienok mazania.
Analýza drážkových spojov ukazuje, že predimenzovanie je bežné a vedie k rôznym poškodeniam v systéme. Medzi hlavné poškodenia patrí opotrebovanie, trenie, korózia a únava zubov. Problémy s hlukom boli pozorované aj v priemyselnom prostredí. Je však ťažké vyhodnotiť kontaktné správanie drážkových spojov a numerické simulácie sú často obmedzené použitím špecifických kódov a metódy okrajových prvkov.
Porucha drážkovanej ozubenej spojky bola spôsobená únavou materiálu a lom sa začal v dolnom rohovom polomere drážky pre pero. Drážka pre pero a drážky boli preťažené nad svoju medzu klzu a v zuboch drážkovaného ozubeného kolesa sa pozorovalo výrazné deformovanie. Lomový krúžok z neštandardnej legovanej ocele vykazoval ostrý rohový polomer, čo bol významný zdroj napätia.
Bolo študovaných niekoľko komponentov s cieľom určiť ich životnosť. Medzi tieto komponenty patrí drážkovaný hriadeľ, tesniaca skrutka a grafitový krúžok. Každý z týchto komponentov má svoju vlastnú sadu konštrukčných parametrov. Existujú však podobnosti v rozložení týchto komponentov. Opotrebenie a únavové porušenie drážkovaných spojok možno pripísať kombinácii týchto troch faktorov. Spôsob poruchy sa často definuje ako nelineárne rozloženie napätí a deformácií.
editor od CX 2023-10-23
Premeňte sprievodcu na výzvu na cenovú ponuku (RFQ)
Pošlite kontrolovaný výkres, párovacie rozhranie, stav materiálu a informácie o prevádzke na technické posúdenie.
Vyžiadať cenovú ponuku
























