Produktbeschreibung
Hervorragende pulvermetallurgische Teile, metallische Sinterteile
Wir bieten Ihnen verschiedene pulvermetallurgische Teile, sowohl aus Eisen als auch aus Kupfer, in höchster Qualität und zu günstigsten Preisen. Senden Sie uns einfach Ihre Zeichnung oder ein Muster – wir fertigen die Teile nach Ihren Vorgaben. Bei Interesse an unseren Produkten kontaktieren Sie uns bitte. Wir bieten Ihnen beste Qualität und erstklassigen Service. Vielen Dank!
Wie arbeiten wir mit unseren Kunden zusammen?
1. Für einen Designexperten oder ein großes Unternehmen mit eigenem Ingenieurteam: Wir bevorzugen es, von Ihnen ein vollständiges Angebotspaket zu erhalten, das Zeichnung, 3D-Modell, Menge und Bilder enthält;
2. Für den Inhaber eines Start-up-Unternehmens oder einen Anfänger im Ingenieurwesen: Schicken Sie einfach eine Idee ein, die Sie ausprobieren möchten. Sie müssen nicht einmal wissen, was Gießen ist.
3. Unser Vertriebsteam wird Ihnen innerhalb von 24 Stunden antworten, um weitere Details zu bestätigen und Ihnen die voraussichtliche Lieferzeit mitzuteilen.
4. Unser Ingenieurteam wird Ihre Anfrage prüfen und Ihnen innerhalb der nächsten 1 bis 3 Werktage ein Angebot unterbreiten.
5. Bei Bedarf können wir jederzeit ein technisches Kommunikationstreffen zwischen Ihnen und unseren Ingenieuren arrangieren.
| Herkunftsort: | Jangsu, China |
| Typ: | Pulvermetallurgie-Sintern |
| Ersatzteiltyp: | Pulvermetallurgie-Teile |
| Maschinenprüfbericht: | Bereitgestellt |
| Material: | Eisen, Edelstahl, Stahl, Kupfer |
| Wichtigste Verkaufsargumente: | Qualitätssicherung |
| Formtyp: | Wolframstahl |
| Materialstandard: | MPIF 35, DIN 3571, JIS Z 2550 |
| Anwendung: | Kleingeräte für den Haushalt, Türschlösser, Elektrowerkzeuge, Automobile |
| Markenname: | OEM-SERVICE |
| Überzug: | Maßgeschneidert |
| Kundendienst: | Online-Support |
| Verarbeitung: | Pulvermetallurgie, CNC-Bearbeitung |
| Pulvermetallurgie: | Hochfrequenzabschreckung, Ölimmersion |
| Qualitätskontrolle: | 100% Inspektion |
Der Vorteil des pulvermetallurgischen Verfahrens
1. Kosteneffektiv
Die Endprodukte können mittels Pulvermetallurgie verdichtet werden, wodurch die maschinelle Bearbeitung entfällt oder verkürzt werden kann. Dies spart erheblich Material und senkt die Produktionskosten.
2. Komplexe Formen
Die Pulvermetallurgie ermöglicht die Herstellung komplexer Formen direkt aus dem Verdichtungswerkzeug ohne jegliche Nachbearbeitung, wie z. B. Zähne, Keilwellen, Profile, Stirnflächengeometrien usw.
3. Hohe Präzision
Die erreichbaren Toleranzen senkrecht zur Verdichtungsrichtung liegen typischerweise bei IT 8-9 im gesinterten Zustand und können nach dem Kalibrieren auf bis zu IT 5-7 verbessert werden. Zusätzliche Bearbeitungsvorgänge können die Präzision weiter steigern.
4. Selbstschmierung
Die miteinander verbundenen Poren des Materials können mit Öl gefüllt werden, wodurch ein selbstschmierendes Lager entsteht: Das Öl sorgt für eine konstante Schmierung zwischen Lager und Welle, und das System benötigt kein zusätzliches externes Schmiermittel.
5. Grüne Technologie
Der Herstellungsprozess von Sinterbauteilen ist als ökologisch zertifiziert, da der Materialabfall sehr gering ist, das Produkt recycelbar ist und die Energieeffizienz gut ist, weil das Material nicht geschmolzen wird.
Häufig gestellte Fragen
Frage 1: Um welche Zahlungsart handelt es sich?
A: Normalerweise sollten Sie 50% des Gesamtbetrags im Voraus bezahlen. Der Restbetrag ist vor dem Versand zu begleichen.
Frage 2: Wie kann die hohe Qualität gewährleistet werden?
A: 100%-Prüfung. Wir verfügen über hochpräzise Prüfgeräte von Carl Zeiss und eine eigene Prüfabteilung, um sicherzustellen, dass jedes Produkt hinsichtlich Größe, Aussehen und Druckprüfung einwandfrei ist.
Frage 3: Wie lange dauert es, bis ich eine Antwort erhalte?
A: Wir werden uns innerhalb von 12 Stunden so schnell wie möglich bei Ihnen melden.
Frage 4: Wie lange ist Ihre Lieferzeit?
A: In der Regel dauert es 25 bis 35 Tage nach Eingang Ihrer Vorauszahlung. Die genaue Lieferzeit hängt von den bestellten Artikeln und der Bestellmenge ab. Bei Sonderanfertigungen müssen wir zusätzlich 10–15 Tage für die Werkzeug- bzw. Formenherstellung einplanen.
Frage 5: Können Sie nach Mustern oder Zeichnungen fertigen?
A: Ja, wir können nach Ihren Mustern oder technischen Zeichnungen fertigen. Wir können die Formen und Vorrichtungen herstellen.
Frage 6: Wie hoch sind die Werkzeugkosten?
A: Die Werkzeugkosten werden nur einmal bei der ersten Bestellung berechnet, bei allen zukünftigen Bestellungen fallen keine weiteren Kosten an, auch nicht bei Werkzeugreparaturen oder Wartungsarbeiten.
Frage 7: Wie sieht Ihre Stichprobenrichtlinie aus?
A: Wir können Ihnen ein Muster zur Verfügung stellen, sofern wir die entsprechenden Teile auf Lager haben. Die Kosten für das Muster und den Versand trägt jedoch der Kunde.
Frage 8: Wie können wir eine langfristige und gute Geschäftsbeziehung aufbauen?
A: 1. Wir achten auf gute Qualität und wettbewerbsfähige Preise, um den Nutzen für unsere Kunden zu gewährleisten;
2. Wir respektieren jeden Kunden als Freund und pflegen aufrichtige Geschäftsbeziehungen und Freundschaften mit ihnen, unabhängig von ihrer Herkunft.
| Anwendung: | Motoren, Elektroautos, Motorräder, Maschinen, Schiffsmaschinen, Spielzeug, Landmaschinen, Autos, je nach Bedarf |
|---|---|
| Härte: | Gehärtete Zahnoberfläche |
| Gangstellung: | Außenverzahnung |
| Proben: |
US$ 20/Stück
1 Stück (Mindestbestellmenge) | Muster bestellen |
|---|
| Anpassung: |
Verfügbar
| Kundenspezifische Anfrage |
|---|
.shipping-cost-tm .tm-status-off{background: none;padding:0;color: #1470cc}
|
Versandkosten:
Geschätzte Frachtkosten pro Einheit. |
über Versandkosten und voraussichtliche Lieferzeit. |
|---|
| Zahlungsmethode: |
|
|---|---|
|
Erste Zahlung Vollständige Zahlung |
| Währung: | US$ |
|---|
| Rückgabe & Erstattung: | Sie können bis zu 30 Tage nach Erhalt der Produkte eine Rückerstattung beantragen. |
|---|
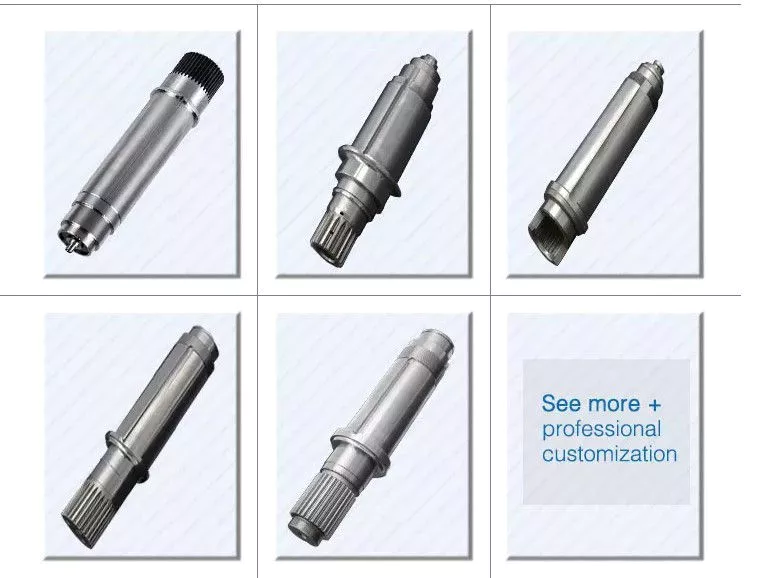
Die verschiedenen Keilwellentypen in einer Keilwelle
Eine Keilwelle ist ein Maschinenelement mit Innen- und Außenverzahnung. Die Verzahnung kann auf vier verschiedene Arten ausgeführt sein: Evolventen-, Parallel-, Zahn- und Kugelverzahnung. In diesem Artikel erfahren Sie mehr über die einzelnen Verzahnungsarten. Achten Sie bei der Auswahl einer Keilwelle darauf, die richtige für Ihre Anwendung zu wählen. Lesen Sie weiter, um mehr über die verschiedenen Verzahnungsarten und deren Einfluss auf die Wellenleistung zu erfahren.
Involve-Splines
Evolventenverzahnungen in Keilwellen dienen der Befestigung und Verlängerung von mechanischen Baugruppen. Es handelt sich um glatte, nach innen gewölbte Nuten, die ein Lösen während des Betriebs verhindern. Eine Welle mit Evolventenverzahnung ist oft länger als die Welle selbst. Diese Eigenschaft ermöglicht eine größere axiale Bewegung. Dies ist in vielen Anwendungen, insbesondere in Getrieben, von Vorteil.
Die Evolventenverzahnung ist eine geformte Verzahnung, ähnlich der Parallelverzahnung. Sie ist abgewinkelt und besteht aus Zähnen, die ein spiralförmiges Muster bilden und so lineare und rotatorische Bewegungen ermöglichen. Sie unterscheidet sich von anderen Verzahnungen durch die Verzahnung an ihren Flanken. Außerdem besitzt sie eine flache Oberseite. Sie eignet sich gut für Kupplungen und andere Anwendungen, bei denen Winkelbewegungen erforderlich sind.
Evolventenverzahnungen werden aufgrund ihrer Form auch als Evolventenzähne bezeichnet. Sie sind oben flach und an den Seiten gebogen. Diese Zähne können innen- oder außenliegend sein. Dadurch bieten Evolventenverzahnungen eine größere Auflagefläche, was dazu beiträgt, Spannungen und Materialermüdung zu reduzieren. Unabhängig von der Form sind Evolventenverzahnungen im Allgemeinen einfach zu bearbeiten und anzupassen.
Evolventenverzahnungen sind eine Art von Verzahnungen, die in Keilwellen verwendet werden. Diese Verzahnungen haben je nach Durchmesser unterschiedliche Bezeichnungen. Ein Beispiel für eine Bezeichnung ist eine 32-Zahn-Außenverzahnung mit einem Modul von 2.500 Zähnen und einem Eingriffswinkel von 30 Grad. Eine Innenverzahnung, die sogenannte Wurzelverzahnung, dient zur Beschreibung des Durchmessers der Keilwelle.
Die effektive Zahndicke von Keilwellen hängt von der Anzahl der Keilnuten und der Keilwellenart ab. Evolventenverzahnungen in Keilwellen sollten so ausgelegt sein, dass sie beim Kupplungsvorgang 25 bis 50 Prozent der Verzahnung eingreifen. Evolventenverzahnungen müssen der Belastung ohne Rissbildung standhalten.
Parallele Splines
Parallele Keilwellen entstehen auf einer Keilwelle, indem ein oder mehrere Zähne ineinandergreifen. Die äußere Verzahnung befindet sich mittig in der inneren. Die Zähne der äußeren Verzahnung verlaufen parallel zur Wellenachse, jedoch führt eine häufige Fehlausrichtung zu einem Rollen und Kippen der Keilwellen. Dies tritt in vielen industriellen Anwendungen auf, und es gibt verschiedene Möglichkeiten, die Leistung von Keilwellen zu verbessern.
Parallelverzahnungen werden typischerweise zur Reibungsreduzierung in rotierenden Bauteilen eingesetzt. Die Verzahnung einer Keilwelle ist an der Stirnfläche schmaler als im Inneren, wodurch sie verschleißanfälliger ist. Diese Art von Verzahnung findet in verschiedenen Branchen, beispielsweise im Maschinenbau, Anwendung und ermöglicht zudem eine höhere Effizienz bei der Drehmomentübertragung.
Evolventenverzahnungen auf Keilwellen sind am weitesten verbreitet. Sie haben gleichmäßig verteilte Zähne und sind daher weniger anfällig für Ermüdungsbrüche. Außerdem lassen sie sich in der Regel leicht bearbeiten und anpassen. Sie sind jedoch nicht die beste Verzahnungsart. Es ist wichtig, den Unterschied zwischen Parallel- und Evolventenverzahnungen zu verstehen, bevor man sich für eine Verzahnungsart entscheidet.
Der Unterschied zwischen Keilwellen- und Evolventenverzahnungen liegt in der Größe der Nuten. Evolventenverzahnungen sind im Allgemeinen größer als Parallelverzahnungen. Diese Verzahnungsart überträgt ein höheres Drehmoment auf die Zahnräder und reduziert die Belastung im Betrieb. Sie ist außerdem langlebiger und hat eine längere Lebensdauer. Da sie in Landmaschinen eingesetzt werden, sind sie für diese Anwendung unverzichtbar.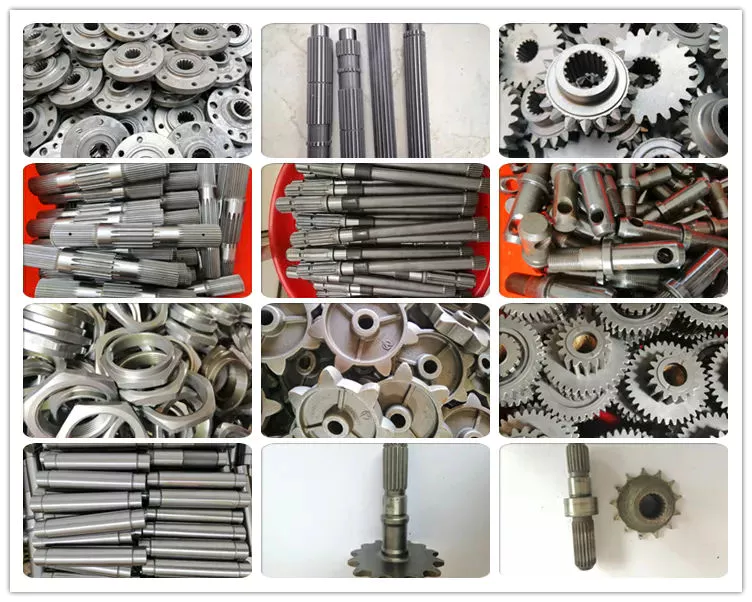
Gezahnte Verzahnung
Eine gezahnte Keilwelle bietet zahlreiche Vorteile. Diese Wellenart ist hochgradig justierbar. Die hohe Zähnezahl ermöglicht hohe Drehmomente, und die geringere Zahnbreite sorgt für einen größeren Verstellbereich. Diese Eigenschaften machen sie zur idealen Wahl für Anwendungen, bei denen höchste Präzision entscheidend ist. Nachfolgend sind einige Vorteile dieser Wellenart aufgeführt. Dies ist nur ein kleiner Auszug. Erfahren Sie mehr über diese Wellenart.
Das Wälzfräsen ist ein kostengünstiges und hochpräzises Verfahren. Es eignet sich für Außenverzahnungen, jedoch nicht für Innenverzahnungen. Durch die Formgebung der Welle werden synchronisierte Konturen erzeugt, wodurch sich der Fertigungszyklus verkürzt und die Phasenlage zwischen Verzahnung und Gewinde stabilisiert wird. Die Welle wird mithilfe einer Schleifscheibe geformt. CZPT Manufacturing verfügt über ein großes Lager an gezahnten Verzahnungswellen.
Die Zähne einer gezahnten Keilwelle sind so konstruiert, dass sie über den gesamten Umfang der Welle mit der Nabe in Eingriff stehen. Die Zähne der Welle sind gleichmäßig um die Verzahnung angeordnet, wodurch über die gesamte Wellenlänge ein mehrfacher Zahnkontaktpunkt entsteht. Die Ergebnisse dieser Analysen sind in der Regel zufriedenstellend. Es gibt jedoch einige Einschränkungen. Zunächst einmal muss die Verzahnung der gezahnten Keilwelle sorgfältig ausgewählt werden. Erfordert die Anwendung umfangreiche Analysen, kann eine Anpassung der Konstruktion notwendig sein.
Die Verzahnung der Keilwelle wird auch für andere Zwecke verwendet. Sie dient der Drehmomentübertragung auf andere Geräte, fungiert als Verdrehsicherung und Linearführung. Sowohl die Konstruktion als auch die Art der Verzahnung bestimmen die Funktion der Keilwelle. In der Automobilindustrie werden sie in Fahrzeugen eingesetzt, in der Luft- und Raumfahrt, bei Baumaschinen und in vielen weiteren Branchen.
Kugelverzahnungen
Die Erfindung betrifft eine kugelgelagerte Welle. Die Welle umfasst mehrere Kugeln, die in Reihe angeordnet und mit einem Lastpfadabschnitt wirksam gekoppelt sind. Die Kugeln können sich endlos entlang des Pfades drehen. Die Erfindung betrifft auch ein Kugellager. Hierbei handelt es sich um eine von vielen Getriebearten. Im Folgenden werden die Merkmale eines Kugellagers beschrieben.
Eine Kugelwellenbaugruppe umfasst eine Welle mit mindestens einer Kugelwellennut und mehreren umlaufenden Stufennuten. Die Welle wird in einer ersten, längs verlaufenden Halterung fixiert, die wiederum von einer zweiten Halterung drehbar gehalten wird. Welle und Halterung werden durch einen ersten Antrieb relativ zueinander bewegt. Kugelwellen lassen sich auf verschiedene Weisen herstellen.
Eine Kugelwellenverzahnung zeichnet sich durch eine Mutter mit umlaufenden Kugeln aus. Die Mutter gleitet in diesen Nuten und ermöglicht so eine lineare Bewegung bei gleichzeitiger Verhinderung von Rotation. Eine solche Verzahnung kann jedoch auch eine Drehbewegung ausführen. Kugelwellenverzahnungen weisen zudem höhere Tragfähigkeiten als Kugelbuchsen auf. Aus diesen Gründen sind Kugelwellenverzahnungen für viele Anwendungen eine ausgezeichnete Wahl.
Bei dieser Erfindung sind zwei kugelgelagerte Wellen in einem Gehäuse unter einer Trägervorrichtung 40 untergebracht. Jede der beiden Wellen erstreckt sich entlang eines Längsarms 50. Ein Ende jeder Welle ist drehbar durch einen Gleitblock 56 gelagert. Der Gleitblock weist zudem einen Stützarm 58 auf, der den Mittelarm 50 freitragend abstützt.
Sektor-Sperrlehre
Eine Ausschusslehre ist ein Werkzeug zur Überprüfung von Keilwellen auf Übermaß. Sie ermöglicht die effektive Bestimmung des Übermaßzustands einer Keilwelle, ohne diese auszubauen. Die Lehre misst die Außenverzahnung und -verzahnung. Ausschusslehren sind in Größen von 19 mm bis 130 mm mit einer Profillänge von 25 mm erhältlich.
Die Ausschusslehre verfügt über zwei Gruppen diametral gegenüberliegender Zähne. Der Zwischenraum ist auf eine maximale Breite ausgelegt, und die Zahndicke muss innerhalb einer vorgegebenen Toleranz liegen. Würde die Verzahnung mit einem Stift gemessen, läge die Lehre außerhalb der Toleranz. Die Abmessungen dieser Verzahnungswelle sind den entsprechenden ANSI- oder DIN-Normen zu entnehmen.
Die Gut-Ausschuss-Lehre dient der Endprüfung des Gewindesteigungsdurchmessers. Sie ist auch für Keilwellen und Gewindemuttern geeignet. Das Gewinde einer Schraube muss der Kontur des Gut-Ausschuss-Lehrkopfes entsprechen, um ein Ausschuss-Ergebnis zu vermeiden. Eine hochwertige Prüfmaschine ist unerlässlich. Sie ist ein unverzichtbares Werkzeug für jeden Hersteller von Keilwellen und Verbindungselementen.
Die Ausschusslehre erkennt Änderungen der Zahndicke. Sie kann nach ISO 17025 kalibriert werden und bietet gegenüber einer Ausschusslehre zahlreiche Vorteile. Zudem dient sie als visuelle Referenz für die Dicke einer Keilwelle. Stimmen die Zähne überein, gilt die Welle als einbaufertig. Dies ist ein kritischer Prozess. In manchen Fällen lässt sich die genaue Länge der Keilwelle nicht bestimmen.
Der 45°-Druckwinkel wird am häufigsten für Achsen und Drehmomentübertragungselemente verwendet. Dieser Druckwinkel ist hinsichtlich der Werkzeugstandzeit am wirtschaftlichsten, allerdings laufen die Verzahnungen nicht so sauber wie bei einem 30°-Winkel. Die 45°-Verzahnung neigt eher zum Abrutschen als die anderen beiden. Oftmals weist sie auch eine ballige Form auf. Der 37,5°-Druckwinkel stellt einen Kompromiss zwischen den beiden anderen Druckwinkeln dar. Er wird häufig verwendet, wenn das Material der Verzahnungswelle härter als üblich ist.
Bearbeitet von CX am 19.10.2023
Wandeln Sie den Leitfaden in eine Angebotsanfrage um.
Senden Sie die kontrollierte Zeichnung, die Angaben zur Verbindungsschnittstelle, zum Materialzustand und zur Verwendungsart zur technischen Prüfung.
Angebot anfordern
























