花键轴的跳动、同心度和基准控制 — 跳动和基准控制将花键轴与轴颈、齿轮或导向轴连接起来,从而在装配体中定位轴。图纸应标明功能基准,并根据这些基准测量齿形特征,以便检测设置能够反映零件的实际旋转情况。
为了 花键轴跳动同心度最可靠的规范是设计人员、采购人员、制造商和检验人员都能以相同方式解读的规范。以下讨论侧重于可测量的图纸输入、装配条件和实际检查,而不是那些在没有完整几何形状和工作负荷数据的情况下无法确定的通用扭矩、配合或寿命声明。
基准选择
基准选择 确定花键相对于支撑旋转的特征的位置关系。功能基准通常选自轴颈、导向直径、肩部或其他用于定位装配体中零件的表面。公差应在检验过程中体现这种关系。
避免将几何公差作为孤立的质量指标。应确定装配体可容忍的偏差范围,明确基准参考系,并指定受控特征。热处理和最终精加工会改变这种关系,因此测量应在代表成品零件的生产阶段进行。对于此主题,请将此决定与配合部件以及询价单 (RFQ) 中使用的图纸版本联系起来。在审查花键轴跳动同心度时,每当配合部件、材料状态或运行工况发生变化时,都应重新审视这一点。
径向跳动
径向跳动 确定花键相对于支撑旋转的特征的位置关系。功能基准通常选自轴颈、导向直径、肩部或其他用于定位装配体中零件的表面。公差应在检验过程中体现这种关系。
避免将几何公差作为孤立的质量指标。确定装配体可容忍的偏差范围,确定基准参考系,并明确受控特征。热处理和最终精加工会改变这种关系,因此测量应在代表成品零件的生产阶段进行。在本评审中,有效的验收标准是能够追溯到功能图纸特征的标准。对于花键轴的跳动、同心度和基准控制,请将此检查应用于当前图纸上所示的特定花键轴跳动同心度界面。
同心度与位置
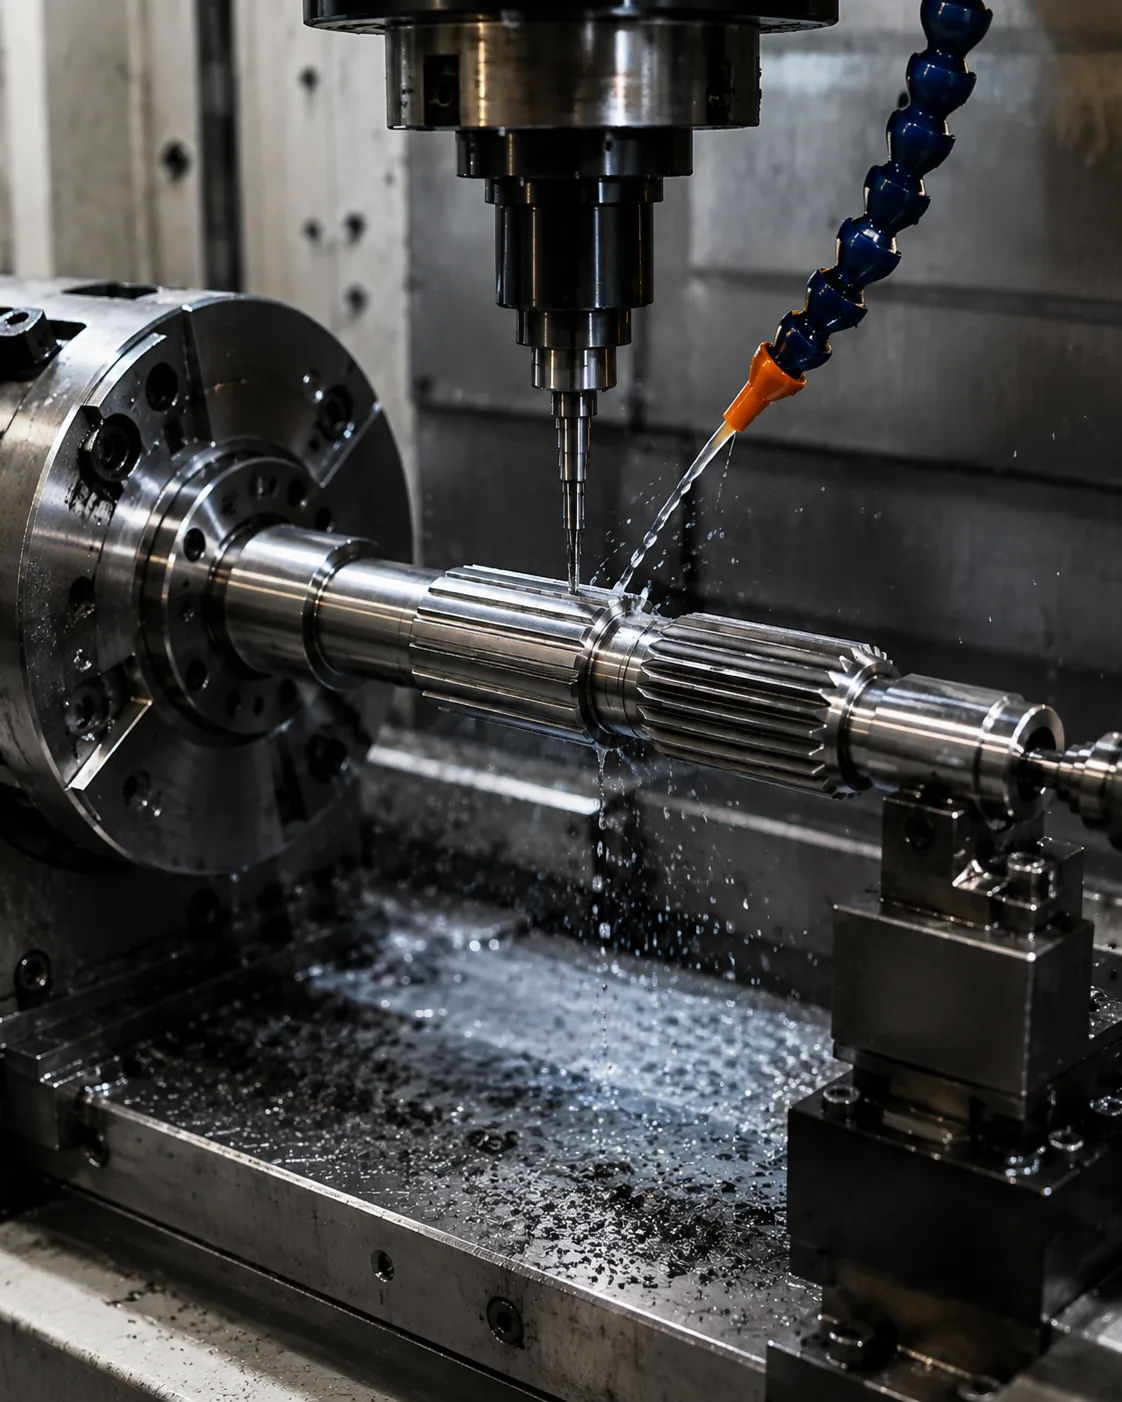
同心度与位置 确定花键相对于支撑旋转的特征的位置关系。功能基准通常选自轴颈、导向直径、肩部或其他用于定位装配体中零件的表面。公差应在检验过程中体现这种关系。
避免将几何公差作为孤立的质量指标。确定装配体可容忍的偏差范围,确定基准参考系,并明确受控特征。热处理和最终精加工会改变这种关系,因此测量应在代表成品零件的生产阶段进行。对于重复加工,除非装配要求发生变化,否则应保持相同的基准和测量基础。对于花键轴的跳动、同心度和基准控制,应将最终要求记录在图纸或采购规范中,以确保重复订单的要求保持一致。
轴承轴颈
轴承轴颈 确定花键相对于支撑旋转的特征的位置关系。功能基准通常选自轴颈、导向直径、肩部或其他用于定位装配体中零件的表面。公差应在检验过程中体现这种关系。
避免将几何公差作为孤立的质量指标。应确定装配体可容忍的偏差范围,明确基准参考系,并指定受控特征。热处理和最终精加工会改变这种关系,因此测量应在代表成品零件的生产阶段进行。当工件或配合构件发生变化时,应重新评估这一点,而不是沿用之前的假设。
齿轮和花键的关系
齿轮和花键的关系 应结合花键轴跳动同心度进行审查。确定此决定所控制的配合部件、运行功能和图纸特征。该要求应可测量,并与配合、扭矩传递、对准、磨损或其他已定义的装配需求相关联。
综合考虑材料状况、制造顺序和检验便利性来做出决策。如果是替换件,应比较未磨损部件和配合部件的几何形状,而不是复制损坏部位。对于新设计,除非设计本身要求采用特定工艺,否则应保持工艺选择的灵活性。对于此主题,请将该决策与配合部件以及询价单 (RFQ) 中使用的图纸版本联系起来。在审查花键轴跳动同心度时,每当配合部件、材料状况或运行工况发生变化时,都应重新审视这一点。
测量装置
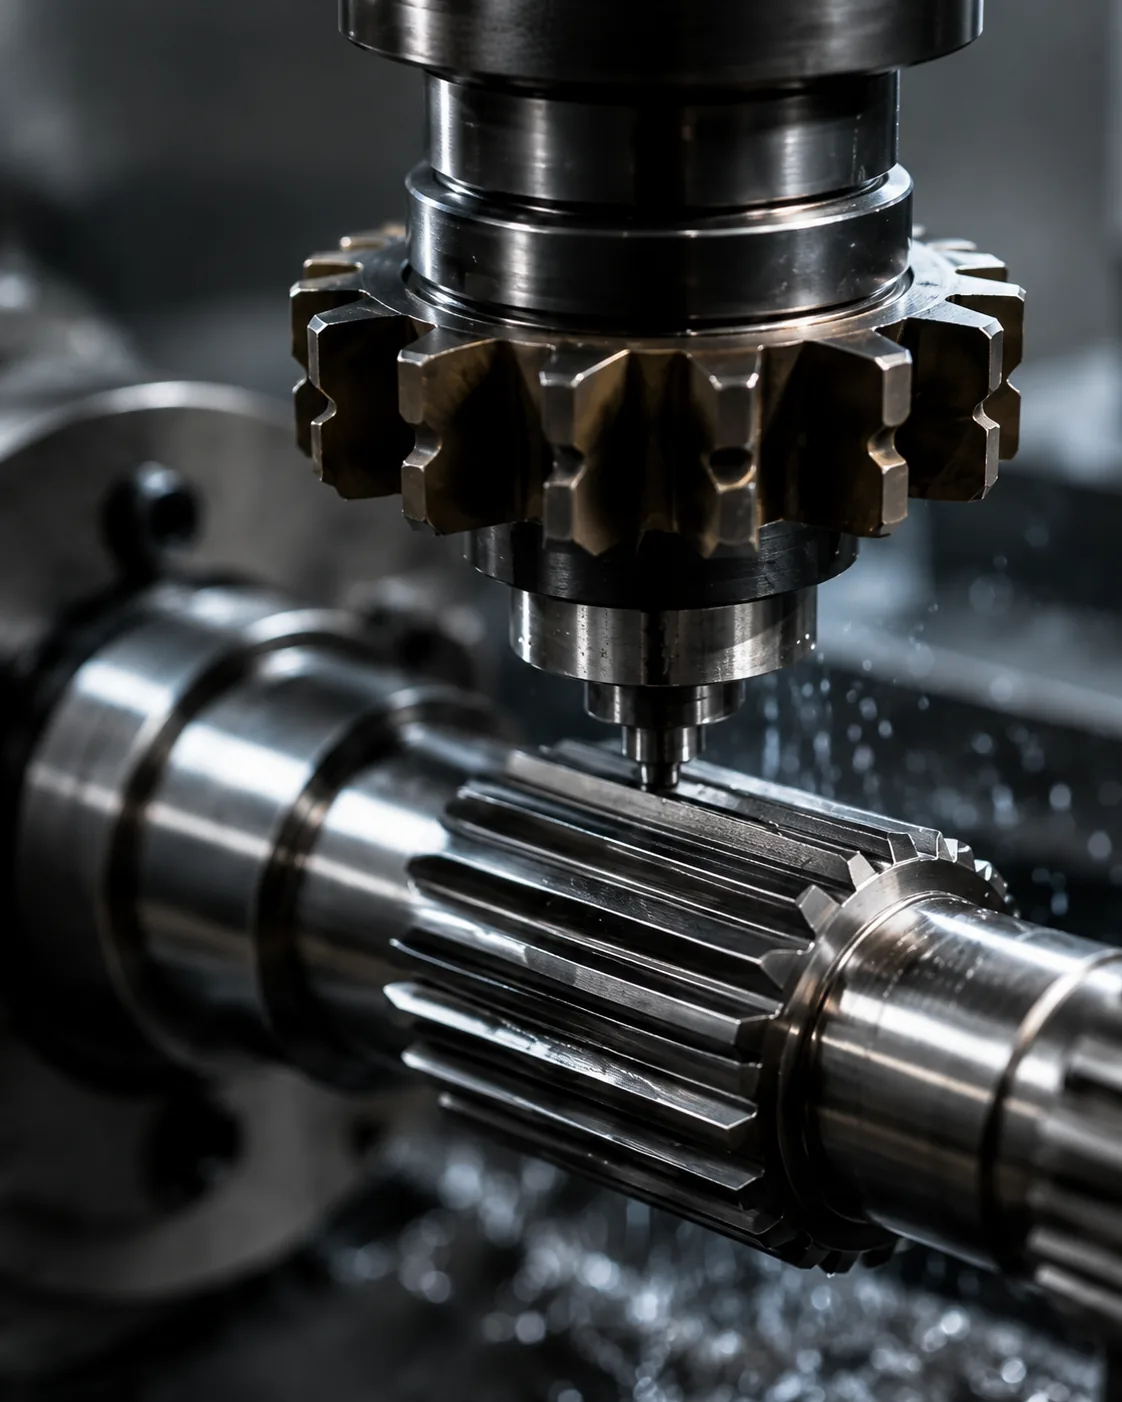
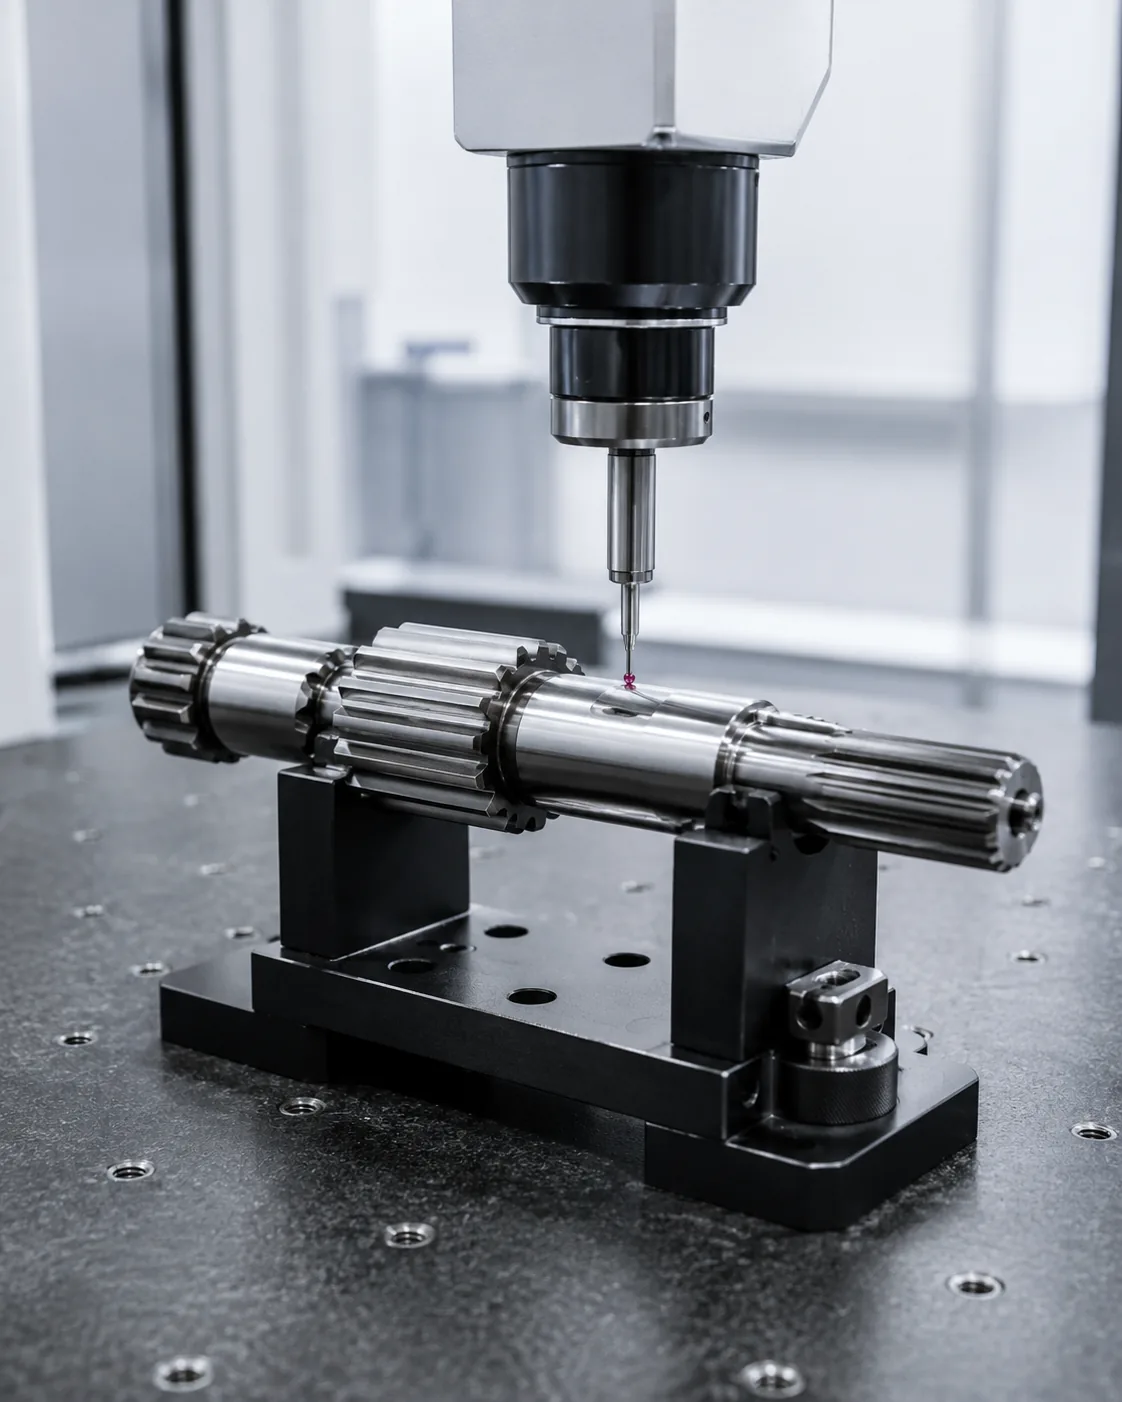
测量装置 应采用直接或功能性测量拉深特征的方法。功能性量规、齿形分析测量、三坐标测量机检测、跨距测量以及销钉或球形测量回答的是不同的问题,默认情况下不能互换使用。
当公差要求严格或客户与供应商使用不同设备时,应在生产前商定检验方法。控制温度、清洁度和量具校准,以确保重复性。检验报告应注明图纸版本和基准设置,以便后续批次能够基于相同标准进行比较。在此检验中,有效的验收标准是能够追溯到功能图纸特征的标准。对于花键轴的跳动、同心度和基准控制,应将此检查应用于当前图纸上所示的特定花键轴跳动同心度接口。
实用复习序列
实际的审核流程首先确定配合部件和扭矩路径,然后确认齿形系统、啮合方式以及用于定位连接的轴特征。接下来,确定材料和热处理工艺、功能性表面处理以及任何跳动或位置要求。对于重复性工作,除非装配要求发生变化,否则应保持相同的基准和测量基础。在花键轴跳动同心度询价中,应将此点与配合部件、基准方案和成品验收方法联系起来。
最后,确定检验方法、数量和首件检验文件。此顺序可避免在功能接口明确之前就做出工艺或公差方面的决策,并且由于向每个供应商提供的都是相同的设计输入,因此更便于报价比较。当工件或配合部件发生变化时,应重新审视这一点,而不是沿用之前的假设。在花键轴跳动同心度询价中,应确保这一点与配合部件、基准方案和成品验收方法保持一致。
热处理变形
热处理变形 影响耐磨性、疲劳性能、变形以及精加工顺序。渗碳、感应淬火和淬火回火处理会产生不同的材料状态,因此不应将它们视为达到相同硬度值的可互换方法。
明确硬度及其位置,并在必要时注明硬化层深度或芯部状态。如果热处理会改变直线度或特征关系,则应规划基准恢复和热处理后的最终检验。当需要恢复严格的公差时,关键轴颈或齿面可能需要精加工余量。对于此问题,应将此决定与配合部件以及询价单 (RFQ) 中使用的图纸版本联系起来。在花键轴跳动同心度询价单中,应将此点与配合部件、基准方案和成品验收方法联系起来。
功能容差预算
功能容差预算 应结合花键轴跳动同心度进行审查。确定此决定所控制的配合部件、运行功能和图纸特征。该要求应可测量,并与配合、扭矩传递、对准、磨损或其他已定义的装配需求相关联。
综合考虑材料状况、制造顺序和检验途径来做出决策。如果零件是替换件,应比较未磨损零件和配合零件的几何形状,而不是复制损坏部分。对于新设计,除非设计本身要求采用特定工艺,否则应保持工艺选择的灵活性。在本评审中,有效的验收标准是能够追溯到功能图纸特征的标准。对于花键轴的跳动、同心度和基准控制,应将最终要求记录在图纸或采购规范中,以确保重复订单的要求保持一致。
避免的常见错误
花键轴跳动同心度方面的常见误差源于将单一标称值误认为能够定义整个界面。压力角缺失、基准不明确、磨损尺寸复制、硬度位置未指定以及检验方法不匹配等因素都会导致零件在图纸上看起来正确,但实际装配却不一致。
更完善的审核流程始于配合部件,确定载荷路径和定位特征,然后将几何形状、材料状态和检验结果与这些功能联系起来。在生产前解决图纸上的未决问题,并在重复订单的修订中保留已达成一致的解释。对于重复工作,除非装配要求发生变化,否则应保持相同的基准和测量基础。在审核花键轴跳动同心度时,每当配合部件、材料状态或运行工况发生变化时,都应重新检查这一点。
决策概要
| 决策区 | 需要确认什么 | 为什么这很重要 |
|---|---|---|
| 配合几何 | 齿形系统、直径、啮合和配合 | 控制兼容性和侧面接触 |
| 地点 | 日期、期刊、肩部和跑动 | 控制装配过程中的对准情况 |
| 物质条件 | 等级、热处理、硬度和表面处理 | 定义最终的机械和磨损状态 |
| 责任 | 扭矩、速度、冲击、运动和环境 | 将部件定义与运行条件关联起来 |
| 检查 | 受控特性和测量方法 | 保持供应商和买家之间认可度的一致性 |
规格清单
- 配合部件和内外齿方向
- 模数或节距系统、齿数、压力角和大径/小径
- 有效啮合、合度或公差基础以及必要的轴向移动
- 材料、热处理、硬度位置和功能性表面处理
- 基准、轴承或导向直径、跳动和轴向位置要求
- 扭矩、速度、冲击或反向负载、润滑和运行环境
- 数量、首件要求和商定的检验文件
使用 花键轴产品系列 比较可用配置和 RFQ图纸核对清单 准备一份完整的调查问卷。当工作负荷或配合部件发生变化时,应重新评估这一点,而不是沿用之前的假设。在检查花键轴跳动同心度时,每当配合部件、材料状况或工作负荷发生变化时,都应重新评估这一点。
花键轴跳动同心度工程工作表
使用此工作表进行翻转 花键轴的跳动、同心度和基准控制 将这些决策转化为可以在图纸上体现、在报价过程中进行核查并在首件样品中得到验证的方案。从……开始 基准选择 和 径向跳动因为这两个要素通常定义了配合几何形状或材料条件,而其余工序必须支持这些条件。然后进行审查 同心度与位置, 轴承轴颈 和 齿轮和花键的关系 与其将实际组件视为独立的目录值,不如将它们视为独立的目录值。
在选择制造工艺时,首先要考虑成品齿形和加工条件。注意花键是外齿还是内齿,是直通齿还是盲齿,靠近齿肩、与齿轮一体成型,还是受相邻直径限制。这些限制因素会影响刀具进给、工件夹持以及工艺选择。生产数量和材料状况会影响经济性,但图纸特征仍然是验收目标。对于花键轴的跳动、同心度和基准控制,应将最终要求记录在图纸或采购规范中,以确保重复订单的一致性。
围绕同心度与位置关系构建检验交接流程。在首件检验前,明确基准设置、测量阶段和报告要求。热处理可能会改变各特征之间的相对位置,因此跳动、导程、齿厚或孔径关系可能需要在最终加工完成后进行验证,而不是在软加工毛坯上进行验证。如果使用量规,则需明确其测量范围以及哪些分析检验仍然必要。
绘图审查顺序
在提交生产申请之前,请按照装配顺序审核图纸:啮合齿系统、有效啮合、定位基准、相邻轴颈或肩部、材料和热处理、功能性表面处理以及检验方法。 花键轴跳动同心度顺序很重要,因为后续的决策(例如工艺选择或量具选择)应该支持接口,而不是重新定义接口。
| 工作表项目 | 待回答的问题 | RFQ输出 |
|---|---|---|
| 基准选择 | 此功能控制哪个装配功能? | 尺寸、公差或配合参考 |
| 径向跳动 | 最终必须达到什么状态? | 材料/热处理/表面处理标注 |
| 同心度与位置 | 如何验证该特性? | 检查方法或报告说明 |
| 轴承轴颈 | 对方成员如何参与? | 交配部位和订婚信息 |
| 齿轮和花键的关系 | 哪个数据确定了功能定位? | 基准面和运行关系 |
首件产品交付前采购交接
一个实用的采购方案 花键轴的跳动、同心度和基准控制 包含受控图纸、数量、材料和热处理条件、配合界面信息以及需要报告的验收特性。如果提供了 3D 模型,2D 图纸仍应包含公差、基准、热处理说明和检验要求。请在询价单中注明当前版本,以避免制造和检验工作基于不同版本。
当某个特性尚未确定时,应将其标记为待工程澄清,而不是随意填入一个数值。例如,对于花键轴的跳动同心度,常见的待澄清事项包括啮合情况、配合情况、硬度位置、与相邻轴颈的跳动量、内部特征的可及性或磨损配合部件的状况。在首件生产前解决这些问题可以减少不必要的返工,并使后续重复订单更容易控制。
发布前检查清单
- 确认所选数据与实际配对部件是否一致。
- 确认成品状态下的径向跳动。
- 明确如何检验同心度与位置的关系。
- 在预定的装配条件下检查轴承轴颈。
- 将齿轮和花键的关系与功能基准结构联系起来。
- 说明数量、修订级别以及任何首件检验文件要求。
- 记录重复订单中工作量、润滑或配套硬件的变化。
常见问题解答
关于花键轴跳动同心度的基准选择,我应该确认哪些信息?
首先将基准选择与配合部件和装配功能关联起来。将可测量的要求标注在受控图纸上,并在兼容性取决于两个部件时包含另一部件。对于花键轴的跳动、同心度和基准控制,这样做可以防止标称标签取代实际控制配合和扭矩传递的几何形状。
关于花键轴径向跳动同心度,我应该确认哪些方面?
确认成品径向跳动,包括加工后可能发生变化的任何材料、热处理、表面或尺寸状态。如果要求取决于位置或基准,则应明确标明,以便生产和检验使用相同的参考标准。
关于花键轴跳动同心度,我应该确认哪些同心度与位置之间的关系?
选择一种能够测量图纸上所标明特征的检验方法。功能测量、分析花键测量、三坐标测量机 (CMM) 检查、跳动检验、粗糙度测量和硬度测试分别针对不同的问题。请明确说明验收所需的具体结果,而不是要求提供通用的检验报告。对于花键轴的跳动、同心度和基准控制,请将此检验应用于当前图纸上所示的特定花键轴跳动同心度界面。
关于花键轴的轴颈跳动同心度,我应该确认哪些方面?
检查轴承轴颈时,应使用实际配合零件并按照预期装配条件进行。有效啮合、间隙、轴向位移、温度以及更换轮毂的磨损都会影响连接性能。当有可测量的配合要求时,不应仅凭手感来判断新轴是否合格。
关于花键轴跳动同心度,我应该确认齿轮和花键之间的关系哪些方面?
将齿轮和花键的关系与装配体中用于定位旋转的特征联系起来。图纸应清晰地标明基准参考以及任何跳动或位置关系。如果热处理或精加工会改变特征的位置,则应在代表成品零件的阶段检查其关系。
从工程决策到生产控制
一旦接口达成一致,应将每个功能性决策转化为可制造和检验的图纸特征。避免仅将关键关系保留在电子邮件备注中。尺寸、基准、热处理条件和验收要求应进行版本控制,以确保生产团队和检验团队遵循相同的定义。对于重复性工作,除非装配要求发生变化,否则应保持相同的基准和测量基础。对于花键轴的跳动、同心度和基准控制,应将此检查应用于当前图纸上所示的特定花键轴跳动同心度接口。
对于首批样品,应优先考虑能够证明装配兼容性的特征:齿形、配合、与定位轴颈或肩部的关系、热处理状态以及任何关键跳动量。记录测量方法和结果。对于重复订单,使用相同的基准设置和测量方法可以更容易地识别趋势变化,并减少因不同检验结果解释而引起的争议。当工件或配合部件发生变化时,应重新评估这一点,而不是沿用之前的假设。在花键轴跳动同心度询价中,应将此点与配合部件、基准方案和成品验收方法联系起来。
当运行工况发生变化时,应重新进行工程评审,而不是想当然地认为旧规范仍然适用。即使花键标称尺寸保持不变,更高的扭矩、更大的冲击、更频繁的换向、不同的润滑方式或新的配合部件都可能改变接触情况和磨损情况。图纸应根据实际装配要求进行调整。对于此主题,请将该决策与配合部件以及询价单 (RFQ) 中使用的图纸版本联系起来。在审查花键轴跳动同心度时,每当配合部件、材料状况或运行工况发生变化时,都应重新审视这一点。
准备询价单
- 当前二维图纸及修订
- 配合组件和样条曲线定义
- 材料、热处理和功能性表面处理
- 扭矩、速度、负载和环境
- 数量和所需检验文件
完整的询价应包含图纸、配合接口、材料状态、用途、数量和检验要求。如果这些输入信息能够及早确定,供应商就可以围绕相同的功能要求来规划工装、热处理、精加工和测量,从而减少首件检验前的确认周期。在本评审中,有效的验收标准是能够追溯到功能图纸特征的标准。对于花键轴的跳动、同心度和基准控制,应将此检查应用于当前图纸上所示的特定花键轴跳动同心度接口。