CNC 或非 CNC:常规
问题:新
类型:齿轮滚齿装置
在线视频出库检验:已提供
设备检验报告:已提供
营销类型:新品 2571
主要部件保修期:1年
核心部件:齿轮箱、电机
电压:380V
尺寸(长*宽*高):1825*935*1730
保修期:12个月
主要产品详情:多功能
重量(公斤):3500
电力(千瓦):4
适用行业:生产工厂
展厅地点:埃及
后续收入支持:可提供海外第三方援助
包装详情:按集装箱
港口:中国主要港口
花键轴铣削装置产品 HM1350
制作内花键时,还要确保轴能够满足花键的要求。
我们的HM1350设备采用独特的设计和风格,专为这项工作而设计。
我们是本地齿轮减速机和工业用气胀轴的专业供应商,我们从事这项工作已有二十多年了。
包装、运输和配送
我们的服务
1. 大批量优质产品,价格合理
2. 及时交付
3. 丰富的专业知识
四、快速供应备件
5. 专业运输和包装
六、专业收入后提供者
> 300bar4500 psi 大压力黄色气罐压缩机(智能型号+大过滤器) > 专业:成熟的策略可以展示稳定的产品,为您带来流畅的进口体验。
> 新型活塞泵 A10V A10VO A10VSO 液压轴向活塞泵 A10Vo18 A10Vo28 A10V071 A10V074 A10Vo45Dfr 大力挖掘机 > 效率更高:我们可以迅速满足您的需求,并将提供非常好的售后服务。
> 用于数控等离子切割设备的空气压缩机 > 经验丰富:12 年的出口经验使我们能够在短时间内为您办理清关文件
组织数据
花键轴有哪些优点?
如果您正在为您的机器寻找合适的花键轴,您应该了解一些重要事项。首先,应该使用什么材料?不锈钢通常是最合适的选择,因为它具有低噪音和低疲劳失效的优点。其次,它可以使用开槽机或成型机进行加工。最后,它能确保平稳运动。那么,花键轴有哪些优点呢?
不锈钢是花键轴的最佳材料。
选择花键轴时,应考虑其硬度、质量和表面处理。不锈钢具有优异的耐腐蚀性和耐磨性。碳钢也是花键轴的良好材料。碳钢含碳量较低(约1.7%),使其延展性更好,有助于确保运转顺畅。但如果您不想在不锈钢上花费太多,可以考虑其他选择。
花键主要分为两大类:平行花键和弧形花键。渐开线花键具有平行的槽,可实现直线运动和旋转运动。螺旋花键的齿呈渐开线形状,且齿向呈一定角度。这种花键允许轴上安装多个齿,并最大限度地减少固定连接处的应力集中。
大型等距花键广泛应用于液压系统、传动系统和机床。它们通常由碳钢(CR10)和不锈钢(AISI 304)制成。这种材料经久耐用,符合 ISO 14-B(原 DIN 5463-B)标准。花键轴通常由不锈钢或 C45 钢制成,但也有许多其他材料可供选择。
不锈钢是花键轴的最佳材料。这种金属价格也非常实惠。在大多数情况下,不锈钢是这些轴的最佳选择,因为它具有最佳的耐腐蚀性。花键轴有很多不同的类型,每一种都适用于特定的应用。不锈钢也有很多不同的种类,因此如果您追求最佳品质,请选择不锈钢。
对于寻求高品质花键轴的用户而言,CZPT 花键轴具有诸多优势。它们可以降低成本、提高定位精度并减少摩擦。CZPT TFE 涂层能够有效减少能量和热量的积聚,从而延长产品的使用寿命。此外,它们安装简便——只需进行安装即可。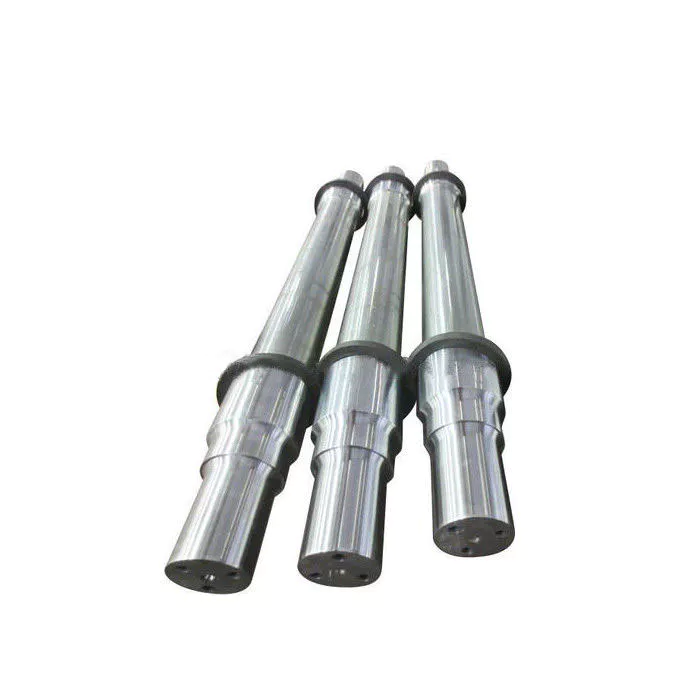
它们具有低噪音、低磨损和低疲劳失效等优点。
花键轴上的花键主要由两部分组成:花键根圆角和花键后角。花键根圆角是最关键的部分,因为疲劳失效通常从这里开始并扩展到后角。由于花键后角的渐开线齿形使其对轴的应力较小且接触面积较小,因此更容易发生疲劳失效。
花键轴的疲劳寿命是通过测量S-N曲线来确定的。S-N曲线也称为沃勒曲线,它描述了应力幅值与循环次数之间的关系。疲劳寿命取决于材料、几何形状和加载方式。可以通过对均匀材料试样在恒幅载荷下进行物理试验来获得S-N曲线。对于低合金钢零件,可以使用低合金钢材料进行近似计算。
花键轴具有低噪音、低磨损和低疲劳失效的优点。然而,在装配和制造过程中,一些机械传动元件需要从轴上移除。为了保证功能正常,轴仍必须能够进行相对轴向移动。因此,良好的花键连接对于高质量的扭矩传递、最小的齿隙和低噪音至关重要。花键轴的主要失效模式包括微动腐蚀、齿断裂和疲劳失效。
外盘托架花键易受拉应力影响,并可能发生疲劳失效。客户对低噪音、低磨损和低疲劳失效的高要求,使得花键轴成为理想之选。我们收到一个断裂的花键齿轮联轴器进行分析。该联轴器安装在滤清器轴的顶部附近,并插入齿轮箱电机中。其使用历史未知。断裂的花键齿轮联轴器沿纵向开裂,裂纹止于花键齿的末端。花键齿也出现了磨损和变形。
一种新型花键联轴器方法可检测空心圆柱花键轴中的故障扩展。该方法采用声发射(AE)工艺制造花键联轴器,并将花键部分展开成与圆柱壁厚度相同的金属板。此外,该花键联轴器存在错位,从而使花键齿承受显著的压力。这进一步加速了微动疲劳和磨损的发生。
花键连接件应在运行25小时后进行润滑。频繁润滑会增加维护成本并导致停机。此外,润滑剂可能会在界面处残留磨料颗粒。在某些情况下,润滑剂甚至会导致错位,从而造成过早失效。因此,花键联轴器的润滑对于确保轴的正常运转至关重要。
花键联轴器的设计可以进行优化,以提高其耐磨性和可靠性。表面处理、载荷和旋转都会影响花键联轴器的摩擦性能。此外,本文还开发了一种有限元方法来预测浮动花键联轴器的磨损。该方法可行,并为预测花键联轴器的磨损和疲劳寿命提供了可靠的依据。
它们可以用开槽机或成型机进行加工。
在各行各业中,可以使用机械加工来制造花键轴。花键轴用途广泛,例如变速箱、制动系统和车轴等。花键轴可以通过多种方式进行加工,包括滚齿、拉削和开槽。除了成型之外,花键还可以用于减小棒材直径。
使用开槽或成型机床时,工件被固定在厚度均匀的底座上。机床配备有立柱和限位柱(图 1),两者均垂直于底座的上表面。限位柱的轴线与立柱位于同一条直线上。在开槽或成型过程中,刀具会反复进出,直至达到所需的加工尺寸。
其中一种工艺是在轴上加工花键。跨铣、花键成形和花键切割是两种常用的花键轴加工工艺。跨铣需要使用固定的分度夹具来固定轴,同时旋转的铣刀沿轴的长度方向铣削出槽口。为了确保花键的均匀性,需要进行多次铣削。
花键是一种齿轮。驱动轴上的凸脊或齿与配合部件上的凹槽啮合。花键轴能够将扭矩传递到配合部件,同时最大限度地提高动力传输效率。花键广泛应用于重型车辆、建筑、农业和大型土方机械。从车轴到传动系统,几乎所有类型的旋转运动都需要用到花键。此外,花键还具有更长的疲劳寿命和更高的可靠性。
开槽机或成型机也可用于加工花键轴。由于开槽机加工花键轴较为简便,因此常用于加工花键轴。使用开槽机或成型机可以加工出不同尺寸的花键轴。遵循一套花键标准至关重要,以确保零件的制造符合最高标准。
铣床是加工花键轴的另一种选择。花键轴可以安装在分度夹具的两个顶尖之间。两个侧铣刀安装在刀轴上,并在刀轴之间插入垫片和垫圈。然后将刀轴和刀具安装到铣床主轴上。为了确保刀具能够对准花键轴的中心,必须对铣床主轴进行调整。
内花键和外花键的加工工艺截然不同。外花键可以进行拉削、成形、铣削或滚齿加工,而内花键则不能。这些机床使用硬质合金,但并不适用于内花键的加工。内花键加工需要使用带有开槽机构的机床。


编辑者 czh 2023-02-21

























