Почему качество обработки поверхности имеет значение для внутренних шлицевых соединений — Качество обработки поверхности имеет значение там, где оно влияет на скольжение, контакт, положение подшипника, герметизацию или повторяемость измерений. На внутренних шлицевых деталях следует различать требуемое качество обработки боковых поверхностей зубьев и качество обработки смежных отверстий или диаметров направляющих, вместо того чтобы присваивать одно значение шероховатости всей детали.
Для внутренняя обработка поверхности шлицаНаиболее надежной спецификацией является та, которую проектировщик, покупатель, производитель и инспектор могут интерпретировать одинаково. В дальнейшем обсуждении основное внимание уделяется измеримым параметрам чертежа, условиям сборки и практическим проверкам, а не универсальным показателям крутящего момента, посадки или срока службы, которые невозможно определить без полных данных о геометрии и условиях эксплуатации.
Там, где качество обработки поверхности имеет значение
Там, где качество обработки поверхности имеет значение Качество обработки должно соответствовать функциональности. Поверхность шлицов, посадочные места подшипников, уплотнительные площадки и диаметры направляющих не обязательно должны иметь одинаковую чистоту, и декоративная полировка не заменяет требования к измеримой шероховатости.
Указывайте на шероховатость локально, там, где она влияет на трение, износ, герметичность, посадку или повторяемость измерений. Для внутренних элементов убедитесь, что выбранный метод контроля обеспечивает доступ к поверхности. Если финишная обработка производится после термообработки, предусмотрите достаточный запас материала и контрольных точек для заключительной операции.
Внутренняя шлицевая поверхность по сравнению с прилегающим отверстием
Внутренняя шлицевая поверхность по сравнению с прилегающим отверстием Следует рассматривать это в контексте качества обработки внутренней поверхности шлицевого соединения. Необходимо определить сопрягаемый компонент, функцию работы и элемент чертежа, на который влияет данное решение. Требование должно быть измеримым и связанным с посадкой, передачей крутящего момента, выравниванием, износом или другими определенными потребностями сборки.
Принимая решение, учитывайте состояние материала, последовательность изготовления и доступ для осмотра. Если деталь является заменой, сравните геометрию неповрежденной детали с сопрягаемым элементом, а не копируйте повреждения. Для новых конструкций сохраняйте гибкость в выборе технологических процессов, если только конкретный процесс сам по себе не требуется для данной конструкции. В рамках этой темы свяжите это решение с сопрягаемым компонентом и версией чертежа, использованной для запроса коммерческого предложения. В разделе «Почему важна чистота поверхности внутренних шлицевых соединений» зафиксируйте результирующее требование на чертеже или в спецификации закупки, чтобы оно оставалось неизменным при повторных заказах.
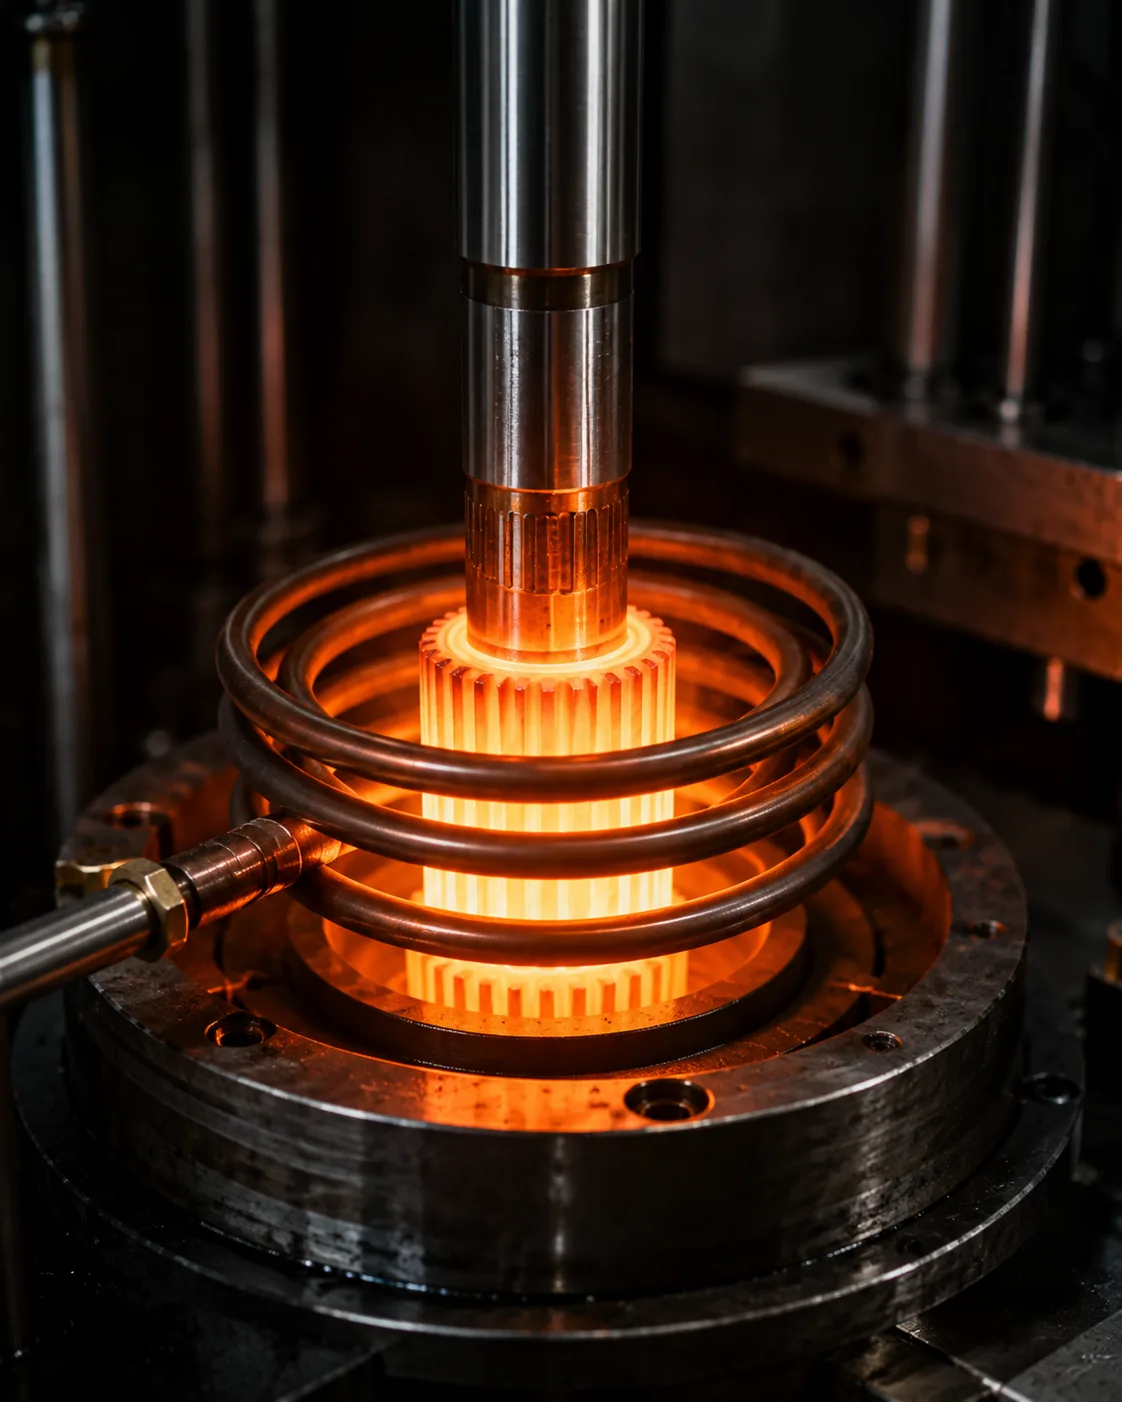
Смазка и скользящий контакт
Смазка и скользящий контакт Это следует исследовать как симптом неисправности всего сопряженного соединения. Перед очисткой или утилизацией деталей необходимо зафиксировать место повреждения, его симметричность, состояние противоположного элемента, историю смазки, а также любые проблемы с ослаблением или соосностью.
Корректирующие действия зависят от механизма. Замена вала на более жесткий не устранит эксцентрик ступицы, недостаточное зацепление или загрязнение смазки. Сравните оба элемента, проверьте опорные подшипники и базовые точки, а также убедитесь в правильности посадки, прежде чем менять материал или допуск. В данном обзоре полезным критерием приемки является тот, который можно отследить до функциональной характеристики чертежа. Для проверки качества обработки поверхности внутренних шлицевых соединений примените этот критерий к конкретному типу обработки поверхности внутреннего шлицевого соединения, показанному на текущем чертеже.
Несущие или уплотненные земли
Несущие или уплотненные земли Определяет положение шлицевого вала относительно элементов, обеспечивающих вращение. Функциональные базовые точки обычно выбираются из диаметров цапф, направляющих отверстий, выступов или других поверхностей, которые фиксируют компонент в сборке. Допуск должен воспроизводить это соотношение во время контроля.
Избегайте использования геометрических допусков в качестве отдельных показателей качества. Определите допустимое отклонение сборки, укажите базовую систему координат и задайте контролируемый элемент. Термическая обработка и окончательная отделка могут изменить это соотношение, поэтому измерение следует проводить на этапе производства, соответствующем готовой детали. При повторных работах сохраняйте ту же базовую систему координат и основу измерения, если требования к сборке не меняются. Для проверки соответствия качества поверхности внутренних шлицевых соединений примените эту проверку к конкретному интерфейсу обработки поверхности внутреннего шлицевого соединения, показанному на текущем чертеже.
Доступ к измерениям
Доступ к измерениям Следует использовать метод, который измеряет характеристики вытяжки непосредственно или функционально. Функциональные измерительные приборы, аналитическое измерение зубьев, контроль с помощью координатно-измерительной машины, измерения пролетов и измерения на штифтах или шариках отвечают на разные вопросы и по умолчанию не являются взаимозаменяемыми.
Согласуйте метод до начала производства, если допуски жесткие или если заказчик и поставщик используют различное оборудование. Контролируйте температуру, чистоту и калибровку измерительных приборов для обеспечения повторяемости. В отчете о проверке следует указать версию чертежа и базовую конфигурацию, чтобы последующие партии можно было сравнивать на одной и той же основе. При изменении рабочей нагрузки или сопрягаемого элемента следует вернуться к этому моменту, а не использовать предыдущее предположение. Для проверки «Почему важна чистота поверхности внутренних шлицевых соединений» примените эту проверку к конкретному интерфейсу чистоты поверхности внутреннего шлицевого соединения, показанному на текущем чертеже.
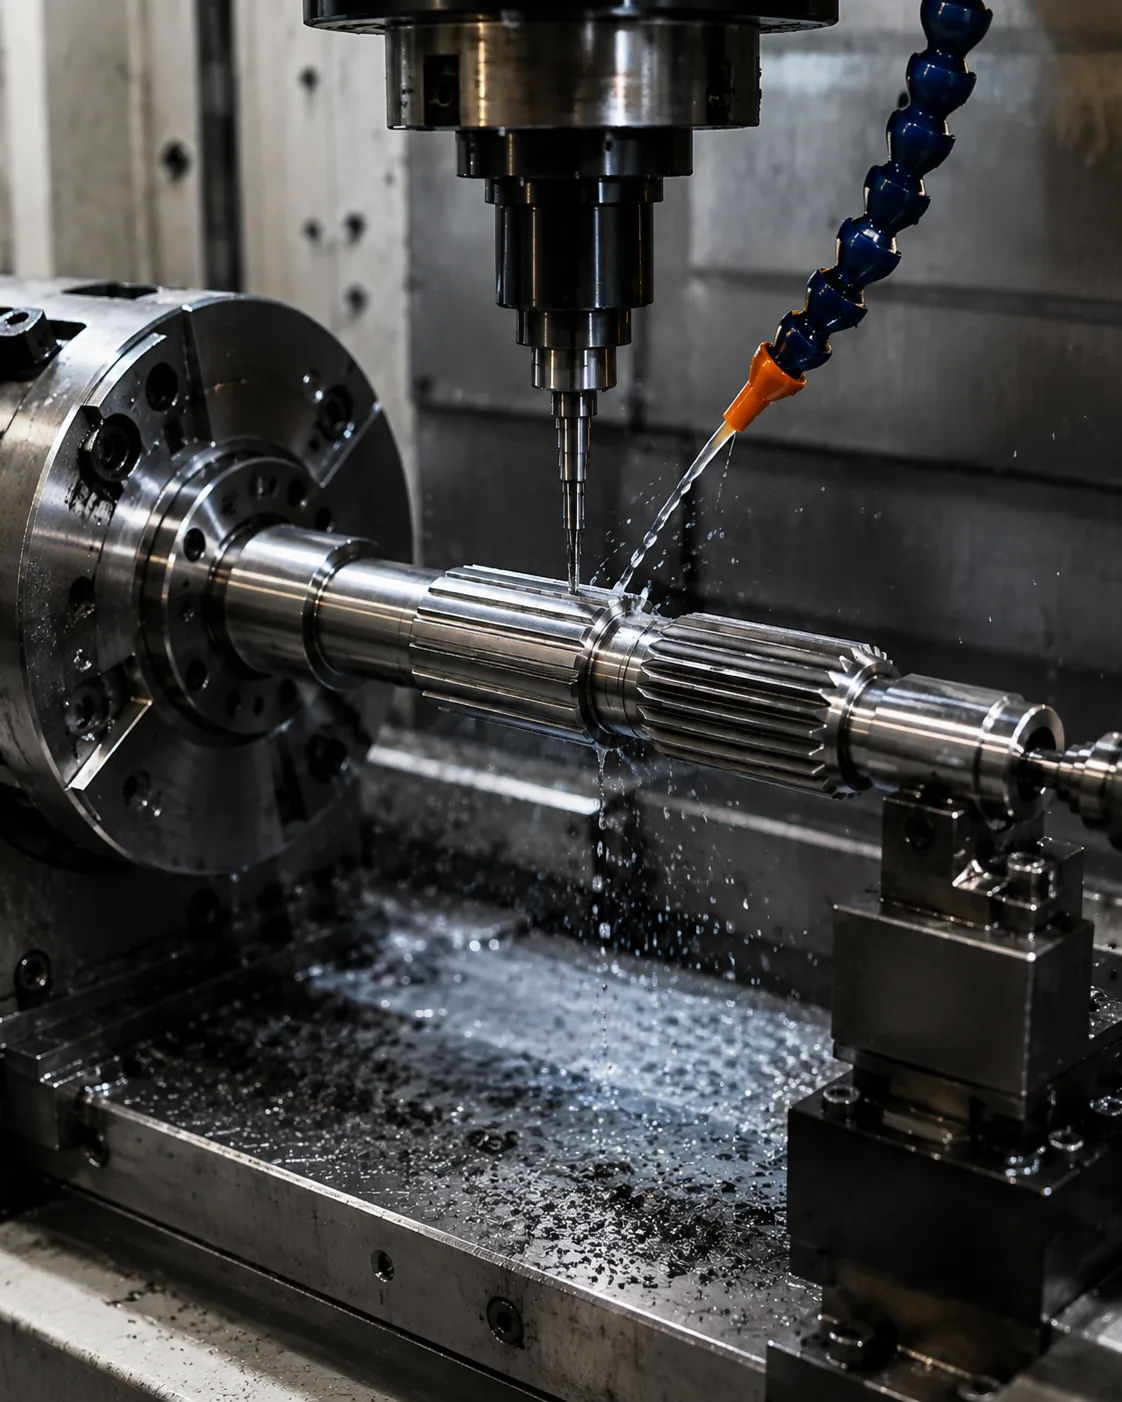
Маршрут обработки
Маршрут обработки Следует рассматривать это в контексте качества обработки внутренней поверхности шлицевого соединения. Необходимо определить сопрягаемый компонент, функцию работы и элемент чертежа, на который влияет данное решение. Требование должно быть измеримым и связанным с посадкой, передачей крутящего момента, выравниванием, износом или другими определенными потребностями сборки.
Принимая решение, учитывайте состояние материала, последовательность изготовления и доступ для контроля. Если деталь является заменой, сравните геометрию неповрежденной детали с сопрягаемым элементом, а не копируйте повреждения. Для новых конструкций сохраняйте гибкость в выборе технологического процесса, если только конкретный процесс сам по себе не требуется для данной конструкции. В рамках этой темы свяжите это решение с сопрягаемым компонентом и версией чертежа, использованной для запроса коммерческого предложения. В запросе коммерческого предложения по внутренней обработке поверхности шлицевых соединений этот момент должен быть привязан к сопрягаемому элементу, базовой схеме и методу приемки готовой детали.
Последовательность практических обзоров
Практическая проверка начинается с сопрягаемого компонента и пути передачи крутящего момента, затем подтверждается зубчатая система, зацепление и особенности вала, определяющие положение соединения. Далее определяются материал и термообработка, функциональная обработка поверхности и любые требования к биению или положению. В этой проверке полезным критерием приемки является тот, который можно отследить до функциональной характеристики чертежа. Для определения важности качества поверхности внутренних шлицевых соединений необходимо зафиксировать полученные требования на чертеже или в спецификации на закупку, чтобы они оставались неизменными при повторных заказах.
Завершите согласованием метода контроля, количества и документации на первый образец. Такой порядок предотвращает принятие решений по процессу или допускам до того, как будет понят функциональный интерфейс, и упрощает сравнение предложений, поскольку каждому поставщику предоставляются одни и те же проектные данные. При повторных заказах сохраняйте ту же базовую точку и основу измерения, если требования к сборке не меняются. В разделе «Почему важна чистота поверхности внутренних шлицевых соединений» зафиксируйте результирующие требования на чертеже или в спецификации на закупку, чтобы они оставались неизменными при повторных заказах.
Эффект термообработки
Эффект термообработки Это влияет на износостойкость, усталостную прочность, деформацию и последовательность чистовой обработки. Цементация, индукционная закалка и закалка-отпуск создают различные состояния материала, поэтому их не следует рассматривать как взаимозаменяемые способы достижения значения твердости.
Укажите твердость в конкретном месте и, при необходимости, глубину закалки или состояние сердцевины. Если термообработка может изменить прямолинейность или соотношение элементов, спланируйте восстановление базовых параметров и окончательный контроль после термической обработки. Для критически важных цапф или поверхностей зубьев может потребоваться чистовая обработка, если необходимо восстановить жесткие допуски. При изменении типа обрабатываемого элемента или сопряженной детали следует вернуться к этому вопросу, а не использовать предыдущее предположение. В разделе «Почему важна чистота поверхности внутренних шлицевых соединений» зафиксируйте соответствующие требования на чертеже или в спецификации на закупку, чтобы они оставались неизменными при повторных заказах.
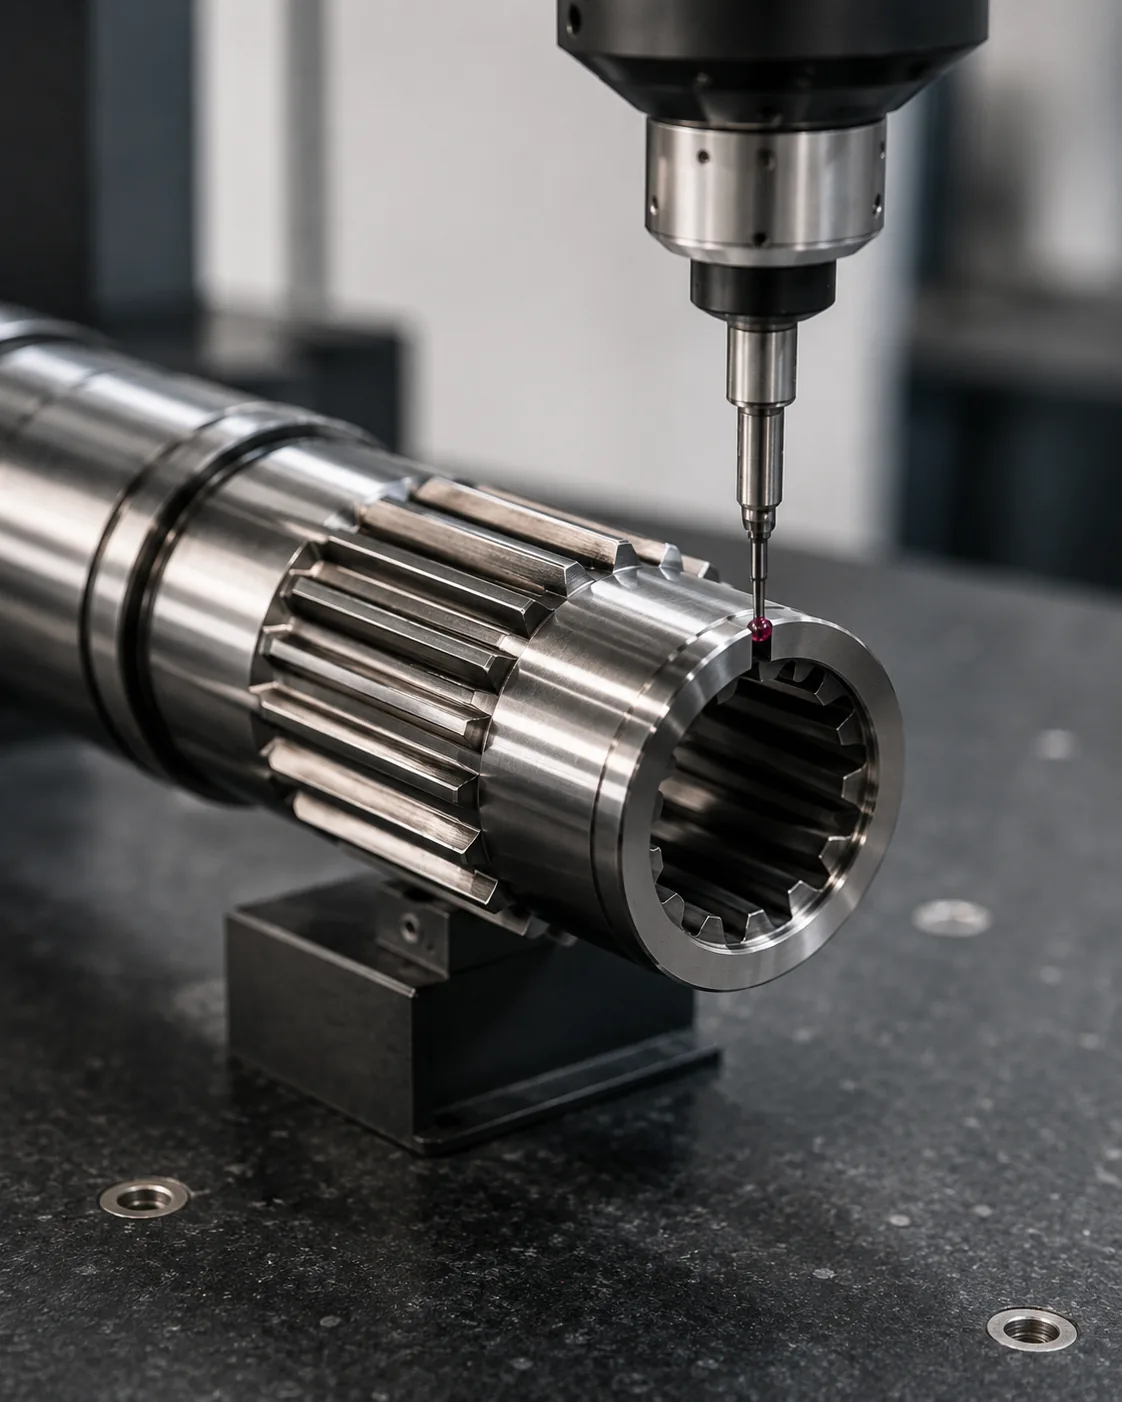
Избегая требований к декоративной отделке.
Избегая требований к декоративной отделке. Следует рассматривать это в контексте качества обработки внутренней поверхности шлицевого соединения. Необходимо определить сопрягаемый компонент, функцию работы и элемент чертежа, на который влияет данное решение. Требование должно быть измеримым и связанным с посадкой, передачей крутящего момента, выравниванием, износом или другими определенными потребностями сборки.
Принимая решение, учитывайте состояние материала, последовательность изготовления и доступ для осмотра. Если деталь является заменой, сравните геометрию неповрежденной детали с сопрягаемым элементом, а не копируйте повреждения. Для новых конструкций сохраняйте гибкость в выборе технологических процессов, если только конкретный процесс сам по себе не требуется для данной конструкции. В рамках этой темы свяжите это решение с сопрягаемым компонентом и версией чертежа, использованной для запроса коммерческого предложения. Для вопроса «Почему важна чистота поверхности внутренних шлицевых соединений» примените эту проверку к конкретному интерфейсу чистовой обработки поверхности внутреннего шлицевого соединения, показанному на текущем чертеже.
Распространенные ошибки, которых следует избегать
Распространенные ошибки при обработке внутренней поверхности шлицевых соединений возникают из-за того, что одно номинальное значение рассматривается как определяющее всю поверхность соединения. Отсутствие угла зацепления, нечеткие базовые точки, скопированные размеры износа, неуказанное местоположение твердости и несоответствие методов контроля могут привести к тому, что детали будут выглядеть правильно на бумаге, но не будут собираться должным образом.
Более тщательная проверка начинается с определения сопряженной пары, траектории нагрузки и мест крепления, а затем связывает геометрию, состояние материала и контроль качества с этими функциями. Перед началом производства необходимо закрыть все открытые вопросы на чертеже и сохранить согласованную интерпретацию при внесении изменений для повторных заказов. В этой проверке полезным критерием приемки является тот, который можно отнести к функциональной характеристике чертежа. Для проверки «Почему важна чистота поверхности внутренних шлицевых соединений» примените эту проверку к конкретному интерфейсу чистовой обработки поверхности внутреннего шлицевого соединения, показанному на текущем чертеже.
Краткое изложение решения
| Область принятия решений | Что подтвердить | Почему это важно |
|---|---|---|
| Геометрия сочленения | Система зубьев, диаметры, зацепление и посадка | Совместимость элементов управления и контакт с боковыми поверхностями |
| Расположение | Базовые точки, журналы, плечи и биение | Контролирует выравнивание в сборке. |
| Материальное состояние | Марка стали, термообработка, твердость и отделка. | Определяет конечное механическое состояние и состояние износа. |
| Долг | Крутящий момент, скорость, удар, движение и окружающая среда | Связывает описание детали с условиями эксплуатации. |
| Проверка | Контролируемые характеристики и метод измерения | Обеспечивает согласованность приемки между поставщиком и покупателем. |
Контрольный список технических характеристик
- Сопрягаемый компонент и ориентация зуба снаружи/внутри
- Модуль или система шага, количество зубьев, угол зацепления и большой/малый диаметры.
- Эффективное зацепление, посадка или допуск, а также осевое перемещение при необходимости.
- Материал, термообработка, определение твердости и функциональная обработка поверхности.
- Базовые параметры, диаметры подшипников или направляющих, биение и требования к осевому расположению.
- Крутящий момент, скорость, ударная или реверсивная нагрузка, смазка и условия эксплуатации.
- Количество, требования к первому образцу и согласованная документация по проверке.
Используйте Ассортимент продукции для шлицевых валов для сравнения доступных конфигураций и Контрольный список чертежей для запроса коммерческого предложения Для подготовки полного запроса. При повторных работах сохраняйте ту же базовую точку и основу измерения, если требования к сборке не меняются. Для проверки «Почему важна чистота поверхности внутренних шлицевых соединений» примените эту проверку к конкретному интерфейсу чистовой обработки поверхности внутреннего шлицевого соединения, показанному на текущем чертеже.
Инженерная спецификация для чистовой обработки внутренней шлицевой поверхности
Используйте этот рабочий лист, чтобы перевернуть Почему качество обработки поверхности имеет значение для внутренних шлицевых соединений к решениям, которые можно отобразить на чертеже, проверить во время составления сметы и подтвердить на первом этапе разработки. Начнем с Там, где качество обработки поверхности имеет значение и Внутренняя шлицевая поверхность по сравнению с прилегающим отверстием, поскольку эти два параметра обычно определяют либо геометрию сопряжения, либо состояние материала, которое должна поддерживать остальная часть процесса. Затем проведите проверку. Смазка и скользящий контакт, Несущие или уплотненные земли и Доступ к измерениям сравнивать с фактической сборкой, а не рассматривать их как независимые каталожные значения.
При выборе материала или термообработки необходимо зафиксировать размер сечения, контактные или износостойкие характеристики, ударную или реверсивную нагрузку, а также параметры, которые должны оставаться в заданных размерах после термической обработки. Марка материала, способ закалки и последовательность окончательной обработки должны учитываться совместно. Целевая твердость без указания места измерения не полностью определяет требования, а твердая поверхность сама по себе не определяет глубину закалки, состояние сердцевины или прямолинейность. Для проверки соответствия требованиям к качеству поверхности внутренних шлицевых соединений примените эту проверку к конкретному типу поверхности внутреннего шлицевого соединения, показанному на текущем чертеже.
Укажите на чертеже, где важна чистота поверхности и как соотносятся внутренняя боковая поверхность шлицов и прилегающее отверстие. Покажите, где применяется твердость, какие шейки или поверхности зубьев требуют окончательной обработки и какие базовые точки используются после термообработки. Если глубина закалки или твердость сердцевины имеют решающее значение, укажите это явно. В тех случаях, когда деформация может повлиять на опорные поверхности подшипников или уплотнений, оставьте технологический процесс достаточно гибким, чтобы при необходимости включить выпрямление, припуск на заготовку или финишную обработку.
Последовательность проверки чертежей
Перед заказом на изготовление проверьте чертеж в том же порядке, в котором выполняется сборка: система сопряженных зубьев, эффективное зацепление, опорные точки, смежные шейки или упоры, материал и термообработка, функциональная отделка и метод контроля качества. внутренняя обработка поверхности шлицаПорядок действий имеет значение, поскольку последующие решения, такие как выбор процесса или выбор измерительного прибора, должны поддерживать интерфейс, а не переопределять его.
| Пункт рабочего листа | Вопрос, на который нужно ответить | Выход запроса предложений (RFQ) |
|---|---|---|
| Там, где качество обработки поверхности имеет значение | Какую функцию сборки контролирует этот элемент? | Размер, допуск или ссылка на сопряжение |
| Внутренняя шлицевая поверхность по сравнению с прилегающим отверстием | Какого конечного состояния необходимо достичь? | Указание материала / термообработки / отделки |
| Смазка и скользящий контакт | Как будет проверяться данная характеристика? | Метод проверки или протокол осмотра |
| Несущие или уплотненные земли | Как взаимодействует противоположный участник? | Информация о частях тела для спаривания и о помолвке |
| Доступ к измерениям | Какая из этих точек определяет функциональное местоположение? | Взаимосвязь между базовой точкой и биением |
Передача информации о закупках перед публикацией первого образца.
Удобный пакет для закупок Почему качество обработки поверхности имеет значение для внутренних шлицевых соединений Содержит контролируемый чертеж, количество, материал и условия термообработки, информацию о сопряжении и характеристики приемки, требующие указания. Если предоставлена 3D-модель, 2D-чертеж должен по-прежнему содержать допуски, базовые точки, примечания по термообработке и требования к контролю качества. Укажите текущую редакцию в запросе предложений, чтобы производство и контроль качества не работали с разными версиями.
Если характеристика еще не определена, отметьте ее для уточнения инженерными соображениями, а не вводите удобное значение. Что касается качества обработки внутренней поверхности шлицевого соединения, то к часто нерешенным вопросам относятся: зацепление, посадка, расположение твердости, биение до соседней шейки, доступ к внутренним элементам или состояние изношенного сопрягаемого компонента. Решение этих вопросов до изготовления первого образца снижает количество ненужных переделок и упрощает контроль за выполнением последующих повторных заказов.
Контрольный список перед выпуском
- Уточните, где важна чистота поверхности, сопоставив ее с фактическим сопрягаемым компонентом.
- В готовом состоянии подтвердите соответствие внутренней боковой поверхности шлицов соседнему отверстию.
- Определите, как будет проводиться проверка смазки и скользящего контакта.
- Проверьте подшипниковые или уплотнительные площадки в условиях, предусмотренных конструкцией.
- Свяжите доступ к измерениям со структурой функциональных данных.
- Укажите количество, уровень доработки и любые требования к документации для первого образца.
- Для повторных заказов регистрируйте изменения в режиме работы, смазке или сопрягаемых деталях.
Часто задаваемые вопросы
Что мне следует уточнить относительно того, где качество обработки поверхности имеет значение для качества обработки внутренней поверхности шлицевого соединения?
Сначала свяжите вопросы качества обработки поверхности с сопрягаемым компонентом и функцией сборки. Укажите измеримое требование на чертеже и включите противоположный элемент, если совместимость зависит от обеих деталей. Это предотвратит замену геометрических параметров, фактически определяющих посадку и передачу крутящего момента, номинальной меткой.
Что мне следует уточнить относительно внутренней боковой поверхности шлицевого соединения и прилегающего отверстия для обеспечения качественной обработки внутренней поверхности шлицевого соединения?
Подтвердите соответствие внутренней боковой поверхности шлицевого соединения соседнему отверстию в готовом состоянии, включая любые изменения материала, термообработки, состояния поверхности или размеров, которые могут произойти после обработки. Если требование зависит от местоположения или базовой точки, укажите это явно, чтобы производство и контроль использовали одну и ту же точку отсчета.
Что мне следует уточнить относительно смазки и скользящего контакта для обеспечения качественной обработки внутренней поверхности шлицевого соединения?
Выберите метод контроля, измеряющий характеристику, указанную на чертеже. Функциональное измерение, аналитическое измерение шлицов, проверка на координатно-измерительной машине, контроль биения, измерение шероховатости и измерение твердости отвечают на разные вопросы. Укажите, какой результат необходим для приемки, вместо того, чтобы запрашивать общий отчет о проверке. При проверке качества внутренней поверхности шлицов следует возвращаться к этому пункту всякий раз, когда изменяется сопрягаемый компонент, состояние материала или режим работы.
Что мне следует уточнить относительно качества обработки внутренней поверхности шлицевых соединений подшипников или уплотнений?
Проверьте посадочные места подшипников или уплотнений, сопоставив их с реальной сопрягаемой деталью и предполагаемыми условиями сборки. Эффективность зацепления, зазор, осевое перемещение, температура и износ в заменяемой ступице — все это может влиять на поведение соединения. Новый вал не следует принимать или отклонять только на ощупь, если есть измеримые требования к посадке.
Что мне следует уточнить относительно доступа для измерения качества обработки внутренней поверхности шлицевого соединения?
Обеспечьте доступ к измерительным элементам, определяющим вращение в сборке. На чертеже должны быть четко указаны базовые точки отсчета, а также любые биения или зависимости положения. Если термообработка или чистовая обработка могут привести к перемещению элемента, проверьте зависимость на этапе, соответствующем готовой детали.
От принятия инженерных решений до управления производством
После согласования интерфейса переведите каждое функциональное решение в характеристику чертежа, которую можно изготовить и проверить. Избегайте оставлять ключевые взаимосвязи только в электронных письмах. Размеры, базовые элементы, условия термообработки и требования к приемке должны контролироваться в соответствии с изменениями, чтобы производственная группа и группа контроля работали в рамках одного определения. В этом обзоре полезным критерием приемки является тот, который можно отследить до функциональной характеристики чертежа. Для проверки «Почему важна чистота поверхности внутренних шлицевых соединений» примените эту проверку к конкретному интерфейсу чистоты поверхности внутреннего шлицевого соединения, показанному на текущем чертеже.
Для первых образцов в приоритетном порядке следует учитывать характеристики, подтверждающие совместимость сборки: геометрию зубьев, посадку при сопряжении, положение относительно центровочных валов или упоров, условия термообработки и любое критическое биение. Метод измерения следует записывать вместе с результатом. При повторных заказах использование одной и той же базовой точки и подхода к измерению упрощает выявление изменений в тенденциях и снижает количество споров, вызванных различными интерпретациями результатов контроля. При повторных работах следует сохранять ту же базовую точку и основу измерения, если требования к сборке не меняются. В запросе предложений по качеству обработки поверхности внутренних шлицев следует привязывать эту точку к сопрягаемому элементу, базовой схеме и методу приемки готовой детали.
При изменении режима работы следует повторно провести инженерную проверку, а не предполагать, что старая спецификация остается подходящей. Более высокий крутящий момент, усиленные удары, более частые реверсы, другая смазка или новый сопрягаемый компонент могут изменить контакт и износ, даже если номинальный размер шлицов остается неизменным. Чертеж должен адаптироваться к фактическим требованиям сборки. При изменении режима работы или сопрягаемого элемента следует вернуться к этому вопросу, а не придерживаться предыдущего предположения. При проверке качества обработки внутренней поверхности шлицов следует возвращаться к этому вопросу всякий раз, когда изменяется сопрягаемый компонент, состояние материала или режим работы.
Подготовьте запрос предложений (RFQ).
- Текущий 2D-чертеж и его доработка.
- Определение компонента сопряжения и сплайна
- Материалы, термообработка и функциональная отделка
- Крутящий момент, скорость, режим работы и окружающая среда
- Количество и необходимая инспекционная документация
Полный запрос объединяет чертеж, сопряженный интерфейс, состояние материала, назначение, количество и ожидания по контролю качества. Когда эти параметры определены на раннем этапе, поставщики могут планировать оснастку, термообработку, отделку и измерения, исходя из одних и тех же функциональных требований, сокращая циклы уточнения до выпуска первого образца. В рамках этой темы свяжите это решение с сопряженным компонентом и редакцией чертежа, использованной для запроса предложений. Для вопроса «Почему важна чистота поверхности внутренних шлицевых соединений» примените эту проверку к конкретному интерфейсу обработки поверхности внутреннего шлицевого соединения, показанному на текущем чертеже.
Превратите руководство в запрос на коммерческое предложение (RFQ).
Для технической проверки предоставьте чертеж, информацию о сопряжении, состоянии материалов и условиях эксплуатации.
Запросить ценовое предложение
























