Produktbeschreibung
Produktbeschreibung
Produktbeschreibung
Merkmale der Linearwelle
|
Artikel |
Linearwelle |
Flexible Welle |
Hohlwelle |
|
Material |
CK45, SUJ2 |
CK45 |
SUJ2 |
|
Wärmebehandlung |
induktionsgehärtet |
Nicht gehärtet |
induktionsgehärtet |
|
Oberflächenhärte |
HRC58±2 |
HRC15±3 |
HRC60±2 |
|
Oberflächenbehandlung |
Hartverchromt |
Hartverchromt |
Hartverchromt |
|
Präzision |
h7, g6, h6 |
h7, g6 |
h7, g6, h6 |
|
Rundheit |
Max. 3,0 µm |
Max. 3,0 µm |
Max. 3,0 µm |
|
Geradheit |
Max. 5,0 µm |
Max. 5,0 µm |
Max. 5,0 µm |
|
Chromdicke |
20-30µm |
30µm |
30µm |
|
Rauheit |
Max. 1,5 µm |
Max. 1,5 µm |
Max. 1,5 µm |
|
Prozess maschinell |
Gewindeschneiden, Reduzierter Wellendurchmesser, Koaxialbohrungen gebohrt und mit Gewinde versehen, Abflachungen – ein- oder mehrfach, Keilnut, Sicherungsringnuten, Radialbohrungen gebohrt und mit Gewinde versehen, Anfasen |
||
Beschreibung der linearen Welle
ERSK Linear bietet Linearwellen in verschiedenen Ausführungen für unterschiedlichste Kundenbedürfnisse. Die Wellen sind in gehärtetem Stahl, CK45-Stahl, SUJ2-Stahl, Hohlstahl sowie in Zoll- und metrischen Abmessungen erhältlich und gewährleisten eine optimale Oberflächengüte für Linear-Gleit- und Kugellager.
• Rundwellen aus CZPT sind in Zollgrößen von 3/16″ bis 4″ und in metrischen Größen von 3 mm bis 80 mm erhältlich.
• Bearbeitung auf Anfrage möglich (CZPT)
Hohe Zuverlässigkeit
Die Linearwellen von ERSK unterliegen strengen Qualitätskontrollstandards, die jeden Produktionsprozess abdecken. Bei sachgemäßer Schmierung und Anwendung ist ein störungsfreier Betrieb über einen langen Zeitraum möglich.
Reibungsloser Betrieb
Die hohe Effizienz der Linearwelle ist der herkömmlichen Welle deutlich überlegen. Das benötigte Drehmoment liegt unter 30%. Die Linearbewegung lässt sich problemlos von einer Drehbewegung in eine Linearbewegung umwandeln.
Hohe Haltbarkeit
Streng ausgewählte Materialien, intensive Wärmebehandlungs- und Verarbeitungstechniken, gestützt auf jahrelange Erfahrung, haben zur Entwicklung der langlebigsten Linearwelle geführt.
Induktions-Linearwelle, flexible Linearwelle
Linearlagerwelle, Hohlwelle für Linearführungen
gehärtete Linearwelle, verchromte Linearwelle
Anwendung
Für anspruchsvolle Anwendungen in der Industrie, im Werkzeugmaschinenbau und in der Automatisierungstechnik.
Lineare Wellen – Technische Eigenschaften.
|
Prüfung der Oberflächenrauheit der linearen Welle Die maximale Rauheit beträgt Ra 0,4 µm |
|
|
Geradeausrichtung der linearen Welle: Wir kontrollieren die Geradheit von 0,05 mm der 300 mm langen Linearwelle. |
|
|
Härteprüfung: Lineare Welle aus S45C-Material, Härte HRC 55-58 Lineare Welle aus GCr15 (SUJ2)-Material, Härte HRC58-63 Bei einer flexiblen Welle hängt die Härte vom Wellenmaterial selbst ab. |
|
| Prüfen Sie die Präzision des Linearwellendurchmessers. Üblicherweise entspricht die Toleranz h7 unserem Standardlager, wir bieten aber auch Präzisionen g6 und h6 an. Sondertoleranzen können wir gerne individuell für Sie anpassen. |
Wir können alle Arten von Bearbeitungsvorgängen durchführen.
Ähnliche Produkte
Ähnliche Produkte
Wir bieten eine Vielzahl von Produkten an. Bei Interesse klicken Sie bitte auf das Bild, um die Details zu sehen.
Produktionsablauf
Überdienst
Überdienst
Verpackung & Versand
Verpackung und Versand
Jede Linearwelle wird in einem PP-Beutel verpackt. Für den Versand kleinerer Bestellungen per internationalem Expressdienst (z. B. DHL, TNT, UPS) erfolgt die Verpackung in einem Standard-Exportkarton.
Holzkiste außen für große Mengen oder sehr lange lineare Schächte, per See- oder Luftfracht
Unternehmensprofil
Unternehmensinformationen
Unser Prinzip
| Material: | Gcr15 |
|---|---|
| Laden: | Antriebswelle |
| Steifigkeit und Flexibilität: | Steifigkeit / Starrachse |
| Maßgenauigkeit des Zapfendurchmessers: | H7, H6, G6 |
| Achsenform: | Gerader Schaft |
| Schaftform: | Realachse |
| Proben: |
US$ 3/Meter
1 Meter (Mindestbestellmenge) | |
|---|
| Anpassung: |
Verfügbar
| Kundenspezifische Anfrage |
|---|
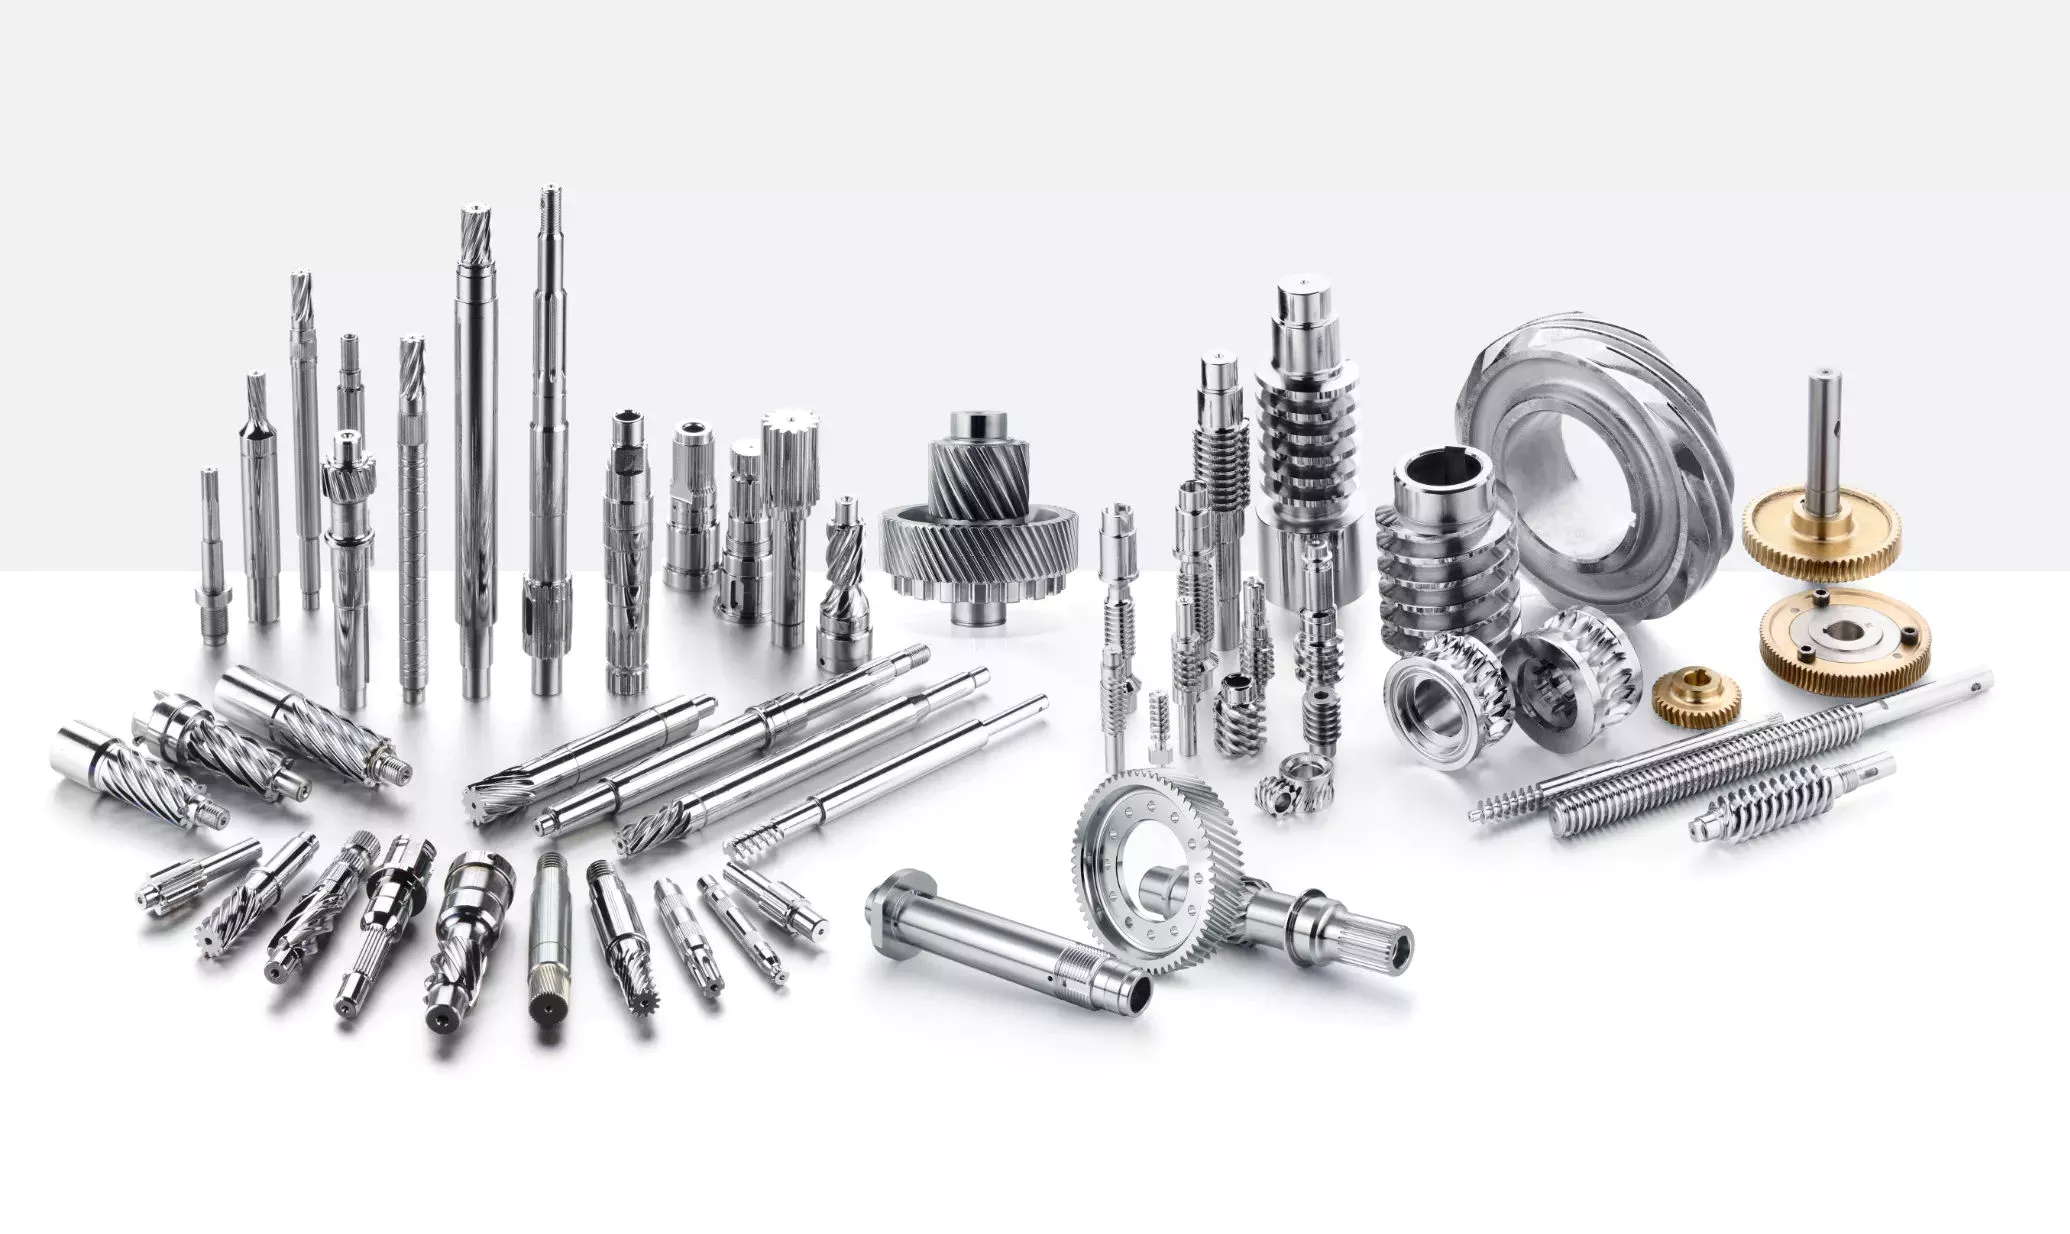
Analytische Ansätze zur Abschätzung von Kontaktdrücken in Keilwellenkupplungen
Eine Keilwellenkupplung ist eine mechanische Verbindung zwischen zwei rotierenden Wellen. Sie besteht aus zwei Teilen – einem Kupplungskörper und einem Kupplungsstück. Beide Teile weisen Verzahnungen auf, die ineinandergreifen und Lasten übertragen. Keilwellenkupplungen sind jedoch typischerweise überdimensioniert, wodurch sie anfällig für Materialermüdung und statische Belastungen werden. Auch Verschleißerscheinungen können zum Ausfall der Kupplung führen. Daher ist eine korrekte Auslegung der Keilwellenkupplung für eine optimale Leistung unerlässlich.
Modellierung einer Spline-Kopplung
Keilwellenkupplungen erfreuen sich in der Luft- und Raumfahrtindustrie zunehmender Beliebtheit, arbeiten jedoch in einem leicht dezentrierten Zustand, was sowohl Vibrationen als auch Beschädigungen der Kontaktflächen verursacht. Um dieses Problem zu lösen, bietet dieser Artikel analytische Ansätze zur Abschätzung der Kontaktdrücke in einer Keilwellenkupplung. Insbesondere werden analytische Ansätze mit rein numerischen Ansätzen verglichen, um die Vorteile des analytischen Ansatzes aufzuzeigen.
Um eine Spline-Kopplung zu modellieren, erstellen Sie zunächst die Wissensbasis für diese Kopplung. Die Wissensbasis enthält eine Vielzahl möglicher Spezifikationswerte, die miteinander in Beziehung stehen. Die Änderung einer Spezifikation kann eine Warnung wegen Verletzung einer anderen auslösen. Damit die Konstruktion gültig ist, müssen Sie ein Spline-Kopplungsmodell erstellen, das die vorgegebenen Spezifikationswerte erfüllt.
Nachdem Sie die Geometrie modelliert haben, müssen Sie die Kontaktpressungen der beiden Keilwellenkupplungen eingeben. Anschließend bestimmen Sie die Position des Teilkreises der Keilwelle. In Abbildung 2 ist der Mittelpunkt der männlichen Kupplung mit dem der weiblichen Keilwelle überlagert. Stellen Sie sicher, dass der Eingriffsabstand der beiden Keilwellen gleich ist.
Sobald Sie die benötigten Daten für die Erstellung eines Keilwellenkupplungsmodells haben, können Sie mit der Eingabe der Spezifikationen für die Schnittstellenkonstruktion beginnen. Anschließend wählen Sie, ob die Innen- oder die Außenkeilwelle optimiert werden soll. Außerdem müssen Sie den Zahnreibungskoeffizienten angeben, der zur Bestimmung der Spannungen im Keilwellenkupplungsmodell 20 verwendet wird. Geben Sie zudem das Pilotspiel an, also den Abstand zwischen der Zahnspitze 186 eines Zahns 32 auf der einen Keilwelle und dem entsprechenden Merkmal auf der Gegenkeilwelle.
Nachdem Sie die gewünschten Spezifikationen für die Außenverzahnung eingegeben haben, können Sie die Parameter für die Innenverzahnung festlegen. Beispielsweise können Sie den Außendurchmesser 154 des Hauptschnappers 54 und den Nebenschnapper 56 der Innenverzahnung eingeben. Die Werte dieser Parameter werden in farbcodierten Feldern auf dem Bildschirm 80 der Benutzeroberfläche für Verzahnungseingaben und -konfiguration angezeigt. Nach der Eingabe der Parameter wird Ihnen eine geometrische Darstellung des Verzahnungskupplungsmodells 20 angezeigt.
Erstellung eines Spline-Kopplungsmodells 20
Das Spline-Kopplungsmodell 20 wird von der Produktmodellierungssoftware 10 erstellt. Die Software validiert das Spline-Kopplungsmodell anhand einer Wissensdatenbank mit konfigurationsabhängigen Spezifikationsbeschränkungen und -beziehungen. Dieser Bericht wird anschließend in das ANSYS-Spannungsanalyseprogramm eingegeben. Er listet die geometrischen Konfigurationen und Spezifikationswerte des Spline-Kopplungsmodells 20 für jedes Merkmal auf. Das Spline-Kopplungsmodell 20 wird automatisch neu erstellt, sobald die Konfiguration oder die Leistungsspezifikationen des Spline-Kopplungsmodells 20 geändert werden.
Das Keilwellenkupplungsmodell 20 kann mithilfe der Produktmodellierungssoftware 10 konfiguriert werden. Der Benutzer gibt die axiale Länge des Keilwellenpakets an, die null oder eine feste Länge sein kann. Er gibt außerdem gegebenenfalls eine radiale Passfläche 148 ein und wählt einen Wert für das Pilotspiel von 14,5 Grad oder 30 Grad.
Der Benutzer kann anschließend mit der Maus (110) das Spline-Kopplungsmodell (20) bearbeiten. Die Wissensdatenbank für Spline-Kopplungen enthält zahlreiche mögliche Spezifikationswerte sowie die Entwurfsregel für Spline-Kopplungen. Versucht der Benutzer, ein Spline-Kopplungsmodell zu ändern, wird eine Warnung über einen Verstoß gegen eine andere Spezifikation angezeigt. In manchen Fällen kann die Änderung den Entwurf ungültig machen.
Im Keilwellenkupplungsmodell 20 gibt der Benutzer zusätzliche Leistungsanforderungen ein. Er wählt die Stellen, an denen das maximale Drehmoment für die Innen- und Außenverzahnung 38 und 40 übertragen wird. Die Position der maximalen Drehmomentübertragung wird durch die Befestigungskonfiguration der Komponenten an den Wellen bestimmt. Nach der Auswahl kann der Benutzer auf „Weiter“ klicken, um das Modell zu speichern. Eine Vorschau des Keilwellenkupplungsmodells 20 wird angezeigt.
Das Modell 20 stellt eine Keilwellenkupplung dar. Die Keilwellenspezifikationen werden in der auf der Benutzeroberfläche des Keilwellenkupplungsmodells 20 festgelegten Reihenfolge und Anordnung eingegeben. Nach der Eingabe der Keilwellenkupplungsspezifikationen integriert die Produktmodellierungssoftware 10 diese in das Keilwellenkupplungsmodell 20. Dies ist der letzte Schritt bei der Erstellung des Keilwellenkupplungsmodells.
Analyse eines Spline-Kopplungsmodells 20
Die Analyse eines Keilwellenkupplungsmodells umfasst die Eingabe seiner Konfigurations- und Leistungsspezifikationen. Diese Spezifikationen können von einem anderen Computerprogramm generiert werden. Das Produktmodellierungsprogramm 10 nutzt anschließend seine interne Wissensbasis mit konfigurationsabhängigen Spezifikationsbeziehungen und -beschränkungen, um ein gültiges dreidimensionales parametrisches Modell 20 zu erstellen. Dieses Modell enthält Informationen, die die Anzahl und Art der Keilwellenzähne 32, Schnappverbindungen 34 und Schulterverbindungen 36 beschreiben.
Bei der Analyse einer Keilwellenkupplung enthält das Softwareprogramm 10 Standardwerte für verschiedene Spezifikationen. Das Keilwellenkupplungsmodell 20 besteht aus einer inneren Keilwelle 38 und einer äußeren Keilwelle 40. Jede Keilwelle verfügt über eigene Parameter wie Tiefe, Breite, Länge und Radien. Die äußere Keilwelle 40 besitzt ebenfalls eigene Parameter, beispielsweise ihre Ausrichtung.
Nach Auswahl dieser Parameter führt das Softwareprogramm verschiedene Analysen am Keilwellenkupplungsmodell 20 durch. Das Programm 10 berechnet die nominalen und maximalen Zahnlagerspannungen sowie die Dauerfestigkeit einer Keilwellenkupplung. Es ermittelt außerdem den Unterschied in der Torsionsverwindung zwischen einer Innen- und einer Außenverzahnung. Die Ausgabedatei der Analyse ist ein Bericht mit Modellkonfigurations- und Spezifikationsdaten. Diese Ausgabedatei kann auch von anderen Computerprogrammen für weiterführende Analysen verwendet werden.
Sobald diese Parameter festgelegt sind, gibt der Benutzer die Auslegungskriterien für das Keilwellenkupplungsmodell 20 ein. In diesem Schritt legt er die Positionen der maximalen Drehmomentübertragung für die äußere und innere Keilwelle 38 fest. Die Position der maximalen Drehmomentübertragung hängt von der Konfiguration der an den Wellen befestigten Komponenten ab. Der Benutzer kann bis zu vier verschiedene Leistungsanforderungen für jede Keilwelle angeben.
Die Analyseergebnisse zeigen zwei Phasen der Spline-Kopplung. In der ersten Phase kommt es zu einem starken Anstieg von Spannung und Vibration. In der zweiten Phase sinken beide Werte wieder. Die dritte Phase zeigt eine konstante Eingriffskraft zwischen 300 N und 320 N. Dieses Verhalten setzt sich über einen längeren Zeitraum fort, bis die letzte Stufe den Eingriff mit der Oberfläche herstellt.
Fehlausrichtung einer Keilwellenkupplung
Ziel einer Studie war die Untersuchung der Position der resultierenden Kontaktkraft in einer Keilwellenkupplung unter konstantem Drehmoment und rotierender Fluchtungsabweichung. Die Studie nutzte numerische Methoden auf Basis der Finite-Elemente-Methode (FEM). Sie lieferte numerische Ergebnisse für Nennbedingungen und parallele Fluchtungsabweichung. Dabei wurden zwei Fluchtungsabweichungen – 0,02 mm und 0,08 mm – bei unterschiedlichen Belastungsniveaus betrachtet.
Die Ergebnisse zeigten, dass die Fehlausrichtung zwischen den Keilwellen und Rotoren eine Änderung der Eingriffskraft des Keilwellen-Rotor-Kopplungssystems bewirkt. Dessen Dynamik wird durch die Eingriffskraft der Keilwellen bestimmt. Die Eingriffskraft einer fehlausgerichteten Keilwellenkupplung hängt von den Systemparametern des Rotor-Keilwellen-Kopplungssystems, dem übertragenen Drehmoment und der dynamischen Schwingungsamplitude ab.
Trotz fehlender präziser Messungen ist die Fehlausrichtung von Keilwellen ein häufiges Problem. Verschärft wird dieses Problem dadurch, dass Keilwellen üblicherweise Spiel aufweisen. Dieses Spiel ist die Folge der Fehlausrichtung der Keilwelle. Die Autoren analysierten mehrere Keilwellen mit unterschiedlichen Teilkreisdurchmessern und Längen-/Durchmesserverhältnissen.
Eine Keilwellenkupplung ist ein zweidimensionales mechanisches System mit positivem Zahnflankenspiel. Sie besteht aus Nabe und Welle und weist ein Spiel zwischen Keilwelle und Keilwellenfuß auf, das größer als das Zahnflankenspiel ist. Ein Formspiel verhindert den Kontakt zwischen Keilwelle und Keilwellenfuß. Das Drehmoment auf die Keilwellen wird durch Reibung übertragen.
Bei einer fehlerhaft ausgerichteten Keilwellenkupplung entsteht eine drehmomentbehaftete Schubkraft. In diesem Fall kann die Kraft das Drehmoment übersteigen und zum Verlust der Ausrichtung des Bauteils führen. Die bidirektionale Übertragung von Drehmoment und Schubkraft wird in der vorliegenden Studie analytisch modelliert. Der analytische Ansatz liefert Lösungen, die in den Konstruktionsprozess integriert werden können. Wenn Sie also das nächste Mal mit einem Problem einer fehlerhaft ausgerichteten Keilwellenkupplung konfrontiert sind, sollten Sie unbedingt einen analytischen Ansatz verwenden!
In dieser Studie wird die Keilwellenkupplung unter Nennbedingungen ohne parallele Versatzverschiebung analysiert. Die ermittelten Steifigkeitswerte entsprechen der prozentualen Abweichung zwischen dem Nenn-Teilkreisdurchmesser und dem Lastangriffsdurchmesser. Die maximale prozentuale Abweichung des gemessenen Teilkreisdurchmessers beträgt 1,60% bei einem Drehmoment von 5000 Nm. Der Teilkreiswinkel wird in die Berechnung einbezogen.


Bearbeitet von CX am 21.04.2023
Wandeln Sie den Leitfaden in eine Angebotsanfrage um.
Senden Sie die kontrollierte Zeichnung, die Angaben zur Verbindungsschnittstelle, zum Materialzustand und zur Verwendungsart zur technischen Prüfung.
Angebot anfordern
























