Popis řešení
Popis položky
Drážkování je druh lineárního pohybu. Když se drážkování pohybuje po hřídeli přesné podlahy pomocí kuliček, přenáší se krouticí moment. Drážkování má kompaktní strukturu. Dokáže přenášet přebytečné zatížení a hnací energii. Má delší životnost. V současné době se vyrábějí 2 typy drážkování, konkrétně konvexní drážkování a konkávní drážkování. Konvexní drážkování obvykle snese větší radiální zatížení a krouticí moment než konkávní drážkování.
| Název produktu | Drážkování kuličky |
| Produkt | GJZ, GJZA, GJF, GJH, GJZG, GJFG |
| Dia | 15 mm–150 mm |
| Materiály | Ložisková ocel |
| Kurz přesnosti | Normální/ Velký/ Přesný |
| Balík | Plastový sáček, krabice, karton |
| Minimální objednávací množství | 1 ks |
Druh koule: φ16-φ250
Velká rychlost, vysoká přesnost
Těžká zátěž, dlouhá životnost
Všestranný pohyb, nižší spotřeba energie
Vysoká rychlost pohybu
Životní styl s vysokou zátěží a dlouhodobým provozem
Použití: polovodičové nástroje, stroje na výrobu pneumatik, monokrystalická křemíková pec, rehabilitační produkty pro zdravotní péči
Parametry produktu
Složení
Rozsah softwaru
Polovodičové výrobky, vybavení pro pneumatiky, monokrystalická křemíková pec, nástroje pro lékařskou rehabilitaci.
Velikost FFZ
| Kód a řazení | Jmenovitý axiální průměr. d |
Vnější průměr D |
Délka drážkované matice Ljeden |
Max. velikost hřídele L |
Běžný jmenovitý točivý moment | Jednoduché jmenovité zatížení | ||
| Dynamická torze Nm |
Stacionární torze Nm |
Dynamické zatížení C kN |
Statické zatížení C kN |
|||||
| GJZG16 / GJFG16 | 16 | 31 | 50 | pět set | 32 | 30 | sedm pět | patnáct šest |
| GJZG20 / GJFG20 | dvacet | 35 | šedesát tři | 600 | 55 | padesát pět | deset jedna | 24. sedm |
| GJZG25 / GJFG25 | 25 | 42 | sedmdesát jedna | 800 | 103 | sto pět | 13. sedm | třicet jedna |
| GJZG30 / GJFG30 | třicet | 48 | 80 | 1400 | 148 | 171 | 17.1 | 37. jedna |
| GJZG40 / GJFG40 | čtyřicet | šedesát čtyři | 100 | 1500 | 375 | 415 | 32. jedna | 70.2 |
| GJZG50 / GJFG50 | 50 | 80 | sto dvacet pět | 1500 | 760 | 840 | 49, čtyři | 104,9 |
| GJZG60 / GJFG60 | šedesát | 90 | sto čtyřicet | 1500 | 1040 | 1220 | šedesát čtyři.2 | 128. dva |
| GJZG80 / GJFG80 | osmdesát | sto dvacet | 160 | 1700 | 1920 | 2310 | 87. tři | sto sedmdesát,7 |
| GJZG100/ GJFG100 | sto | sto padesát | sto devadesát | 1900 | 3571 | 3730 | 109,9 | 222 |
| GJZG120 / GJFG120 | sto dvacet | sto osmdesát | 220 | 1900 | 4100 | 5200 | 176.5 | 347 |
Pokud máte jakékoli potřeby, neváhejte nás kontaktovat a my vám zašleme náš katalog pro referenci.
Primární zboží
Profil společnosti
Názory spotřebitelů
Často kladené otázky
1. Proč si vybrat AZI China?
S více než 60 lety zkušeností s výrobou, dobrou zárukou kvality a příznivou cenou ve výrobním závodě.
dva. Jaké jsou vaše hlavní produkty?
Naše primární produkty zahrnují kuličkové šrouby, lineární informace, obloukové lineární informace, kuličkové drážkování a lineární vodicí kolejnicové moduly pro kuličkové šrouby.
3. Jak vytvořit na míru (OEM/ODM)?
Pokud máte výkres nebo vzorek položky, nezapomeňte nám jej zaslat a my jej můžeme vyrobit na míru dle vašich požadavků. Poskytneme vám také naše odborné rady ohledně produktů, abychom design a styl ještě lépe vystihli a optimalizovali jejich výkon.
4. Kdy mohu získat cenovou nabídku?
Obvykle cenovou nabídku vypracujeme do 24 hodin od obdržení vaší poptávky. Pokud potřebujete cenovou nabídku opravdu naléhavě, neváhejte nás kontaktovat nebo nám to napište e-mailem, abychom vašemu dotazu přizpůsobili prioritu.
5. Jak mohu získat vzorek, abych se mohl/a ujistit o nejvyšší kvalitě?
Odhadujeme dle vašeho výkresu, cenovka je vhodná, CZPT ukázkový seznam.
šest. Co‘Jaké jsou vaše platební fráze?
Naše platební podmínky jsou záloha 30%, zůstatek proti obdržení duplikátu účtenky nebo akreditivu.
| Materiál: | Gcr15 |
|---|---|
| Zatížení: | Přizpůsobeno |
| Tuhost a flexibilita: | Tuhost / Pevná náprava |
| Přesnost rozměrů průměru čepu: | Přizpůsobeno |
| Transportní balíček: | Kartony nebo dřevěné krabice |
| Specifikace: | 16-120 |
###
| Vzorky: |
US$ 10 kusů/sada
1 sada (minimální objednávka) |
|---|
###
| Přizpůsobení: |
K dispozici
|
|---|
###
| Název produktu | Drážkování kuličky |
| Model | GJZ, GJZA, GJF, GJH, GJZG, GJFG |
| Dia | 15 mm–150 mm |
| Materiál | Ložisková ocel |
| Třída přesnosti | Normální/ Vysoká/ Přesná |
| Balík | Plastový sáček, krabice, karton |
| Minimální objednávací množství | 1 ks |
###
| Kód a typ | Jmenovitý axiální průměr. d0 |
Vnější průměr D |
Délka drážkované matice L1 |
Max. délka hřídele L |
Standardní jmenovitý točivý moment | Základní jmenovité zatížení | ||
| Dynamická torze Nm |
Stacionární torze Nm |
Dynamické zatížení C kN |
Statické zatížení C0 kN |
|||||
| GJZG16 / GJFG16 | 16 | 31 | 50 | 500 | 32 | 30 | 7.5 | 15.6 |
| GJZG20 / GJFG20 | 20 | 35 | 63 | 600 | 55 | 55 | 10.1 | 24.7 |
| GJZG25 / GJFG25 | 25 | 42 | 71 | 800 | 103 | 105 | 13.7 | 30.1 |
| GJZG30 / GJFG30 | 30 | 48 | 80 | 1400 | 148 | 171 | 17.1 | 37.1 |
| GJZG40 / GJFG40 | 40 | 64 | 100 | 1500 | 375 | 415 | 32.1 | 70.2 |
| GJZG50 / GJFG50 | 50 | 80 | 125 | 1500 | 760 | 840 | 49.4 | 104.9 |
| GJZG60 / GJFG60 | 60 | 90 | 140 | 1500 | 1040 | 1220 | 64.2 | 128.2 |
| GJZG80 / GJFG80 | 80 | 120 | 160 | 1700 | 1920 | 2310 | 87.3 | 170.7 |
| GJZG100/ GJFG100 | 100 | 150 | 190 | 1900 | 3010 | 3730 | 109.9 | 222 |
| GJZG120 / GJFG120 | 120 | 180 | 220 | 1900 | 4100 | 5200 | 176.5 | 347 |
Jaké jsou výhody drážkovaného hřídele?
Pokud hledáte správnou drážkovanou hřídel pro váš stroj, měli byste vědět několik důležitých věcí. Zaprvé, jaký typ materiálu by měl být použit? Nerezová ocel je obvykle nejvhodnější volbou, protože má nízkou hlučnost a odolnost proti únavě materiálu. Zadruhé, lze ji obrábět pomocí drážkovacího nebo obrážecího stroje. A konečně, zajistí plynulý pohyb. Jaké jsou tedy výhody drážkované hřídele?
Nerezová ocel je nejlepším materiálem pro drážkované hřídele
Při výběru drážkované hřídele byste měli zvážit její tvrdost, kvalitu a povrchovou úpravu. Nerezová ocel má vynikající odolnost proti korozi a opotřebení. Uhlíková ocel je dalším dobrým materiálem pro drážkované hřídele. Uhlíková ocel má malý obsah uhlíku (přibližně 1,71 TP3T), což ji činí tvárnější a pomáhá zajistit plynulý pohyb. Pokud ale nejste ochotni utratit peníze za nerezovou ocel, zvažte jiné možnosti.
Existují dva hlavní typy drážek: rovnoběžné drážky a korunkové drážky. Evolventní drážky mají rovnoběžné drážky a umožňují lineární a rotační pohyb. Šroubovité drážky mají evolventní zuby a jsou orientovány pod úhlem. Tento typ umožňuje použití velkého počtu zubů na hřídeli a minimalizuje koncentraci napětí ve stacionárním spoji.
Velké rovnoměrně rozmístěné drážky se široce používají v hydraulických systémech, pohonných ústrojích a obráběcích strojích. Obvykle se vyrábějí z uhlíkové oceli (CR10) a nerezové oceli (AISI 304). Tento materiál je odolný a splňuje požadavky normy ISO 14-B, dříve DIN 5463-B. Drážkované hřídele se obvykle vyrábějí z nerezové oceli nebo oceli C45, ačkoli existuje mnoho dalších materiálů.
Nerezová ocel je nejlepším materiálem pro drážkované hřídele. Tento kov je také neuvěřitelně cenově dostupný. Ve většině případů je nerezová ocel pro tyto hřídele nejlepší volbou, protože nabízí nejlepší odolnost proti korozi. Existuje mnoho různých typů drážkovaných hřídelí a každý z nich je vhodný pro konkrétní aplikaci. Existuje také mnoho různých typů nerezové oceli, takže pokud chcete nejlepší kvalitu, zvolte nerezovou ocel.
Pro ty, kteří hledají vysoce kvalitní drážkované hřídele, nabízejí drážkované hřídele CZPT mnoho výhod. Mohou snížit náklady, zlepšit přesnost polohování a snížit tření. Díky povlaku CZPT TFE mohou drážkované hřídele snížit hromadění energie a tepla a prodloužit životnost vašich výrobků. A jejich instalace je snadná – stačí je jen nainstalovat.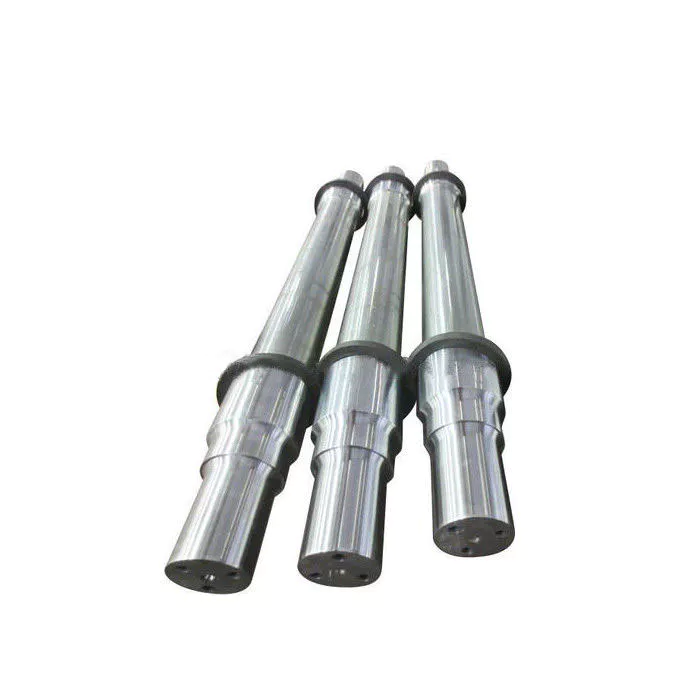
Zajišťují nízkou hlučnost, nízké opotřebení a únavové selhání
Drážkování v drážkované hřídeli se skládá ze dvou hlavních částí: zaoblení kořene drážky a odlehčení drážky. Zaoblení kořene drážky je nejdůležitější částí, protože tam začíná únavové porušení a šíří se do odlehčení. Odlehčení drážky je náchylnější k únavovému porušení kvůli svému evolventnímu tvaru zubu, který poskytuje nižší namáhání hřídele a má menší kontaktní plochu.
Únavová životnost drážkovaných hřídelí se určuje měřením SN křivky. Ta je také známá jako Wohlerova křivka a jedná se o vztah mezi amplitudou napětí a počtem cyklů. Závisí na materiálu, geometrii a způsobu zatížení. Lze ji získat fyzikální zkouškou na rovnoměrném vzorku materiálu při zatížení s konstantní amplitudou. Aproximace pro součásti z nízkolegované oceli lze provést s použitím nízkolegované oceli.
Drážkované hřídele se vyznačují nízkou hlučností, minimálním opotřebením a únavovým selháním. Během montáže a výroby je však nutné z hřídele odstranit některé mechanické převodové prvky. Hřídele musí být z funkčních důvodů stále schopny relativního axiálního pohybu. Dobré drážkované spoje jsou proto nezbytné pro vysoce kvalitní přenos krouticího momentu, minimální vůli a nízkou hlučnost. Mezi hlavní poruchy drážkovaných hřídelí patří koroze způsobená třením, zlomení zubů a únavové selhání.
Drážkování vnějšího nosiče disku je náchylné k tahovému namáhání a únavovému selhání. Vysoké požadavky zákazníků na nízkou hlučnost a nízké opotřebení a únavové selhání činí z drážkovaných hřídelí vynikající volbu. K analýze byla přijata zlomená drážkovaná ozubená spojka. Byla instalována v blízkosti horní části hřídele filtru a vložena do motoru převodovky. Historie servisu nebyla známa. Zlomená drážkovaná ozubená spojka podélně praskla a zablokovala se na konci zubů drážkovaného kola. Zuby drážkovaného kola také vykazovaly opotřebení a deformaci.
Nová metoda drážkovaného spojování detekuje šíření chyb v dutých válcových drážkovaných hřídelích. Drážkované spojování se vyrábí metodou AE, přičemž drážkovaná část je rozvinuta do kovového plechu o stejné tloušťce jako stěna válce. Drážkované spojování je navíc nesouosé, což klade značnou koncentraci na drážkované zuby. To dále urychluje únavu materiálu a opotřebení způsobené třením.
Drážkovaný spoj by měl být mazán po 25 hodinách provozu. Časté mazání může zvýšit náklady na údržbu a způsobit prostoje. Mazivo může navíc zadržovat abrazivní částice na rozhraních. V některých případech mohou maziva dokonce způsobit nesouosost, což vede k předčasnému selhání. Mazání drážkovaného spoje je proto zásadní pro zajištění správné funkce hřídele.
Konstrukci drážkovaného spoje lze optimalizovat pro zvýšení jeho odolnosti proti opotřebení a spolehlivosti. Povrchové úpravy, zatížení a rotace ovlivňují třecí vlastnosti drážkovaného spoje. Kromě toho byla vyvinuta metoda konečných prvků pro predikci opotřebení plovoucího drážkovaného spoje. Tato metoda je proveditelná a poskytuje spolehlivý základ pro predikci opotřebení a únavové životnosti drážkovaného spoje.
Lze je obrábět pomocí drážkovacího nebo obrážecího stroje
Stroje lze použít k tvarování drážkovaných hřídelí v různých průmyslových odvětvích. Jsou užitečné v mnoha aplikacích, včetně převodovek, brzdových systémů a náprav. Drážkovanou hřídel lze manipulovat několika způsoby, včetně hoblování, protahování a drážkování. Kromě tvarování jsou drážky užitečné také ke zmenšování průměru tyče.
Při použití drážkovacího nebo tvarovacího stroje je obrobek přidržován na podstavci, který má rovnoměrnou tloušťku. Stroj je vybaven sloupkem stojanu a omezovacím sloupkem (obrázek 1), přičemž každý je umístěn kolmo k horní ploše podstavce. Osa omezovacího sloupku se nachází ve stejné linii jako sloupek stojanu. Během procesu drážkování nebo tvarování se nástroj posouvá dovnitř a ven, dokud není dosaženo požadované mezery.
Jeden proces zahrnuje řezání drážek do hřídele. Frézování obloukem, tvarování drážek a řezání drážek jsou dva běžné procesy používané k vytváření drážkovaných hřídelí. Frézování obloukem zahrnuje pevný indexovací přípravek, který drží hřídel v klidu, zatímco rotující frézy řezají drážku po celé délce hřídele. Pro zajištění rovnoměrnosti v celém drážkování je zapotřebí několik průchodů.
Drážkování je typ ozubeného kola. Hřbety nebo zuby na hnací hřídeli zabírají s drážkami v protikusu. Drážkovaný hřídel umožňuje přenos točivého momentu na protikus a zároveň maximalizuje přenos výkonu. Drážkování se používá v těžkých vozidlech, stavebnictví, zemědělství a masivních zemních strojích. Drážkování se používá prakticky u všech typů rotačního pohybu, od náprav až po převodové systémy. Nabízejí také lepší únavovou životnost a spolehlivost.
Drážkovací nebo obrážecí stroje lze také použít k tvarování drážkovaných hřídelí. Drážkovací stroje se často používají k obrábění drážkovaných hřídelí, protože je snazší je s nimi vyrobit. Použití drážkovacího nebo obrážecího stroje může vést k drážkovaným hřídelím různých velikostí. Je důležité dodržovat sadu norem pro drážkování, aby bylo zajištěno, že vaše díly budou vyrobeny podle nejvyšších standardů.
Další možností pro výrobu drážkovaných hřídelí je frézka. Drážkovanou hřídel lze umístit mezi dva hroty v indexovacím upínacím přípravku. Dvě boční frézy jsou namontovány na trnu a mezi ně je vložena distanční vložka a podložky. Trn a frézy se poté namontují na vřeteno frézky. Aby se zajistilo, že se frézy samy vycentrují na drážkované hřídeli, je nutné provést seřízení vřetena stroje.
Obráběcí proces se velmi liší pro vnitřní a vnější drážkování. Vnější drážkování lze protahovat, tvarovat, frézovat nebo odvalovat, zatímco vnitřní drážkování nikoli. Tyto stroje používají tvrdou slitinu, ale pro vnitřní drážkování nejsou tak dobré. Pro tyto operace je nezbytný stroj s drážkovacím mechanismem.


editor od czh 2023-04-03
Proměňte průvodce v RFQ (výzvu k nabídce)
Zašlete řízený výkres, spojovací rozhraní, informace o stavu materiálu a pracovním postupu k technické kontrole.
Žádost o cenovou nabídku
























