Evolventné vs. priame drážkovanie: Úvahy o výbere — Evolventné a rovné drážkovanie používajú odlišnú geometriu bokov, výrobné metódy a prístupy ku kontrole. Správna voľba závisí od spájanej časti, existujúcich požiadaviek, dráhy krútiaceho momentu, správania sa pri klze, dostupných nástrojov a tolerančného systému, ktorý sa už v zostave používa.
Pre evolventný vs. priamy jednostranný splineNajspoľahlivejšia špecifikácia je tá, ktorú si rovnako interpretuje konštruktér, kupujúci, výrobca aj inšpektor. Nasledujúca diskusia sa zameriava na merateľné vstupné údaje pre výkresy, montážne podmienky a praktické kontroly, a nie na univerzálne tvrdenia o krútiacom momente, uložení alebo životnosti, ktoré nemožno určiť bez úplných údajov o geometrii a zaťažení.
Rozdiely v geometrii tvaru zubov
Rozdiely v geometrii tvaru zubov by sa mali posudzovať v kontexte evolventného verzus rovného jednostranného drážkovania. Identifikujte spájací komponent, prevádzkovú funkciu a výkresový prvok, ktorý toto rozhodnutie riadi. Požiadavka by mala byť merateľná a prepojená s uložením, prenosom krútiaceho momentu, zarovnaním, opotrebením alebo inou definovanou potrebou montáže.
Zvážte rozhodnutie spolu so stavom materiálu, postupnosťou výroby a prístupom pre kontrolu. Ak je diel náhradným dielom, porovnajte neopotrebovanú geometriu a spriahnutý prvok namiesto kopírovania poškodenia. Pri nových návrhoch ponechajte otvorené flexibilné možnosti procesov, pokiaľ návrh nevyžaduje konkrétny proces. V tejto téme prepojte toto rozhodnutie so spriahnutým komponentom a revíziou výkresu použitou pre RFQ. V prípade evolventných vs. priamych drážok: Úvahy o výbere aplikujte túto kontrolu na konkrétne rozhranie evolventných vs. priamych drážok zobrazené na aktuálnom výkrese.
Úvahy o rozložení zaťaženia
Úvahy o rozložení zaťaženia by sa mali posudzovať v kontexte evolventného verzus rovného jednostranného drážkovania. Identifikujte spájací komponent, prevádzkovú funkciu a výkresový prvok, ktorý toto rozhodnutie riadi. Požiadavka by mala byť merateľná a prepojená s uložením, prenosom krútiaceho momentu, zarovnaním, opotrebením alebo inou definovanou potrebou montáže.
Zvážte rozhodnutie spolu so stavom materiálu, postupnosťou výroby a prístupom pre kontrolu. Ak je diel náhradným dielom, porovnajte neopotrebovanú geometriu a zodpovedajúci prvok namiesto kopírovania poškodenia. Pri nových návrhoch ponechajte otvorené a flexibilné možnosti procesov, pokiaľ návrh nevyžaduje samotný konkrétny proces. V tomto preskúmaní je užitočným kritériom prijatia to, ktoré možno vysledovať k funkčnej charakteristike výkresu. Pre evolventné vs. rovné drážkovanie: Úvahy o výbere aplikujte túto kontrolu na špecifické rozhranie evolventného vs. rovného drážkovania zobrazené na aktuálnom výkrese.
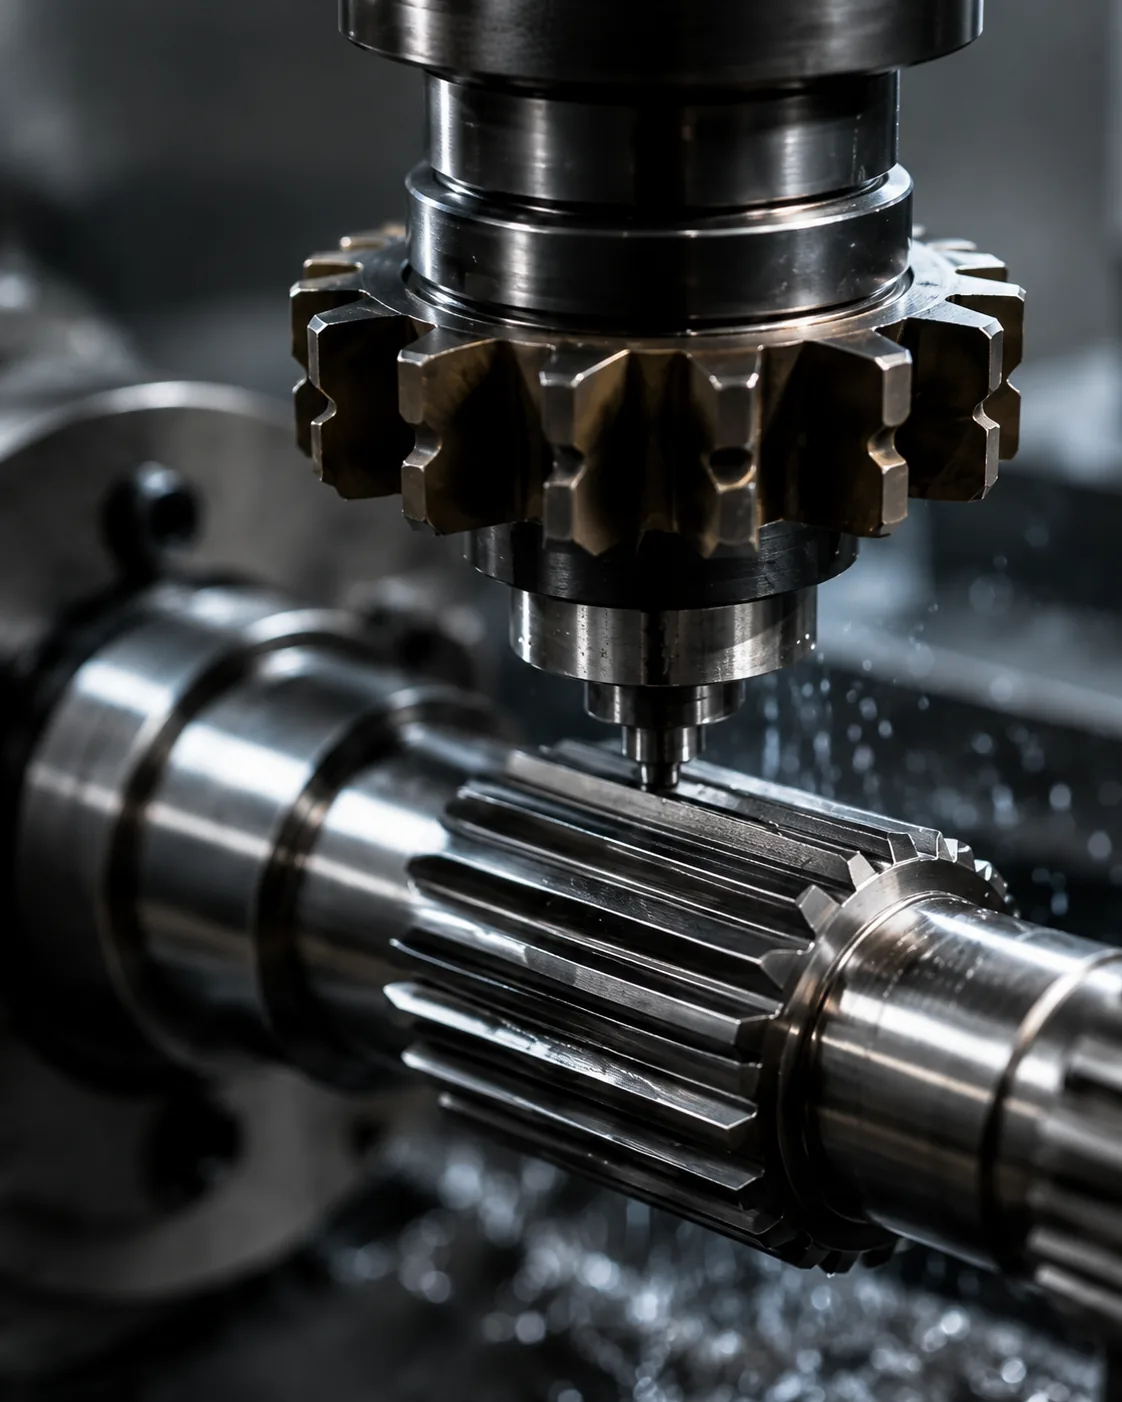
Možnosti výrobného procesu
Možnosti výrobného procesu je výrobné rozhodnutie, ktoré závisí od geometrie zuba, prístupu, stavu materiálu, objemu výroby a požadovanej presnosti. Vonkajšie a vnútorné drážkovanie často vyžaduje rôzne stratégie obrábania a ramená alebo susediace priemery môžu obmedziť prístup nástroja.
Najprv definujte geometriu hotového zuba a metódu prijatia a potom vyberte kvalifikovaný proces, ktorý ich dokáže efektívne dosiahnuť. Tepelné spracovanie môže zmeniť postupnosť: pred kalením sa môže vykonať hrubé alebo mäkké rezanie, zatiaľ čo brúsenie alebo iná metóda tvrdého dokončovania je vyhradená pre prvky, ktoré vyžadujú korekciu po tepelnej deformácii. Pri opakovanej práci zachovajte rovnaký vzťažný bod a základ merania, pokiaľ sa nezmenia požiadavky na montáž.
Interný verzus externý prístup k funkciám
Interný verzus externý prístup k funkciám by sa mali posudzovať v kontexte evolventného verzus rovného jednostranného drážkovania. Identifikujte spájací komponent, prevádzkovú funkciu a výkresový prvok, ktorý toto rozhodnutie riadi. Požiadavka by mala byť merateľná a prepojená s uložením, prenosom krútiaceho momentu, zarovnaním, opotrebením alebo inou definovanou potrebou montáže.
Zvážte rozhodnutie spolu s materiálovými podmienkami, postupnosťou výroby a prístupom pre kontrolu. Ak je diel náhradným dielom, porovnajte neopotrebovanú geometriu a spojovací prvok namiesto kopírovania poškodenia. Pri nových návrhoch ponechajte otvorené a flexibilné možnosti procesov, pokiaľ návrh nevyžaduje špecifický proces. Keď sa zmení pracovná náplň alebo spojovací prvok, prehodnoťte tento bod namiesto toho, aby ste prenášali predchádzajúci predpoklad. Pri posudzovaní evolventného verzus rovného drážkovania sa k tomuto bodu prehodnoťte vždy, keď sa zmení spojovací prvok, materiálové podmienky alebo prevádzková náplň.
Kĺzavé správanie
Kĺzavé správanie by sa mali posudzovať v kontexte evolventného verzus rovného jednostranného drážkovania. Identifikujte spájací komponent, prevádzkovú funkciu a výkresový prvok, ktorý toto rozhodnutie riadi. Požiadavka by mala byť merateľná a prepojená s uložením, prenosom krútiaceho momentu, zarovnaním, opotrebením alebo inou definovanou potrebou montáže.
Zvážte rozhodnutie spolu so stavom materiálu, postupnosťou výroby a prístupom pre kontrolu. Ak je diel náhradným dielom, porovnajte neopotrebovanú geometriu a spájací prvok namiesto kopírovania poškodenia. Pri nových návrhoch ponechajte otvorené flexibilné možnosti procesov, pokiaľ návrh nevyžaduje konkrétny proces. V tejto téme prepojte toto rozhodnutie so spájacím komponentom a revíziou výkresu použitou pre RFQ. Pri kontrole evolventného verzus rovného drážkovania sa k tomuto bodu vrátite vždy, keď sa zmení spájací komponent, stav materiálu alebo prevádzková povinnosť.
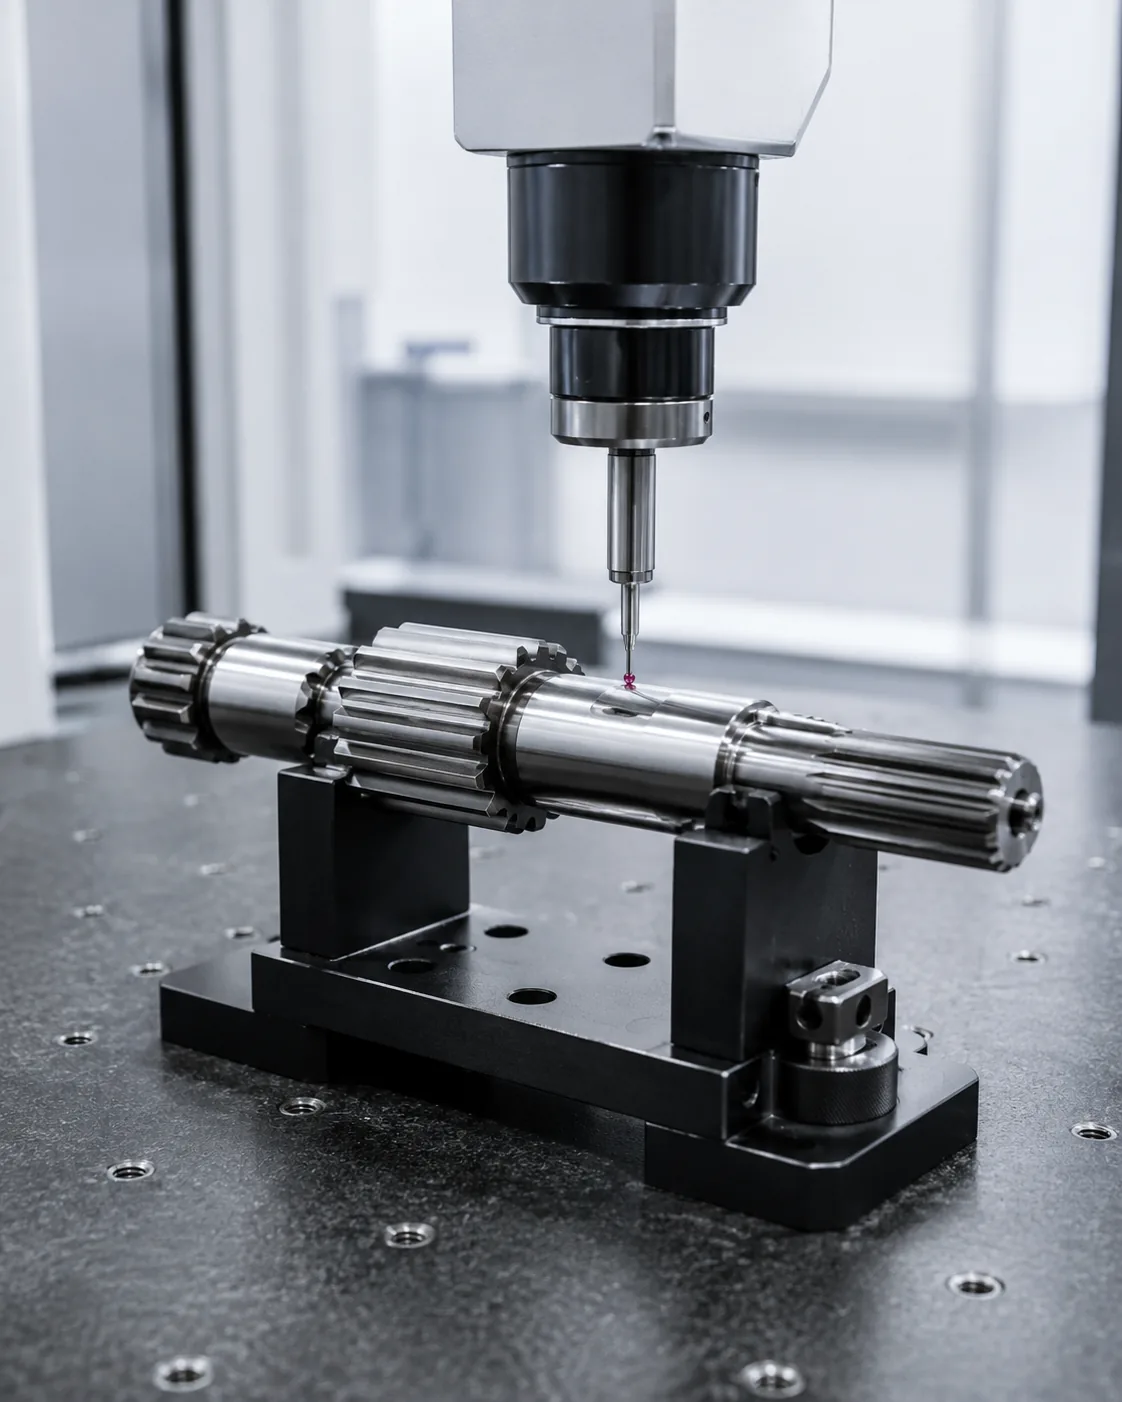
Inšpekcia a meranie
Inšpekcia a meranie by sa mala používať metóda, ktorá meria charakteristiku výkresu priamo alebo funkčne. Funkčné meradlá, analytické meranie zubov, kontrola súradnicovým meracím strojom, merania rozpätia a merania cez čapy alebo guľôčky odpovedajú na rôzne otázky a nie sú štandardne zameniteľné.
Pred výrobou sa dohodnite na metóde, ak sú tolerancie prísne alebo ak zákazník a dodávateľ používajú rôzne zariadenia. Pre opakovateľnosť kontrolujte teplotu, čistotu a kalibráciu meradla. V správe o kontrole by sa mala identifikovať revízia výkresu a nastavenie vzťažných bodov, aby bolo možné porovnávať neskoršie série na rovnakom základe. V tomto preskúmaní je užitočným kritériom prijatia to, ktoré možno vysledovať k funkčnej charakteristike výkresu. V prípade evolventných vs. priamych drážok: Úvahy o výbere aplikujte túto kontrolu na špecifické rozhranie evolventných vs. priamych drážok zobrazené na aktuálnom výkrese.
Praktická postupnosť prehľadov
Praktická postupnosť kontroly začína spojovacím komponentom a dráhou krútiaceho momentu, potom sa potvrdzuje ozubený systém, záber a prvky hriadeľa, ktoré lokalizujú spojenie. Ďalej sa definuje materiál a tepelné spracovanie, funkčné povrchové úpravy a akékoľvek požiadavky na hádzanie alebo polohu. Pri opakovanej práci sa zachováva rovnaký vzťažný bod a základ merania, pokiaľ sa nezmenia požiadavky na montáž. V RFQ pre evolventné verzus rovné drážkovanie sa tento bod prepojí so spojovacím prvkom, schémou vzťažných bodov a metódou prevzatia hotového dielu.
Dokončite odsúhlasením metódy kontroly, množstva a dokumentácie prvého výrobku. Táto objednávka zabraňuje prijímaniu rozhodnutí o procese alebo toleranciách pred pochopením funkčného rozhrania a uľahčuje porovnávanie cenových ponúk, pretože každému dodávateľovi sa predkladajú rovnaké konštrukčné vstupy. Keď sa zmení pracovná sila alebo párovací člen, prehodnoťte tento bod namiesto toho, aby ste preniesli predchádzajúci predpoklad. V RFQ s evolventným verzus priamym drážkovaním ponechajte tento bod prepojený s párovacím členom, schémou vzťažných bodov a metódou prevzatia hotového dielu.
Obmedzenia nahradenia starších systémov
Obmedzenia nahradenia starších systémov by sa mali posudzovať v kontexte evolventného verzus rovného jednostranného drážkovania. Identifikujte spájací komponent, prevádzkovú funkciu a výkresový prvok, ktorý toto rozhodnutie riadi. Požiadavka by mala byť merateľná a prepojená s uložením, prenosom krútiaceho momentu, zarovnaním, opotrebením alebo inou definovanou potrebou montáže.
Zvážte rozhodnutie spolu so stavom materiálu, postupnosťou výroby a prístupom pre kontrolu. Ak je diel náhradný, porovnajte neopotrebovanú geometriu a spájací prvok namiesto kopírovania poškodenia. Pri nových návrhoch ponechajte otvorené a flexibilné možnosti procesov, pokiaľ návrh sám o sebe nevyžaduje špecifický proces. V tejto téme prepojte toto rozhodnutie so spájacím komponentom a revíziou výkresu použitou pre RFQ. V RFQ s evolventným verzus rovnostranným drážkovaním ponechajte tento bod prepojený so spájacím prvkom, schémou vzťažných bodov a metódou prevzatia hotového dielu.
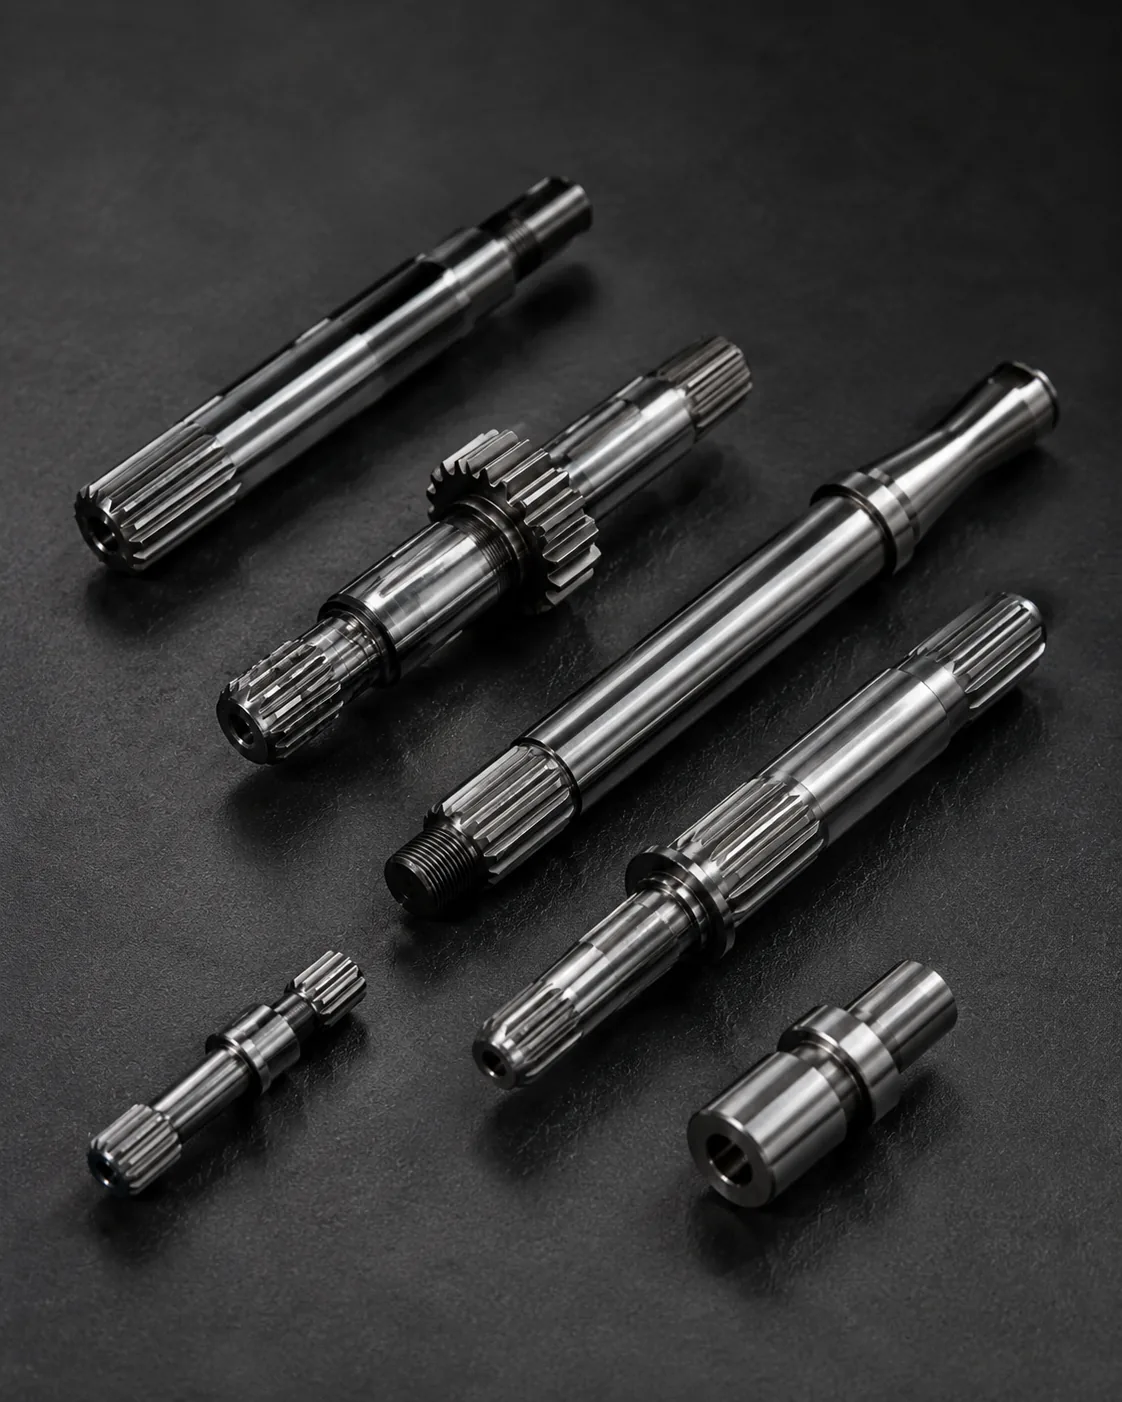
Výber z párovacej zložky, a nie z preferencie
Výber z párovacej zložky, a nie z preferencie ovplyvňuje kontaktnú plochu, pocit pri montáži a rozloženie zaťaženia. Efektívny záber je dĺžka, po ktorej môžu boky zubov skutočne niesť zaťaženie; skosenia, podbrúsenia a neúplné časti zubov by sa nemali automaticky počítať ako pracovná dĺžka.
Uloženie sa musí vyhodnotiť ako dvojica spájaných prvkov. Prispievajú hrúbka zuba, šírka medzery, vôle priemeru, zarovnanie a teplota. Pri výmenách skontrolujte obe časti, pretože opotrebovanie náboja môže spôsobiť, že sa nový hriadeľ uvoľní, aj keď je nové vonkajšie drážkovanie v rámci tolerancie výkresu. V tomto preskúmaní je užitočným kritériom prijatia to, ktoré možno vysledovať k funkčnej charakteristike výkresu. Pri posudzovaní evolventného a rovnostranného drážkovania sa k tomuto bodu vrátite vždy, keď sa zmení spájaný prvok, materiálové podmienky alebo prevádzková záťaž.
Bežné chyby, ktorým sa treba vyhnúť
Bežné chyby v evolventnom a priamočiarom drážkovaní vznikajú zo zaobchádzania s jednou nominálnou hodnotou, akoby definovala celé rozhranie. Chýbajúci uhol tlaku, nejasné vzťažné body, kopírované rozmery opotrebenia, nešpecifikované miesto tvrdosti a nezodpovedajúce metódy kontroly môžu viesť k tomu, že diely vyzerajú na papieri správne, ale nie sú zostavené konzistentne.
Lepšia kontrola začína párovaním, identifikuje dráhu zaťaženia a lokalizačné prvky a potom prepojí geometriu, materiálové podmienky a kontrolu s týmito funkciami. Pred výrobou uzavrite otvorené otázky na výkrese a pri revízii opakovaných objednávok zachovajte dohodnutú interpretáciu. Pri opakovaných prácach zachovajte rovnaký vzťažný bod a základ merania, pokiaľ sa nezmenia požiadavky na montáž. Pri kontrole evolventného a rovného drážkovania sa k tomuto bodu vrátite vždy, keď sa zmení párovací komponent, materiálové podmienky alebo prevádzková povinnosť.
Zhrnutie rozhodnutia
| Oblasť rozhodovania | Čo potvrdiť | Prečo je to dôležité |
|---|---|---|
| Párovacia geometria | Ozubený systém, priemery, záber a uloženie | Kompatibilita ovládacích prvkov a bočný kontakt |
| Poloha | Vzťažné body, čapy, ramená a hádzanie | Riadi zarovnanie v zostave |
| Stav materiálu | Trieda, tepelné spracovanie, tvrdosť a povrchová úprava | Definuje konečný mechanický stav a stav opotrebenia |
| Povinnosť | Krútiaci moment, rýchlosť, nárazy, pohyb a prostredie | Prepája definíciu súčiastky s prevádzkovými podmienkami |
| Inšpekcia | Kontrolované charakteristiky a metóda merania | Udržiava konzistentné prijatie medzi dodávateľom a kupujúcim |
Kontrolný zoznam špecifikácií
- Párovaný komponent a vonkajšia/vnútorná orientácia zubov
- Modulový alebo rozstupový systém, počet zubov, uhol tlaku a hlavné/vedľajšie priemery
- Účinné zapojenie, uloženie alebo základ tolerancie a axiálny pohyb, ak je to potrebné
- Materiál, tepelné spracovanie, umiestnenie tvrdosti a funkčné povrchové úpravy
- Požiadavky na referenčné body, priemery ložísk alebo pilotov, hádzanie a axiálne umiestnenie
- Krútiaci moment, rýchlosť, rázové alebo reverzné zaťaženie, mazanie a prevádzkové prostredie
- Množstvo, požiadavky na prvý výrobok a dohodnutá dokumentácia o kontrole
Použite sortiment drážkových hriadeľov porovnať dostupné konfigurácie a Kontrolný zoznam výkresov RFQ na prípravu kompletného prieskumu. Keď sa zmení druh funkčnosti alebo druh funkčnosti, namiesto toho, aby ste prevzali predchádzajúci predpoklad, si tento bod znova prečítajte. Pri posudzovaní evolventného verzus rovného drážkovania si tento bod znova prečítajte vždy, keď sa zmení druh funkčnosti, materiálový stav alebo prevádzková funkcia.
Technický pracovný list pre evolventný verzus priamy jednostranný drážkovaný spoj
Použite tento pracovný list na otočenie Evolventné vs. priame drážkovanie: Úvahy o výbere do rozhodnutí, ktoré je možné zobraziť na výkrese, skontrolovať počas cenovej ponuky a overiť pri prvom výrobku. Začnite s Rozdiely v geometrii tvaru zubov a Úvahy o rozložení zaťaženia, pretože tieto dve položky zvyčajne definujú buď párovaciu geometriu, alebo materiálové podmienky, ktoré musí zvyšok procesu podporovať. Potom si to prečítajte Možnosti výrobného procesu, Interný verzus externý prístup k funkciám a Kĺzavé správanie oproti skutočnej montáži, namiesto toho, aby sa s nimi zaobchádzalo ako s nezávislými katalógovými hodnotami.
V prípade problému s výberom zapíšte do hornej časti pracovného listu spájaný diel a dráhu zaťaženia. Identifikujte, ktoré povrchy umiestňujú hriadeľ, či je drážkovanie pevné alebo posuvné, smer montáže a efektívny záber zubov. Zaznamenajte si modulový alebo rozstupový systém, počet zubov, uhol tlaku a limity priemeru z riadeného výkresu. Ak je konštrukcia nová, zachovajte viazanie volieb uloženia a tolerancií na požadovanú funkciu; ak je diel náhradným dielom, porovnajte spájaný prvok a neopotrebované oblasti pred definovaním nominálnej geometrie. Pri kontrole evolventného a rovného drážkovania sa k tomuto bodu vrátite vždy, keď sa zmení spájaný prvok, materiálové podmienky alebo prevádzková doba.
Ďalej prepojte možnosti výrobného procesu s charakteristikou výkresu, ktorú má kontrolovať. Funkčný merač môže odpovedať na inú otázku ako analytické meranie zubov alebo kontrola súradnicovým měřiacim strojom (CMM), takže RFQ by nemal požadovať iba „úplnú kontrolu“. Uveďte, ktoré prvky sú dôležité pre montáž, aký referenčný bod sa používa a či sa vyžaduje správa o prvom výrobku. To uľahčuje porovnávanie cenových ponúk dodávateľov, pretože každý dodávateľ kontroluje rovnakú definíciu rozhrania.
Postupnosť kontroly výkresu
Pred požiadaním o výrobu si preštudujte výkres v rovnakom poradí, v akom zostava funguje: systém párovania zubov, efektívne zapojenie, umiestnenie referenčných bodov, susediace čapy alebo ramená, materiál a tepelné spracovanie, funkčné povrchové úpravy a metóda kontroly. evolventný vs. priamy jednostranný spline, poradie je dôležité, pretože neskoršie rozhodnutia, ako je výber procesu alebo výber meradla, by mali rozhranie podporovať, a nie ho predefinovať.
| Položka pracovného hárka | Otázka na odpoveď | Výstup RFQ |
|---|---|---|
| Rozdiely v geometrii tvaru zubov | Akú funkciu zostavy riadi táto funkcia? | Rozmer, tolerancia alebo referenčné číslo párovania |
| Úvahy o rozložení zaťaženia | Aký konečný stav sa musí dosiahnuť? | Popis materiálu / tepelného spracovania / povrchovej úpravy |
| Možnosti výrobného procesu | Ako sa overí charakteristika? | Metóda kontroly alebo správa |
| Interný verzus externý prístup k funkciám | Ako sa zapojí opačný člen? | Informácie o párení a zapojení |
| Kĺzavé správanie | Ktorý údaj určuje funkčné umiestnenie? | Vzťah medzi referenčným bodom a hádzaním |
Odovzdanie obstarávania pred prvým článkom
Užitočný nákupný balíček pre Evolventné vs. priame drážkovanie: Úvahy o výbere obsahuje kontrolovaný výkres, množstvo, materiál a podmienky tepelného spracovania, informácie o párovacom rozhraní a charakteristiky prijatia, ktoré je potrebné nahlásiť. Ak je dodaný 3D model, 2D výkres by mal stále obsahovať tolerancie, vzťažné body, poznámky k tepelnému spracovaniu a požiadavky na kontrolu. Identifikujte aktuálnu revíziu v RFQ, aby výroba a kontrola nefungovali z rôznych verzií.
Ak charakteristika ešte nie je určená, označte ju pre technické objasnenie, a nie vkladajte vhodnú hodnotu. V prípade evolventného verzus rovného drážkovania sú bežnými otvorenými položkami záber, uloženie, umiestnenie tvrdosti, hádzanie do susedného čapu, prístup k vnútorným prvkom alebo stav opotrebovaného párovaného komponentu. Vyriešenie týchto bodov pred prvým výrobkom znižuje počet nevyhnutných prepracovaní a uľahčuje kontrolu neskorších opakovaných objednávok.
Kontrolný zoznam pred vydaním
- Overte rozdiely v geometrii tvaru zubov oproti skutočnému párovanému komponentu.
- Potvrďte úvahy o rozložení zaťaženia v konečnom stave.
- Definujte, ako sa budú kontrolovať možnosti výrobného procesu.
- Skontrolujte prístup k vnútorným a vonkajším prvkom za zamýšľaných podmienok montáže.
- Spojte správanie pri kĺzaní s funkčnou štruktúrou údajov.
- Uveďte množstvo, úroveň revízie a akékoľvek požiadavky na dokumentáciu k prvému článku.
- Zaznamenajte zmeny v prevádzke, mazaní alebo párovaní hardvéru pre opakované objednávky.
Často kladené otázky
Čo by som si mal overiť ohľadom rozdielov v geometrii tvaru zuba pre evolventné a rovné drážkovanie?
Najprv uveďte rozdiely v geometrii tvaru zuba k zodpovedajúcemu komponentu a funkcii zostavy. Merateľnú požiadavku uveďte v riadenom výkrese a zahrňte protiľahlý prvok, ak kompatibilita závisí od oboch častí. V prípade evolventných vs. priamych drážok: Úvahy o výbere sa týmto zabráni tomu, aby nominálne označenie nahradilo geometriu, ktorá skutočne riadi uloženie a prenos krútiaceho momentu.
Čo by som si mal overiť ohľadom rozloženia zaťaženia pre evolventný verzus rovný jednostranný drážkovaný spoj?
Potvrďte rozloženie zaťaženia v konečnom stave vrátane akéhokoľvek materiálu, tepelného spracovania, povrchu alebo rozmerového stavu, ktorý sa môže po spracovaní zmeniť. Ak požiadavka závisí od miesta alebo vzťažného bodu, výslovne to preukážte, aby výroba a kontrola používali rovnaký referenčný bod.
Čo si mám overiť o možnostiach výrobného procesu pre evolventné verzus rovné jednostranné drážkovanie?
Vyberte metódu kontroly, ktorá meria charakteristiku uvedenú na výkrese. Funkčné meranie, analytické meranie drážkovania, kontroly súradnicovým meracím strojom (CMM), kontrola hádzania, meranie drsnosti a skúška tvrdosti odpovedajú na rôzne otázky. Uveďte, ktorý výsledok je potrebný na prijatie, namiesto toho, aby ste požadovali všeobecnú správu o kontrole. Pri kontrole evolventného a rovného drážkovania sa k tomuto bodu vrátite vždy, keď sa zmení spojovací komponent, stav materiálu alebo prevádzková doba.
Čo by som si mal overiť ohľadom prístupu k vnútorným a vonkajším prvkom pre evolventný a rovný jednostranný spline?
Skontrolujte prístup k vnútorným a vonkajším prvkom so skutočným párovaným dielom a zamýšľaným stavom montáže. Účinné zapojenie, vôľa, axiálny pohyb, teplota a opotrebenie v náhradnom náboji môžu ovplyvniť správanie spojenia. Nový hriadeľ by sa nemal akceptovať ani zamietnuť len na základe pocitu, ak je k dispozícii merateľná požiadavka na uloženie.
Čo by som si mal overiť ohľadom správania sa pri kĺzaní evolventného a priameho drážkovania?
Prepojte správanie pri kĺzaní s prvkami, ktoré určujú rotáciu v zostave. Výkres by mal jasne uvádzať referenčný bod a akýkoľvek vzťah medzi hádzaním alebo polohou. Ak tepelné spracovanie alebo dokončovacie obrábanie môže pohnúť prvkom, skontrolujte vzťah vo fáze, ktorá predstavuje hotový diel.
Od inžinierskeho rozhodnutia po riadenie výroby
Po dohode o rozhraní preložte každé funkčné rozhodnutie do výkresovej charakteristiky, ktorú je možné vyrobiť a skontrolovať. Vyhnite sa ponechávaniu kľúčových vzťahov iba v e-mailových poznámkach. Rozmery, vzťažné body, podmienky tepelného spracovania a požiadavky na prijatie by mali byť kontrolované pri revíziách, aby výrobný tím a kontrolný tím pracovali s rovnakou definíciou. Pri opakovanej práci zachovajte rovnaký vzťažný bod a základ merania, pokiaľ sa nezmenia požiadavky na montáž. V prípade evolventných vs. priamych drážok: Úvahy o výbere aplikujte túto kontrolu na konkrétne rozhranie evolventných vs. priamych drážok zobrazené na aktuálnom výkrese.
Pri prvých článkoch uprednostnite charakteristiky, ktoré preukazujú kompatibilitu zostavy: geometria zuba, párovanie, vzťah k upevňovacím čapom alebo ramenám, stav tepelného spracovania a akékoľvek kritické hádzanie. Zaznamenajte si metódu merania spolu s výsledkom. Pri opakovaných objednávkach použitie rovnakého nastavenia vzťažných bodov a prístupu k meraniu uľahčuje rozpoznanie zmien trendov a znižuje spory spôsobené rôznymi interpretáciami kontroly. Keď sa zmení pracovná sila alebo párovací člen, namiesto toho, aby ste preniesli predchádzajúci predpoklad, sa k tomuto bodu vrátite. V RFQ pre evolventný verzus priamy drážkovaný prvok ponechajte tento bod viazaný na párovací člen, schému vzťažných bodov a metódu prevzatia hotového dielu.
Keď sa zmení prevádzková záťaž, namiesto toho, aby ste predpokladali, že stará špecifikácia zostáva vhodná, znovu otvorte inžinierske preskúmanie. Vyšší krútiaci moment, zvýšené rázy, častejšie obrátenia, iné mazanie alebo nový párovací komponent môžu zmeniť kontakt a opotrebenie, aj keď menovitá veľkosť drážky zostane rovnaká. Výkres by sa mal vyvíjať so skutočnou požiadavkou na montáž. V tejto téme prepojte toto rozhodnutie so párovacím komponentom a revíziou výkresu použitou pre RFQ. Pri posudzovaní evolventného a rovného drážkovania sa k tomuto bodu vrátite vždy, keď sa zmení párovací komponent, materiálové podmienky alebo prevádzková záťaž.
Pripravte si výzvu na cenovú ponuku (RFQ)
- Aktuálny 2D výkres a revízia
- Definícia párovacieho komponentu a spline
- Materiál, tepelné spracovanie a funkčné povrchové úpravy
- Krútiaci moment, rýchlosť, zaťaženie a prostredie
- Množstvo a požadovaná dokumentácia o kontrole
Kompletný dopyt kombinuje výkres, párové rozhranie, stav materiálu, pracovnú dobu, množstvo a očakávania kontroly. Keď sú tieto vstupy definované včas, dodávatelia môžu plánovať nástroje, tepelné spracovanie, konečnú úpravu a meranie podľa rovnakej funkčnej požiadavky, čím sa skracujú cykly objasňovania pred prvým výrobkom. V tomto prehľade je užitočným akceptačným kritériom to, ktoré možno vysledovať k funkčnej charakteristike výkresu. V prípade evolventných vs. priamych drážok: Úvahy o výbere aplikujte túto kontrolu na konkrétne rozhranie evolventných vs. priamych drážok zobrazené na aktuálnom výkrese.
Premeňte sprievodcu na výzvu na cenovú ponuku (RFQ)
Pošlite kontrolovaný výkres, párovacie rozhranie, stav materiálu a informácie o prevádzke na technické posúdenie.
Vyžiadať cenovú ponuku
























