Конструкция: Шлиц
Материалы: сталь
Покрытие: НИКЕЛЬ
Крутящий момент: 196 Н·м
Длина: 400 мм
Количество товара: Y-01475
Механическая обработка: вал стиральной машины
вещество: металл
Площадь поверхности заполнена: заточка
оттенок: персонаж
высокое качество: в соответствии с допусками
образец: достижимый
Снижение минимального объема заказа: подтверждено.
Контроль качества: строгие процедуры проверки.
Сертификация: ISO 9001:2008
Области применения: автомобильная промышленность, цифровые технологии, электротехника, здравоохранение и т.д.
Информация об упаковке: полипропиленовый пакет, копировальная бумага, упаковка в виде ячеек, картонная коробка, деревянный ящик, поддоны.
Порт: Ханчжоу
вал стирального оборудования
ПотенциалАссортимент токарных изделий для станков с ЧПУ: φ1 мм - φ450 мм * 1000 мм
Диапазон обработки на фрезерном станке с ЧПУ: 800 мм * 1500 мм * 700 мм. Диапазон обработки на штамповочном станке с ЧПУ: 1,2 м * 0,72 м (максимальная грузоподъемность: 320 тонн).
Выбор параметров лазерной резки: 800 мм * 600 мм (допуск: ≤±0,01)
| Элемент | зоны обработки |
| сертификация | ISO9001:2008 |
| Механическое оборудование | Центры с ЧПУ, фрезерные станки с ЧПУ, токарные станки с ЧПУ, токарные станки с ЧПУ, токарные станки, 4-осевое оборудование и так далее. |
| Запасы | Алюминий, металл, нержавеющая сталь, латунь. Цена на пневматические компрессоры с пониженным уровнем шума в Шри-Ланке. Роторные масляные компрессоры Scoll в продаже. Медь, бронза, мышцы живота, ноутбук, PO, POM, нейлон, тефлон и т. д. |
| Отделка пола | Анодирование, гальваническое покрытие, шлифовка, заточка, чернение, порошковая покраска, пескоструйная обработка, лазерная гравировка и так далее. |
| Продукция для контроля качества | КИМ, проекционные измерительные приборы, штангенциркули, микроштангенциркули, резьбовые микроштангенциркули, калибровочные штифты, калибровочные штангенциркули, дроны, БПЛА, робототехника, используемые методы передачи, токарная обработка на станках с ЧПУ, червячная передача, проходной измеритель, измеритель перемещения и т. д. |
| Структура чертежа | PDF, dwg и т. д. |
Положительные стороны:
1. Мы являемся ODM и OEM-производителем, изготавливаем продукцию по вашим чертежам.
2. Богатый опыт и передовые технологии помогают (у нас работают инженеры с более чем двадцатилетним опытом).
3. Организация производителей и торговцев.
4. Допускается низкий минимальный объем заказа.
5. Стопроцентная проверка перед отгрузкой и доставкой.
6. Агрессивная цена при высоком качестве.
7. Беспроблемная транспортировка (Ханчжоу).
Какие поставщики услуг мы можем предоставить.
Доступные вещества
| Нержавеющая сталь | SS201, 301, 304, 316, 17-4PH, SS303, SSs304, SS316 и так далее. |
| Сталь | Q235, twenty#, 45#, 40cr, нержавеющая сталь 416 и многие другие. |
| Латунь | H59 H68 H80 H90 |
| Бронза | C51000, C52100, C54400 и т. д. |
| Алюминий | 6082, 6061, A380, Al6061, металлические редукторы, шлицевые шестерни, шестерни стартера, комплектующие из сплавов Al6063, AL7075, AL5052 и др. |
| Пластик | ABS, персональный компьютер, POM, Delrin, нейлон, тефлон, PP и многие другие. |
Площадь поверхности заполнена:
| алюминиевые зоны | Участки из нержавеющей стали | Металл | Пластик |
| Полностью натуральное анодирование | Приведение в порядок | Почерневший | Покрытие золотом (мышцы живота) |
| Сложное анодирование | Гальваническое покрытие | Цинковое покрытие | Лазерная гравировка |
| Порошковая покраска, пескоструйная обработка. | Пескоструйная обработка | Никелирование | Рисование |
| Гальваническое покрытие | Лазерная гравировка | Хромирование | Нанесение кистью (акриловой) |
| Чистка зубов | Науглероженный | ||
| Полировка | Освежающее средство | ||
| Лазерная гравировка |
Мы можем оказать вам самую лучшую поддержку.
| Метод контроля качества: | Стопроцентная проверка TP3T непосредственно перед отгрузкой. |
| Упаковка: | Стандартная упаковка, паллеты или контейнеры, по индивидуальным спецификациям. |
| Условия оплаты: | forty% Перевод T/T в процессе, sixty% перед доставкой. Подходят PayPal и Western Union. |
| Грузовые фразы: | 1) -100 кг: приоритетная перевозка грузов автомобильным и воздушным транспортом. 2) >100 кг: приоритет при морских перевозках. 3) Что касается индивидуальных спецификаций. |
Мы проводим тщательный контроль на протяжении всей процедуры.
У нас работают тестировщики качества с богатым опытом.
Перед приготовлением проверьте состояние сырого продукта.
В течение всего процесса обработки необходимо проводить выборочную проверку.
Проверку по стандарту 100% следует проводить непосредственно перед отгрузкой.
О нашей фабрике
Мы с нетерпением ждём вашего запроса, пожалуйста, не стесняйтесь обращаться к нам в любое время.
Пожалуйста, свяжитесь со мной., Дорогой!
Название: Элвин Чжан
Скайп: xiaofei112001
Менеджер сделок: aoyeh
Аналитические подходы к оценке контактного давления в сплайновых соединениях
Шлицевая муфта — это тип механического соединения между двумя вращающимися валами. Она состоит из двух частей — муфты и соединительного элемента. Обе части имеют зубья, которые входят в зацепление и передают нагрузку. Однако шлицевые муфты обычно имеют завышенные размеры, что делает их подверженными усталости и статическому износу. Износ также может привести к выходу муфты из строя. Поэтому правильная конструкция шлицевой муфты имеет важное значение для достижения оптимальной производительности.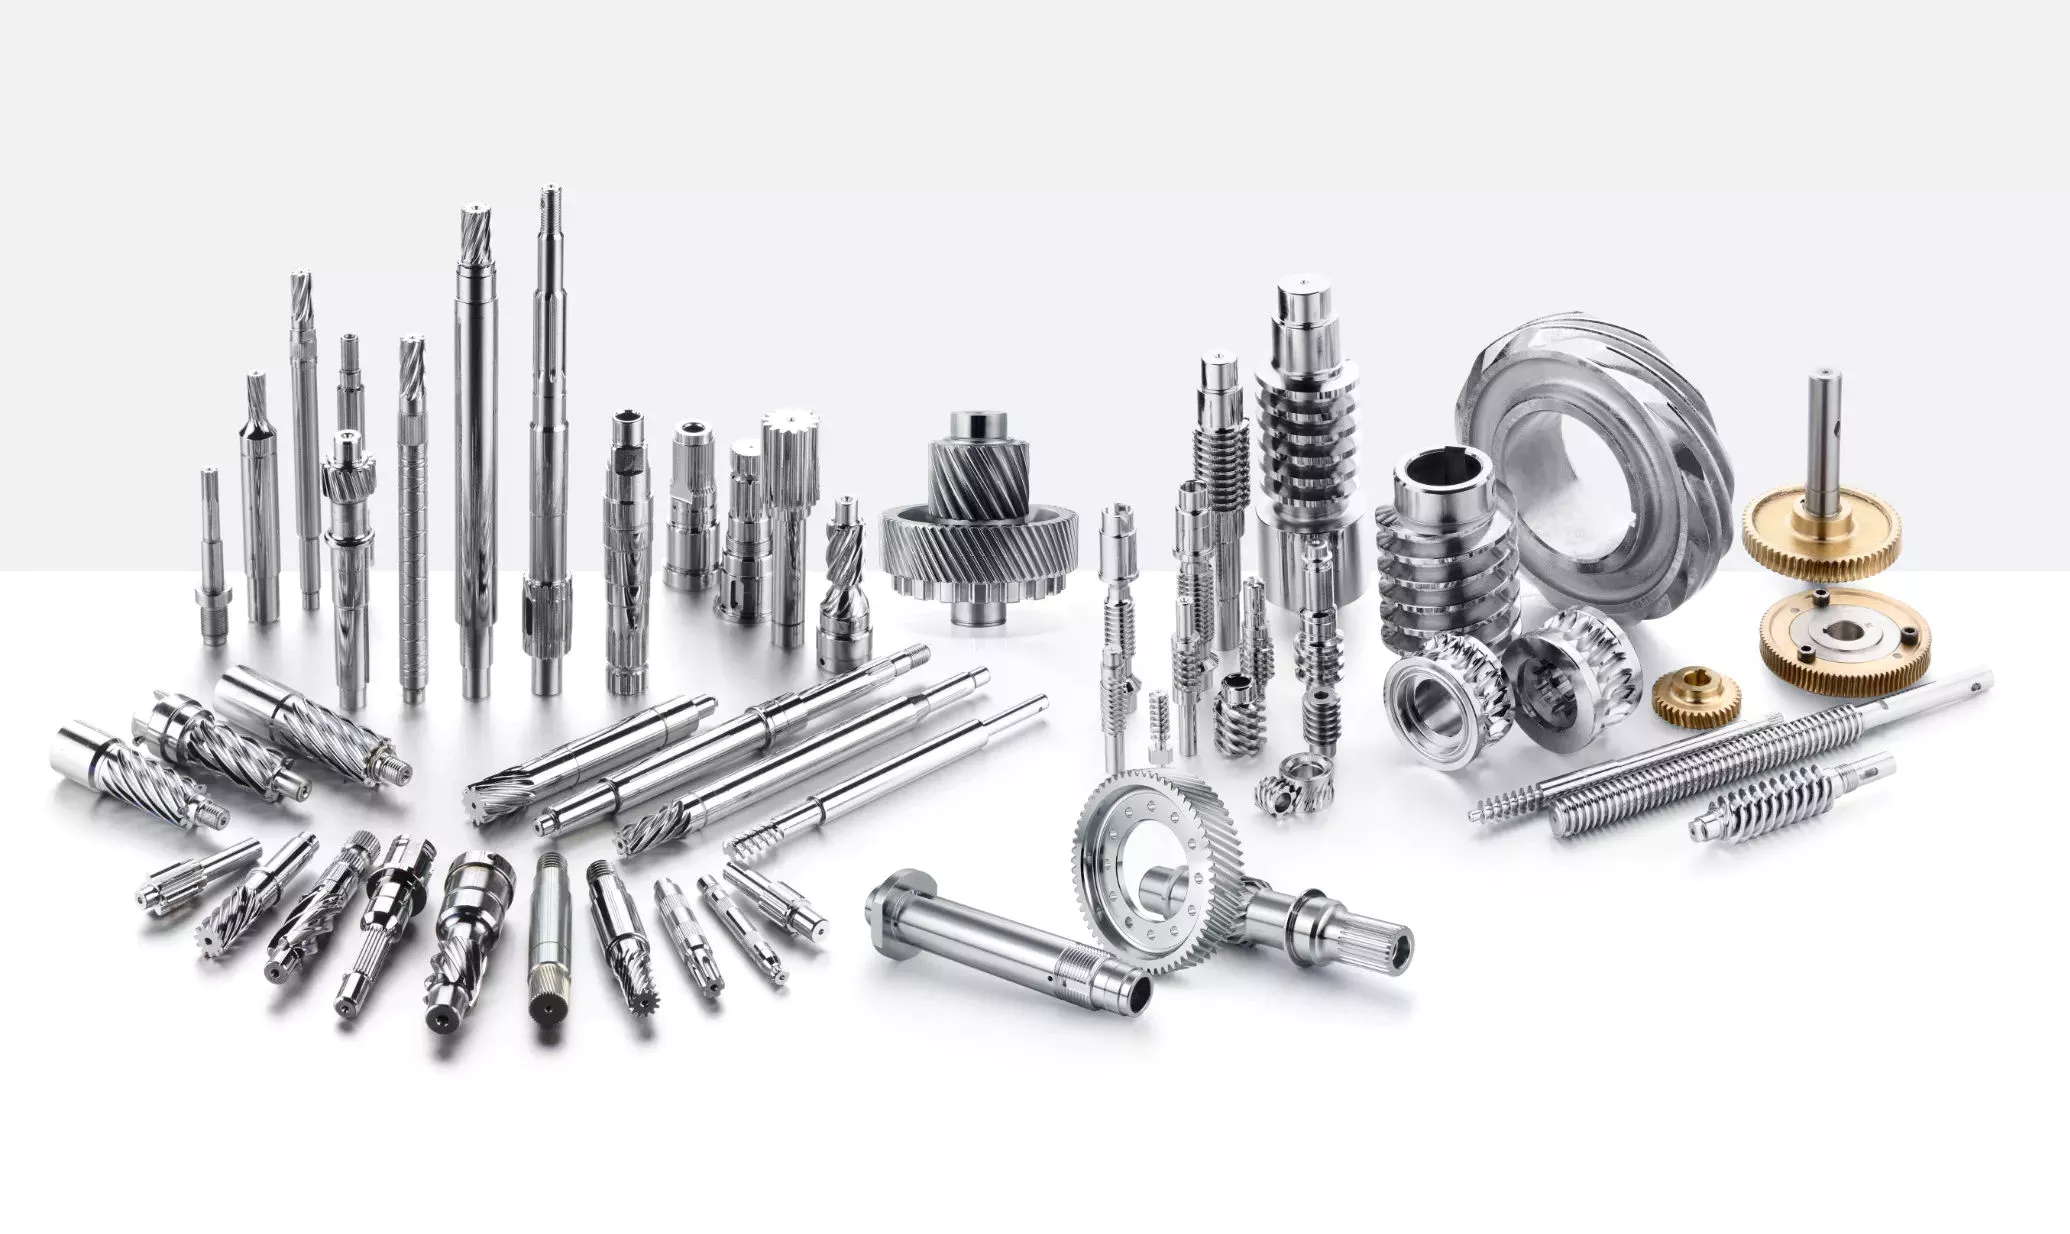
Моделирование сплайнового соединения
Шлицевые муфты становятся все более популярными в аэрокосмической отрасли, но они работают в слегка смещенном состоянии, что вызывает как вибрации, так и повреждения контактных поверхностей. Для решения этой проблемы в данной статье предлагаются аналитические подходы к оценке контактного давления в шлицевой муфте. В частности, в статье сравниваются аналитические подходы с чисто численными подходами, чтобы продемонстрировать преимущества аналитического подхода.
Для моделирования сплайнового соединения сначала необходимо создать базу знаний для этого соединения. База знаний включает большое количество возможных значений параметров, которые взаимосвязаны. Изменение одного параметра может привести к предупреждению о нарушении другого. Для обеспечения корректности проекта необходимо создать модель сплайнового соединения, которая соответствует заданным значениям параметров.
После моделирования геометрии необходимо ввести контактные давления двух шлицевых соединений. Затем нужно определить положение делительной окружности шлица. На рисунке 2 центр мужского соединения наложен на центр женского шлица. Затем необходимо убедиться, что расстояние между узлами сетки двух шлицов одинаково.
После того, как у вас будут необходимые данные для создания модели шлицевого соединения, вы можете начать с ввода спецификаций для конструкции интерфейса. Получив эти данные, вам нужно выбрать, оптимизировать ли внутренний или внешний шлиец. Вам также потребуется указать коэффициент трения зубьев, который используется для определения напряжений в модели шлицевого соединения 20. Кроме того, следует ввести пилотный зазор, который представляет собой зазор между вершиной 186 зуба 32 на одном шлице и элементом на сопряженном шлице.
После ввода необходимых параметров для внешнего шлицевого соединения можно ввести параметры для внутреннего шлицевого соединения. Например, можно ввести предельное значение внешнего диаметра 154 для основного прицела 54 и дополнительного прицела 56 для внутреннего шлицевого соединения. Значения этих параметров отображаются в цветных ячейках на экране графического интерфейса пользователя 80 «Ввод и настройка шлицевого соединения». После ввода параметров вам будет представлено геометрическое изображение модели шлицевого соединения 20.
Создание модели сплайнового сопряжения 20
Модель сплайнового соединения 20 создается программой моделирования продукта 10. Программа проверяет модель сплайнового соединения на соответствие базе знаний о зависящих от конфигурации ограничениях и взаимосвязях спецификаций. Затем этот отчет передается в программу анализа напряжений ANSYS. В нем перечислены геометрические конфигурации модели сплайнового соединения 20 и значения спецификаций для каждой характеристики. Модель сплайнового соединения 20 автоматически пересоздается каждый раз, когда изменяются конфигурационные или эксплуатационные характеристики модели сплайнового соединения 20.
Модель шлицевого соединения 20 может быть сконфигурирована с помощью программного обеспечения модели изделия 10. Пользователь задает осевую длину пакета шлицов, которая может быть равна нулю или иметь фиксированную длину. Пользователь также вводит радиальную сопрягаемую поверхность 148, если таковая имеется, и выбирает значение зазора между направляющими и контактами, равное 14,5 градусам или 30 градусам.
Затем пользователь может использовать мышь 110 для изменения модели сплайновой связи 20. База знаний по сплайновой связи содержит большое количество возможных значений параметров и правила проектирования сплайновой связи. Если пользователь попытается изменить модель сплайновой связи, модель выдаст предупреждение о нарушении другого параметра. В некоторых случаях изменение может привести к недействительности проекта.
В модели шлицевой муфты 20 пользователь вводит дополнительные требования к производительности. Пользователь выбирает места, где передается максимальный крутящий момент для внутренних и внешних шлицов 38 и 40. Место передачи максимального крутящего момента определяется конфигурацией крепления крепежных элементов к валам. После выбора пользователь может нажать кнопку «Далее», чтобы сохранить модель. Отобразится предварительный просмотр модели шлицевой муфты 20.
Модель 20 представляет собой шлицевую муфту. Спецификации шлицев вводятся в порядке и расположении, указанных на экране графического интерфейса модели шлицевой муфты 20. После ввода спецификаций шлицевой муфты программное обеспечение модели изделия 10 включит их в модель шлицевой муфты 20. Это последний шаг в создании модели шлицевой муфты.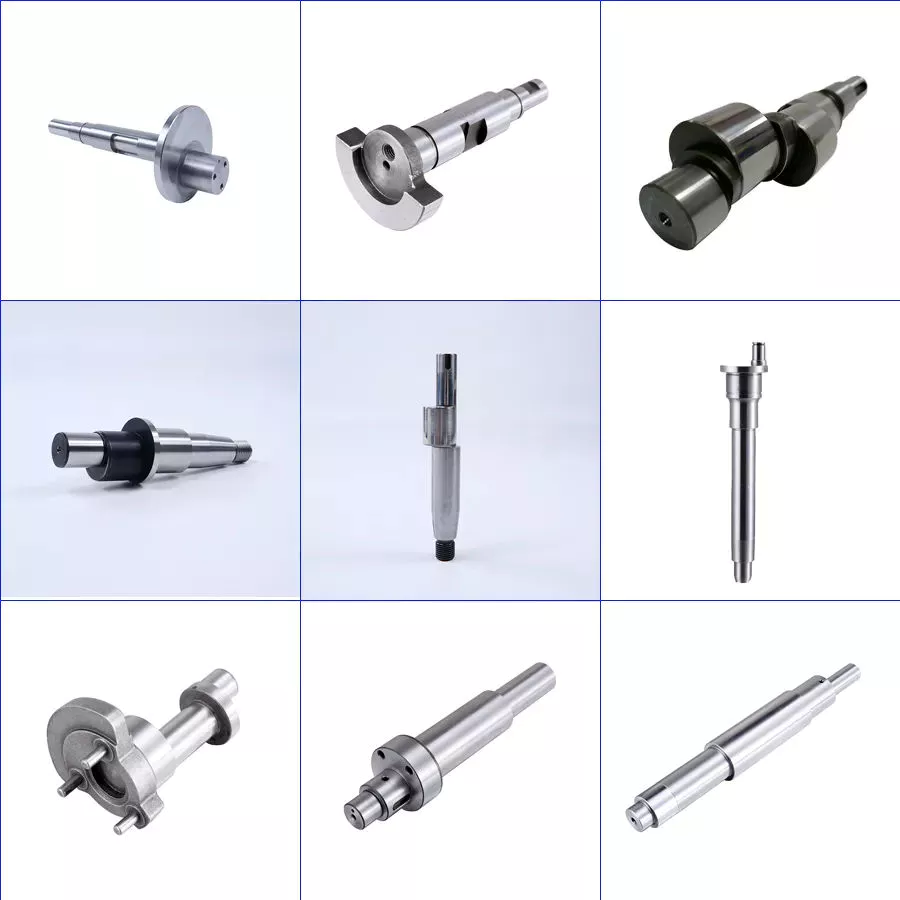
Анализ модели сплайнового сопряжения 20
Анализ модели шлицевого соединения состоит в вводе ее конфигурационных и эксплуатационных характеристик. Эти характеристики могут быть сгенерированы другой компьютерной программой. Затем программное обеспечение модели продукта 10 использует свою внутреннюю базу знаний о зависимых от конфигурации взаимосвязях и ограничениях для создания корректной трехмерной параметрической модели 20. Эта модель содержит информацию, описывающую количество и типы шлицевых зубьев 32, защелок 34 и плеча 36.
При анализе сплайнового соединения программное обеспечение 10 будет включать значения по умолчанию для различных параметров. Модель сплайнового соединения 20 включает внутренний сплайн 38 и внешний сплайн 40. Каждый из сплайнов имеет свой собственный набор параметров, таких как глубина, ширина, длина и радиусы. Внешний сплайн 40 также будет содержать свой собственный набор параметров, таких как ориентация.
После выбора этих параметров программное обеспечение выполнит различные анализы модели шлицевого соединения 20. Программа 10 рассчитывает номинальные и максимальные напряжения в зубьях и усталостную долговечность шлицевого соединения. Она также определит разницу в крутильном напряжении между внутренним и внешним шлицами. Выходной файл анализа будет представлять собой отчет, содержащий данные о конфигурации и спецификации модели. Выходной файл также может быть использован другими компьютерными программами для дальнейшего анализа.
После установки этих параметров пользователь вводит критерии проектирования для модели шлицевой муфты 20. На этом этапе пользователь указывает места максимальной передачи крутящего момента как для внешнего, так и для внутреннего шлица 38. Место максимальной передачи крутящего момента зависит от конфигурации крепежных элементов, установленных на валах. Пользователь может ввести до четырех различных требований к производительности для каждого шлица.
Результаты анализа показывают наличие двух фаз сплайнового соединения. Первая фаза характеризуется значительным увеличением напряжений и вибрации. Вторая фаза демонстрирует снижение как уровней напряжений, так и вибрации. На третьем этапе наблюдается постоянная сила зацепления в диапазоне от 300 Н до 320 Н. Такое поведение продолжается в течение длительного периода времени, пока на заключительном этапе не произойдет зацепление с поверхностью.
Несоосность шлицевой муфты
Целью исследования было изучение положения результирующей контактной силы в шлицевом соединении, зацепляющем зубья, при постоянном крутящем моменте и вращательном смещении. В исследовании использовались численные методы, основанные на моделях метода конечных элементов (МКЭ). Были получены численные результаты для номинальных условий и параллельного смещения. В исследовании рассматривались два уровня смещения – 0,02 мм и 0,08 мм – с различными уровнями нагрузки.
Результаты показали, что несоосность между шлицами и роторами вызывает изменение силы зацепления системы шлицево-роторного соединения. Ее динамика определяется силой зацепления шлицов. Сила зацепления несоосного шлицевого соединения связана с параметрами системы ротор-шлицевое соединение, передаваемым моментом и динамическим колебательным смещением.
Несмотря на отсутствие точных измерений, смещение шлицов является распространенной проблемой. Эта проблема усугубляется тем, что шлицы обычно имеют люфт. Этот люфт является результатом смещения шлица. Авторы проанализировали несколько шлицов с различными диаметрами шага и соотношениями длины и диаметра.
Шлицевая муфта — это двухмерная механическая система с положительным люфтом. Шлицевая муфта состоит из ступицы и вала, и имеет зазоры между концом и основанием шлица, которые больше, чем люфт. Формовочного зазора достаточно, чтобы предотвратить контакт между концом и основанием шлица. Крутящий момент на шлицах передается за счет трения.
При смещении шлицевого соединения возникает осевая сила, смещенная в сторону крутящего момента. В такой ситуации сила может превышать крутящий момент, что приводит к нарушению соосности компонента. В данном исследовании двусторонняя передача крутящего момента и осевой силы моделируется аналитически. Аналитический подход предоставляет решения, которые могут быть интегрированы в процесс проектирования. Поэтому, в следующий раз, когда вы столкнетесь с проблемой смещения шлицевого соединения, обязательно используйте аналитический подход!
В данном исследовании шлицевое соединение анализируется в номинальных условиях без параллельного смещения. Полученные значения жесткости представляют собой процентную разницу между номинальным диаметром делительной окружности и диаметром приложения нагрузки. Кроме того, максимальная процентная разница в измеренном диаметре делительной окружности составляет 1,60% при крутящем моменте 5000 Н*м. Другой параметр, угол делительной окружности, учитывается в расчетах.


редактор czh 24.02.2023
Превратите руководство в запрос на коммерческое предложение (RFQ).
Для технической проверки предоставьте чертеж, информацию о сопряжении, состоянии материалов и условиях эксплуатации.
Запросить ценовое предложение
























