Tandwiel- en spiebanenassen voor compacte krachtoverbrengingssystemen — Het combineren van een tandwiel en een spiebaan op één as kan het aantal afzonderlijke verbindingen en de axiale opeenhoping verminderen, maar het maakt ook referentiepuntcontrole, vervorming door warmtebehandeling en inspectie van de onderlinge verhoudingen belangrijker. De assemblagetekening moet definiëren hoe tandwiel, spiebaan, lagertappen en schouders samenwerken.
Voor tandwiel en spie-asDe meest betrouwbare specificatie is er een die door een ontwerper, koper, fabrikant en inspecteur allemaal op dezelfde manier kan worden geïnterpreteerd. De onderstaande discussie richt zich op meetbare gegevens uit tekeningen, montageomstandigheden en praktische controles, in plaats van universele claims over koppel, pasvorm of levensduur die niet kunnen worden vastgesteld zonder volledige geometrie- en gebruiksgegevens.
Vermindering van het aantal onderdelen
Vermindering van het aantal onderdelen Dit moet worden beoordeeld in de context van tandwielen en spiebanen. Identificeer het bijbehorende onderdeel, de werkingsfunctie en het tekeningkenmerk waarop deze beslissing betrekking heeft. De eis moet meetbaar zijn en verband houden met passing, koppeloverdracht, uitlijning, slijtage of een andere gedefinieerde montagebehoefte.
Houd bij de beslissing rekening met de materiaaltoestand, de productievolgorde en de inspectiemogelijkheden. Als het om een vervangingsonderdeel gaat, vergelijk dan de ongesleten geometrie met het tegenstuk in plaats van de beschadiging te kopiëren. Houd bij nieuwe ontwerpen de proceskeuzes flexibel, tenzij een specifiek proces door het ontwerp zelf vereist is. Koppel deze beslissing in dit geval aan het tegenstuk en de tekeningrevisie die voor de offerteaanvraag is gebruikt. Herzie dit punt bij het beoordelen van tandwielen en spiebanen wanneer het tegenstuk, de materiaaltoestand of de bedrijfsbelasting verandert.
Relatie tussen tandwiel en spiebaanreferentiepunt
Relatie tussen tandwiel en spiebaanreferentiepunt Bepaalt hoe de spiebaan zich bevindt ten opzichte van de onderdelen die de rotatie mogelijk maken. Functionele referentiepunten worden doorgaans gekozen uit lagertappen, centreerdiameters, schouders of andere oppervlakken die het onderdeel in de assemblage positioneren. De tolerantie moet deze relatie tijdens de inspectie reproduceren.
Vermijd het gebruik van geometrische toleranties als geïsoleerde kwaliteitsindicatoren. Bepaal welke uitlijningsafwijking de assemblage kan tolereren, identificeer het referentiekader en specificeer het te controleren kenmerk. Warmtebehandeling en de uiteindelijke afwerking kunnen de relatie veranderen, dus de meting moet worden uitgevoerd in de productiefase die representatief is voor het afgewerkte onderdeel. In deze beoordeling is het bruikbare acceptatiecriterium er een dat kan worden herleid tot een functioneel tekeningkenmerk. Voor tandwiel- en spiebanenassen voor compacte aandrijfsystemen, pas deze controle toe op de specifieke tandwiel- en spiebaanasinterface die op de huidige tekening is weergegeven.
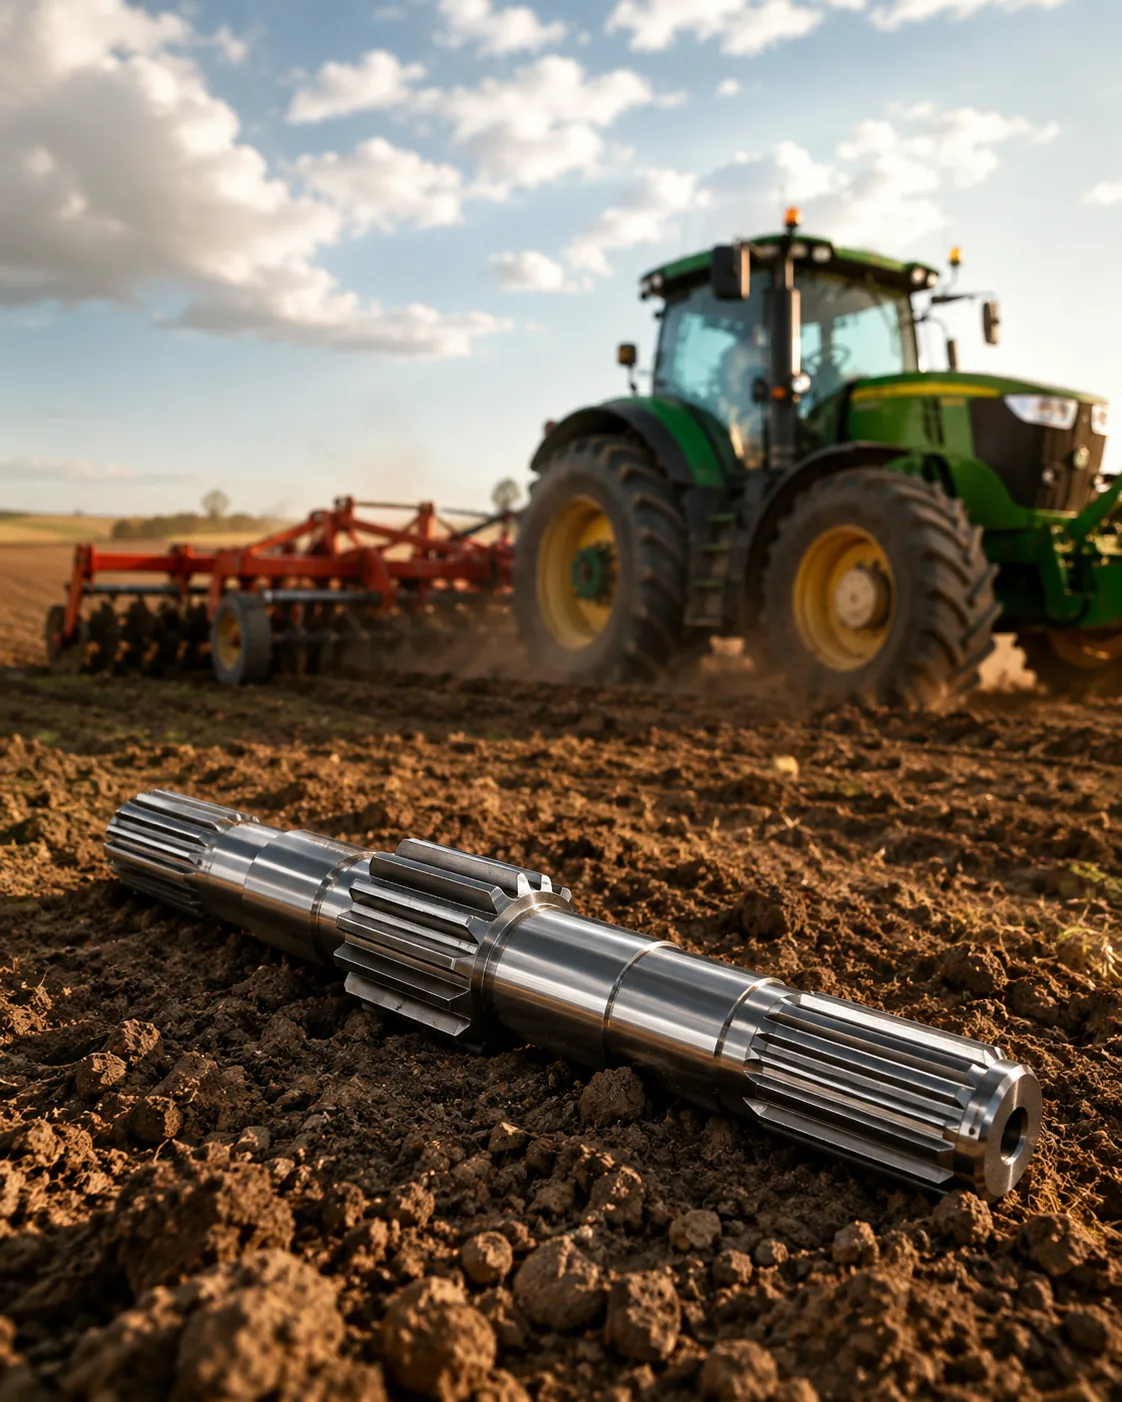
Lagercontrole
Lagercontrole Bepaalt hoe de spiebaan zich bevindt ten opzichte van de onderdelen die de rotatie mogelijk maken. Functionele referentiepunten worden doorgaans gekozen uit lagertappen, centreerdiameters, schouders of andere oppervlakken die het onderdeel in de assemblage positioneren. De tolerantie moet deze relatie tijdens de inspectie reproduceren.
Vermijd het gebruik van geometrische toleranties als geïsoleerde kwaliteitsindicatoren. Bepaal welke uitlijningsafwijking de assemblage kan tolereren, identificeer het referentiekader en specificeer het te controleren kenmerk. Warmtebehandeling en de uiteindelijke afwerking kunnen de verhouding veranderen, dus de meting moet worden uitgevoerd in de productiefase die representatief is voor het afgewerkte onderdeel. Houd voor herhaalopdrachten hetzelfde referentiekader en dezelfde meetbasis aan, tenzij de eisen voor de assemblage veranderen. Voor tandwiel- en spiebanenassen voor compacte aandrijfsystemen, moet de resulterende eis worden vastgelegd op de tekening of in de inkoopspecificatie, zodat deze consistent blijft bij herhaalbestellingen.
Vervorming door warmtebehandeling
Vervorming door warmtebehandeling Dit beïnvloedt de slijtvastheid, het vermoeiingsgedrag, de vervorming en de volgorde van de nabewerking. Carboneren, inductieharden en afschrikken en ontlaten creëren verschillende materiaaleigenschappen, waardoor ze niet als onderling verwisselbare methoden om een bepaalde hardheid te bereiken moeten worden beschouwd.
Specificeer de hardheid met een locatie en, indien nodig, de hardingsdiepte of de kernconditie. Als de warmtebehandeling de rechtheid of de onderlinge verhouding van de kenmerken kan veranderen, plan dan het herstel van het referentiepunt en de eindinspectie na het warmtebehandelingsproces. Kritische lagertappen of tandoppervlakken hebben mogelijk nabewerking nodig wanneer nauwe toleranties moeten worden hersteld. Wanneer de toepassing of het tegenstuk verandert, moet dit punt opnieuw worden bekeken in plaats van de vorige aanname te hanteren. Voor tandwiel- en spiebanenassen voor compacte krachtoverbrengingssystemen, moet de resulterende eis worden vastgelegd op de tekening of in de inkoopspecificatie, zodat deze consistent blijft bij herhaalbestellingen.
Hanteren van lange assen
Hanteren van lange assen Dit moet worden beoordeeld in de context van tandwielen en spiebanen. Identificeer het bijbehorende onderdeel, de werkingsfunctie en het tekeningkenmerk waarop deze beslissing betrekking heeft. De eis moet meetbaar zijn en verband houden met passing, koppeloverdracht, uitlijning, slijtage of een andere gedefinieerde montagebehoefte.
Houd bij de beslissing rekening met de materiaaltoestand, de productievolgorde en de inspectiemogelijkheden. Als het om een vervangingsonderdeel gaat, vergelijk dan de ongesleten geometrie met het tegenstuk in plaats van de beschadiging te kopiëren. Houd bij nieuwe ontwerpen de proceskeuzes flexibel, tenzij een specifiek proces door het ontwerp zelf vereist is. Koppel deze beslissing in dit geval aan het tegenstuk en de tekeningrevisie die voor de offerteaanvraag is gebruikt. Herzie dit punt bij het beoordelen van tandwielen en spiebanen wanneer het tegenstuk, de materiaaltoestand of de bedrijfsbelasting verandert.
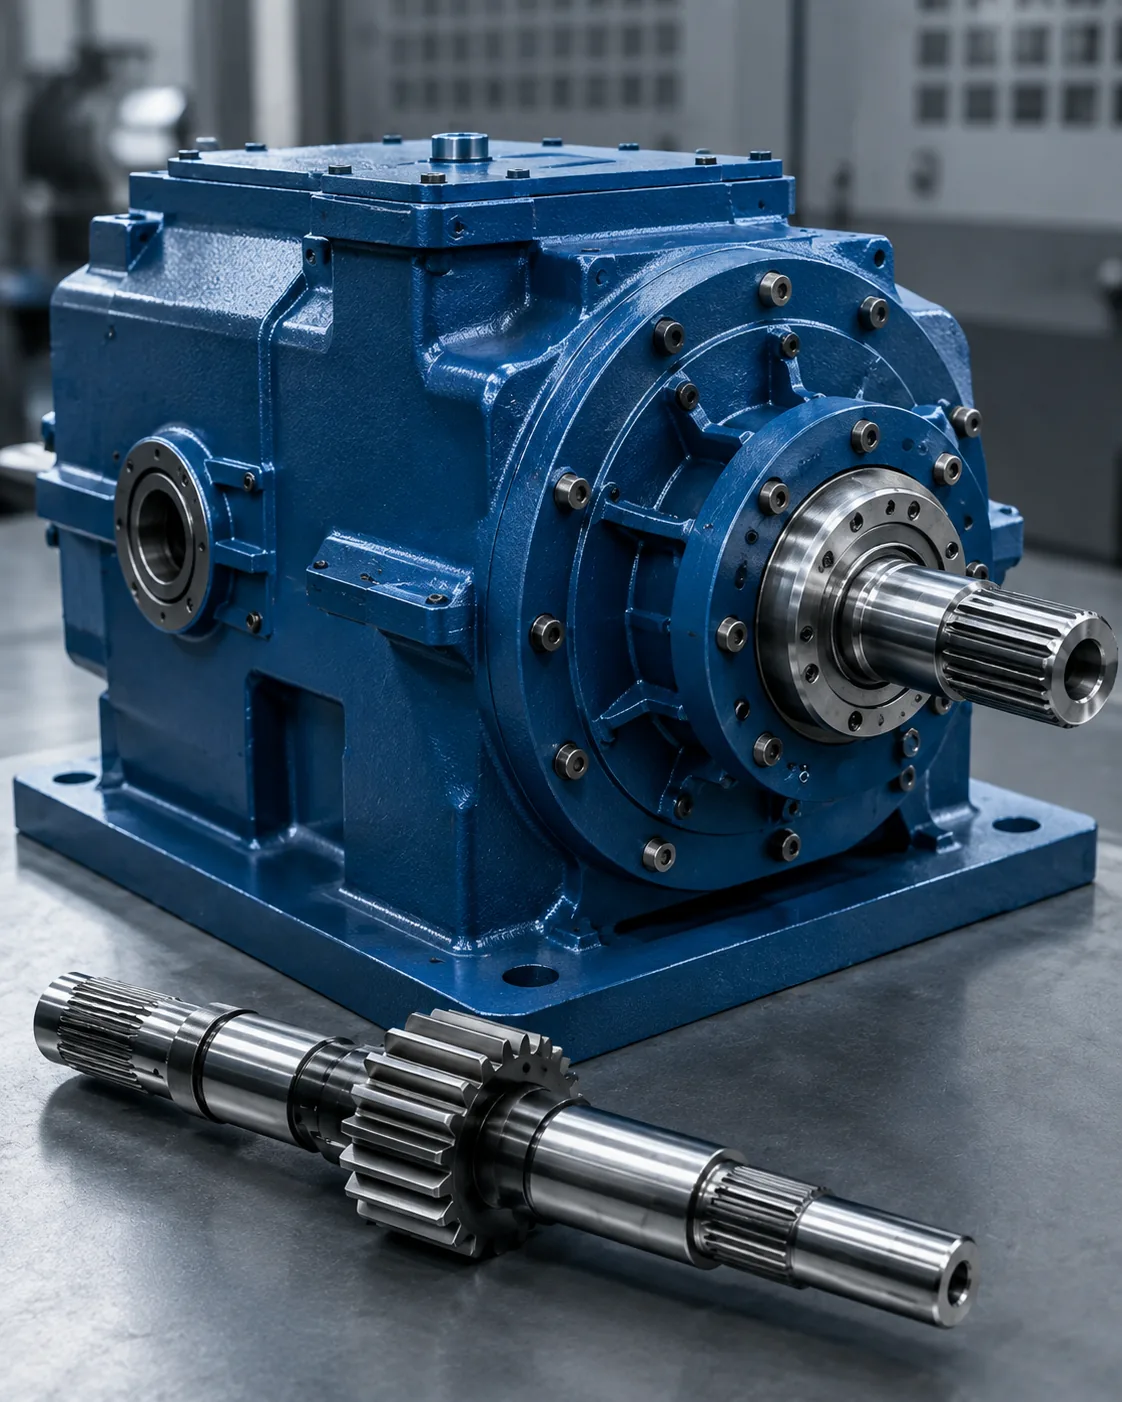
Assemblagestapel
Assemblagestapel Dit plaatst de spiebaan in een operationele context. Koppelrichting, schokbelasting, vervuiling, smering, axiale beweging, lagerondersteuning en toegang voor onderhoud kunnen allemaal van invloed zijn op wat praktisch haalbaar is qua passing en materiaalconditie.
Beschrijf bij een offerteaanvraag de daadwerkelijke functie van de machine of assemblage en geef het bijbehorende onderdeel aan. Vervangingsverzoeken moeten foto's van slijtage en metingen van niet-versleten delen bevatten. Deze informatie helpt geometrische problemen te onderscheiden van uitlijnings-, smeer- of onderhoudsproblemen elders in het systeem. In deze beoordeling is het bruikbare acceptatiecriterium er een dat kan worden herleid tot een kenmerk in de functionele tekening. Herzie dit punt bij de beoordeling van tandwielen en spiebanen wanneer het bijbehorende onderdeel, de materiaaltoestand of de bedrijfsomstandigheden veranderen.
Een praktische herhalingsreeks
Een praktische controleprocedure begint met het aansluitende onderdeel en het koppelpad, waarna het tandsysteem, de vertanding en de aseigenschappen die de verbinding positioneren, worden gecontroleerd. Vervolgens worden het materiaal en de warmtebehandeling, de functionele afwerkingen en eventuele slingering- of positioneringsvereisten vastgesteld. Voor herhaalde werkzaamheden dient dezelfde referentie en meetbasis te worden aangehouden, tenzij de montagevereisten wijzigen. Voor tandwiel- en spiebanenassen voor compacte krachtoverbrengingssystemen dient deze controle te worden toegepast op de specifieke tandwiel- en spiebaanasinterface die op de huidige tekening is weergegeven.
Sluit af met het vaststellen van de inspectiemethode, de hoeveelheid en de documentatie van het eerste exemplaar. Deze volgorde voorkomt dat beslissingen over het proces of de toleranties worden genomen voordat de functionele interface duidelijk is en maakt het vergelijken van offertes eenvoudiger, omdat dezelfde ontwerpgegevens aan elke leverancier worden gepresenteerd. Wanneer de toepassing of het aansluitende onderdeel verandert, moet dit punt opnieuw worden bekeken in plaats van de vorige aanname te hanteren. Voor tandwiel- en spiebanenassen voor compacte krachtoverbrengingssystemen moet deze controle worden toegepast op de specifieke tandwiel- en spiebaanasinterface die op de huidige tekening is weergegeven.
Inspectievolgorde
Inspectievolgorde Er moet een methode worden gebruikt die de tekeningseigenschap direct of functioneel meet. Functionele meetinstrumenten, analytische tandmetingen, CMM-inspectie, overspanningsmetingen en metingen over pinnen of kogels beantwoorden verschillende vragen en zijn niet standaard uitwisselbaar.
Spreek de methode af vóór de productie wanneer de toleranties klein zijn of wanneer klant en leverancier verschillende apparatuur gebruiken. Controleer de temperatuur, reinheid en kalibratie van de meetinstrumenten voor herhaalbaarheid. Het inspectierapport moet de tekeningrevisie en de referentie-instelling vermelden, zodat latere batches op dezelfde basis kunnen worden vergeleken. Koppel deze beslissing in dit geval aan het bijbehorende onderdeel en de tekeningrevisie die voor de offerteaanvraag is gebruikt. Voor tandwiel- en spiebanenassen voor compacte aandrijfsystemen, pas deze controle toe op de specifieke tandwiel- en spiebaanasinterface die op de huidige tekening is weergegeven.
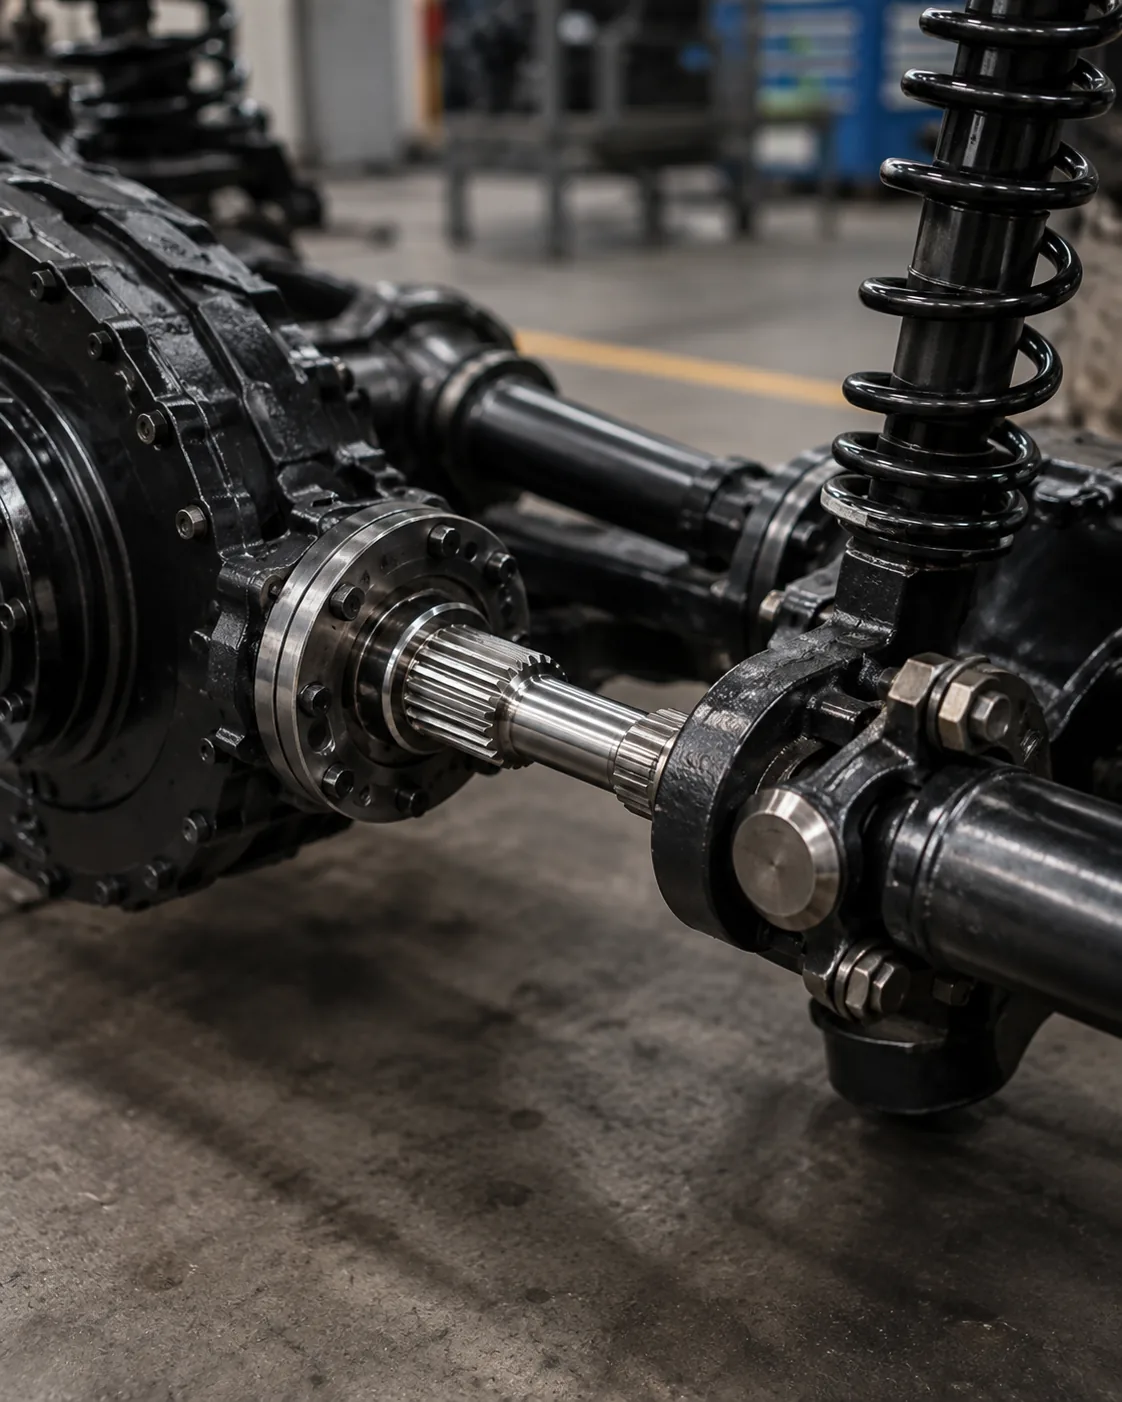
Afwegingen met betrekking tot bruikbaarheid
Afwegingen met betrekking tot bruikbaarheid Dit plaatst de spiebaan in een operationele context. Koppelrichting, schokbelasting, vervuiling, smering, axiale beweging, lagerondersteuning en toegang voor onderhoud kunnen allemaal van invloed zijn op wat praktisch haalbaar is qua passing en materiaalconditie.
Beschrijf voor een offerteaanvraag de daadwerkelijke functie van de machine of assemblage en geef het bijbehorende onderdeel aan. Verzoeken om vervanging moeten foto's van slijtageplekken en metingen van niet-versleten delen bevatten. Deze informatie helpt geometrische problemen te onderscheiden van uitlijnings-, smeer- of onderhoudsproblemen elders in het systeem. In deze beoordeling is het bruikbare acceptatiecriterium er een dat kan worden herleid tot een kenmerk op een functionele tekening. Houd bij een offerteaanvraag voor tandwielen en spiebanen dit punt gekoppeld aan het bijbehorende onderdeel, het referentieschema en de acceptatiemethode voor het eindproduct.
Veelgemaakte fouten die je moet vermijden
Veelvoorkomende fouten bij tandwielen en spiebanen ontstaan doordat één nominale waarde wordt gebruikt alsof deze de volledige interface definieert. Ontbrekende drukhoek, onduidelijke referentiepunten, gekopieerde slijtagematen, een niet-gespecificeerde hardheidslocatie en niet-overeenkomende inspectiemethoden kunnen allemaal leiden tot onderdelen die er op papier correct uitzien, maar niet consistent gemonteerd kunnen worden.
Een betere beoordeling begint met het bijbehorende onderdeel, identificeert het krachtenpad en de positioneringskenmerken, en koppelt vervolgens geometrie, materiaalconditie en inspectie aan deze functies. Beantwoord openstaande vragen op de tekening vóór de productie en behoud de overeengekomen interpretatie bij de herziening voor herhaalopdrachten. Houd voor herhaalwerk dezelfde referentiepunten en meetbasis aan, tenzij de montage-eisen wijzigen. Bij een offerteaanvraag voor tandwielen en spiebanen moet dit punt gekoppeld worden aan het bijbehorende onderdeel, het referentieschema en de acceptatiemethode voor het eindproduct.
Samenvatting van de beslissing
| Beslissingsgebied | Wat te bevestigen | Waarom het belangrijk is |
|---|---|---|
| Koppelingsgeometrie | Tandsysteem, diameters, aangrijping en pasvorm | Besturingscompatibiliteit en flankcontact |
| Locatie | Referentiepunten, lagers, schouders en rondloop | Regelt de uitlijning in de assemblage. |
| Materiële toestand | Kwaliteit, warmtebehandeling, hardheid en afwerking | Definieert de afgewerkte mechanische en slijtagetoestand. |
| Plicht | Koppel, snelheid, schok, beweging en omgeving | Koppelt de onderdeeldefinitie aan de bedrijfsomstandigheden. |
| Inspectie | Gecontroleerde kenmerken en meetmethode | Zorgt voor consistente acceptatie tussen leverancier en koper. |
Specificatiechecklist
- Aansluitcomponent en externe/interne tandoriëntatie
- Module- of steeksysteem, aantal tanden, drukhoek en grote/kleine diameters
- Effectieve aansluiting, pasvorm of tolerantiebasis en axiale beweging indien vereist.
- Materiaal, warmtebehandeling, locatie van de hardheid en functionele oppervlakteafwerkingen
- Referentiepunten, lager- of pilotdiameters, slingering en axiale positioneringsvereisten
- Koppel, snelheid, schok- of omkeerbelasting, smering en bedrijfsomgeving
- Hoeveelheid, eisen voor het eerste exemplaar en overeengekomen inspectiedocumentatie
Gebruik de assortiment spie-assen om beschikbare configuraties te vergelijken en de RFQ-tekeningenchecklist Om een complete offerteaanvraag op te stellen. Wanneer de toepassing of het te gebruiken onderdeel verandert, moet dit punt opnieuw worden bekeken in plaats van de vorige aanname te hanteren. Bij een offerteaanvraag voor tandwielen en spiebanen moet dit punt gekoppeld blijven aan het te gebruiken onderdeel, het referentieschema en de acceptatiemethode voor het eindproduct.
Technische werkblad voor tandwiel- en spie-as
Gebruik dit werkblad om te draaien Tandwiel- en spiebanenassen voor compacte krachtoverbrengingssystemen in beslissingen die op een tekening kunnen worden weergegeven, tijdens de offertefase kunnen worden gecontroleerd en bij het eerste artikel kunnen worden geverifieerd. Begin met Vermindering van het aantal onderdelen En Relatie tussen tandwiel en spiebaanreferentiepunt, omdat die twee elementen meestal ofwel de koppelingsgeometrie ofwel de materiaaltoestand bepalen waaraan de rest van het proces moet voldoen. Bekijk het vervolgens. Lagercontrole, Vervorming door warmtebehandeling En Hanteren van lange assen in plaats van ze te behandelen als onafhankelijke cataloguswaarden, en ze te vergelijken met de daadwerkelijke samenstelling.
Beschrijf voor een toepassingsbeoordeling de volledige verbinding: aandrijvend en aangedreven element, lagersteun, axiale beperking, toegankelijkheid voor montage en de omgeving rond de spiebaan. Voeg koppel, snelheid, schok- of omkeerbelasting, vervuiling, smering en eventuele glijbewegingen toe. Hetzelfde nominale tandsysteem kan zich anders gedragen wanneer de aangrijping, stijfheid, uitlijning of belasting verandert, dus de interfacekeuze moet aansluiten op de feitelijke bedrijfssituatie. Voor tandwiel- en spiebanenassen voor compacte krachtoverbrengingssystemen, pas deze controle toe op de specifieke tandwiel- en spiebaanasinterface die op de huidige tekening is weergegeven.
Gebruik het verminderen van het aantal onderdelen en de vervorming door warmtebehandeling als controlepunten tijdens de montage. Controleer het aansluitende onderdeel, verifieer of de beschikbare inschakeling de werkelijke werklengte is en niet de afschuining of uitsparing, en controleer of de centreerpennen of -schouders de beoogde uitlijning tot stand brengen. Inspecteer bij vervangingen beide onderdelen vóór het bestellen; een nieuwe as kan overmatige slijtage of schade aan de bijbehorende naaf niet op zichzelf herstellen.
Tekenen beoordelingsvolgorde
Voordat u de productie aanvraagt, dient u de tekening in dezelfde volgorde te controleren als waarin de montage plaatsvindt: het tandwielsysteem, de effectieve vertanding, de referentiepunten, de aangrenzende lagers of schouders, het materiaal en de warmtebehandeling, de functionele afwerking en de inspectiemethode. tandwiel en spie-asDe volgorde is belangrijk omdat latere beslissingen, zoals de processelectie of de keuze van meetinstrumenten, de interface moeten ondersteunen in plaats van deze te herdefiniëren.
| Werkbladitem | Vraag om te beantwoorden | RFQ-output |
|---|---|---|
| Vermindering van het aantal onderdelen | Welke assemblagefunctie wordt door deze functie aangestuurd? | Afmeting, tolerantie of koppelingsreferentie |
| Relatie tussen tandwiel en spiebaanreferentiepunt | Welke eindtoestand moet worden bereikt? | materiaal / warmtebehandeling / afwerking |
| Lagercontrole | Hoe wordt de eigenschap geverifieerd? | Inspectiemethode of rapportagenotitie |
| Vervorming door warmtebehandeling | Hoe gaat de andere partij te werk? | Informatie over de paringsdelen en de betrokkenheid |
| Hanteren van lange assen | Welke gegevens bepalen de functionele locatie? | Relatie tussen referentiepunt en uitloop |
Overdracht van inkoop vóór het eerste artikel
Een handig aankooppakket voor Tandwiel- en spiebanenassen voor compacte krachtoverbrengingssystemen De offerte bevat de gecontroleerde tekening, de hoeveelheid, het materiaal en de warmtebehandelingsconditie, informatie over de aansluitinterface en de acceptatiekenmerken die moeten worden gerapporteerd. Indien een 3D-model wordt aangeleverd, dient de 2D-tekening nog steeds toleranties, referentiepunten, aantekeningen over de warmtebehandeling en inspectie-eisen te bevatten. Vermeld de huidige revisie in de offerteaanvraag, zodat productie en inspectie niet met verschillende versies werken.
Wanneer een kenmerk nog niet vaststaat, markeer het dan voor technische verduidelijking in plaats van een gemakkelijke waarde in te voeren. Bij tandwielen en spiebanen zijn veelvoorkomende openstaande punten: aangrijping, passing, hardingslocatie, slingering ten opzichte van een aangrenzende as, toegankelijkheid van interne kenmerken of de staat van een versleten tegenstuk. Het oplossen van deze punten vóór de productie van het eerste exemplaar vermindert onnodig herwerk en maakt latere herhaalbestellingen gemakkelijker te controleren.
Checklist vóór de release
- Controleer of de vermindering van het aantal onderdelen overeenkomt met het daadwerkelijke bijbehorende onderdeel.
- Controleer de relatie tussen het tandwiel en het referentiepunt in de afgewerkte toestand.
- Beschrijf hoe de lagertapcontrole zal worden geïnspecteerd.
- Controleer de vervorming door warmtebehandeling onder de beoogde montageomstandigheden.
- Koppel de hantering van lange assen aan de functionele referentiestructuur.
- Vermeld de hoeveelheid, het revisieniveau en eventuele documentatievereisten voor het eerste exemplaar.
- Noteer wijzigingen in gebruik, smering of bijbehorende onderdelen voor herhaalbestellingen.
Veelgestelde vragen
Wat moet ik controleren met betrekking tot de vermindering van het aantal onderdelen voor tandwielen en spiebanen?
Koppel de vermindering van het aantal onderdelen eerst aan het bijbehorende component en de assemblagefunctie. Vermeld de meetbare eis op de gecontroleerde tekening en neem het tegenoverliggende onderdeel op wanneer de compatibiliteit van beide onderdelen afhangt. Bij tandwiel- en spiebanenassen voor compacte krachtoverbrengingssystemen voorkomt dit dat een nominale aanduiding de geometrie vervangt die daadwerkelijk de passing en koppeloverdracht bepaalt.
Wat moet ik controleren met betrekking tot de referentiewaarden van het tandwiel ten opzichte van de spiebaan voor een tandwiel- en spiebaanas?
Bevestig de referentiewaarden van het tandwiel ten opzichte van de spiebaan in de afgewerkte toestand, inclusief eventuele materiaal-, warmtebehandelings-, oppervlakte- of dimensionale veranderingen na de bewerking. Als de eis afhankelijk is van een locatie of referentiepunt, geef dit dan expliciet aan, zodat productie en inspectie dezelfde referentie gebruiken.
Wat moet ik controleren met betrekking tot de lagergeleiding voor tandwielen en spiebanen?
Kies een inspectiemethode die de op de tekening genoemde eigenschap meet. Functionele metingen, analytische spiebaanmetingen, CMM-controles, rondloopinspectie, ruwheidsmeting en hardheidstesten beantwoorden verschillende vragen. Geef aan welk resultaat vereist is voor acceptatie in plaats van een algemeen inspectierapport te vragen. Koppel dit punt in een offerteaanvraag voor tandwielen en spiebanen aan het bijbehorende onderdeel, het referentieschema en de acceptatiemethode voor het eindproduct.
Wat moet ik controleren met betrekking tot vervorming door warmtebehandeling bij tandwielen en spiebanen?
Controleer de vervorming door warmtebehandeling met het daadwerkelijke tegenstuk en de beoogde montageomstandigheden. Effectieve vertanding, speling, axiale beweging, temperatuur en slijtage in een vervangende naaf kunnen allemaal van invloed zijn op het gedrag van de verbinding. Een nieuwe as mag niet alleen op gevoel worden goedgekeurd of afgekeurd wanneer er een meetbare passingseis beschikbaar is.
Wat moet ik controleren met betrekking tot de handling van lange assen voor tandwiel- en spiebanenassen?
Koppel de hantering van de lange as aan de kenmerken die de rotatie in de assemblage bepalen. De tekening moet het referentiepunt en eventuele slingering of positieverhoudingen duidelijk weergeven. Als warmtebehandeling of nabewerking het kenmerk kan verplaatsen, controleer dan de verhouding in het stadium dat het afgewerkte onderdeel vertegenwoordigt.
Van technische beslissing tot productiecontrole
Zodra de interface is overeengekomen, vertaalt u elke functionele beslissing naar een tekeningkenmerk dat kan worden geproduceerd en geïnspecteerd. Vermijd het om belangrijke relaties alleen in e-mailnotities te vermelden. Afmetingen, referentiepunten, warmtebehandelingscondities en acceptatie-eisen moeten worden beheerd volgens versiebeheer, zodat het productieteam en het inspectieteam met dezelfde definitie werken. Voor herhaalopdrachten dient u dezelfde referentiepunten en meetbasis aan te houden, tenzij de montage-eisen wijzigen. Voor tandwiel- en spiebanenassen voor compacte aandrijfsystemen dient u de resulterende eis vast te leggen op de tekening of inkoopspecificatie, zodat deze consistent blijft bij herhaalopdrachten.
Bij eerste artikelen dient prioriteit te worden gegeven aan de kenmerken die de compatibiliteit van de montage aantonen: tandgeometrie, passing, relatie tot centreerpennen of -schouders, warmtebehandelingstoestand en eventuele kritische slingering. Noteer de meetmethode samen met het resultaat. Bij herhaalbestellingen maakt het gebruik van dezelfde referentie-instelling en meetmethode het gemakkelijker om trendveranderingen te herkennen en vermindert het geschillen die ontstaan door verschillende interpretaties van de inspectie. Wanneer de toepassing of het tegenstuk verandert, dient dit punt opnieuw te worden bekeken in plaats van de vorige aanname te hanteren. Bij het controleren van tandwielen en spiebanen dient dit punt opnieuw te worden bekeken telkens wanneer het tegenstuk, de materiaaltoestand of de toepassing verandert.
Wanneer de bedrijfsbelasting verandert, moet de technische beoordeling opnieuw worden uitgevoerd in plaats van ervan uit te gaan dat de oude specificatie nog steeds geschikt is. Een hoger koppel, grotere schokken, frequentere omkeringen, andere smering of een nieuw tegenstuk kunnen het contact en de slijtage veranderen, zelfs als de nominale spiebaanmaat hetzelfde blijft. De tekening moet meegroeien met de daadwerkelijke montage-eisen. Koppel deze beslissing in dit geval aan het tegenstuk en de tekeningrevisie die voor de offerteaanvraag is gebruikt. Houd bij een offerteaanvraag voor tandwielen en spiebanen dit punt gekoppeld aan het tegenstuk, het referentieschema en de acceptatiemethode voor het eindproduct.
Bereid de offerteaanvraag voor
- Huidige 2D-tekening en revisie
- Definitie van het bijbehorende component en de spline
- Materiaal, warmtebehandeling en functionele afwerkingen
- Koppel, snelheid, belasting en omgeving
- Hoeveelheid en vereiste inspectiedocumentatie
Een complete aanvraag combineert de tekening, de aansluiting, de materiaaleigenschappen, de toepassing, de hoeveelheid en de inspectie-eisen. Wanneer deze input vroegtijdig wordt vastgelegd, kunnen leveranciers de matrijs, warmtebehandeling, afwerking en meting plannen op basis van dezelfde functionele eis, waardoor het aantal verduidelijkingscycli vóór de eerste productie wordt verminderd. In deze beoordeling is het bruikbare acceptatiecriterium er een dat kan worden herleid tot een functioneel kenmerk op de tekening. Voor tandwiel- en spiebanenassen voor compacte krachtoverbrengingssystemen dient de resulterende eis op de tekening of in de inkoopspecificatie te worden vastgelegd, zodat deze consistent blijft bij herhaalbestellingen.
Zet de handleiding om in een offerteaanvraag (RFQ).
Stuur de gecontroleerde tekening, de koppelingsinterface, de materiaaleigenschappen en de gegevens over de belasting ter technische beoordeling.
Vraag een offerte aan