Rondloopnauwkeurigheid, concentriciteit en referentiepuntcontrole op spiebanenassen — Rondloop- en referentiepuntcontrole verbinden de spie-as met de lagertappen, tandwielen of geleiders die de as in de assemblage positioneren. De tekening moet functionele referentiepunten aangeven en de tandvorm ten opzichte van die referentiepunten meten, zodat de inspectie-opstelling de werkelijke rotatie van het onderdeel correct weergeeft.
Voor rondloopconcentriciteit van de spline-asDe meest betrouwbare specificatie is er een die door een ontwerper, koper, fabrikant en inspecteur allemaal op dezelfde manier kan worden geïnterpreteerd. De onderstaande discussie richt zich op meetbare gegevens uit tekeningen, montageomstandigheden en praktische controles, in plaats van universele claims over koppel, pasvorm of levensduur die niet kunnen worden vastgesteld zonder volledige geometrie- en gebruiksgegevens.
Datumselectie
Datumselectie Bepaalt hoe de spiebaan zich bevindt ten opzichte van de onderdelen die de rotatie mogelijk maken. Functionele referentiepunten worden doorgaans gekozen uit lagertappen, centreerdiameters, schouders of andere oppervlakken die het onderdeel in de assemblage positioneren. De tolerantie moet deze relatie tijdens de inspectie reproduceren.
Vermijd het gebruik van geometrische toleranties als geïsoleerde kwaliteitsindicatoren. Bepaal welke uitlijningsafwijking de assemblage kan tolereren, identificeer het referentiekader en specificeer het te controleren kenmerk. Warmtebehandeling en de uiteindelijke afwerking kunnen de verhouding veranderen, dus de meting moet worden uitgevoerd in de productiefase die representatief is voor het afgewerkte onderdeel. Koppel deze beslissing in dit geval aan het bijbehorende component en de tekeningrevisie die is gebruikt voor de offerteaanvraag. Wanneer de concentriciteit van de rondloop van de spiebaanas wordt gecontroleerd, moet dit punt opnieuw worden bekeken telkens wanneer het bijbehorende component, de materiaalconditie of de bedrijfsomstandigheden veranderen.
Radiale slingering
Radiale slingering Bepaalt hoe de spiebaan zich bevindt ten opzichte van de onderdelen die de rotatie mogelijk maken. Functionele referentiepunten worden doorgaans gekozen uit lagertappen, centreerdiameters, schouders of andere oppervlakken die het onderdeel in de assemblage positioneren. De tolerantie moet deze relatie tijdens de inspectie reproduceren.
Vermijd het gebruik van geometrische toleranties als geïsoleerde kwaliteitsindicatoren. Bepaal welke uitlijningsafwijking de assemblage kan tolereren, identificeer het referentiekader en specificeer het te controleren kenmerk. Warmtebehandeling en eindafwerking kunnen de relatie veranderen, dus de meting moet worden uitgevoerd in de productiefase die het afgewerkte onderdeel vertegenwoordigt. In deze beoordeling is het bruikbare acceptatiecriterium er een dat kan worden herleid tot een functioneel kenmerk op de tekening. Voor rondloopnauwkeurigheid, concentriciteit en referentiekadercontrole op spiebanenassen, pas deze controle toe op de specifieke rondloopnauwkeurigheidsconcentriciteitsinterface van de spiebanenas zoals weergegeven op de huidige tekening.
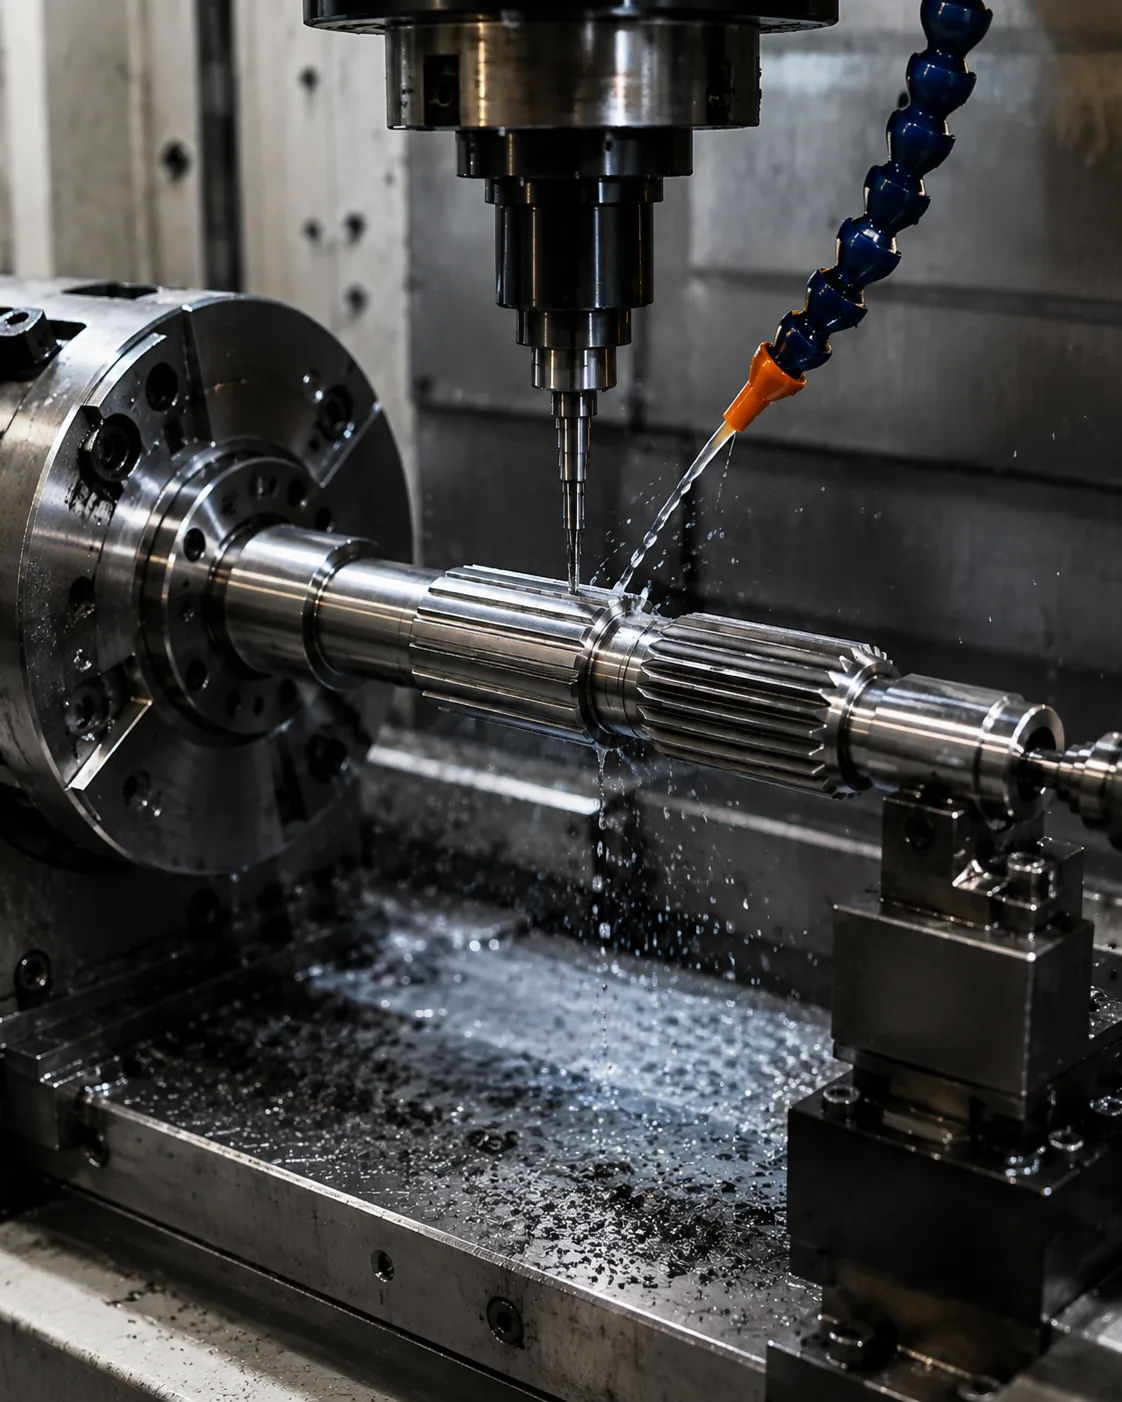
Concentriciteit versus positie
Concentriciteit versus positie Bepaalt hoe de spiebaan zich bevindt ten opzichte van de onderdelen die de rotatie mogelijk maken. Functionele referentiepunten worden doorgaans gekozen uit lagertappen, centreerdiameters, schouders of andere oppervlakken die het onderdeel in de assemblage positioneren. De tolerantie moet deze relatie tijdens de inspectie reproduceren.
Vermijd het gebruik van geometrische toleranties als geïsoleerde kwaliteitsindicatoren. Bepaal welke uitlijningsafwijking de assemblage kan tolereren, identificeer het referentiekader en specificeer het te controleren kenmerk. Warmtebehandeling en de uiteindelijke afwerking kunnen de relatie veranderen, dus de meting moet worden uitgevoerd in de productiefase die representatief is voor het afgewerkte onderdeel. Houd voor herhaalopdrachten hetzelfde referentiekader en dezelfde meetbasis aan, tenzij de eisen voor de assemblage veranderen. Voor rondloopnauwkeurigheid, concentriciteit en referentiekadercontrole op spiebanenassen, dient u de resulterende eis vast te leggen op de tekening of in de inkoopspecificatie, zodat deze consistent blijft bij herhaalopdrachten.
Lagerpennen
Lagerpennen Bepaalt hoe de spiebaan zich bevindt ten opzichte van de onderdelen die de rotatie mogelijk maken. Functionele referentiepunten worden doorgaans gekozen uit lagertappen, centreerdiameters, schouders of andere oppervlakken die het onderdeel in de assemblage positioneren. De tolerantie moet deze relatie tijdens de inspectie reproduceren.
Vermijd het gebruik van geometrische toleranties als geïsoleerde kwaliteitsindicatoren. Bepaal welke uitlijningsafwijking de assemblage kan tolereren, identificeer het referentiekader en specificeer het te controleren kenmerk. Warmtebehandeling en de uiteindelijke afwerking kunnen de relatie veranderen, dus de meting moet worden uitgevoerd in de productiefase die representatief is voor het afgewerkte onderdeel. Wanneer de functie of het aansluitende onderdeel verandert, moet dit punt opnieuw worden bekeken in plaats van de vorige aanname te blijven hanteren.
Relatie tussen tandwiel en spiebaan
Relatie tussen tandwiel en spiebaan Dit moet worden beoordeeld in de context van de concentriciteit van de rondloopnauwkeurigheid van de spline-as. Identificeer het bijbehorende onderdeel, de werkingsfunctie en het tekeningkenmerk waarop deze beslissing betrekking heeft. De eis moet meetbaar zijn en verband houden met passing, koppeloverdracht, uitlijning, slijtage of een andere gedefinieerde montagebehoefte.
Houd bij de beslissing rekening met de materiaaltoestand, de productievolgorde en de inspectiemogelijkheden. Als het om een vervangingsonderdeel gaat, vergelijk dan de ongesleten geometrie met het tegenstuk in plaats van de beschadiging te kopiëren. Houd bij nieuwe ontwerpen de proceskeuzes flexibel, tenzij een specifiek proces door het ontwerp zelf vereist is. Koppel die beslissing in dit geval aan het tegenstuk en de tekeningrevisie die voor de offerteaanvraag is gebruikt. Wanneer de concentriciteit van de spline-as wordt gecontroleerd, moet dit punt opnieuw worden bekeken telkens wanneer het tegenstuk, de materiaaltoestand of de bedrijfsomstandigheden veranderen.
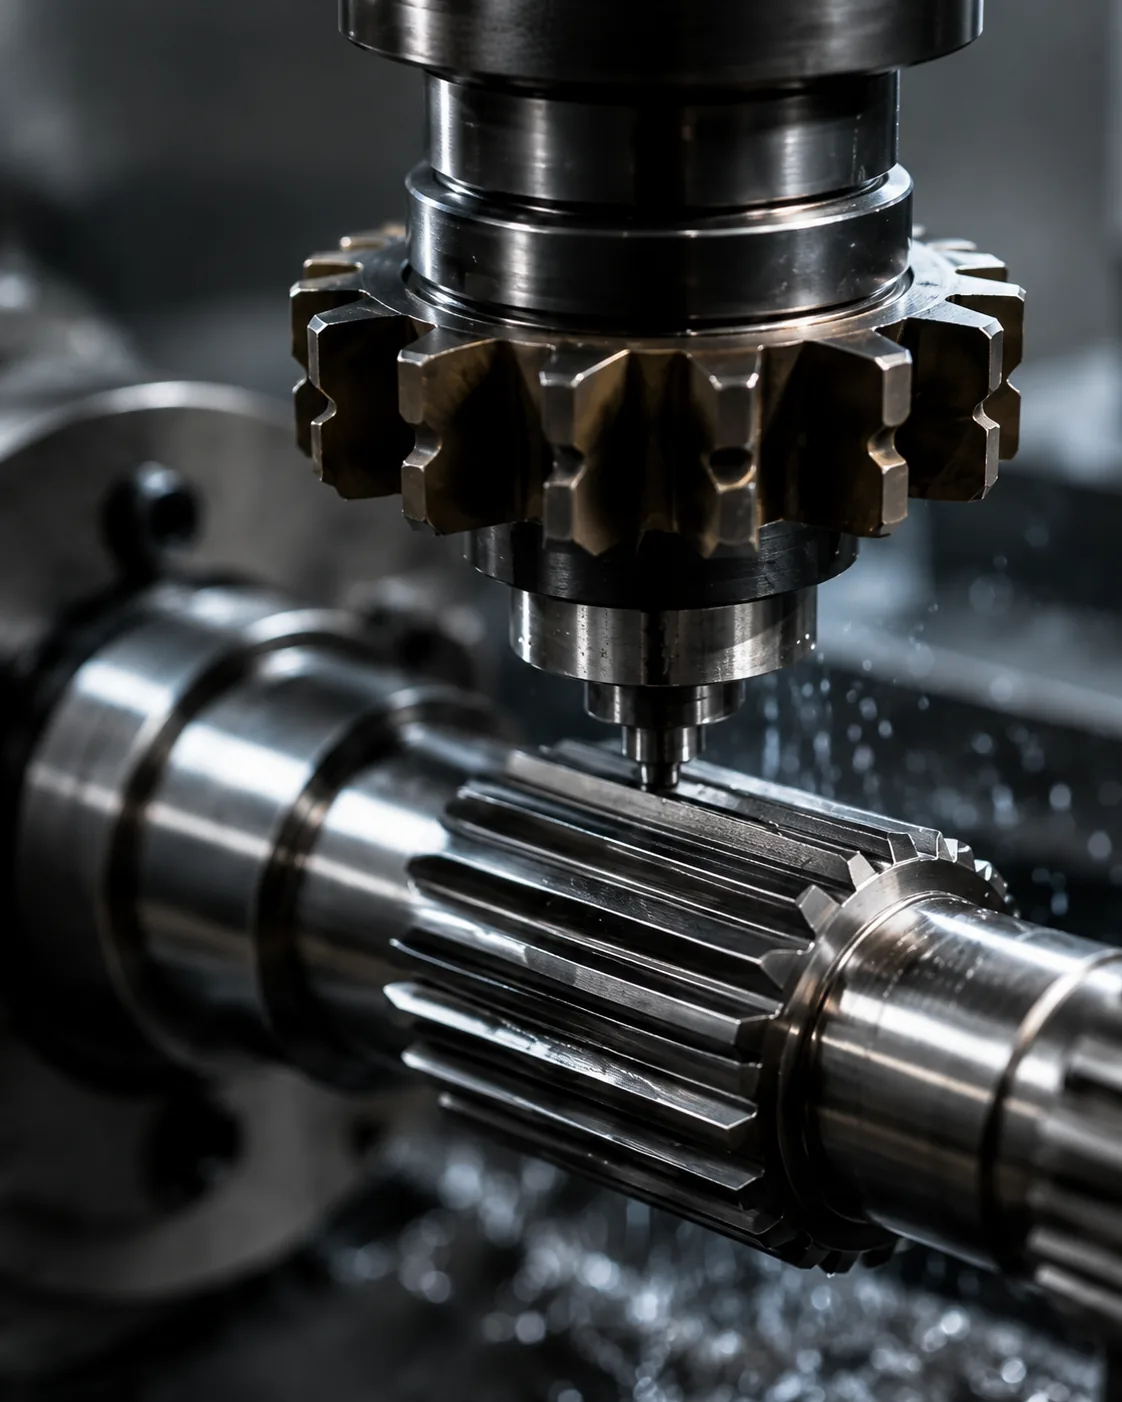
Meetopstelling
Meetopstelling Er moet een methode worden gebruikt die de tekeningseigenschap direct of functioneel meet. Functionele meetinstrumenten, analytische tandmetingen, CMM-inspectie, overspanningsmetingen en metingen over pinnen of kogels beantwoorden verschillende vragen en zijn niet standaard uitwisselbaar.
Spreek de methode af vóór de productie wanneer de toleranties klein zijn of wanneer klant en leverancier verschillende apparatuur gebruiken. Controleer de temperatuur, reinheid en kalibratie van de meetinstrumenten voor herhaalbaarheid. Het inspectierapport moet de tekeningrevisie en de referentie-instelling vermelden, zodat latere batches op dezelfde basis kunnen worden vergeleken. In deze beoordeling is het bruikbare acceptatiecriterium er een dat kan worden herleid tot een functioneel kenmerk van de tekening. Voor rondloopnauwkeurigheid, concentriciteit en referentiecontrole op spiebanenassen, pas deze controle toe op de specifieke rondloopnauwkeurigheidsconcentriciteitsinterface van de spiebaanas zoals weergegeven op de huidige tekening.
Een praktische herhalingsreeks
Een praktische beoordelingsprocedure begint met het tegenstuk en het koppelpad, waarna het tandsysteem, de vertanding en de aseigenschappen die de verbinding positioneren, worden gecontroleerd. Vervolgens worden het materiaal en de warmtebehandeling, de functionele afwerkingen en eventuele slingering- of positioneringseisen gedefinieerd. Voor herhaalde werkzaamheden dient hetzelfde referentiepunt en dezelfde meetbasis te worden aangehouden, tenzij de montage-eisen wijzigen. Bij een offerteaanvraag voor concentriciteit van de slingering van een spline-as dient dit punt gekoppeld te worden aan het tegenstuk, het referentieschema en de acceptatiemethode voor het eindproduct.
Sluit af met het overeenkomen van de inspectiemethode, de hoeveelheid en de documentatie van het eerste exemplaar. Deze volgorde voorkomt dat proces- of tolerantiebeslissingen worden genomen voordat de functionele interface duidelijk is en maakt offertes gemakkelijker te vergelijken, omdat dezelfde ontwerpgegevens aan elke leverancier worden gepresenteerd. Wanneer de toepassing of het aansluitende onderdeel verandert, moet dit punt opnieuw worden bekeken in plaats van de vorige aanname te hanteren. Bij een offerteaanvraag voor de concentriciteit van de rondloop van een spline-as, moet dit punt gekoppeld blijven aan het aansluitende onderdeel, het referentieschema en de acceptatiemethode voor het eindproduct.
Vervorming door warmtebehandeling
Vervorming door warmtebehandeling Dit beïnvloedt de slijtvastheid, het vermoeiingsgedrag, de vervorming en de volgorde van de nabewerking. Carboneren, inductieharden en afschrikken en ontlaten creëren verschillende materiaaleigenschappen, waardoor ze niet als onderling verwisselbare methoden om een bepaalde hardheid te bereiken moeten worden beschouwd.
Specificeer de hardheid met een locatie en, indien nodig, de hardingsdiepte of de kernconditie. Als de warmtebehandeling de rechtheid of de onderlinge verhouding van kenmerken kan veranderen, plan dan het herstel van het referentiepunt en de eindinspectie na het warmtebehandelingsproces. Kritische lagertappen of tandoppervlakken hebben mogelijk nabewerking nodig wanneer nauwe toleranties moeten worden hersteld. Koppel deze beslissing in dit geval aan het tegenstuk en de tekeningrevisie die voor de offerteaanvraag is gebruikt. Houd in een offerteaanvraag voor de concentriciteit van de rondloop van een spline-as dit punt gekoppeld aan het tegenstuk, het referentieschema en de acceptatiemethode voor het eindproduct.
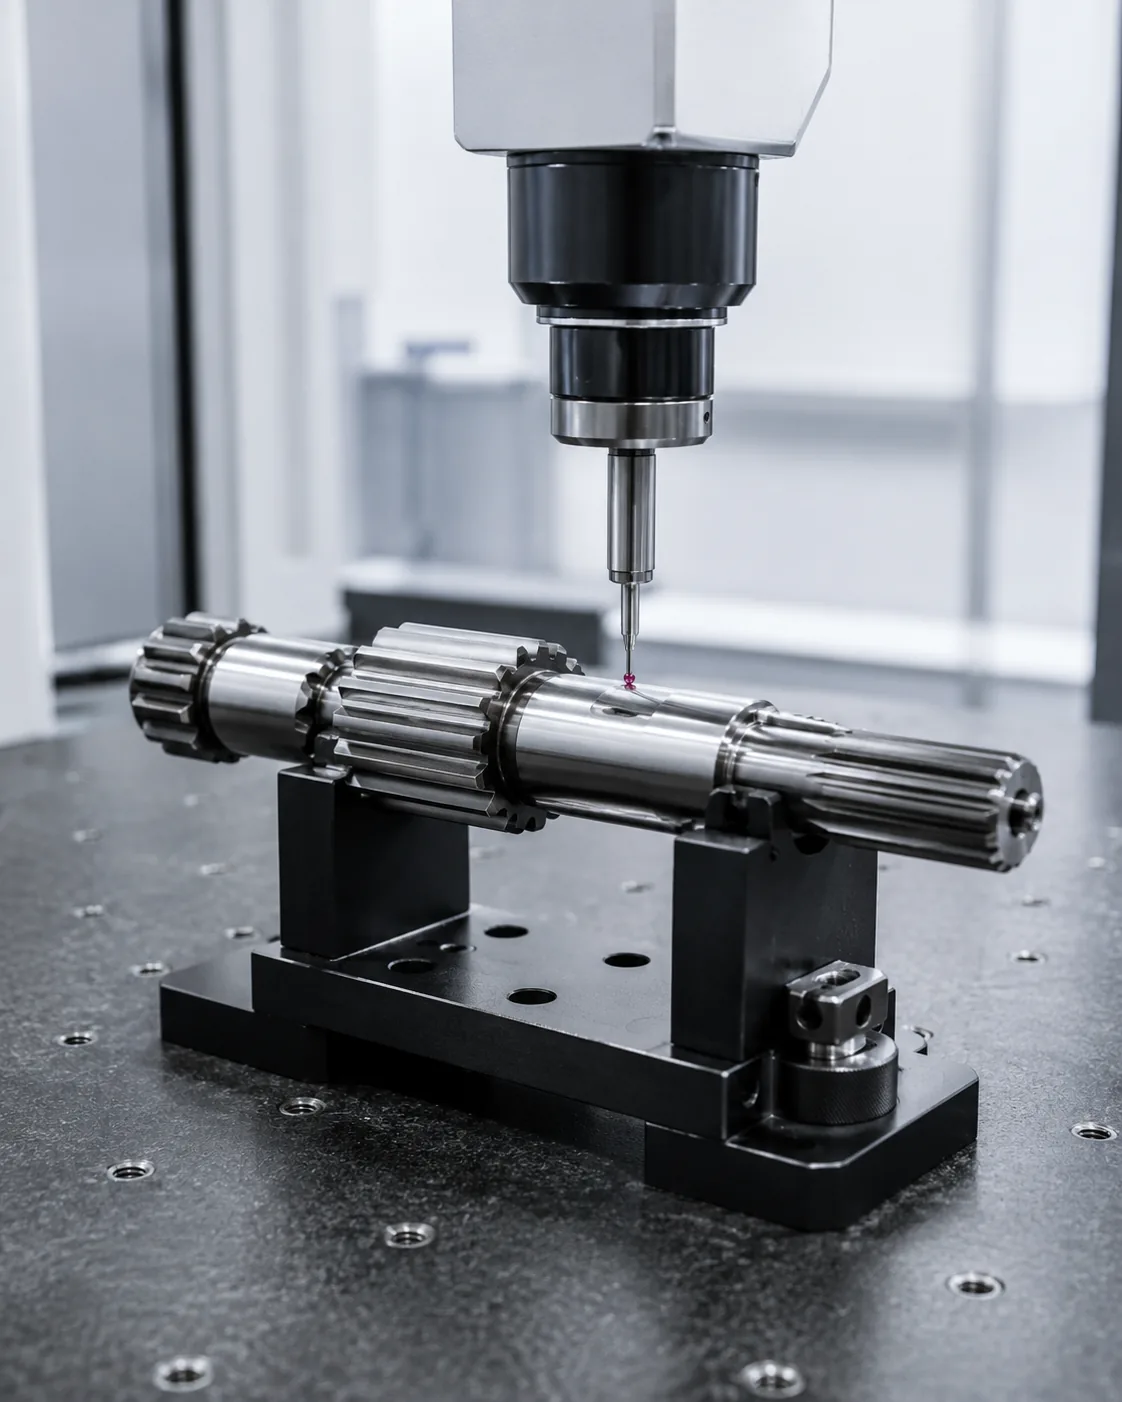
Functionele tolerantiebudgettering
Functionele tolerantiebudgettering Dit moet worden beoordeeld in de context van de concentriciteit van de rondloopnauwkeurigheid van de spline-as. Identificeer het bijbehorende onderdeel, de werkingsfunctie en het tekeningkenmerk waarop deze beslissing betrekking heeft. De eis moet meetbaar zijn en verband houden met passing, koppeloverdracht, uitlijning, slijtage of een andere gedefinieerde montagebehoefte.
Houd bij de beslissing rekening met de materiaalkwaliteit, de productievolgorde en de inspectiemogelijkheden. Als het om een vervangingsonderdeel gaat, vergelijk dan de ongesleten geometrie met het bijbehorende onderdeel in plaats van de beschadiging te kopiëren. Houd bij nieuwe ontwerpen de proceskeuzes flexibel, tenzij een specifiek proces door het ontwerp zelf vereist is. In deze beoordeling is het bruikbare acceptatiecriterium er een dat herleidbaar is tot een functioneel kenmerk op de tekening. Voor rondloopnauwkeurigheid, concentriciteit en referentiepuntcontrole op spiebanenassen, dient u de resulterende eis vast te leggen op de tekening of in de inkoopspecificatie, zodat deze consistent blijft bij herhaalbestellingen.
Veelgemaakte fouten die je moet vermijden
Veelvoorkomende fouten in de concentriciteit van spiebanen ontstaan doordat één nominale waarde wordt gebruikt alsof deze de volledige interface definieert. Ontbrekende drukhoek, onduidelijke referentiepunten, gekopieerde slijtagematen, een niet-gespecificeerde hardheidslocatie en niet-overeenkomende inspectiemethoden kunnen allemaal leiden tot onderdelen die er op papier correct uitzien, maar niet consistent gemonteerd kunnen worden.
Een betere beoordeling begint met het bijbehorende paar, identificeert het krachtenpad en de positioneringskenmerken, en koppelt vervolgens geometrie, materiaalconditie en inspectie aan deze functies. Beantwoord openstaande vragen op de tekening vóór de productie en behoud de overeengekomen interpretatie bij de herziening voor herhaalopdrachten. Houd voor herhaalwerk dezelfde referentiepunten en meetbasis aan, tenzij de montage-eisen veranderen. Bij het controleren van de concentriciteit van de spiebaan moet dit punt opnieuw worden bekeken telkens wanneer het bijbehorende onderdeel, de materiaalconditie of de bedrijfsomstandigheden veranderen.
Samenvatting van de beslissing
| Beslissingsgebied | Wat te bevestigen | Waarom het belangrijk is |
|---|---|---|
| Koppelingsgeometrie | Tandsysteem, diameters, aangrijping en pasvorm | Besturingscompatibiliteit en flankcontact |
| Locatie | Referentiepunten, lagers, schouders en rondloop | Regelt de uitlijning in de assemblage. |
| Materiële toestand | Kwaliteit, warmtebehandeling, hardheid en afwerking | Definieert de afgewerkte mechanische en slijtagetoestand. |
| Plicht | Koppel, snelheid, schok, beweging en omgeving | Koppelt de onderdeeldefinitie aan de bedrijfsomstandigheden. |
| Inspectie | Gecontroleerde kenmerken en meetmethode | Zorgt voor consistente acceptatie tussen leverancier en koper. |
Specificatiechecklist
- Aansluitcomponent en externe/interne tandoriëntatie
- Module- of steeksysteem, aantal tanden, drukhoek en grote/kleine diameters
- Effectieve aansluiting, pasvorm of tolerantiebasis en axiale beweging indien vereist.
- Materiaal, warmtebehandeling, locatie van de hardheid en functionele oppervlakteafwerkingen
- Referentiepunten, lager- of pilotdiameters, slingering en axiale positioneringsvereisten
- Koppel, snelheid, schok- of omkeerbelasting, smering en bedrijfsomgeving
- Hoeveelheid, eisen voor het eerste exemplaar en overeengekomen inspectiedocumentatie
Gebruik de assortiment spie-assen om beschikbare configuraties te vergelijken en de RFQ-tekeningenchecklist Om een volledig onderzoek voor te bereiden. Wanneer de toepassing of het tegenstuk verandert, moet dit punt opnieuw worden bekeken in plaats van de vorige aanname te hanteren. Bij het controleren van de concentriciteit van de slingering van de spiebaan moet dit punt opnieuw worden bekeken telkens wanneer het tegenstuk, de materiaaltoestand of de toepassing verandert.
Technische werkblad voor het controleren van de concentriciteit van de slingering van een spie-as
Gebruik dit werkblad om te draaien Rondloopnauwkeurigheid, concentriciteit en referentiepuntcontrole op spiebanenassen in beslissingen die op een tekening kunnen worden weergegeven, tijdens de offertefase kunnen worden gecontroleerd en bij het eerste artikel kunnen worden geverifieerd. Begin met Datumselectie En Radiale slingering, omdat die twee elementen meestal ofwel de koppelingsgeometrie ofwel de materiaaltoestand bepalen waaraan de rest van het proces moet voldoen. Bekijk het vervolgens. Concentriciteit versus positie, Lagerpennen En Relatie tussen tandwiel en spiebaan in plaats van ze te behandelen als onafhankelijke cataloguswaarden, en ze te vergelijken met de daadwerkelijke samenstelling.
Voor een beslissing over het productieproces moet u uitgaan van de geometrie van de afgewerkte tand en de toegankelijkheid. Let op of de spiebaan extern of intern is, doorlopend of blind, dicht bij een schouder, geïntegreerd met een tandwiel, of beperkt door aangrenzende diameters. Deze beperkingen beïnvloeden de gereedschapsaanpak, de opspanning en de praktische keuze tussen processen. De productiehoeveelheid en de materiaalkwaliteit beïnvloeden de economische aspecten, maar de tekeningspecificatie blijft het acceptatiecriterium. Voor rondloopnauwkeurigheid, concentriciteit en referentiepuntcontrole op spiebanenassen moet u de resulterende eisen vastleggen op de tekening of in de inkoopspecificatie, zodat deze consistent blijven bij herhaalbestellingen.
Bouw de inspectieoverdracht op rond concentriciteit versus positie. Definieer de referentie-instelling, de meetfase en de rapportagevereisten vóór het eerste product. Warmtebehandeling kan de onderlinge positie van kenmerken veranderen, waardoor rondloopnauwkeurigheid, spoed, tanddikte of boringverhoudingen mogelijk na het laatste proces moeten worden gecontroleerd in plaats van op een voorgefabriceerd werkstuk. Wanneer meetinstrumenten worden gebruikt, spreek dan af wat ze aantonen en welke analytische controles nog nodig zijn.
Tekenen beoordelingsvolgorde
Voordat u de productie aanvraagt, dient u de tekening in dezelfde volgorde te controleren als waarin de montage plaatsvindt: het tandwielsysteem, de effectieve vertanding, de referentiepunten, de aangrenzende lagers of schouders, het materiaal en de warmtebehandeling, de functionele afwerking en de inspectiemethode. rondloopconcentriciteit van de spline-asDe volgorde is belangrijk omdat latere beslissingen, zoals de processelectie of de keuze van meetinstrumenten, de interface moeten ondersteunen in plaats van deze te herdefiniëren.
| Werkbladitem | Vraag om te beantwoorden | RFQ-output |
|---|---|---|
| Datumselectie | Welke assemblagefunctie wordt door deze functie aangestuurd? | Afmeting, tolerantie of koppelingsreferentie |
| Radiale slingering | Welke eindtoestand moet worden bereikt? | materiaal / warmtebehandeling / afwerking |
| Concentriciteit versus positie | Hoe wordt de eigenschap geverifieerd? | Inspectiemethode of rapportagenotitie |
| Lagerpennen | Hoe gaat de andere partij te werk? | Informatie over de paringsdelen en de betrokkenheid |
| Relatie tussen tandwiel en spiebaan | Welke gegevens bepalen de functionele locatie? | Relatie tussen referentiepunt en uitloop |
Overdracht van inkoop vóór het eerste artikel
Een handig aankooppakket voor Rondloopnauwkeurigheid, concentriciteit en referentiepuntcontrole op spiebanenassen De offerte bevat de gecontroleerde tekening, de hoeveelheid, het materiaal en de warmtebehandelingsconditie, informatie over de aansluitinterface en de acceptatiekenmerken die moeten worden gerapporteerd. Indien een 3D-model wordt aangeleverd, dient de 2D-tekening nog steeds toleranties, referentiepunten, aantekeningen over de warmtebehandeling en inspectie-eisen te bevatten. Vermeld de huidige revisie in de offerteaanvraag, zodat productie en inspectie niet met verschillende versies werken.
Wanneer een kenmerk nog niet vaststaat, markeer het dan voor technische verduidelijking in plaats van een gemakkelijke waarde in te voeren. Voor de concentriciteit van de rondloop van een spline-as zijn veelvoorkomende openstaande punten: inslag, passing, hardingslocatie, rondloop ten opzichte van een aangrenzende as, toegankelijkheid van interne kenmerken of de toestand van een versleten tegenstuk. Het oplossen van deze punten vóór de productie van het eerste exemplaar vermindert onnodig herwerk en maakt latere herhaalbestellingen gemakkelijker te controleren.
Checklist vóór de release
- Controleer of de gekozen referentiepunten overeenkomen met het daadwerkelijke tegenstuk.
- Controleer de radiale slingering in de afgewerkte toestand.
- Beschrijf hoe de concentriciteit ten opzichte van de positie zal worden gecontroleerd.
- Controleer de lagertappen onder de beoogde montageomstandigheden.
- Leg het verband tussen tandwielen en spiebanen en de functionele referentiestructuur.
- Vermeld de hoeveelheid, het revisieniveau en eventuele documentatievereisten voor het eerste exemplaar.
- Noteer wijzigingen in gebruik, smering of bijbehorende onderdelen voor herhaalbestellingen.
Veelgestelde vragen
Wat moet ik controleren met betrekking tot de selectie van referentiepunten voor de concentriciteit van de slingering van een spline-as?
Koppel de referentiepunten eerst aan het tegenstuk en de assemblagefunctie. Plaats de meetbare eis op de gecontroleerde tekening en neem het tegenoverliggende onderdeel op wanneer de compatibiliteit van beide onderdelen afhangt. Bij rondloopnauwkeurigheid, concentriciteit en referentiepunten op spiebanenassen voorkomt dit dat een nominaal label de geometrie vervangt die daadwerkelijk de passing en koppeloverdracht bepaalt.
Wat moet ik controleren met betrekking tot de radiale slingering voor de concentriciteit van de slingering van de spline-as?
Controleer de radiale slingering in de afgewerkte toestand, inclusief alle materiaal-, warmtebehandelings-, oppervlakte- of dimensionale eigenschappen die na de bewerking kunnen veranderen. Als de eis afhankelijk is van een locatie of referentiepunt, geef dit dan expliciet aan, zodat productie en inspectie dezelfde referentie gebruiken.
Wat moet ik controleren met betrekking tot de concentriciteit versus de positie voor de rondloopnauwkeurigheid van een spline-as?
Kies een inspectiemethode die de op de tekening aangegeven eigenschap meet. Functionele metingen, analytische spline-metingen, CMM-controles, rondloopinspectie, ruwheidsmeting en hardheidstesten beantwoorden verschillende vragen. Geef aan welk resultaat vereist is voor acceptatie in plaats van een algemeen inspectierapport te vragen. Voor rondloop-, concentriciteits- en referentiepuntcontrole op spline-assen, pas deze controle toe op het specifieke rondloop- en concentriciteitsvlak van de spline-as zoals weergegeven op de huidige tekening.
Wat moet ik controleren met betrekking tot de lagertappen voor de concentriciteit van de slingering van de spline-as?
Controleer de lagertappen met het daadwerkelijke tegenstuk en de beoogde montageomstandigheden. Effectieve aangrijping, speling, axiale beweging, temperatuur en slijtage in een vervangende naaf kunnen allemaal van invloed zijn op het gedrag van de verbinding. Een nieuwe as mag niet alleen op gevoel worden goedgekeurd of afgekeurd wanneer er een meetbare passingseis beschikbaar is.
Wat moet ik controleren met betrekking tot de relatie tussen tandwiel en spiebaan voor de concentriciteit van de slingering van de spiebaanas?
Koppel de relatie tussen tandwielen en spiebanen aan de kenmerken die de rotatie in de assemblage bepalen. De tekening moet het referentiepunt en eventuele slingering of positieverhoudingen duidelijk weergeven. Als warmtebehandeling of nabewerking de kenmerken kan verplaatsen, controleer dan de relatie in het stadium dat het afgewerkte onderdeel vertegenwoordigt.
Van technische beslissing tot productiecontrole
Zodra de interface is overeengekomen, vertaalt u elke functionele beslissing naar een tekeningkenmerk dat kan worden geproduceerd en geïnspecteerd. Vermijd het om belangrijke relaties alleen in e-mailnotities te vermelden. Afmetingen, referentiepunten, warmtebehandelingscondities en acceptatie-eisen moeten onder revisiebeheer vallen, zodat het productieteam en het inspectieteam met dezelfde definitie werken. Voor herhaalde werkzaamheden dient u dezelfde referentiepunten en meetbasis aan te houden, tenzij de montage-eisen wijzigen. Voor rondloopnauwkeurigheid, concentriciteit en referentiepuntcontrole op spiebanenassen dient u deze controle toe te passen op de specifieke interface voor rondloopnauwkeurigheid en concentriciteit van de spiebanenas zoals weergegeven op de huidige tekening.
Voor eerste artikelen dient prioriteit te worden gegeven aan de kenmerken die de compatibiliteit van de montage aantonen: tandgeometrie, passing, relatie tot centreerpennen of -schouders, warmtebehandelingsconditie en eventuele kritische slingering. Noteer de meetmethode samen met het resultaat. Bij herhaalbestellingen maakt het gebruik van dezelfde referentie-instellingen en meetmethode het gemakkelijker om trendveranderingen te herkennen en vermindert het geschillen die ontstaan door verschillende interpretaties van inspecties. Wanneer het te gebruiken onderdeel of het te gebruiken onderdeel verandert, dient dit punt opnieuw te worden bekeken in plaats van de vorige aanname te hanteren. Bij een offerteaanvraag voor concentriciteit van de slingering van een spline-as dient dit punt gekoppeld te blijven aan het te gebruiken onderdeel, het referentieschema en de acceptatiemethode voor het eindproduct.
Wanneer de bedrijfsomstandigheden veranderen, moet de technische beoordeling opnieuw worden uitgevoerd in plaats van ervan uit te gaan dat de oude specificatie nog steeds geschikt is. Een hoger koppel, grotere schokken, frequentere omkeringen, andere smering of een nieuw tegenstuk kunnen het contact en de slijtage veranderen, zelfs als de nominale spiebaanmaat hetzelfde blijft. De tekening moet meegroeien met de daadwerkelijke montage-eisen. Koppel deze beslissing in dit geval aan het tegenstuk en de tekeningrevisie die voor de offerteaanvraag is gebruikt. Bij het beoordelen van de concentriciteit van de spiebaan moet dit punt opnieuw worden bekeken telkens wanneer het tegenstuk, de materiaaleigenschappen of de bedrijfsomstandigheden veranderen.
Bereid de offerteaanvraag voor
- Huidige 2D-tekening en revisie
- Definitie van het bijbehorende component en de spline
- Materiaal, warmtebehandeling en functionele afwerkingen
- Koppel, snelheid, belasting en omgeving
- Hoeveelheid en vereiste inspectiedocumentatie
Een complete aanvraag combineert de tekening, de aansluitingsinterface, de materiaaltoestand, de toepassing, de hoeveelheid en de inspectie-eisen. Wanneer deze input vroegtijdig wordt gedefinieerd, kunnen leveranciers de matrijs, warmtebehandeling, afwerking en meting plannen op basis van dezelfde functionele eis, waardoor het aantal verduidelijkingscycli vóór de eerste productie wordt verminderd. In deze beoordeling is het bruikbare acceptatiecriterium er een dat kan worden herleid tot een functioneel kenmerk van de tekening. Voor rondloopnauwkeurigheid, concentriciteit en referentiepuntcontrole op spiebanenassen, dient deze controle te worden toegepast op de specifieke rondloopnauwkeurigheidsinterface van de spiebaanas zoals weergegeven op de huidige tekening.
Zet de handleiding om in een offerteaanvraag (RFQ).
Stuur de gecontroleerde tekening, de koppelingsinterface, de materiaaleigenschappen en de gegevens over de belasting ter technische beoordeling.
Vraag een offerte aan
























