Problém: Nový
Záruka: 1 rok 12 měsíců, 1 kalendářní rok
Relevantní odvětví: Prodejci stavebních materiálů, Výrobní závody, Opravny zařízení, Farmy, Kavárny, Využití nemovitostí, Maloobchod, Obchody s potravinami, Šneková převodovka NEMA 42 100 s převodovým poměrem 17,5~100 a dvojitým výstupem pro krokový motor NEMA 42, Tisk, Prodejci, Stavební práce, Pevnostní a těžební průmysl
Hmotnost (kg): 10
Místo showroomu: Spojené státy americké
Videoklip výstupní kontroly: Dodáno
Stroje Podívejte se na zprávu: Nabízeno
Marketing a reklama Řadit: Žhavé zboží 2571
Záruka na základní prvky: 1 rok 12 měsíců
Hlavní komponenty: Ložisko
Rámec: Všestranný, drážkovaný
Materiál: ocel / hliník, nerezová ocel
Povrchy: Černý oxid, Nikl
Potenciál točivého momentu: přizpůsobený
Číslo konstrukce: vzduchová šachta
Trvání: přizpůsobit
Vnitřní průměr aplikovaný na válec: 26-153 mm
odstín: stříbrný
Teorie provozu: Vzduchový kompresní systém
Název produktu: Vzduchová šachta
Použití: Průmyslové
Specifika balení: Karton nebo tyčka nebo dle potřeby zákazníka
Přístav: HangZhou/HangZhou/ZheJiang/Hongkong
Jsme výrobní jednotkou v Xihu (West Lake) v Dis.CZPT profesionálně vyrábíme převodové komponenty pro zařízení, která jsou jednoduše uvedena níže pro vaši informaci:1. řada magnetických práškových spojek a brzd 2. sekvence regulátoru tuhosti: regulátor napětí vodicího prvku, počítačový regulátor napětí. 3. kolekce vzduchové hřídele a vzduchového adaptéru 4. sekvence bezpečnostního upínače 5. řada systémů pro polohování hran 6. řada vzduchových brzd a spojek 7. řada elektromagnetických spojek a brzd 8. kolekce šnekových reduktorů a motorů
Přechodný úvodVzduchová hřídel představuje inovativní zámořskou generaci ozubených kol a výrobní technologii s použitím dováženého balónku. Hřídel je odlita ze slitiny hliníku. Spojka hřídele hydraulického čerpadla s flexibilním drážkovaným hřídelem E305.5 Pro tělo hřídele Caterpillar je pochromováno, což zajišťuje přesnou montáž, snadné použití a delší životnost. Při použití slaďte s naší firemní specializovanou konfigurací provzdušňovací pistole plnící palivo pro trysku, aby se dosáhlo rovnoměrného zvětšení hřídele mimo osu, čímž se zajistí dusíkem ošetřená hlaveň. Při vyprazdňování stiskněte vyfouknuté ústí pro vypuštění. Kovové kolíky výrobní jednotky personalizované drážkované hřídele vroubkované čepy pro stroje, automobilové součástky, nákladní automobily, námořní lodě, a poté lze dusíkem ošetřenou hlaveň vyprázdnit.Je široce používán v tiskařských, krájecích, lakovacích, směšovacích a dalších strojích pro uvolňování a navíjení svitků.
Analytické přístupy k odhadu kontaktních tlaků v drážkovaných spojích
Drážkovaná spojka je typ mechanického spojení mezi dvěma rotujícími hřídeli. Skládá se ze dvou částí – spojky a spojky. Obě části mají zuby, které zabírají a přenášejí zatížení. Drážkované spojky jsou však obvykle předimenzované, což je činí náchylnými k únavě materiálu a statickému chování. Opotřebení může také způsobit selhání spojky. Z tohoto důvodu je pro dosažení optimálního výkonu nezbytná správná konstrukce drážkované spojky.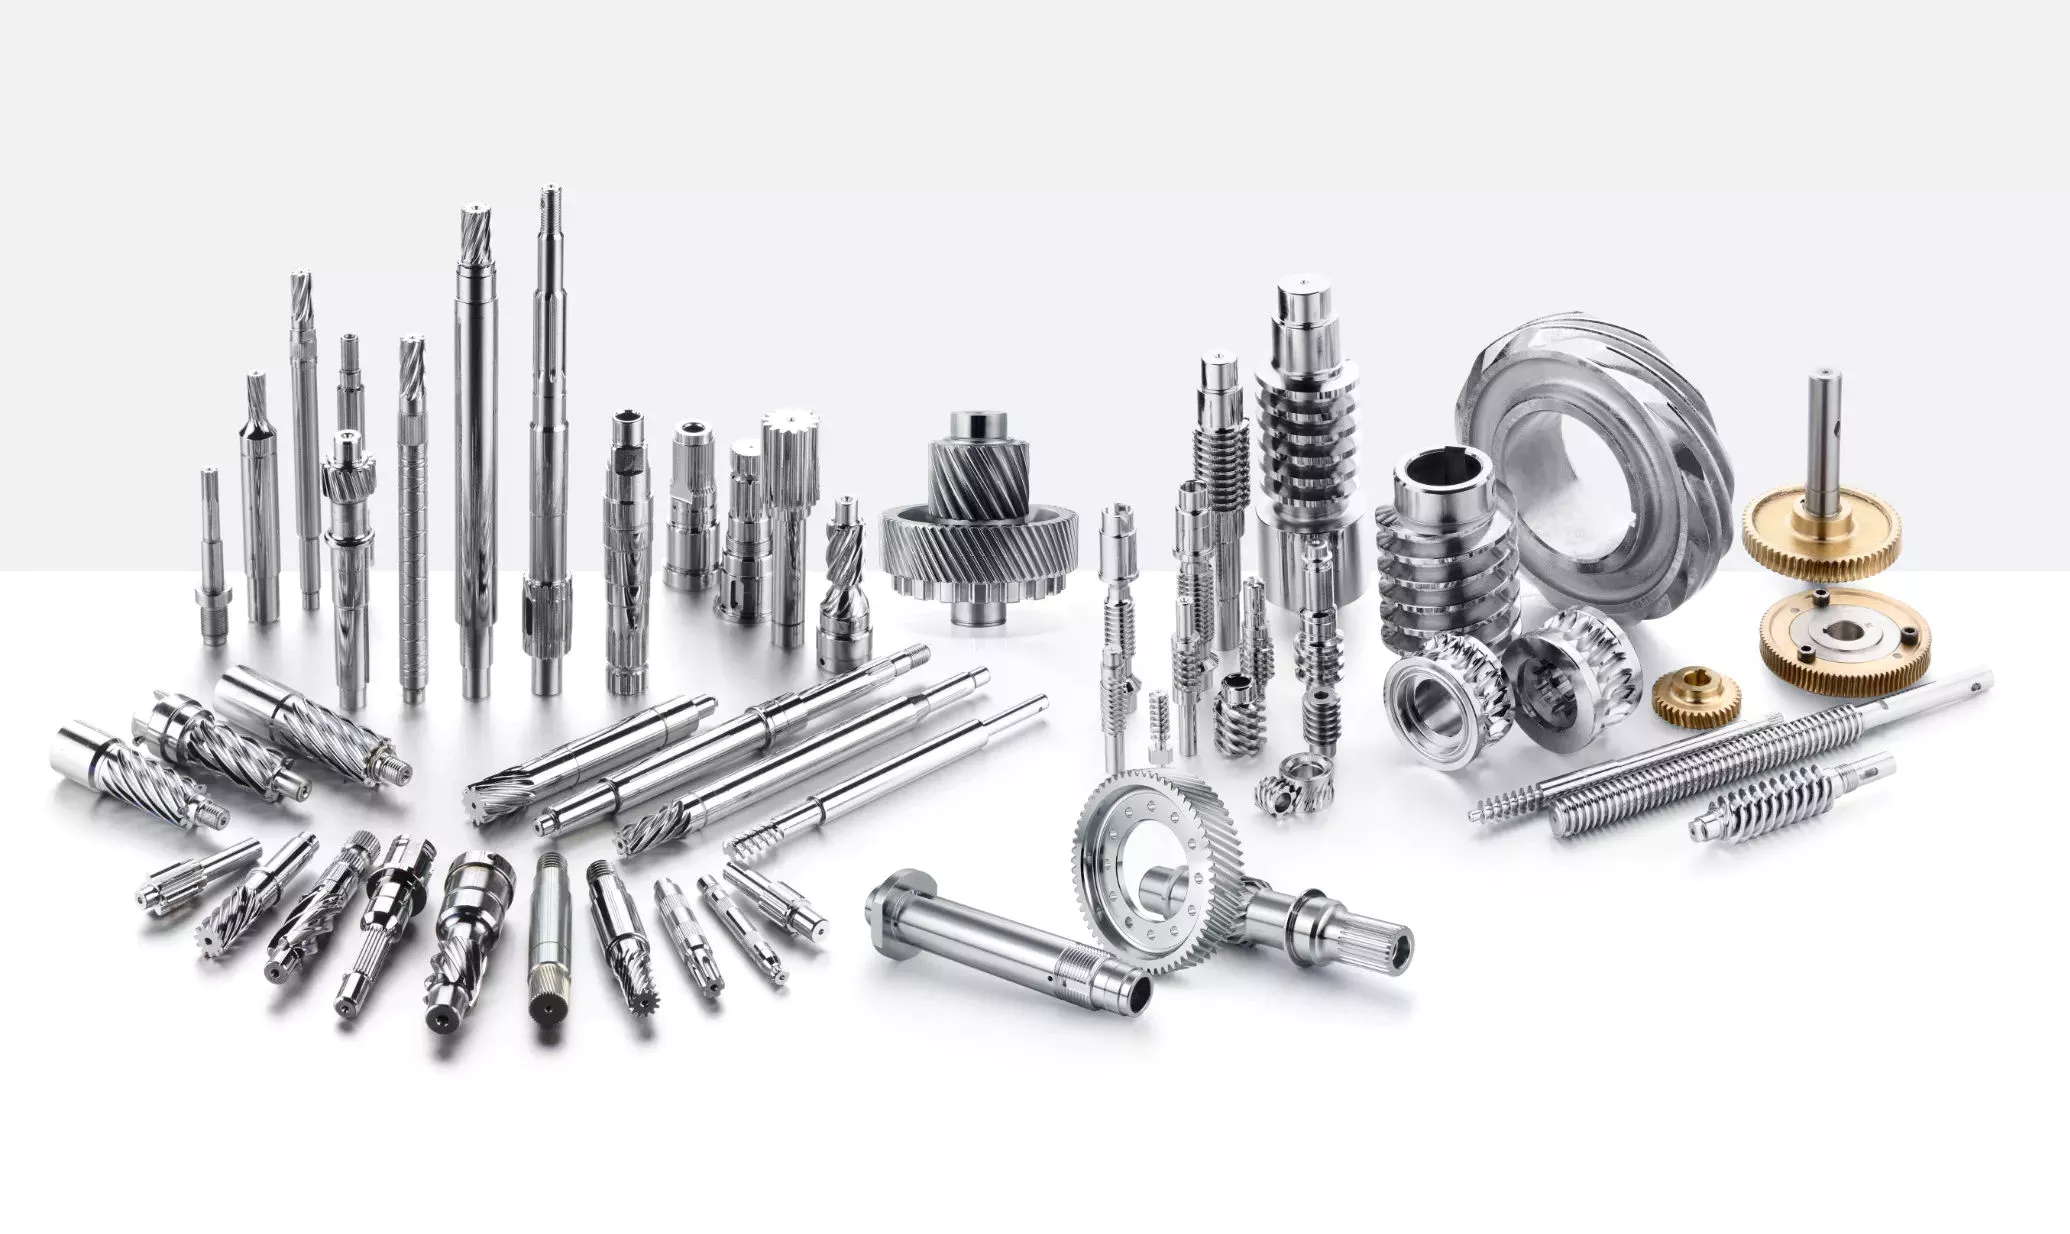
Modelování spline vazby
Drážkované spojky se v leteckém průmyslu stávají stále populárnějšími, ale fungují v mírně nesouosém stavu, což způsobuje vibrace a poškození kontaktních ploch. Pro řešení tohoto problému tento článek nabízí analytické přístupy k odhadu kontaktních tlaků v drážkované spojce. Konkrétně tento článek porovnává analytické přístupy s čistě numerickými přístupy, aby demonstroval výhody analytického přístupu.
Pro modelování spline vazby nejprve vytvořte znalostní bázi pro spline vazbu. Znalostní báze obsahuje velké množství možných hodnot specifikace, které spolu souvisejí. Pokud upravíte jednu specifikaci, může to vést k varování před porušením jiné. Aby byl návrh platný, musíte vytvořit model spline vazby, který splňuje zadané hodnoty specifikace.
Po vymodelování geometrie musíte zadat kontaktní tlaky obou drážkovaných spojů. Poté je třeba určit polohu roztečné kružnice drážky. Na obrázku 2 je střed samčího spoje superponován ke středu samičího drážkování. Poté je třeba se ujistit, že vzdálenost zarovnání obou drážek je stejná.
Jakmile budete mít data potřebná k vytvoření modelu spline vazby, můžete začít zadáním specifikací pro návrh rozhraní. Jakmile budete mít tato data, musíte zvolit, zda optimalizovat vnitřní nebo vnější spline. Budete také muset zadat koeficient tření zubu, který se používá k určení napětí v modelu spline vazby 20. Měli byste také zadat pilotní vůli, což je vůle mezi špičkou 186 zubu 32 na jedné drážce a prvkem na spojovací drážce.
Po zadání požadovaných specifikací pro vnější drážkování můžete zadat parametry pro vnitřní drážkování. Můžete například zadat limit vnějšího průměru 154 hlavního uchopení 54 a vedlejšího uchopení 56 vnitřního drážkování. Hodnoty těchto parametrů se zobrazují v barevně odlišených polích na obrazovce 80 Vstupy a konfigurace drážkování. Po zadání parametrů se vám zobrazí geometrické znázornění modelu drážkování 20.
Vytvoření modelu spline spojky 20
Model spline vazby 20 je vytvořen softwarovým programem 10 pro modelování produktu. Software validuje model spline vazby oproti znalostní bázi konfiguračně závislých specifikačních omezení a vztahů. Tato zpráva je poté vstupem do programu pro analýzu napětí ANSYS. Uvádí geometrické konfigurace modelu spline vazby 20 a specifikační hodnoty pro každý prvek. Model spline vazby 20 se automaticky znovu vytvoří pokaždé, když jsou upraveny konfigurační nebo výkonnostní specifikace modelu spline vazby 20.
Model drážkovaného spoje 20 lze konfigurovat pomocí softwarového programu pro modelování produktu 10. Uživatel zadá axiální délku drážkovaného spoje, která může být nulová nebo pevná. Uživatel také zadá radiální spojovací plochu 148, pokud existuje, a vybere hodnotu specifikace vůle pilota 14,5 stupňů nebo 30 stupňů.
Uživatel pak může pomocí myši 110 upravit model spline vazby 20. Znalostní báze spline vazby obsahuje velké množství možných hodnot specifikace a pravidlo návrhu spline vazby. Pokud se uživatel pokusí změnit model spline vazby, model zobrazí varování o porušení jiné specifikace. V některých případech může úprava zneplatnit návrh.
V modelu drážkovaného spoje 20 uživatel zadá další specifikace požadavků na výkon. Uživatel zvolí místa, kde se přenáší maximální točivý moment pro vnitřní a vnější drážkování 38 a 40. Místo maximálního přenosu točivého momentu je určeno konfigurací upevnění hardwaru k hřídelím. Po výběru této možnosti může uživatel kliknout na tlačítko „Další“ a model uložit. Zobrazí se náhled modelu drážkovaného spoje 20.
Model 20 je reprezentací spline vazby. Specifikace spline vazby se zadávají v pořadí a uspořádání, jak je uvedeno na obrazovce grafického uživatelského rozhraní modelu spline vazby 20. Po zadání specifikací spline vazby je softwarový program 10 pro model produktu začlení do modelu spline vazby 20. Toto je poslední krok při vytváření modelu spline vazby.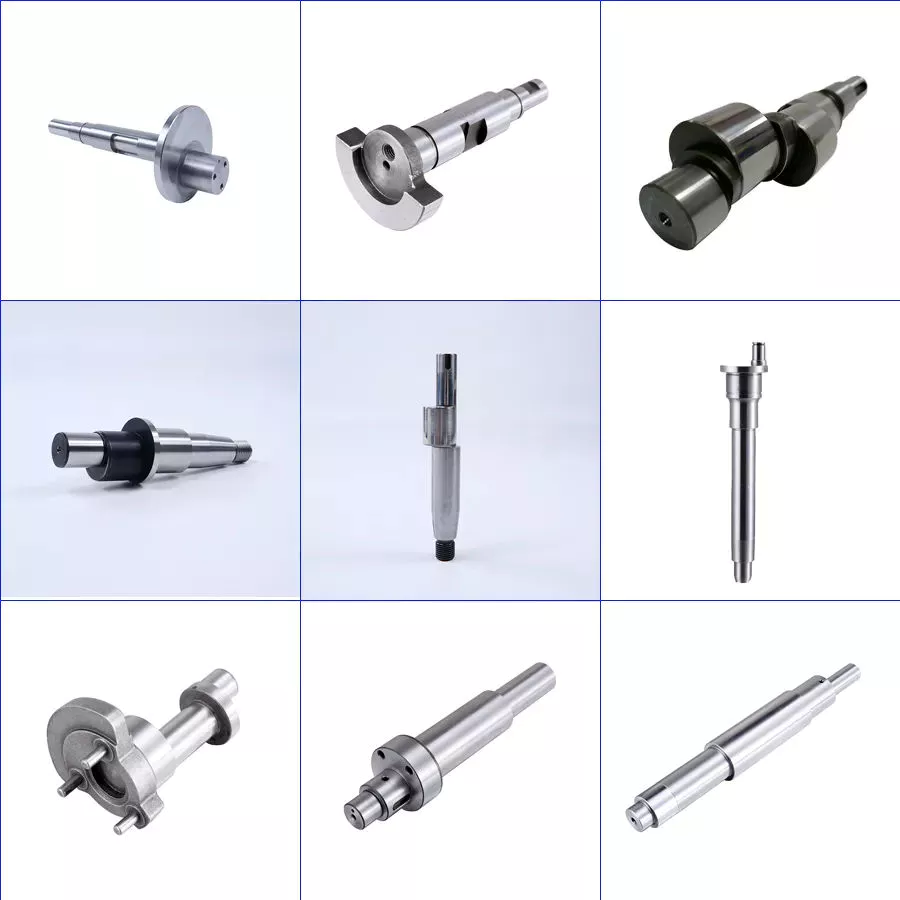
Analýza modelu spline vazby 20
Analýza modelu drážkovaného spoje spočívá v zadání jeho konfiguračních a výkonnostních specifikací. Tyto specifikace mohou být generovány z jiného počítačového programu. Softwarový program pro modelování produktu 10 poté použije svou interní znalostní bázi vztahů a omezení specifikací závislých na konfiguraci k vytvoření platného trojrozměrného parametrického modelu 20. Tento model obsahuje informace popisující počet a typy drážkovaných zubů 32, zacvakávacích mechanismů 34 a ramen 36.
Při analýze spline vazby softwarový program 10 zahrne výchozí hodnoty pro různé specifikace. Model spline vazby 20 se skládá z vnitřní spline 38 a vnější spline 40. Každá ze spline má svou vlastní sadu parametrů, jako je hloubka, šířka, délka a poloměry. Vnější spline 40 bude také obsahovat svou vlastní sadu parametrů, jako je její orientace.
Po výběru těchto parametrů provede softwarový program různé analýzy modelu drážkovaného spoje 20. Softwarový program 10 vypočítá jmenovité a maximální napětí v ložisku zubu a únavovou životnost drážkovaného spoje. Také určí rozdíl v torzním navíjení mezi vnitřním a vnějším drážkováním. Výstupním souborem z analýzy bude soubor sestavy obsahující konfiguraci modelu a specifikační data. Výstupní soubor mohou také použít jiné počítačové programy pro další analýzu.
Jakmile jsou tyto parametry nastaveny, uživatel zadá konstrukční kritéria pro model drážkovaného spoje 20. V tomto kroku uživatel specifikuje místa maximálního přenosu krouticího momentu pro vnější i vnitřní drážkování 38. Místo maximálního přenosu krouticího momentu závisí na konfiguraci hardwaru připojeného k hřídelím. Uživatel může pro každé drážkování zadat až čtyři různé specifikace požadavků na výkon.
Výsledky analýzy ukazují, že existují dvě fáze drážkovaného spojení. První fáze vykazuje velký nárůst napětí a vibrací. Druhá fáze vykazuje pokles jak úrovně napětí, tak i vibrací. Třetí fáze vykazuje konstantní záběrovou sílu mezi 300 N a 320 N. Toto chování pokračuje po delší dobu, dokud se poslední fáze nedotkne povrchu.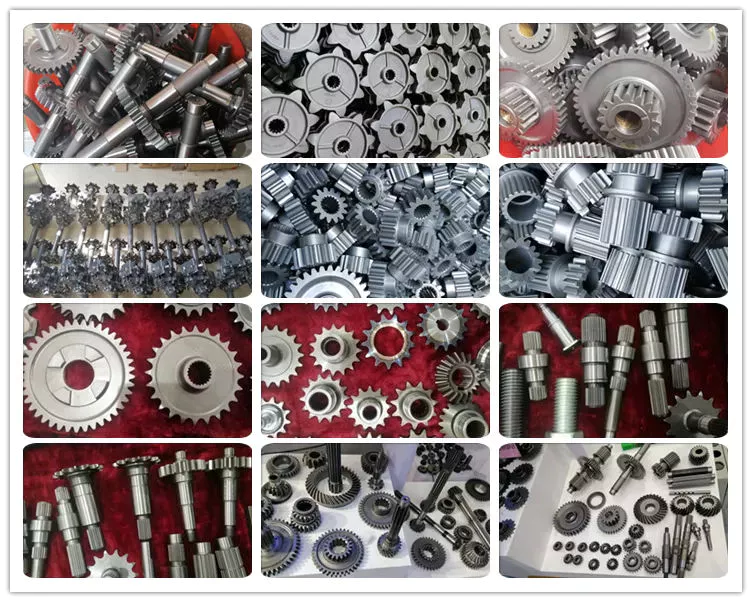
Nesprávné vyrovnání drážkované spojky
Studie si kladla za cíl zkoumat polohu výsledné kontaktní síly v drážkované spojce, která zabírá se zuby při stálém krouticím momentu a rotačním nesouosém uspořádání. Studie použila numerické metody založené na modelech metody konečných prvků (FEM). Byly získány numerické výsledky pro nominální podmínky a paralelní odsazené nesouosé uspořádání. Studie uvažovala dvě úrovně nesouososti – 0,02 mm a 0,08 mm – s různými úrovněmi zatížení.
Výsledky ukázaly, že nesouosost mezi drážkami a rotory způsobuje změnu síly záběru systému spojení drážkování a rotoru. Její dynamika je řízena silou záběru drážek. Síla záběru nesouosé drážkované vazby souvisí s parametry systému spojení rotor-drážka, přenášeným momentem a dynamickým vibračním posunem.
Navzdory nedostatku přesných měření je nesouosost drážek běžným problémem. Tento problém je umocněn skutečností, že drážky obvykle vykazují vůli. Tato vůle je výsledkem nesouososti drážek. Autoři analyzovali několik drážek s různými průměry rozteče a poměry délky a průměru.
Drážkovaná spojka je dvourozměrný mechanický systém s pozitivní vůlí. Drážkovaná spojka se skládá z náboje a hřídele a má vůle mezi špičkou a patou drážky, které jsou větší než vůle. Tvarová vůle je dostatečná k zabránění kontaktu zaoblení mezi špičkou a patou drážky. Kroutící moment na drážkách se přenáší třením.
Pokud je drážkované spojení špatně zarovnané, generuje se axiální síla vyvolaná krouticím momentem. V takové situaci může síla překročit krouticí moment, což způsobí ztrátu zarovnání součásti. V této studii je analyticky modelován obousměrný přenos krouticího momentu a axiální síly. Analytický přístup poskytuje řešení, která lze integrovat do procesu návrhu. Takže až se příště setkáte s problémem špatně zarovnaného drážkovaného spojení, nezapomeňte použít analytický přístup!
V této studii je drážkované spojení analyzováno za nominálních podmínek bez paralelního odsazení. Získané hodnoty tuhosti představují procentuální rozdíl mezi jmenovitým průměrem rozteče a průměrem působení zatížení. Maximální procentuální rozdíl v naměřeném průměru rozteče je navíc 1,601 TP3T při točivém momentu 5000 N*m. Další parametr, úhel rozteče, je při výpočtu zohledněn.


editor od czh 2023-02-24
Proměňte průvodce v RFQ (výzvu k nabídce)
Zašlete řízený výkres, spojovací rozhraní, informace o stavu materiálu a pracovním postupu k technické kontrole.
Žádost o cenovou nabídku
























