Popis produktu
Specifikace OF Univerzální kloub —Plochodrážní dráha:
Popis produktu
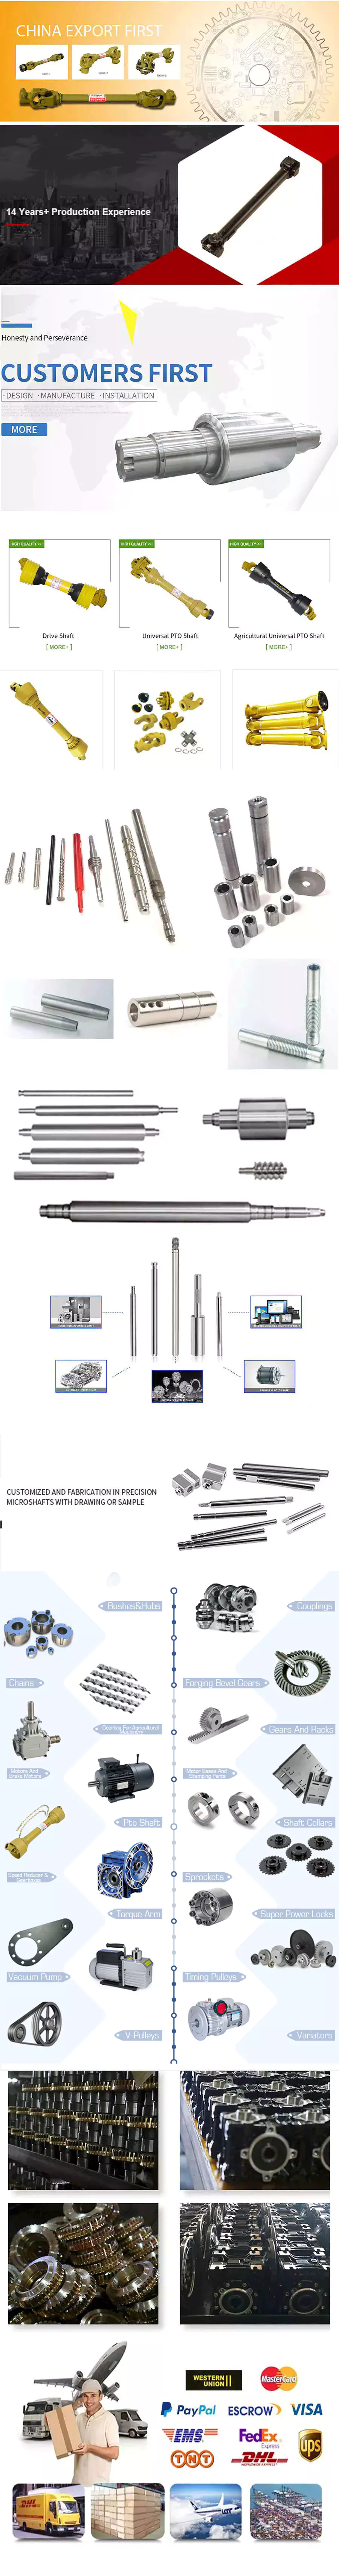
Popis hnací hřídele:
| Položka | Drážkovaný hřídel s drážkovaným čepem 335.411.0002/40-1560 pro díly pro nákladní automobily |
| OEM | 335.411.0002/ 40-1560 |
| Materiál | 20Cr nebo 20CrMnTi |
| Použití | Poprodejní prodej |
| Minimální objednávací množství | 50 kapslí |
| Podobné doporučení | (5-345X 5-303X 5-356X 5-328X 5-329X 5-330X 5-331X 5-347X 5-348X 5-5154X 5-2031X) |
Poskytujeme služby OEM pro kloubové hřídele a můžeme také vyrobit kloubové hřídele dle vašich vzorků a výkresů.
Balení a doručení:
Neutrální balení nebo balení dle přání zákazníka.
Přijímáme zákaznické značkové balení, pokud je množství dobré.
Neutrální balení znamená, že každá kloubová hřídel je zabalena v pěnových polyetylenových sáčcích, poté je vložena do krabice a všechny kloubové hřídele jsou nakonec zabaleny do kartonů.
Všechny produkty jsou dobře zabalené.
Dodací lhůta je standardně 35-45 dní.
Balicí show
Profil společnosti
Certifikace
Často kladené otázky
| Poprodejní servis: | 1 rok |
|---|---|
| Stav: | Nový |
| Barva: | Stříbro |
| Materiál: | 20 cr nebo 20 crmnti |
| Název produktu: | Drážkovaný hřídel Drážkovaný čep |
| OEM: | Přijatelné |
| Vzorky: |
US$ 100 kusů
1 kus (minimální objednávka) | |
|---|
Jak vypočítat tuhost, středící sílu, opotřebení a únavové porušení drážkovaných spojek
Existují různé typy drážkovaných spojek. Tyto spojky mají několik důležitých vlastností. Těmito vlastnostmi jsou: tuhost, evolventní drážkování, nesouosost, opotřebení a únavové porušení. Chcete-li porozumět tomu, jak se tyto vlastnosti vztahují ke drážkovaným spojkám, přečtěte si tento článek. Poskytne vám potřebné znalosti k určení, který typ spojky nejlépe vyhovuje vašim potřebám. Drážkované spojky mají obvykle kulovitý tvar a jsou vyrobeny z oceli.
Evolventní drážkování
Efektivní boční interference minimalizuje nesouosost ozubených kol. Pokud jsou dva drážkované spoje spojeny bez nesouososti, maximální tahové napětí v patě drážky se posune doleva o pět mm. Lineární změna stoupání, která je výsledkem vícenásobného spojení podél délky drážkovaného kontaktu, zvyšuje efektivní vůli nebo interferenci o dané procento. Tento typ nesouososti je nežádoucí pro spojení vysokorychlostních zařízení.
Evolventní drážky se často používají v převodovkách. Tyto drážky přenášejí vysoký točivý moment a lépe rozkládají zatížení mezi více zubů po obvodu spojky. Profil evolventy a chyby stoupání souvisí s roztečí mezi drážkovanými zuby a drážkami pro pero. Pro aplikace spojek se v průmyslové praxi používají drážky s 25 až padesáti procenty zapojených drážek. Toto rozložení zatížení je rovnoměrnější než u konvenčních spojek s jedním perem.
Pro určení optimálního záběru zubů pro drážkované spojení použili Xiangzhen Xue a kolegové počítačový model k simulaci napětí působícího na drážky. Výsledky této studie ukázaly, že při spojování by měl být použit „přípustný“ Ruizův parametr. Predikcí míry opotřebení drážkovaného spoje mohli vědci přesně předpovědět, jaké poškození komponenty utrpí během procesu spojování.
Existuje několik způsobů, jak určit optimální úhel tlaku pro evolventní drážkování. Evolventní drážkování se běžně měří s úhlem tlaku 30 stupňů. Podobně jako ozubená kola se evolventní drážkování obvykle testuje měřením na čepech. To zahrnuje vložení drátů specifické velikosti mezi zuby ozubeného kola a měření vzdálenosti mezi nimi. Tato metoda umožňuje zjistit, zda má ozubené kolo správný profil zubu.
Systém spline znázorněný na obrázku 1 ilustruje vibrační model. Tato simulace umožňuje uživateli pochopit, jak se evolventní spline používají ve vazbě. Vibrační model zobrazuje čtyři bloky koncentrované hmoty, které představují primární hnací sílu, vnitřní spline a zatížení. Je důležité si uvědomit, že deformační funkce sítě představuje síly působící na tyto tři složky.
Tuhost spoje
Výpočet tuhosti drážkovaného spoje zahrnuje měření jeho záběru zubů. V následující části analyzujeme tuhost drážkovaného spoje s různými typy zubů pomocí dvou různých metod. Přímá inverze i bloková inverze zkracují čas CPU pro výpočet tuhosti. Vyžadují však vyhodnocovací submatice. Zde probereme rozdíly mezi těmito dvěma metodami.
Analytický model pro drážkované vazby je odvozen ve druhé části. Ve třetí části je podrobně vysvětlen proces výpočtu. Poté tento model validujeme pomocí metody konečných prvků. Nakonec diskutujeme vliv nelinearity tuhosti na dynamiku rotoru. Nakonec diskutujeme výhody a nevýhody každé metody. Představujeme jednoduchou, ale účinnou metodu pro odhad boční tuhosti drážkovaných vazbí.
Numerický výpočet splinového spojení je založen na semi-analytickém modelu rozložení zatížení splinového spojení. Tato metoda zahrnuje zpřesnění kontaktních mřížek a aktualizaci matice poddajnosti v každé iteraci. Proto spotřebovává značný výpočetní čas. Dále je obtížné tuto metodu aplikovat na dynamickou analýzu rotoru. Tato metoda má svá vlastní omezení a měla by být používána pouze tehdy, je-li splinové spojení plně prozkoumáno.
Záběrová síla je síla generovaná nesouosým drážkovaným spojem. Souvisí s tloušťkou drážky a přenášeným momentem rotoru. Záběrová síla také souvisí s dynamickým vibračním posuvem. Výsledek získaný z analýzy záběrové síly je uveden na obrázcích 7, 8 a 9.
Analýza prezentovaná v tomto článku si klade za cíl zkoumat tuhost drážkovaných spojů s nesprávně zarovnaným drážkováním. Přestože výsledky předchozích studií byly přesné, některé problémy přetrvávaly. Například nesprávné zarovnání drážkování může způsobit poškození kontaktu. Cílem tohoto článku je zkoumat problémy spojené s nesprávně zarovnaným drážkováním a navrhnout analytický přístup pro odhad kontaktního tlaku v drážkovaném spoji. Naše výsledky také porovnáváme s výsledky získanými čistě numerickými přístupy.
Nesprávné zarovnání
Pro určení středící síly je nutné znát efektivní úhel tlaku. Pomocí efektivního úhlu tlaku se středící síla vypočítá na základě maximálního axiálního a radiálního zatížení a aktualizovaných Dudleyho faktorů nesouososti. Středící síla je maximální axiální síla, kterou lze přenášet třením. Do výpočtu je zahrnuto i několik publikovaných faktorů nesouososti. V tomto článku je představena nová metoda, která zohledňuje vliv vačky v normálové síle.
V této nové metodě lze integrovat tuhost podél drážkovaného spoje a získat tak globální tuhost, která je použitelná pro analýzu torzních vibrací. Tuhost ložisek lze také vypočítat při daných úrovních nesouososti, což umožňuje přesný odhad rozměrů ložiska. Je vhodné neustále kontrolovat tuhost ložisek, aby se zajistilo, že jsou správně dimenzována a urovnána.
Nesprávné vyrovnání drážkovaného spoje může vést k opotřebení nebo dokonce k selhání. To je způsobeno nesprávně vyrovnaným profilem rozteče. Tento problém se často přehlíží, protože zuby jsou v kontaktu v celém evolventním profilu. To způsobuje, že zatížení není rovnoměrně rozloženo podél kontaktní linie. Proto je důležité zvážit vliv nesouososti na kontaktní sílu na zubech drážkovaného spoje.
Střed vnějšího drážkování na obrázku 2 je umístěn na vnějším drážkování. Vzdálenosti záběru zarovnání jsou také shodné. Křivky síly záběru se proto budou měnit v závislosti na dynamickém vibračním posunutí. Před implementací drážkového spojení je nutné znát jeho parametry. V tomto článku je prezentován model pro nesouosost drážkových spojení a související parametry.
Pomocí vlastnoručně vyrobeného zkušebního zařízení pro drážkované spoje jsou studovány vlivy nesouososti na drážkovaný spoj. Na rozdíl od typického drážkovaného spoje způsobuje nesouosost v drážkovaném spoji opotřebení v určité poloze na povrchu zubu. To je hlavní příčina selhání těchto typů spojů.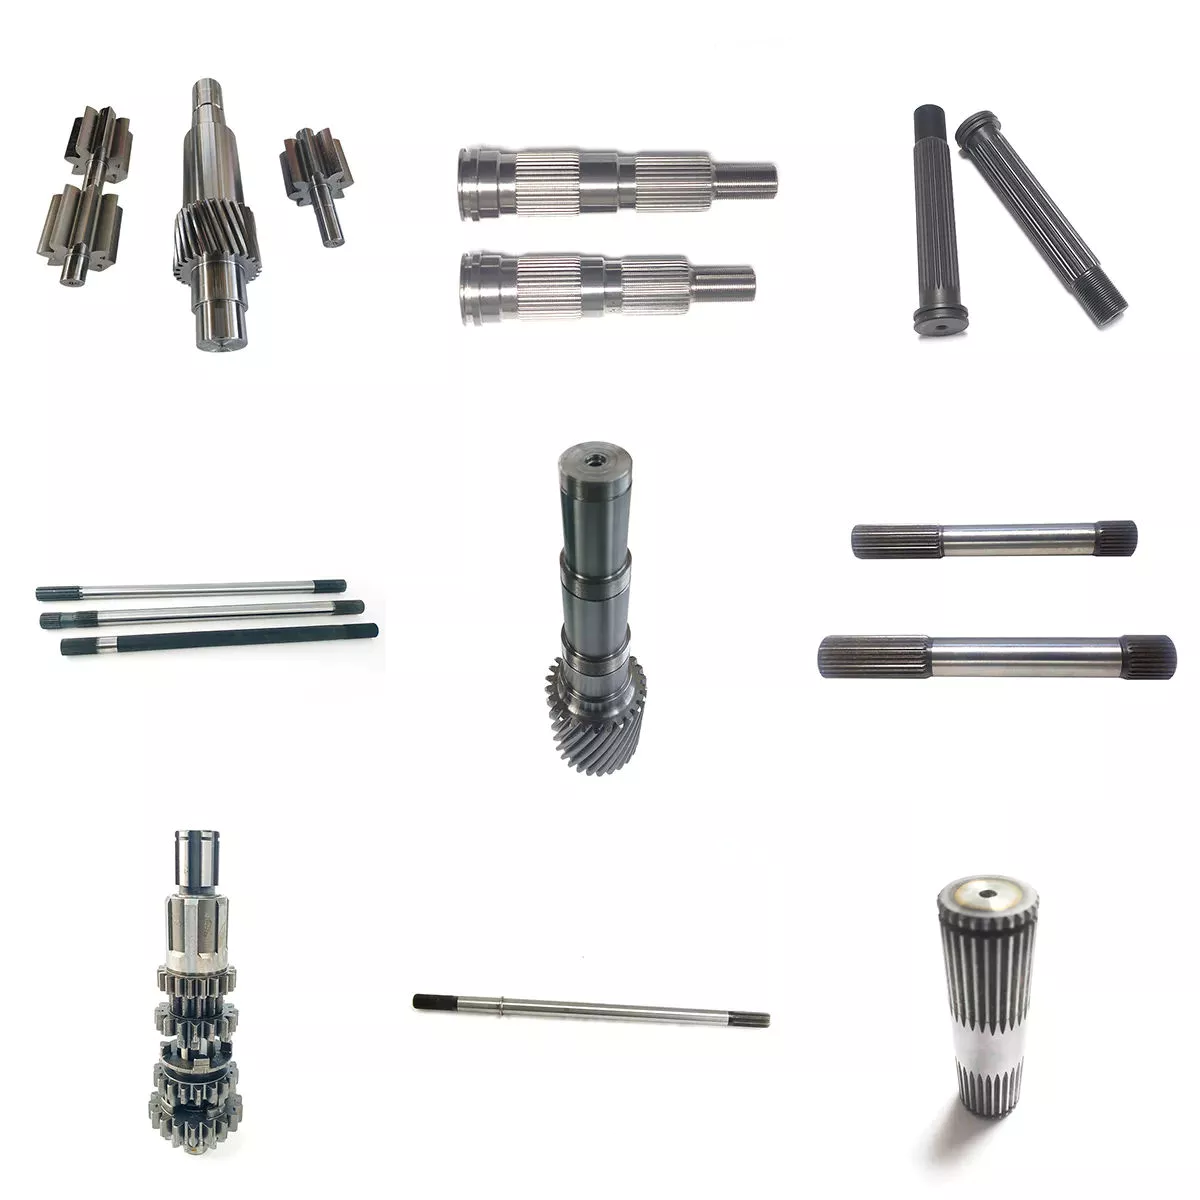
Opotřebení a únavové selhání
Selhání drážkovaného spoje v důsledku opotřebení a únavy materiálu je určeno prvním výskytem opotřebení zubů a nesouososti hřídele. Standardní konstrukční metody nezohledňují poškození opotřebením a posuzují únavovou životnost s velkými aproximacemi. Byly provedeny experimentální výzkumy pro posouzení opotřebení a poškození únavou materiálu u drážkovaných spojů. Zkoušky byly provedeny na specializovaném zkušebním zařízení a speciálním zařízení připojeném ke standardnímu únavovému stroji. Pro měření poškození únavou materiálu byly měněny pracovní parametry, jako je točivý moment, úhel nesouososti a axiální vzdálenost. Bylo také posouzeno předimenzování.
Během únavy a opotřebení dochází k mechanickému klouzání mezi vnějšími a vnitřními drážkami, což vede ke katastrofálnímu selhání. Nedostatek literatury o opotřebení a únavě drážkovaných spojů v leteckých motorech může být způsoben nedostatkem údajů o použití spojky. Opotřebení a únavové selhání drážek závisí na řadě faktorů, včetně dvojice materiálů, geometrie a mazacích podmínek.
Analýza drážkovaných spojů ukazuje, že nadměrné dimenzování je běžné a vede k různým poškozením v systému. Mezi hlavní poškození patří opotřebení, tření, koroze a únava zubů. Problémy s hlukem byly pozorovány i v průmyslovém prostředí. Je však obtížné vyhodnotit kontaktní chování drážkovaných spojů a numerické simulace jsou často brzděny použitím specifických předpisů a metodou okrajových prvků.
Porucha drážkované ozubené spojky byla způsobena únavou materiálu a lom začal v oblasti spodního rohového poloměru drážky pro pero. Drážka pro pero a drážky byly přetíženy nad svou mez kluzu a v zubech drážkovaného kola bylo pozorováno značné mez kluzu. Lomový prstenec z nestandardní legované oceli vykazoval ostrý rohový poloměr, což byl významný faktor zvyšující napětí.
Bylo studováno několik součástí za účelem stanovení jejich životnosti. Mezi tyto součásti patří drážkovaná hřídel, těsnicí šroub a grafitový kroužek. Každá z těchto součástí má svou vlastní sadu konstrukčních parametrů. Existují však podobnosti v rozložení těchto součástí. Opotřebení a únavové porušení drážkovaných spojů lze připsat kombinaci těchto tří faktorů. Způsob porušení je často definován jako nelineární rozložení napětí a deformací.
editor od CX 14. 6. 2023
Proměňte průvodce v RFQ (výzvu k nabídce)
Zašlete řízený výkres, spojovací rozhraní, informace o stavu materiálu a pracovním postupu k technické kontrole.
Žádost o cenovou nabídku
























